Нарезка пленок — ключевой промежуточный процесс в обработке рулонных материалов, и его точность напрямую определяет выход готовой продукции и эффективность использования материала. От оптической пленки на экранах смартфонов до сепараторов в силовых батареях, отклонения ширины на микронном уровне или заусенцы по краям могут усиливаться в последующих процессах, приводя к разрыву пленки, ошибкам совмещения или даже риску короткого замыкания батареи. Долгое время в отрасли считалось, что точность нарезки отражает уровень механической сборки, но с распространением высокоскоростной нарезки и сверхтонких пленок это представление меняется: точность нарезки — это не результат одного этапа, а скорее следствие динамического взаимодействия натяжения, коррекции отклонений, состояния инструмента и характеристик поступающего материала. В данной статье предпринята попытка проанализировать механизмы этих факторов и наметить технический путь от эмпирического управления к эволюции замкнутого контура управления на основе данных.
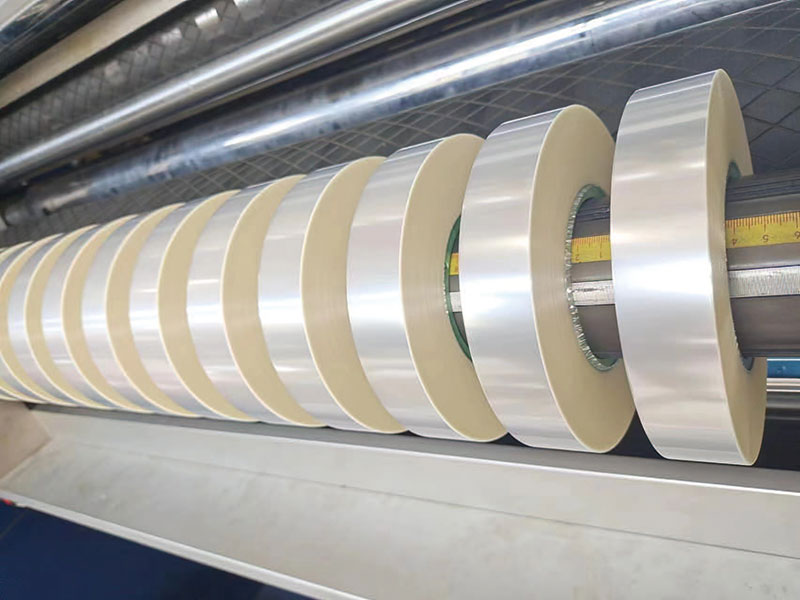
Контроль натяжения: основополагающее ограничение точности.
В процессе резки натяжение играет двойную роль. Оно не только обеспечивает необходимую «сужающую» поддержку инструмента для поддержания стабильности режущей кромки в момент резки, но и напрямую влияет на стабильность бокового положения пленки между направляющими роликами. При недостаточном натяжении ширина пленки становится меньше, и даже незначительные возмущения воздушного потока или биение направляющих роликов могут вызвать змеевидное отклонение; если натяжение слишком велико, тонкая пленка будет подвергаться деформации растяжения, вызывая возврат ширины резки после намотки, что приводит к скрытым отклонениям размеров. Более сложная задача заключается в том, что диаметр непрерывно увеличивается во время намотки, и поддержание постоянного натяжения требует синхронного уменьшения тормозного момента. Если эта реакция управления конусностью задерживается, это вызовет неравномерное напряжение между плотными внутренними слоями и рыхлыми внешними слоями, что приведет к ухудшению однородности торцевой поверхности.
Традиционное ПИД-регулирование натяжения основано на реактивной логике «коррекции после возникновения отклонения», с неизбежным запаздыванием при высокоскоростной резке. Современное направление технологической эволюции заключается в создании замкнутого контура с использованием сервоприводов в сочетании с датчиками натяжения, объединяющего коэффициенты натяжения в секциях размотки и намотки в единую модель, что обеспечивает переход от «пассивной коррекции» к «активному прогнозированию». Для материалов, чувствительных к натяжению, таких как пленки конденсаторов и оптические пленки, даже если колебания натяжения контролируются в пределах заданного значения ±1%, они достаточны для того, чтобы повлиять на микроскопическое качество конечной поверхности после резки.
Система коррекции: борьба между миллисекундами и отклонением тонких пленок.
Боковое отклонение пленки во время высокоскоростного перемещения является основной причиной отклонения ширины разреза. Существует множество причин отклонения: ошибки параллельности направляющих роликов, неравномерная натяжка входящего мастер-ролика и даже совокупный эффект допусков по толщине самой пленки — все это приводит к отклонению ширины пленки от заданной траектории до попадания на кромку лезвия. Задача системы коррекции — завершить замкнутый цикл «обнаружение — вычисление — выполнение» за миллисекунды.
Точность слоя восприятия напрямую определяет верхний предел коррекции. Традиционные оптоэлектронные или ультразвуковые датчики края легко подвержены влиянию прозрачности пленки, цвета и отражательной способности поверхности, но внедрение датчиков края на основе оптической когерентной томографии (ОКТ) позволяет как высокопрозрачным оптическим пленкам, так и темным проводящим пленкам достигать субмикронной локализации края. На уровне реализации время отклика сервоэлектрической коррекции в высокоскоростных сценариях (>100 м/мин) сокращено до 10 мс. В сочетании с нечетким ПИД-регулятором и моделями прогнозирования положения края может быть применена усовершенствованная коррекция прогрессивных смещений, вызванных пластичностью материала. Стоит отметить, что коррекция и натяжение не являются независимыми системами: когда корректирующее действие изменяет боковое положение ширины пленки, распределение натяжения с обеих сторон соответственно изменяется. Идеальная синергетическая стратегия заключается в точной настройке давления соответствующего натяжного ролика во время срабатывания коррекции, формируя комбинированную коррекцию, а не позволяя двум системам работать независимо.
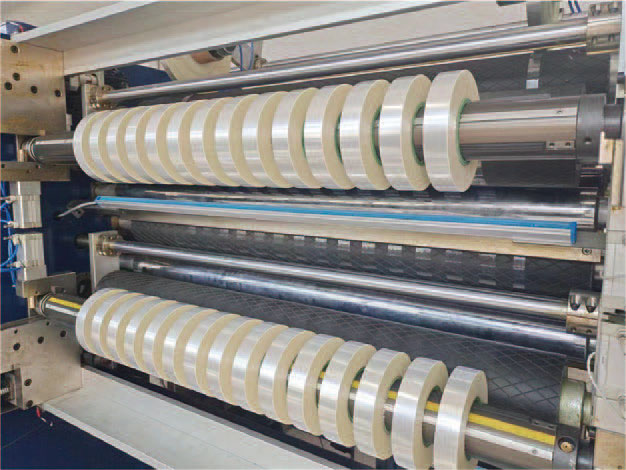
Инструменты и валы инструментов: упущенные из виду источники ошибок на микронном уровне.
Эталон ширины прорезки определяется расстоянием между инструментами, но заданное значение не совпадает с фактическим положением точки резания. Осевое перемещение вала инструмента, вращательное отклонение лезвия и незначительный износ кончика инструмента в процессе длительной эксплуатации постоянно смещают фактическую линию резания. Исследования показали, что осевое смещение режущего лезвия часто наблюдается в начале процесса прорезки. Если операторы полагаются исключительно на ширину готового изделия для корректировки инструмента, они склонны к многократным корректировкам и циклу постоянной нестабильности. В условиях высокой точности использование индикатора шкалы для измерения бокового смещения вала инструмента во время вращения и нагрузки является эффективным способом оценки истинной точности инструментальной системы.
Вибрационные характеристики привода вала лезвия также заслуживают внимания. Периодические колебания зацепления зубчатой передачи передаются на кончик инструмента в виде высокочастотных микроколебаний, оставляя едва заметные «вибрационные следы ножа» на сверхтонкой пленке, что представляет собой скрытый риск поломки в последующих процессах. Прямой привод вала инструмента с линейным двигателем устраняет этот источник вибрации в его источнике, уменьшая высоту заусенцев на кромке режущей кромки со среднего значения 0,12 мм в оборудовании предыдущего поколения до менее 0,03 мм. Кроме того, зазор инструмента должен соответствовать толщине материала, обычно составляя 2–10% от толщины материала. Если зазор слишком велик, режущая кромка будет рваться и образовываться заусенцы; если слишком мал, кромка будет изнашиваться быстрее.
Характеристики поступающих материалов и соответствие технологическому процессу: недооцененная переменная.
Точность резки нельзя определить исключительно по характеристикам режущего станка. Допуск по толщине основного рулона, равномерность натяжения при намотке и даже колебания коэффициента трения поверхности в партии — все это приводит к наблюдаемым отклонениям в точности во время резки. Если ширина поступающей пленки имеет неравномерную продольную толщину, ее удлинение под постоянным натяжением будет соответственно изменяться, вызывая периодические колебания ширины разрезанного подрулона. Аналогично, если на торцевой поверхности основного рулона имеются локальные выпуклости или углубления, боковое положение ширины пленки во время размотки будет испытывать низкочастотные колебания, выходящие за пределы эффективного диапазона компенсации системы коррекции.
Согласование параметров процесса имеет не меньшее значение. Увеличение скорости резки усиливает колебания натяжения и затрудняет коррекцию, но более низкая скорость не всегда лучше — чрезмерно низкая линейная скорость фактически приводит к недостаточной жесткости пленки при резке на режущей кромке. Для разных материалов разумные диапазоны скоростей и настройки натяжения должны определяться путем тестирования процесса, а не с использованием одного и того же набора параметров. Опытные заводы связывают кривую толщины основного рулона с моделью натяжения машины для резки, предварительно компенсируя известные колебания толщины на стадии размотки и перенося контроль качества с процесса резки на более ранний этап.
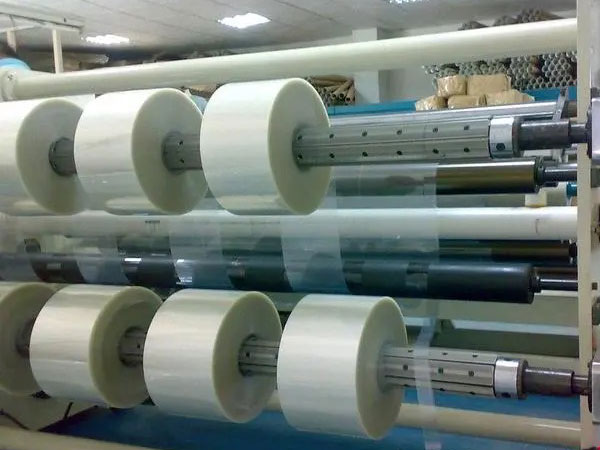
От точности отдельных станков до точности всей системы.
Взаимодействие этих факторов объясняет, почему простое повышение точности обработки одной детали часто не приводит к пропорциональному улучшению точности резки. В станке с контролем биения вала на микронном уровне, если система натяжения реагирует медленно, качество обрезки остается нестабильным; независимо от того, насколько высоко разрешение корректирующего датчика, если распределение натяжения во входящей основной катушке по своей природе неупорядочено, отклонения все равно будут повторяться.
Современная техническая стратегия развития передового оборудования указывает на интегрированную замкнутую архитектуру «восприятие — принятие решения — выполнение»: распределенные датчики в реальном времени собирают данные о натяжении, вибрации, положении кромки и состоянии инструмента; модели машинного обучения прогнозируют тенденции дрейфа параметров на основе исторических данных; сервоприводы выполняют точную настройку в течение миллисекунд. Данные от производителя мембран для фотоэлектрических панелей показывают, что после внедрения этой архитектуры процент потерь снизился с 1,8% до менее 0,7%, а ретроспективный анализ данных выявил скрытую закономерность колебаний качества поступающего основного рулона. Значение этого случая заключается в том, что верхний предел точности резки смещается от физического предела механической точности к алгоритмическому пределу замкнутого контура обработки данных.
Для предприятий, занимающихся обработкой пленок, анализ факторов, влияющих на точность резки, в конечном итоге сводится к рабочим контрольным точкам. Полоса пропускания системы натяжения, адаптивность корректирующего датчика к условиям окружающей среды, спектр вибраций, создаваемый валом лезвия, а также распределение толщины и натяжения поступающего основного рулона составляют четыре ключевые точки для точного контроля. Любой недостаток в любой точке может привести к видимым отклонениям ширины или дефектам кромок во время высокоскоростной работы. Включение этих ключевых параметров в единую систему управления параметрами и использование данных, а не опыта, для принятия решений о вводе в эксплуатацию может быть единственным способом повысить точность резки с «удовлетворительной» до «контролируемой».
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano

 Машина для резки пленки
 Машина для резки ленты
 Машина для резки ленты
 Машина для резки штрих-кодовой ленты
 Односторонняя резка клея
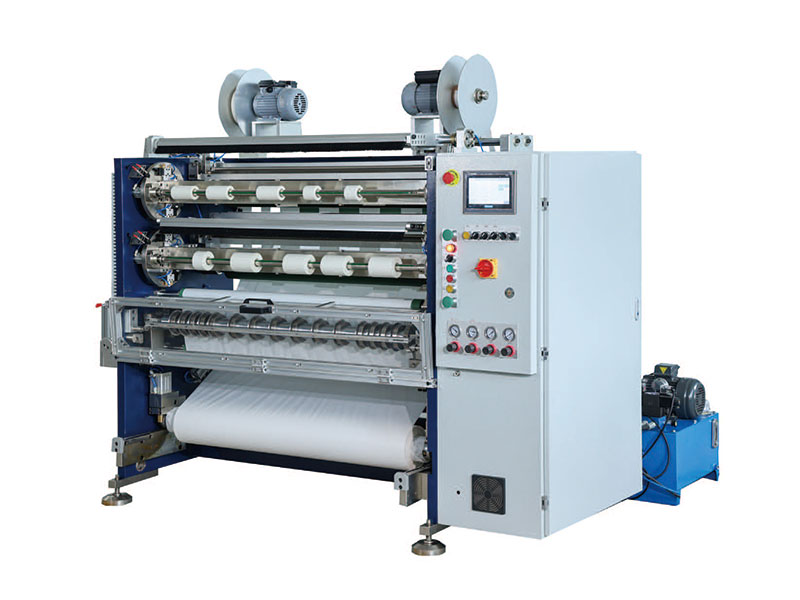 Машина для резки двухстороннего клея
 Емкость для резки пленки
 Автоматический резак для рулонов фольги






