При индивидуальной настройке машины для продольной резки пленки наибольший страх вызывает не обсуждение цены, а обнаружение после доставки оборудования того, что «оно не режет, режет плохо, режет не быстро». Существует множество типов пленочных материалов, от емкостных пленок толщиной в несколько микрон до сотен микрон, от литиевых сепараторов, устойчивых к статическому электричеству, до оптических пленок, устойчивых к царапинам. Универсальные модели с трудом охватывают все сценарии. Суть согласования спроса заключается в переводе характеристик материала, целей по производственной мощности и базовых показателей качества на технический язык, понятный поставщикам. Это руководство подробно описывает ключевые этапы процесса интеграции, помогая вам четко сформулировать все необходимые условия перед запросом и подписанием договора.
Шаг 1: Прежде всего, четко объясните, что представляет собой «фильм», чтобы поставщикам не приходилось гадать.
Профиль режущего инструмента, структура натяжения и метод обработки поверхности роликов в продольно-резательной машине определяются физическими свойствами пленки. Первым делом при выборе машины нужно не спрашивать о ее стоимости, а определить параметры материала.
Тип и толщина материала являются основой базовых принципов. БОПП и ПЭТ имеют разную жесткость; ПЭ обладает гораздо большей пластичностью, чем КПП, в то время как сепараторы литиевых батарей или пленки конденсаторов практически не допускают заусенцев и загрязнения. Диапазон толщины также имеет решающее значение: одна и та же машина с трудом справляется как с емкостной пленкой толщиной 3 мкм, так и с промышленной упаковочной пленкой толщиной 200 мкм. Если диапазон материалов действительно очень широк, необходимо четко определить «основной диапазон толщины прижимной силы» во время стыковки, чтобы поставщики могли разумно настроить диапазон системы натяжения и применимое окно для инструмента.
Характеристики поверхности и чувствительность к окружающей среде часто недооцениваются. Пленки, склонные к статическому электричеству, требуют использования антистатических средств; клеевые материалы требуют антипригарной обработки для отслаивающих роликов; оптические пленки или пленки с OCA-клеем должны использовать воздушно-плавающую передачу или бесконтактный контроль натяжения для предотвращения царапин. Если ваша пленка столкнулась с такими проблемами, как «прилипание лезвий», «морщины» или «пыль по краям» во время резки, прямое информирование поставщика об этих проблемах гораздо ценнее, чем просто указание марки материала.
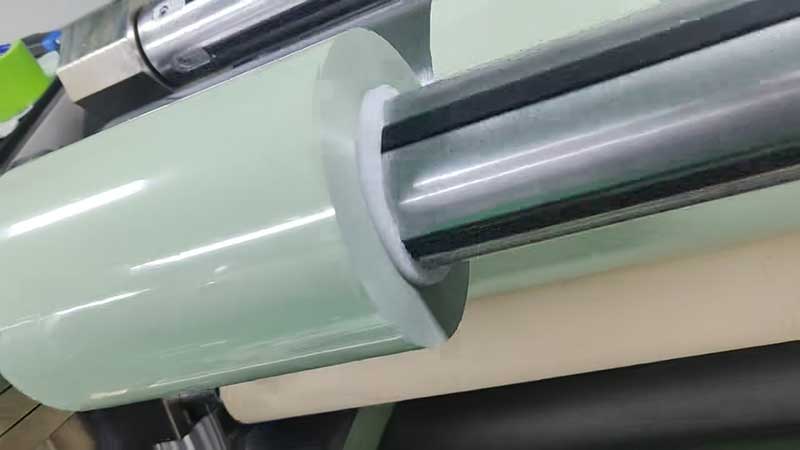
Шаг 2: Используйте числа для фиксации границ спецификации.
Технические характеристики машины для продольной резки пленки определяются как исходным рулоном, так и готовым рулоном. Нечеткие описания могут привести к несоответствию производительности оборудования фактическим требованиям.
Основные параметры рулона включают максимальную ширину, максимальный диаметр и внутренний диаметр сердечника. Обычно ширина основного валка варьируется от 500 мм до 3400 мм, а сердечники доступны в размерах 3 и 6 дюймов. Если вы планируете сменить поставщика или расширить источники поставок в будущем, рекомендуется установить ограничение по оборудованию, исходя из «максимально возможного размера», чтобы избежать ситуации, когда новые основные валы не подойдут через шесть месяцев.
Технические характеристики готовой продукции должны быть точными вплоть до минимальной ширины прореза и максимального внешнего диаметра готовой катушки. Минимальная ширина прореза является строгим ограничением для точности оборудования: резка узких полос шириной 20 мм и стандартных полос шириной 100 мм требует совершенно иного уровня жесткости вала резака, скорости реакции на корректировку и точности намоточного вала. Если минимальная спецификация составляет менее 50 мм, обязательно четко укажите это на начальном этапе интеграции; в противном случае стандартные модели могут работать нестабильно.
При описании точности нарезки следует избегать двусмысленных выражений, таких как «чем выше, тем лучше». Для электронных и оптических пленок обычно требуется точность в пределах 0,1 мм ±, а в некоторых высокотехнологичных случаях — даже ± 0,05 мм. Однако с каждым повышением уровня точности соответственно меняются стоимость и сроки поставки. Разумный подход заключается в следующем: указать гарантированное значение точности, а затем определить допустимый диапазон колебаний.
Шаг 3: Согласуйте производственные мощности с уровнем автоматизации в соответствии с реальным ритмом производства.
Показатели скорости не следует рассматривать изолированно. Машина, рассчитанная на 800 м/мин, при резке тонкой полиэтиленовой пленки может работать только на 300 м/мин, поскольку реальным узким местом является стабильность системы натяжения на высоких скоростях.
При погрузке/разгрузке следует указывать ожидаемую суточную или сменную производительность, а не просто числовое значение скорости. Поставщики рассчитают разумные рабочие скорости, исходя из свойств материала и технических характеристик готовой продукции, а затем соответствующим образом настроят мощность двигателя и характеристики намоточных и втягивающих барабанов. Если необходимо производить фиксированное количество готовых рулонов в день, время простоя становится ключевым фактором: разница во времени простоя между ручной и автоматической заменой рулонов значительно возрастает в сценариях с небольшими и большими партиями.
Также стоит заранее упомянуть частоту смены инструмента и пресс-форм. Если вам нужно переключаться между тремя или четырьмя различными ширинами заказов в течение недели, стоит инвестировать в модульные держатели инструмента и системы быстрой смены; если же вы круглый год обрабатываете только одну или две спецификации, вы сможете сэкономить эти деньги. Выбор автоматических систем разметки инструмента, пневматических расширительных валов и валов для магнитного порошка должен основываться на вашей фактической частоте смены инструментов, а не на слепом стремлении к «полностью автоматическим» моделям.
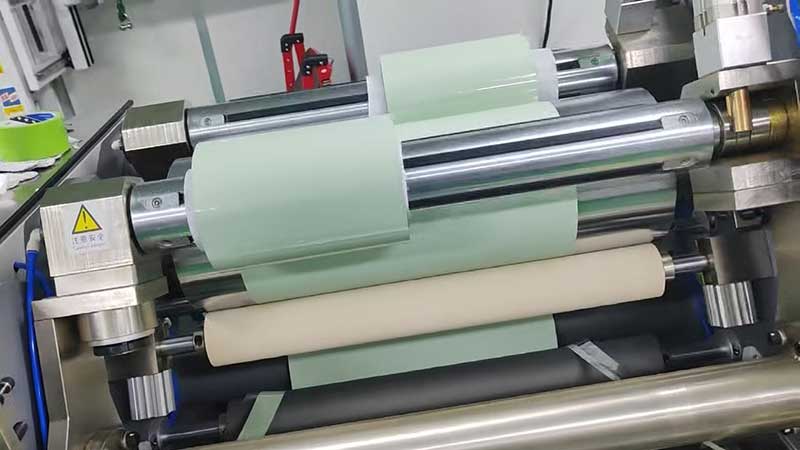
Шаг 4: Требования к качеству должны быть установлены в соответствии с проверяемыми показателями.
«Аккуратность поверхности» — это сенсорное описание, а не техническая спецификация. В процессе стыковки необходимо разбить её на приемлемые стандарты.
Плоскостность торцевой поверхности может быть согласована с учетом смещения слоя на кромке после намотки, не превышающего нескольких миллиметров. Контроль заусенцев должен быть четко определен, независимо от того, невидимы ли они невооруженным глазом или находятся в допустимом диапазоне при определенном увеличении. В случае сепараторов литиевых батарей или пленок конденсаторов заусенцы могут напрямую вызывать короткое замыкание; в таких случаях поставщики должны предоставлять отчеты о микроскопическом исследовании разрезанных образцов или придерживаться конкретных методов тестирования.
Если пленка будет подвергаться последующей алюминированию, нанесению покрытия или ламинированию, микроскопическое качество кромок после разреза повлияет на адгезию или равномерность покрытия в дальнейшем. Информирование поставщиков оборудования для продольной резки о требованиях к последующему процессу помогает им выбрать подходящий материал инструмента и метод резки — плоское лезвие, круглое лезвие или лазерная резка — с учетом существенных различий в морфологии кромок на разных материалах.
Шаг 5: Обсудите условия проведения семинара.
Каким бы хорошим ни было оборудование, если оно не помещается внутри, это просто металлолом. При погрузке необходимо учитывать ограничения по длине, ширине и высоте, особенно по высоте: некоторые модели имеют откидные рычаги или высокие подъемные рейки, а недостаточная высота пола напрямую исключает определенные конструктивные решения. Необходимо также одновременно проверять условия электропитания (напряжение, частота, общая установленная мощность) и методы погрузки и разгрузки (кран, вилочный погрузчик или ручная транспортировка), поскольку они влияют на базовую конструкцию оборудования и выбор вспомогательных механизмов.
Если в цехе действуют требования к чистоте или взрывобезопасности, обязательно укажите их заранее. В чистых помещениях могут потребоваться корпуса из нержавеющей стали, закрытые приводы и устройства пылеудаления; взрывобезопасная зона касается уровня сертификации электрических компонентов. Если такие нестандартные конфигурации предлагаются только после подписания договора, сроки поставки и стоимость выйдут из-под контроля.
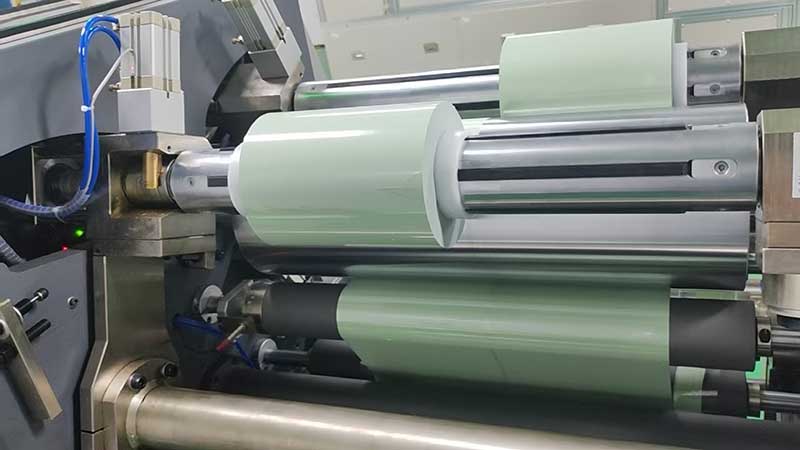
Шаг 6: Используйте контрольный список вместо повторного общения.
Информация разбросана по нескольким раундам диалога, что является основной причиной несоответствия требований. Рекомендуется организовать для поставщиков на первом официальном этапе сопоставления требований одностраничную форму, включающую следующие разделы:
| Проект | Что вы заполняете |
| Типы и сорта материалов | Пример: БОПП, одностороннее алюминиевое покрытие |
| Диапазон толщины | Пример: 12–30 мкм, основная сила 18 мкм |
| Максимальная ширина/диаметр основного валка | Пример: 2200 мм / Φ800 мм |
| Внутренний диаметр сердечника валка | Пример: 3 дюйма |
| Минимальная ширина разреза | Пример: 30 мм |
| Максимальный внешний диаметр готовых валов | Пример: Φ450 мм |
| Требования к точности продольной резки | Пример: допуск по ширине ± 0,1 мм, отклонение от заданного слоя на торцевой поверхности ≤ 0,5 мм. |
| Выходной сигнал целевого сдвига | Пример: Каждый урок длится 8 часов, и за это время выполняется около 120 готовых рулонов. |
| Частота изменения модели | Пример: Меняйте лезвие 2–3 раза в неделю. |
| Ограничения по площади мастерской | Пример: Длина 6 м × ширина 3 м × высота 2,8 м |
| Особые требования | Пример: Требуется устранение статического электричества, чистая поверхность и лазерная резка. |
Цель этой формы — получить от поставщиков осмысленные решения уже на первом этапе, а не просто ответ: «Какой тип пленки вы хотели бы разрезать?». Это также защищает вас: когда цены у разных поставщиков сильно различаются, вы можете сравнить таблицы, чтобы определить, кто действительно понимает ваши потребности, а кто просто использует стандартные типовые сценарии.
Заключительные мысли
Основной принцип индивидуальной интеграции прост: фразу «Мне нужна хорошая машина» можно перевести как «Вот как работает моя пленка, вот так выглядит моя работа, вот так устроен мой цех». Технические сложности при разработке машин для продольной резки пленки заключаются в точности контроля натяжения и адаптации к материалу, и ни то, ни другое не может быть компенсировано послепусковыми работами. Два дополнительных часа, потраченных на уточнение параметров на начальном этапе, лучше, чем два месяца споров после прибытия оборудования на завод. Поставщики не боятся предъявлять слишком много требований; они боятся неясности.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano

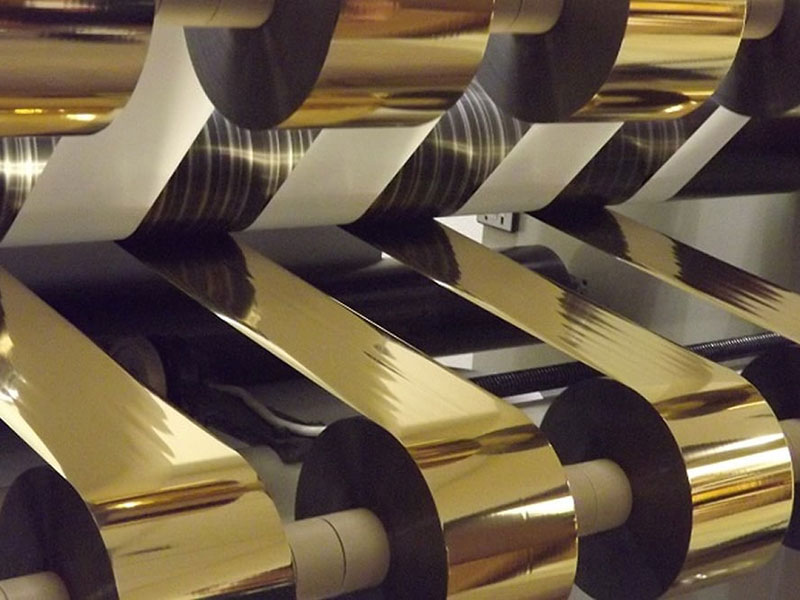
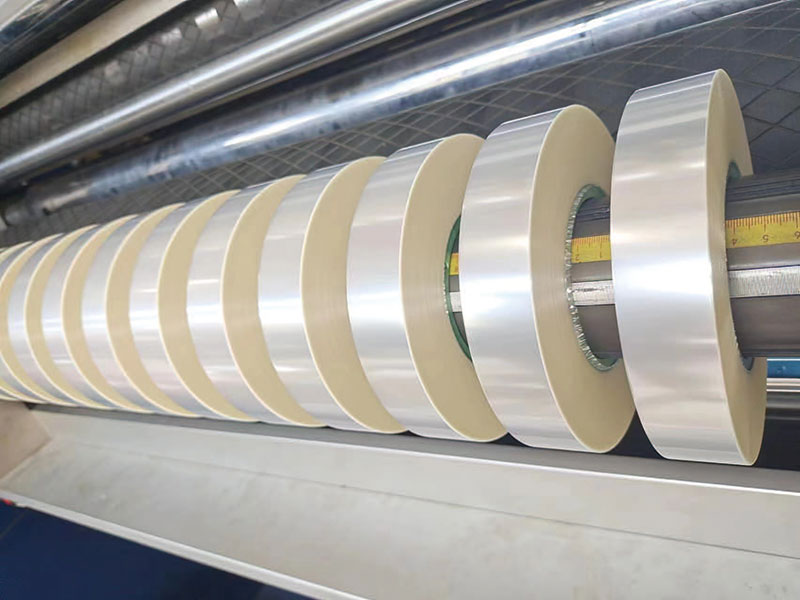 Машина для резки пленки
 Машина для резки ленты
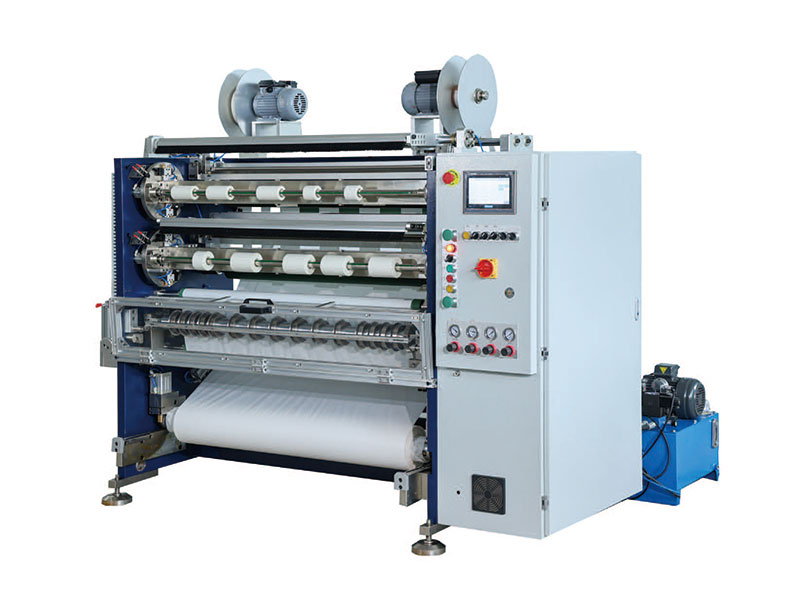 Машина для резки ленты
 Машина для резки штрих-кодовой ленты
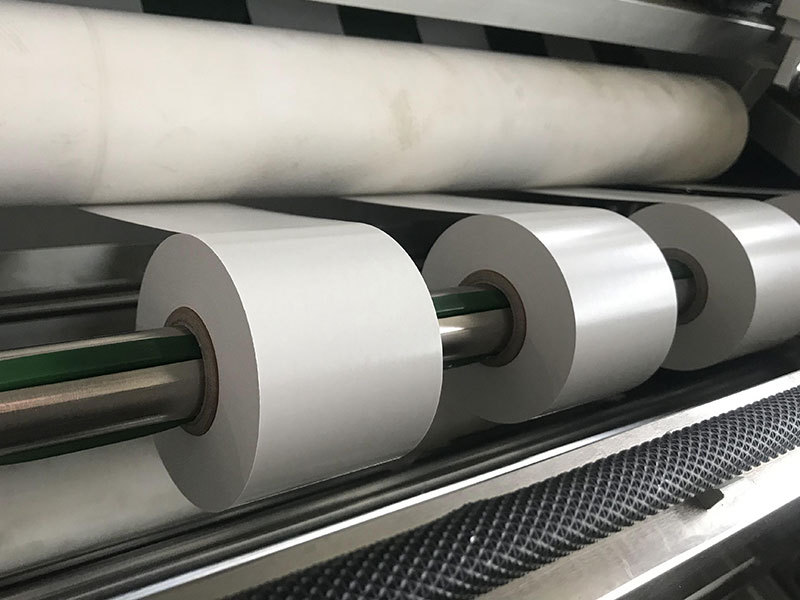 Односторонняя резка клея
 Машина для резки двухстороннего клея
 Емкость для резки пленки
 Автоматический резак для рулонов фольги






