Выбор машины для продольной резки пленки, по сути, сводится не к выбору оборудования с «максимальными параметрами», а к поиску машины, которая «соответствует особенностям обрабатываемых материалов и ритму заказов». Многие предприятия, представленные на рынке, обнаружили, что после приобретения высокоскоростных моделей коэффициент использования оборудования составляет около 40%, а срок окупаемости увеличился с предполагаемого одного года до трех. Проблема часто возникает при выборе моделей путем разделения факторов, связанных с материалами и производственной мощностью: материалы определяют, насколько хорошо оборудование может работать, а мощность определяет, можно ли завершить производство; эти два фактора необходимо учитывать совместно.
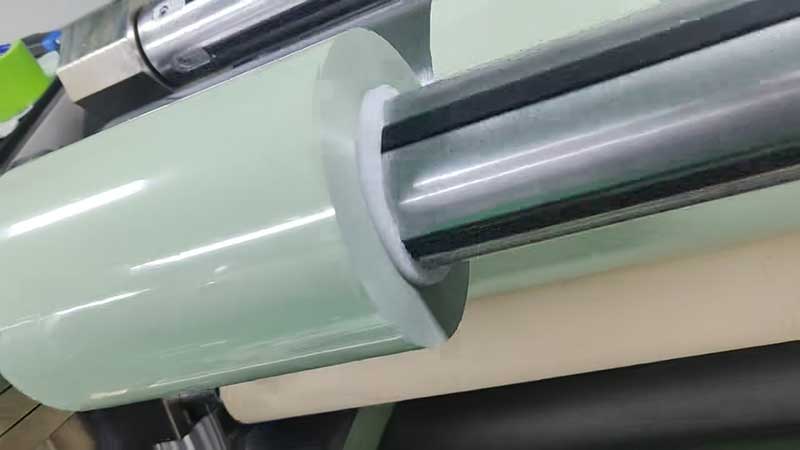
1. Сначала необходимо понять «характер» материалов, а затем обсудить конфигурацию оборудования.
Физические свойства различных пленок сильно различаются; для одной и той же машины требуемое натяжение, скорость и угол наклона инструмента для резки БОПП и ПЭ практически полностью отличаются.
БОПП-пленка: чувствительна к растяжению, предпочтительно с низким, а не высоким натяжением.БОПП обладает хорошей жесткостью, но склонна к деформации при растяжении. Рекомендуется контролировать натяжение во время резки в низком диапазоне 8–12 Н, при скорости не более 150 м/мин, а давление инструмента должно быть небольшим, иначе могут возникнуть продольные полосы и неравномерное наслаивание. Если в цехе большая доля заказов на БОПП, приоритет следует отдавать проверке достаточной точности нижнего предела регулировки натяжения оборудования, а не номинальному максимальному значению скорости.
ПЭТ-пленка: выдерживает высокие скорости, но боится статического электричества и разрыва пленки.ПЭТ обладает высокой прочностью и хорошей термостойкостью, способен выдерживать скорость резки 120–300 м/мин. Настоящая проблема заключается в сверхтонком ПЭТ (3–12 мкм), где плохой контроль сопротивления резанию легко приводит к разрыву пленки, что требует использования комбинации лезвий с воздушными подшипниками для поддержания колебаний натяжения в пределах ±0,5 Н. Если в ПЭТ используются оптические пленки или сепараторы для литиевых батарей, необходимо также убедиться, что оборудование подходит для работы в беспыльных условиях и оснащено функциями удаления статического электричества.
Полиэтиленовая пленка: мягкая и склонная к слипанию, с натяжением при наматывании типа «выше сверху, ниже снизу».Полиэтилен мягкий и очень пластичный, поэтому натяжение при намотке должно быть на 5–10% выше, чем при обычной намотке. Одновременно необходимо использовать конусное натяжение — постепенно уменьшая его по мере увеличения диаметра рулона; в противном случае внутренний слой будет сжат и деформирован. Для резки полиэтилена требуется высокая независимость намоточного вала, и конфигурация скользящего вала практически обязательна; в противном случае натяжение каждого рулона не может регулироваться независимо при резке узкой полосы, что затрудняет обеспечение однородности торцевой поверхности.
Если цеху необходимо круглый год переключаться между различными материалами, не стоит ожидать от станка «максимальной производительности», но он должен быть оснащен интеллектуальной системой контроля натяжения (предварительно сохраненный пакет параметров обработки материала) и модульным быстросменным держателем инструмента. Время смены инструмента сократилось с четырех часов до менее чем пятнадцати минут, а для мелкосерийного производства с несколькими видами материалов это значение значительно превышает пиковые скорости на 100 м/мин.
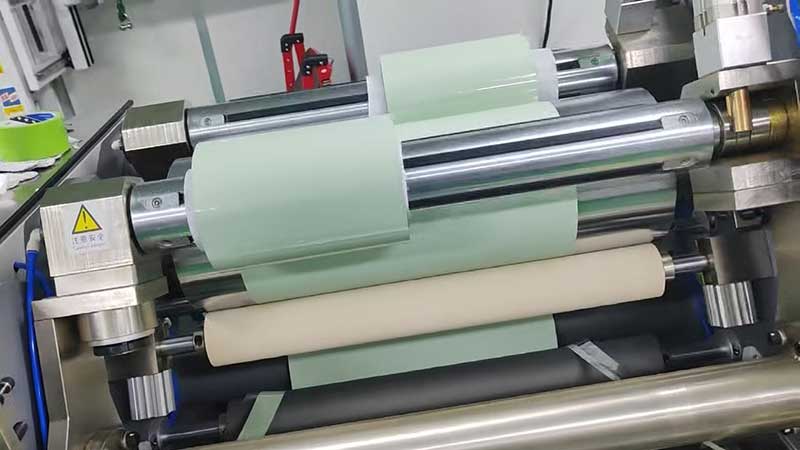
2. Согласование мощности: Не сосредотачивайтесь на номинальной скорости — смотрите на эффективную выходную мощность.
Указанные на паспортной табличке продольно-резательного станка значения 300 м/мин и 500 м/мин являются предельными, а не фактическими значениями производительности. Фактическую производительность необходимо пересчитать с использованием фактического рабочего времени и коэффициентов использования.
Опыт работы в отрасли показывает, что общий коэффициент использования на этапе продольной резки обычно составляет от 55% до 70%, при этом значительное время занимают перекатка рулона, прокладка пленки, удаление отходов и регулировка инструмента. Если в день производится 3-5 смен моделей, каждая из которых занимает 10-30 минут, доля эффективного производственного времени может быть дополнительно сокращена до 60-75%. Это означает, что машина с номинальной скоростью 400 м/мин может иметь фактическую непрерывную эффективную скорость в диапазоне 240-280 м/мин.
Более прагматичный алгоритм заключается в использовании пиковых заказов для обратного анализа: извлечь заказы за последние 12 месяцев и определить распределение ежемесячных пиковых заказов и спецификаций. Если на пять наиболее востребованных спецификаций приходится более 70% от общего объема, то преимущество высокоскоростных полностью автоматических моделей в плане производительности может быть реализовано; если спецификации разбросаны и много мелких заказов, то гибкость полуавтоматических моделей может оказаться даже более ценной, чем скорость полностью автоматических моделей. Рекомендуется зарезервировать 1,2-кратный ожидаемый пиковый объем на следующие 12 месяцев эффективной мощности оборудования, оставив место для доработки образцов и избегая колебаний натяжения и снижения точности торцевой поверхности намотки, вызванных работой при полной нагрузке.
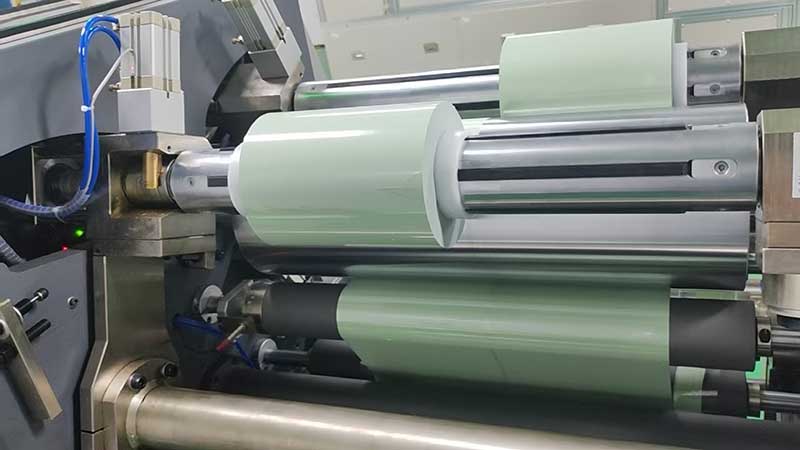
3. Подход к выбору, основанный на сопоставлении сценариев.
Сценарий 1: Один материал, большая партия, мало спецификаций.Например, компания, специализирующаяся на упаковочной пленке BOPP с ежедневной производительностью более 8 тонн. При выборе ориентируются диаметр размотки и количество намоточных станций. Для обеспечения возможности нечастой перемотки на высоких скоростях требуется диаметр размотки ≥1000 мм; двухстанционная намотка сокращает время простоя при размотке. Выбирайте скорость 500 м/мин с запасом, но убедитесь, что система натяжения может поддерживать колебания в пределах ±0,5 Н на высоких скоростях; в противном случае, чем выше скорость, тем выше процент брака.
Сценарий 2: Многокомпонентное смешанное производство, средние размеры партий, частые изменения спецификаций.Такова реальная ситуация для большинства предприятий по производству гибкой упаковки и нанесению покрытий. Основной критерий выбора сместился со «скорости» на эффективность смены инструментов и управление натяжением. Полностью автоматическая модель с сервоприводом работает с библиотекой характеристик материалов, позволяя задавать параметры переключения между натяжением, скоростью и давлением инструмента, сокращая время смены инструмента с четырех часов до пятнадцати минут. Вал скольжения является обязательным компонентом; для узких полос с шириной прорезки всего 30 мм каждый вал должен скользить независимо, чтобы обеспечить равномерное натяжение между внутренним и внешним слоями. Высокая скорость не требуется; эффективной производительности 150–250 м/мин достаточно для выполнения заказов средней партии.
Сценарий 3: Сверхтонкие пленки, специальные пленки, продукция с высокой добавленной стоимостью.Например, ПЭТ толщиной 3–12 мкм, сепараторы для литиевых батарей и оптические пленки. В этих сценариях предъявляются чрезвычайно высокие требования к контролю разрывов пленки и чистоте. Для резки приоритет следует отдавать инструментам с пневматическими подшипниками или высокоточным дисковым резцом с точностью коррекции ±0,1 мм. Устройство для устранения статического электричества является стандартным, а не опциональным. Скорость не является основным противоречием — потеря одного разрыва пленки на высокой скорости в сверхтонких пленках может компенсировать полдня высокоскоростной работы. При выборе моделей поставщикам следует предложить использовать ваши материалы в качестве реальных образцов, наблюдать за частотой разрывов пленки в тонких срезах и качеством торцевой поверхности намотки, а не просто смотреть на таблицу параметров.
Сценарий 4: Небольшие партии, прототипирование, индивидуальные заказыЕсли ежемесячный объем заказов превышает двадцать спецификаций, а объем заказов по одной спецификации невелик, высокая скорость полностью автоматической линии будет полностью перегружена частой сменой моделей. Гибкость переключения спецификаций и более низкие инвестиционные пороги для полуавтоматических моделей фактически делают их рациональным выбором. Ручные или полуавтоматические модели обычно работают со скоростью 10–150 м/мин, требуют 1–2 человек в смену и занимают гораздо меньше места и вспомогательного пространства, чем полностью автоматические линии. Инвестиции в сэкономленное оборудование, такие как приспособления для быстрой смены инструмента и обучение операторов, могут привести к более прямому повышению эффективности производства.
4. Два жестких ограничения, которые легко упустить из виду.
Независимость катушки.Во многих списках выбора упоминается только «количество катушек», но не «качество скольжения». При нарезке узких полос традиционная намотка с полным валом не позволяет независимо регулировать натяжение каждой катушки, в результате чего обычно образуются плотные внешние слои и рыхлые внутренние. Намотка с независимым сервоприводом или скользящим валом является ключевым фактором для обеспечения аккуратности торцевой поверхности; чем меньше ширина резки, тем больше это преимущество.
Подбор инструмента в соответствии с материаломКруглая резка подходит для пленок толщиной более 20 мкм, а резка лезвием бритвы — для сверхтонких и литых пленок. Для мягких полиэтиленовых пленок используются круглые ножи с малым углом наклона для уменьшения заусенцев, в то время как для твердых ПЭТ-пленок необходимо учитывать материал инструмента и срок его службы. Если поставщик указывает только «стандартный круглый нож», не спрашивая о толщине и твердости ваших материалов, то, скорее всего, он несерьезно относится к вашему мастерству.
Последний шаг в выборе модели — это отвезти исходный рулон на предприятие поставщика или протестировать его на тестовом оборудовании. Проверьте, ровная ли поверхность намотки после разрезания, нет ли полос или складок на поверхности пленки, и не смещены ли узкие полосы — это эффективнее, чем изучение любой таблицы параметров. Среднескоростная машина, хорошо работающая с материалами, часто превосходит высокоскоростную машину, которая со временем конкурирует с материалами.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano


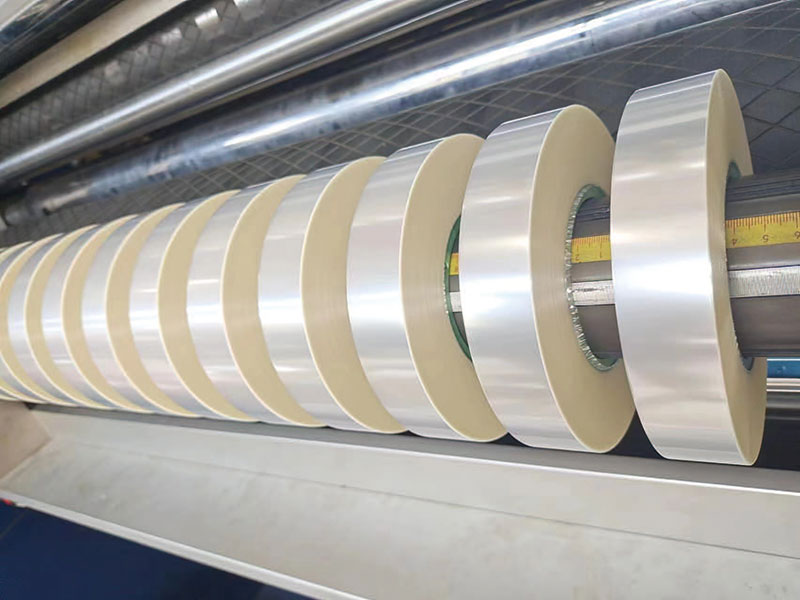 Машина для резки пленки
 Машина для резки ленты
 Машина для резки ленты
 Машина для резки штрих-кодовой ленты
 Односторонняя резка клея
 Машина для резки двухстороннего клея
 Емкость для резки пленки
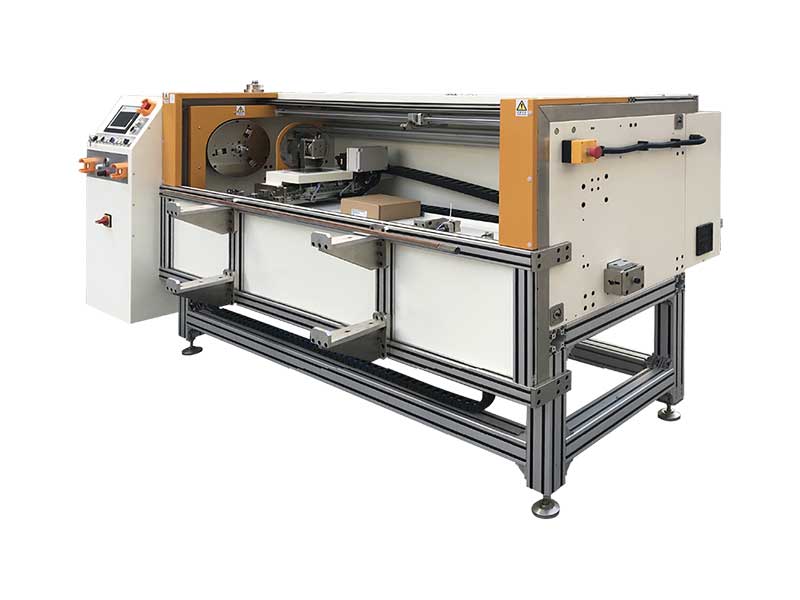 Автоматический резак для рулонов фольги






