Разрезка солнечной пленки — ключевой процесс в производственном процессе, определяющий выход готовой продукции. Широкий основной рулон разрезается продольно на несколько узких рулонов, и пленка остается в динамическом рабочем состоянии на протяжении всего процесса. Задача контроля натяжения состоит в том, чтобы поддерживать усилие натяжения пленки в «оптимальном» диапазоне на трех этапах: размотки, растяжения и намотки. Чрезмерное натяжение истончает пленку и рвет края; если натяжение слишком низкое, завиток становится свободным, а движение — неравномерным и морщинистым. Сама солнечная пленка представляет собой многослойную композитную структуру, где различные функциональные слои имеют разный модуль упругости и удлинение, что делает их гораздо более чувствительными к колебаниям натяжения, чем обычные упаковочные пленки. Понимание принципа контроля натяжения по сути означает выяснение того, как сосуществовать с «чувствительной» природой материалов во время высокоскоростной работы.
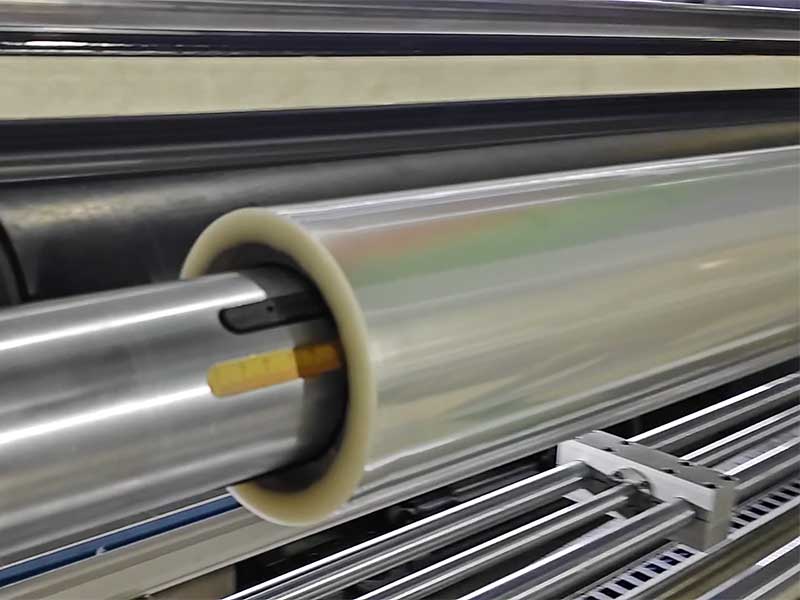
1. Цена потери контроля над натяжением: почему пленка для защиты от солнца особенно «хрупка»?
Типичная структура солнечной пленки включает в себя слой, блокирующий УФ-излучение, теплоизоляционный слой, взрывозащитный слой и слой монтажного клея, однако термопластичность и механические свойства материалов каждого слоя непостоянны. При колебаниях натяжения при резке первой проблемой становится точность размеров: при слишком высоком натяжении пленка слегка растягивается во время движения, а после намотки напряжение постепенно снимается, в результате чего фактическая ширина готового изделия оказывается меньше заданного значения; при низком натяжении поверхность пленки рыхлая, и система боковой коррекции часто срабатывает, что приводит к неровным торцам.
Более скрытые повреждения происходят на микроскопическом уровне. Поверхность солнечных мембран часто имеет наноразмерные покрытия или функциональные микроструктуры; чрезмерное натяжение может нарушить эти точные структуры и повлиять на оптические характеристики; неравномерное напряжение между слоями может привести к расслоению композитной структуры. Кроме того, если натяжение остается постоянным во время намотки, то с увеличением диаметра рулона внешняя пленка непрерывно накапливает сжатие на внутреннем слое, и радиальное давление на внутреннюю пленку может превышать ее предел текучести, что приводит к дефектам торца типа «волнистый край» или «телескоп». Эти дефекты могут быть невидимы невооруженным глазом во время разрезания, но могут быть выявлены в виде пузырьков, отслоения краев или складок при последующем нанесении пленки.
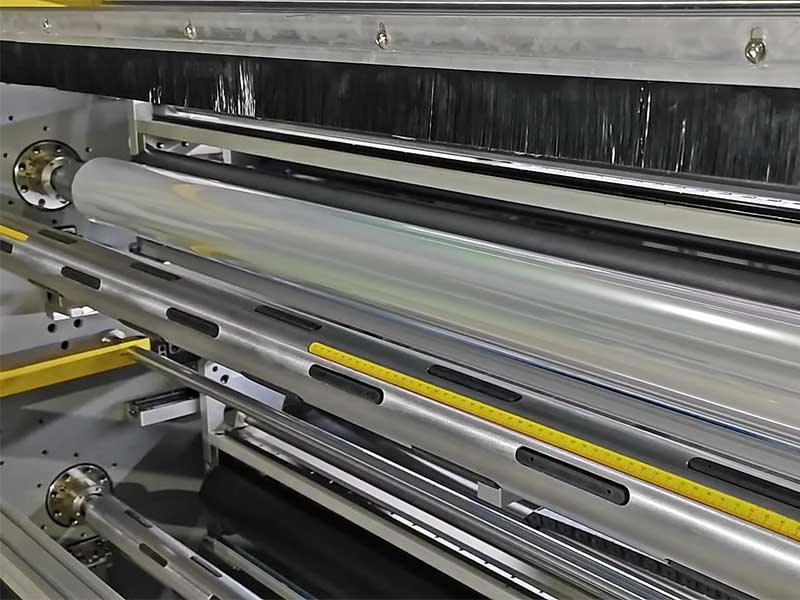
2. Базовый контур управления с обратной связью: отклик на уровне миллисекунд от обнаружения до выполнения.
Система управления натяжением современных машин для продольной резки солнечных мембран представляет собой типичную архитектуру с обратной связью и замкнутым контуром, состоящую из трех этапов: обнаружение, вычисление и выполнение, с временем цикла, измеряемым в миллисекундах.
В основе процесса контроля лежит датчик натяжения. Распространенные варианты включают ролики для определения натяжения (тензодатчики) и датчики перемещения плавающего ролика. Ролики для измерения натяжения соединены последовательно вдоль траектории движения пленки. Когда пленка проходит по поверхности ролика, приложенное к ней давление преобразуется датчиками в электрические сигналы, отражающие уровень натяжения в этом участке в реальном времени. Плавающий ролик воспринимает изменения натяжения посредством физического перемещения: при увеличении натяжения ролик смещается в одну сторону; при уменьшении натяжения цилиндр или пружина возвращают его в исходное положение. Перемещение преобразуется в электрические сигналы потенциометрами или энкодерами, косвенно отображая натяжение. В некоторых высокотехнологичных устройствах также добавляются энкодеры на конце перемоточного вала для помощи в настройке моделей натяжения путем расчета изменений диаметра рулона.
Этап вычислений выполняется ПЛК или специализированным контроллером. После того, как сигнал датчика поступает в контроллер, он сравнивается с заданным целевым значением натяжения, и полученное отклонение передается в алгоритм управления. В промышленных условиях наиболее часто используется ПИД-регулирование — пропорциональные члены реагируют на текущие отклонения, интегральные члены устраняют ошибки в установившемся режиме, а дифференциальные члены подавляют перерегулирование. Однако особенностью процесса нарезки солнечной пленки является то, что по мере увеличения диаметра намотки момент инерции системы и динамические характеристики соответственно изменяются, что затрудняет поддержание оптимальной производительности в пределах всего диаметра рулона с помощью ПИД-регулятора с фиксированными параметрами. Поэтому в практических системах часто используются сегментированные или адаптивные ПИД-регуляторы, переключающие параметры управления в зависимости от диапазона диаметра рулона. Более совершенные решения используют нечеткую логику, позволяющую контроллеру регулировать выходную силу на основе величины и скорости изменения натяжения, снижая необходимость ручной настройки параметров.
Этап выполнения распределен по трем секциям, каждая из которых выполняет различные задачи управления. Зона размотки обычно питается от магнитных порошковых тормозов или серводвигателей, которые создают момент сопротивления, поддерживающий стабильное натяжение путем регулирования тормозного момента. Поскольку диаметр катушки уменьшается от большего к меньшему, тот же тормозной момент создает меньшее натяжение при большем диаметре и большее при меньшем диаметре. Поэтому управление намоткой должно быть связано с определением диаметра для динамической регулировки заданного значения момента. Зона натяжения расположена перед режущим лезвием, и скорость натяжного ролика определяет линейную скорость пленки. Управление натяжением в ней в большей степени зависит от координации разницы скоростей между передней и задней секциями. Зона намотки является центром тяжести для управления натяжением. Серводвигатель приводит в движение вал намотки, а контроллер регулирует выходной момент двигателя на основе обратной связи по натяжению. По мере увеличения диаметра катушки момент, необходимый для поддержания постоянного натяжения, синхронно увеличивается. Однако, как уже упоминалось ранее, намотка с постоянным натяжением является именно причиной дефектов торцевой поверхности, поэтому в зоне намотки обычно применяется стратегия конусного натяжения.
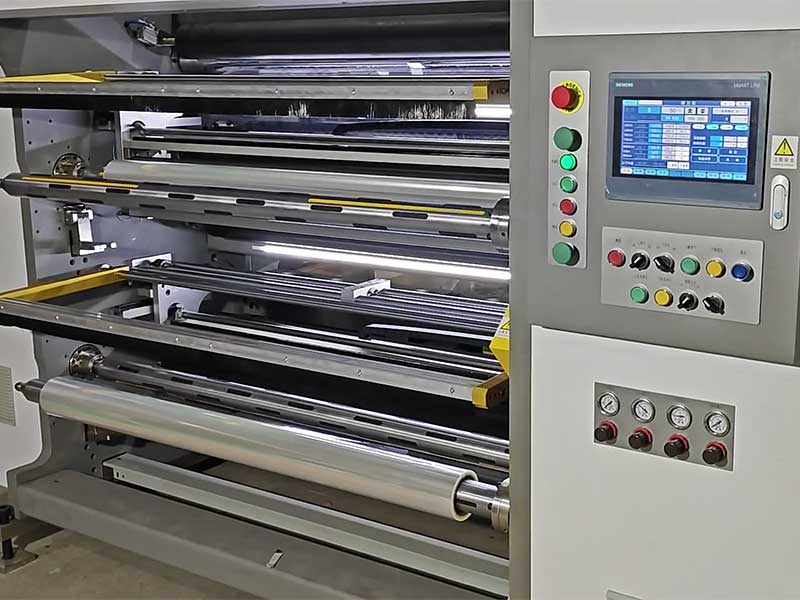
3. Натяжение конуса: основной алгоритм этапа намотки.
Регулирование натяжения при конусообразном намотке — ключевой конструктивный принцип, отличающий резку солнечной пленки от других процессов. Основная идея заключается в следующем: натяжение намотки больше не является фиксированной величиной, а постепенно уменьшается по заранее определенной кривой по мере увеличения диаметра катушки.
Почему необходимо затухание? Представьте себе рулон пленки, который постепенно увеличивается в размерах, при этом внешняя пленка оказывает радиальное давление на внутренний слой во время намотки. Если натяжение при намотке постоянно, это давление линейно возрастает с количеством слоев, и пленка у сердечника сжимается все сильнее и сильнее. Когда давление превышает предел упругости материала, внутренний слой подвергается необратимой деформации или образованию складок. Коническое натяжение делает внешний слой относительно «рыхлым», подавляя увеличение радиального давления, и плотность между сердечником и внешним слоем становится более равномерной.
Форма кривой конусности определяется как свойствами материала, так и технологическими требованиями. К распространенным типам относятся линейная конусность, кусочно-линейная конусность и экспоненциальная конусность. Линейная конусность является простейшей, при ней натяжение уменьшается от начального значения с фиксированным наклоном в зависимости от диаметра прокатки. Сегментированная конусность использует разные скорости затухания в разных диапазонах диаметров. Например, на этапе малого диаметра затухание происходит медленнее, чтобы поддерживать натяжение намотки, в то время как на этапе большого диаметра затухание ускоряется, чтобы предотвратить избыточное давление во внутреннем слое. В патентной документации описана следующая реализация: когда диаметр намоточного шпинделя в реальном времени достигает 1,5 раз большего, чем начальный диаметр, запускается регулировка конусности, и дискретный ПИД-регулятор преобразует отклонение натяжения в компенсацию крутящего момента намоточного двигателя, так что фактическая модель конусности с отслеживанием натяжения обеспечивает «оптимальное значение натяжения». Эта поэтапная стратегия вмешательства обеспечивает стабильную намотку при работе с малыми валками, избегая при этом повреждения внутреннего слоя при работе с большими валками.
4. Адаптация материалов и тенденции: от «поддающегося резке» к «хорошо режется»
Разнообразие линейки солнечных пленок создает дополнительные сложности в управлении натяжением. Коэффициент поверхностного трения и модуль упругости окрашенных пленок, металлических пленок и керамических пленок значительно различаются, и один и тот же набор параметров натяжения часто требует повторной настройки после замены материала. Современное техническое направление заключается в создании встроенной библиотеки параметров материала в контроллере, предварительно сохраняющей рекомендуемые значения натяжения, кривые конусности, наклоны ускорения/замедления и т. д. для часто используемых типов пленок в виде формул, к которым можно получить доступ одним щелчком мыши во время переналадки производства, что снижает зависимость от опыта эксплуатации.
Еще одна заслуживающая внимания тенденция — внедрение управления с опережением. Суть обратной связи в замкнутом контуре заключается в «коррекции при возникновении отклонения», в то время как управление с опережением пытается компенсировать отклонение до его возникновения. Например, когда система обнаруживает, что скорость резки вот-вот увеличится, инерционное сопротивление пленки увеличит натяжение в момент ускорения, и этап управления с опережением заранее снижает момент тормоза размотки или увеличивает момент двигателя намотки, частично компенсируя возмущение натяжения, вызванное изменением скорости. В сочетании с технологией цифрового двойника процесс резки можно отработать в виртуальной среде, оптимизировав параметры натяжения перед запуском, что еще больше снижает затраты на метод проб и ошибок.
В конечном счете, контроль натяжения в машине для нарезки солнечных пленок сводится к решению проблемы баланса: пленку необходимо «натягивать туго», чтобы обеспечить стабильную подачу и аккуратную намотку, но не «натягивать слишком туго», чтобы избежать повреждения ее многослойной композитной структуры. Датчики, алгоритмы и исполнительные механизмы работают вместе, чтобы каждую миллисекунду определять значение силы, которое делает материал одновременно податливым и неповрежденным. Понимание этого механизма также объясняет, почему процесс нарезки называют «главным хранителем» качества солнечных пленок — он не меняет формулу пленки, но определяет, сможет ли пленка полностью раскрыть свой потенциал.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano

 Машина для резки солнечной пленки






