На заключительном этапе производства этикеток машина для продольной резки часто не является самым заметным элементом оборудования, но зачастую именно она определяет качество и стоимость отгрузки. Неправильно работающая машина для продольной резки приводит к смещению при резке бумаги, образованию складок при резке пленки и необходимости замены одного инструмента в течение получаса. Хотя проблемы кажутся разрозненными, основная причина указывает на одно и то же место: несоответствие «характеристик материала» «основным функциям» при выборе модели. Самоклеящиеся материалы варьируются от мелованной бумаги до ПЭТ-пленки, обладая совершенно разными физическими свойствами. Использование одной машины для «покрытия всего» часто приводит к недостаточной резке любого типа. Чтобы избежать этой проблемы, необходимо поэтапно оценивать точность продольной резки по нескольким параметрам: контроль натяжения, выбор формы инструмента и автоматическая настройка.
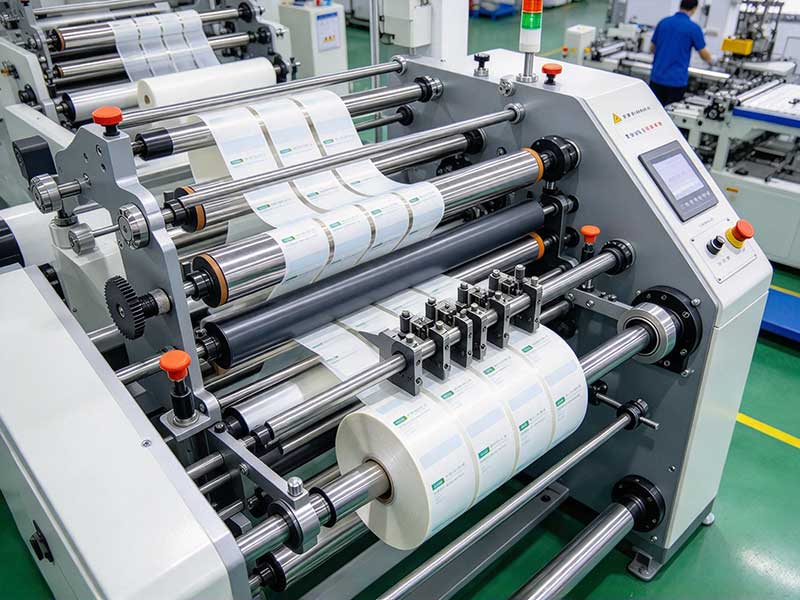
Точность: Не обманывайтесь номинальными значениями; сосредоточьтесь на «стабильном» диапазоне.
Точность резки — это жесткий критерий для оценки качества машин для продольной резки, но на рынке существует распространенная ошибка в маркировке параметров. Машины с маркировкой «±0,01 мм» встречаются не редкость, но в реальных условиях эксплуатации, таких как колебания натяжения материала, биение вала лезвия и изменения температуры и влажности окружающей среды, этот показатель практически невозможно надежно воспроизвести. Относительно прагматичное решение: обычной самоклеящейся бумажной ленты с точностью ±0,1–±0,2 мм достаточно для выполнения большинства заказов; пленочные этикетки или этикетки с высокой добавленной стоимостью (электронные этикетки, фармацевтические этикетки) необходимо размещать на сервоприводном оборудовании с точностью ±0,05 мм.
Важнее точных цифр — «что именно обеспечивает этот результат». Круглая резка с помощью лезвия использует диагональный метод резки вдоль оси вверх и вниз, подобно ножницам, обеспечивая аккуратные разрезы и длительный срок службы лезвия, что делает её основным выбором для высокоточных решений; плоские лезвия недороги, но их точность и срок службы значительно уступают, что делает их подходящими для низкоскоростных, узких или сценариев, где требования к резке не являются строгими. При выборе моделей производителей можно попросить предоставить фактические данные о проверке торцевой поверхности после резки, что гораздо надежнее, чем листание брошюр.
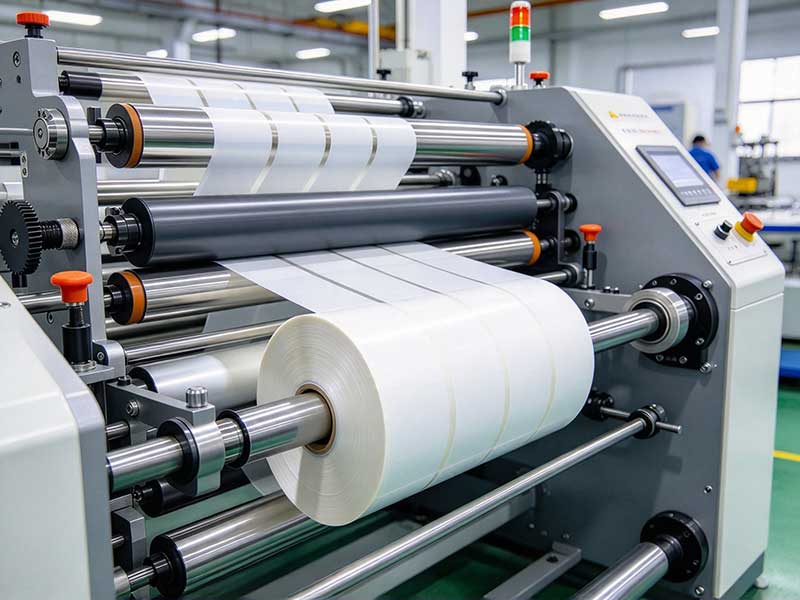
Контроль натяжения: невидимое звено определяет, пригоден ли готовый продукт к использованию.
Контроль натяжения — это основная техническая проблема режущих станков, и при этом наиболее часто упускаемая из виду область. Самоклеящийся материал представляет собой композитный материал, состоящий из «поверхностного материала + клея + базовой бумаги». Если какой-либо слой имеет неравномерное натяжение, то после резки на небольших рулонах будут видны неровные края, протечки клея или даже «сердцевины, напоминающие хризантему».
Бумажные материалы обладают хорошей прочностью на разрыв и требуют относительно точного натяжения; тонкопленочные материалы представляют собой определяющий фактор. ПЭТ, ПП и ПЭ легко растягиваются и склонны к образованию статического электричества. В процессе размотки от полного до пустого рулона диаметр постоянно меняется. Если натяжение нельзя регулировать в режиме реального времени, образование складок и проскальзывание практически неизбежны. Качественная система натяжения должна, как минимум, иметь: активную размотку на разматывающем конце с использованием частотно-регулируемого привода или серводвигателя с замкнутым контуром управления в сочетании с плавающими роликами или датчиками натяжения; на намоточном конце используется независимо приводимый в движение вал, который автоматически регулирует крутящий момент в соответствии с изменениями диаметра рулона. Существует простой и эффективный метод проверки оборудования: запустить рулон с реальным производственным материалом, подержать готовый рулон, чтобы проверить, равномерно ли натянуты все слои, не слишком ли они свободны снаружи или внутри, имеют ли твердую сердцевину, или система натяжения отрегулирована неправильно.
Устройство для удаления статического электричества одинаково важно и для резки пленки. Статическое электричество, накапливающееся во время высокоскоростной работы с ПЭТ и ПП, может, в лучшем случае, притягивать пыль, вызывать смещение намотки или прилипание материала к валику, препятствуя подаче материала. При выборе модели убедитесь, что стержни для удаления статического электричества входят в стандартную комплектацию, а не являются дополнительной опцией за отдельную плату.
Форма лезвий и удаление отходов: круглые лезвия широко распространены, но это не единственное решение.
В настоящее время наиболее распространенной конфигурацией для промышленных резательных машин является резка с помощью круглого ножа, подходящая для высокоскоростной работы, стабильного качества резки и длительного срока службы ножа. Для подавляющего большинства клеевых материалов, таких как бумага для горячего тиснения или лазерная пленка с металлизированными покрытиями или голографическими узорами, помимо формы ножа, необходимо уделять особое внимание твердости вала ножа и устойчивости поверхности направляющего ролика к царапинам — вал ножа с недостаточной твердостью со временем изнашивается, вызывая образование заусенцев на кромках резки, а недостаточно гладкий ролик может оставлять царапины на поверхности материала.
Процесс утилизации отходов также стоит уточнить при выборе модели. Если материал кромки, образующийся при резке, не удаляется плавно, он будет накапливаться у вала инструмента, влияя на качество резки и даже повреждая лезвие. Большинство моделей оснащены вытяжными вентиляторами или обдувочными устройствами, которые активно удаляют и собирают материал кромки — функция, особенно важная для резки узких полос.
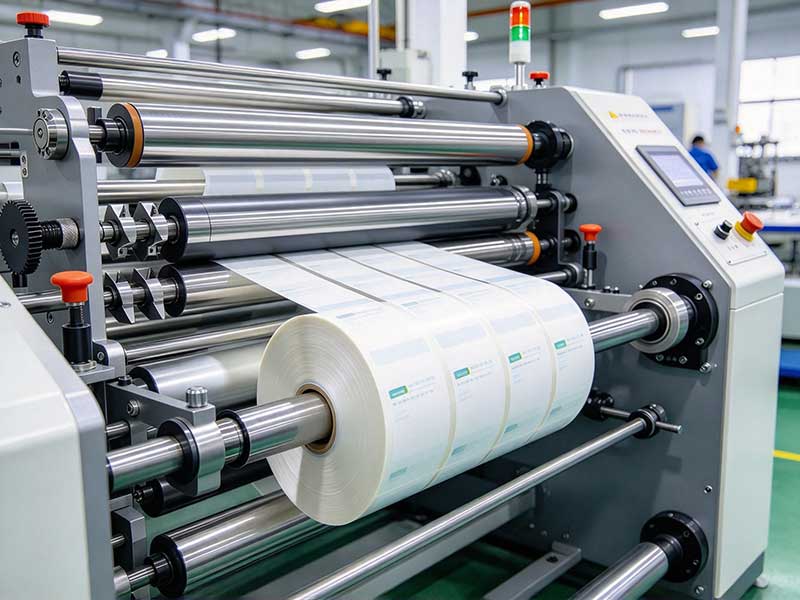
Автоматизация: Говорите в соответствии со структурой заказа; не платите за функции, которые не используете.
Уровень автоматизации напрямую связан с эффективностью обработки заказов и затратами на рабочую силу, но мнение о том, что «чем больше автоматизации, тем лучше», нуждается в пересмотре. Ключевым фактором является структура заказа.
Если заказов много и технические характеристики меняются ежедневно, автоматизированная система расстановки инструмента становится действительно эффективным инструментом. Традиционная ручная расстановка инструмента занимает от 10 до 30 минут на остановку и настройку, в то время как автоматическая расстановка инструмента может быть завершена за 1-3 минуты после ввода технических характеристик на сенсорном экране. Пятикратная смена заказов в день означает разницу в один-два часа производственной мощности. И наоборот, если заказов мало, а рабочий день полный, возможность непрерывной работы на высокой скорости более важна, чем автоматизация расстановки инструмента. Стандартные скорости продольной резки варьируются от 70 до 200 м/мин, а высокоскоростные модели могут превышать 300 м/мин.
Такие функции, как автоматический подсчет метров, отключение при фиксированной длине и автоматический подсчет, напрямую помогают обеспечить соответствие характеристик готовых рулонов, превращая их в базовые конфигурации, которые «используются один раз и больше не возвращаются». Выбор диаметра размотки также влияет на эффективность: частота перемотки значительно варьируется в диапазоне от 500 мм до 700 мм, поэтому для крупных заказов лучше выбирать больший диаметр намотки, чтобы сократить время простоя.
Классификация по материалу: три пути отбора.
Применение этих параметров к конкретным материалам значительно упрощает подход к выбору.
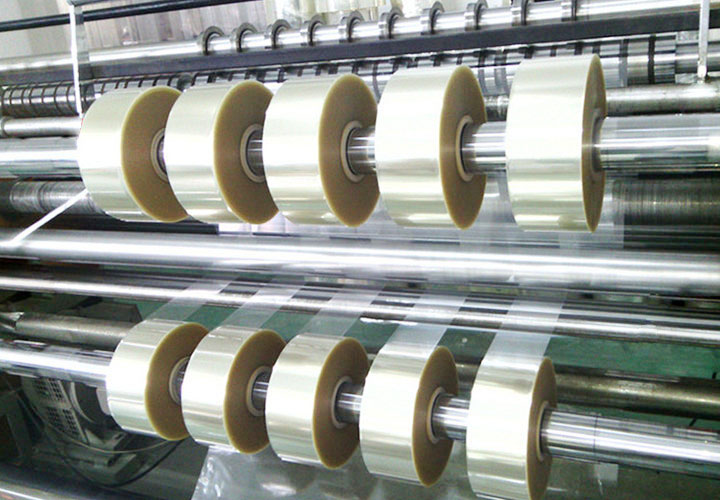
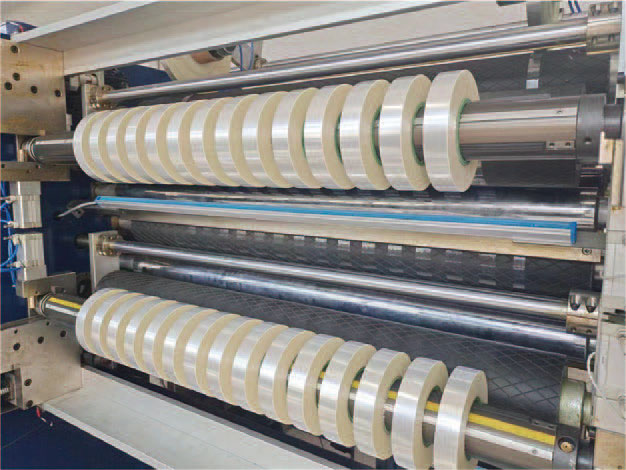
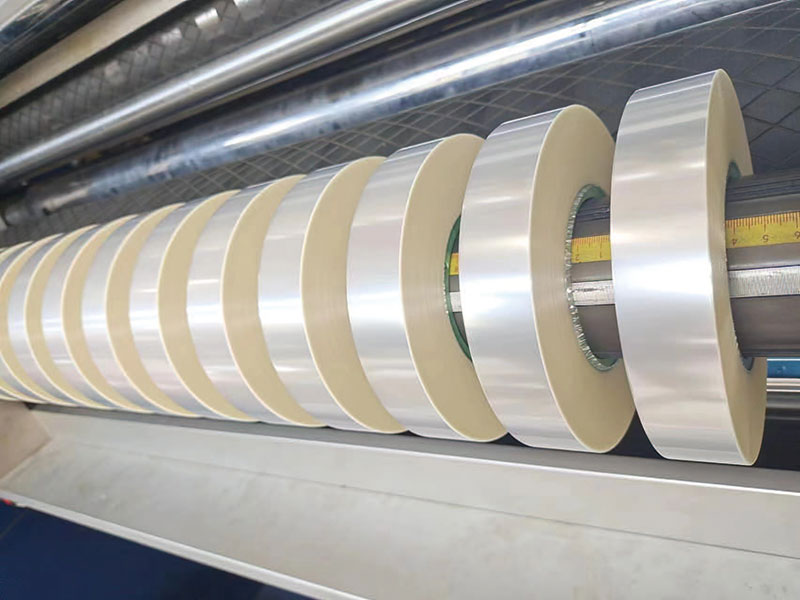
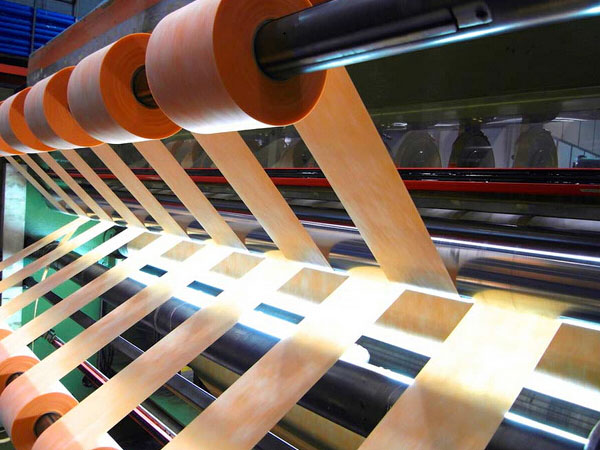
Клей на бумажной основеЛента — наиболее распространенная категория; мелованная бумага, термобумага и мелованная бумага с зеркальной поверхностью имеют относительно четкую текстуру. Стандартные модели с ременным приводом могут удовлетворить большинство потребностей, при этом основное внимание уделяется фотоэлектрической коррекции во время намотки и контролю натяжения конуса во время намотки, чтобы предотвратить отклонение основного рулона или его «натянутость внутри, рыхлость снаружи». Обработка узкой этикеточной бумаги с компактной структурой и точным ориентацией на модели формата 320 мм является распространенным выбором.
Самоклеящиеся этикетки пленочного типаТребуется максимальная осторожность. Система управления натяжением с замкнутым контуром и устройство для устранения статического электричества являются базовыми конфигурациями, в то время как скользящий вал на намоточном конце в сочетании с управлением натяжением конуса является ключевым фактором обеспечения чистоты торцевой поверхности. Полиэтилен (PE) мягкий, обладает низкой прочностью на разрыв и должен иметь как можно меньшее натяжение; полиэтилентерефталат (PET) обладает высокой жесткостью и требует большей точности, поэтому решение с круговым резаком более подходит.
Специальные материалыПри обработке таких материалов, как бумага для горячей штамповки и лазерная пленка, помимо обычной возможности продольной резки, также проверяется твердость вала инструмента и процесс обработки поверхности направляющего ролика. Если на поверхности этих материалов появляются царапины, они считаются дефектными, и в этом случае приоритет отдается устойчивости к царапинам, а не скоростным параметрам.
В конечном счете, выбор станка для продольной резки — это не процесс «сравнения параметров», а процесс «удовлетворения спроса». Точная и стабильная работа, системы натяжения, способные выдерживать испытания реальными рулонами материала, профили инструментов и система удаления отходов, соответствующие характеристикам материала, а также уровень автоматизации, соответствующий ритму заказов — эти четыре пункта должны совпадать, чтобы станок не стал очередным оборудованием, используемым «просто для временных нужд».
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano

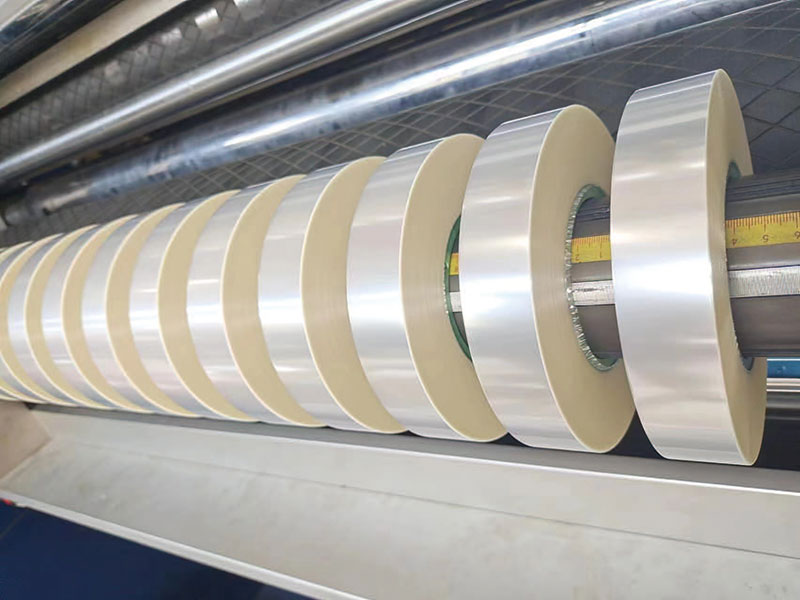
 Машина для резки ленты
 Бобинорезальная машина
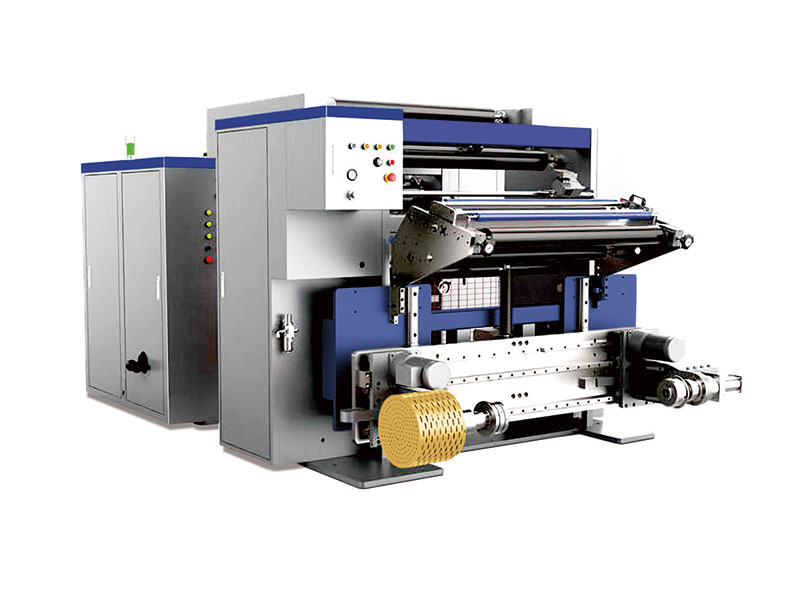 Высокоскоростная машина для продольной резки
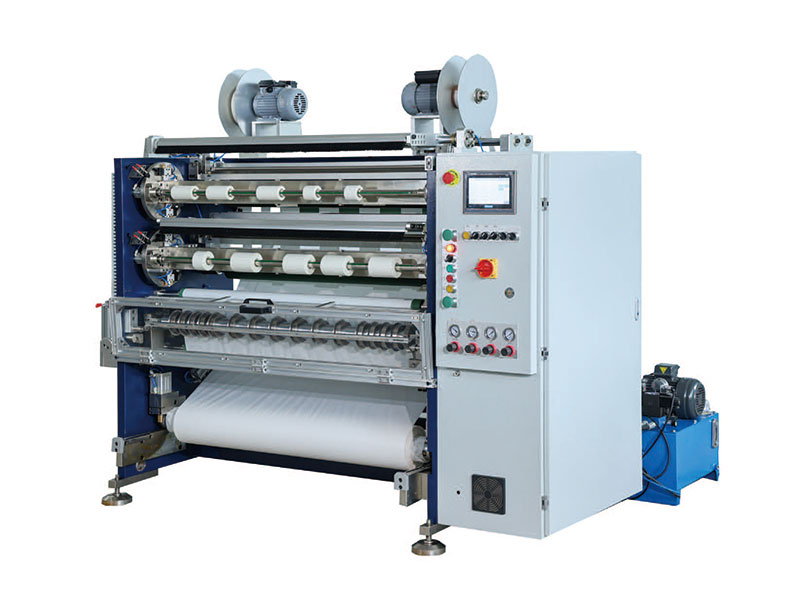 Машина для резки ленты
 Машина для резки штрих-кодовой ленты
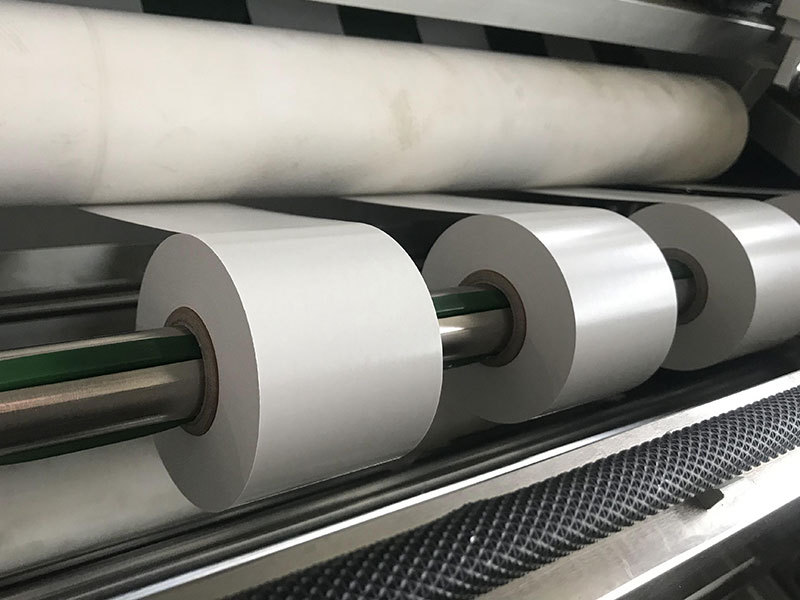 Односторонняя резка клея
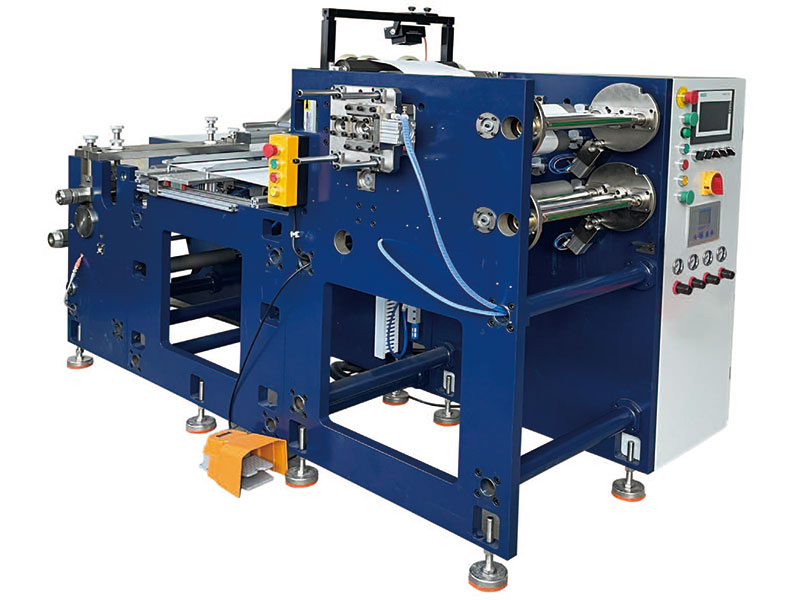 Машина для резки этикеток






