При выборе станка для горячей штамповки и продольной резки фольги наиболее распространенной ошибкой является ориентация на «максимальную скорость» и «цену». Устройство с номинальной скоростью 500 м/мин, если не обеспечен адекватный контроль натяжения, может даже не поддерживать стабильную скорость 200 м/мин во время реальной работы; станок, стоящий на сто тысяч юаней дешевле, имеет разницу в точности резки в полнитки, а количество фольги, испорченной за год, компенсирует эту разницу в цене.
Фольга для горячего тиснения имеет толщину всего 4–30 мкм и состоит из ПЭТ-основы, разделительного слоя, красящего слоя, алюминиевого покрытия и клеевого слоя. Она тонкая, хрупкая и чрезвычайно чувствительна к натяжению. Обычные станки для резки могут вызывать небольшие неровности и смещения, а в худшем случае весь рулон будет испорчен. Ключ к выбору модели заключается в том, чтобы сосредоточиться на нескольких важных показателях, которые действительно определяют качество резки.
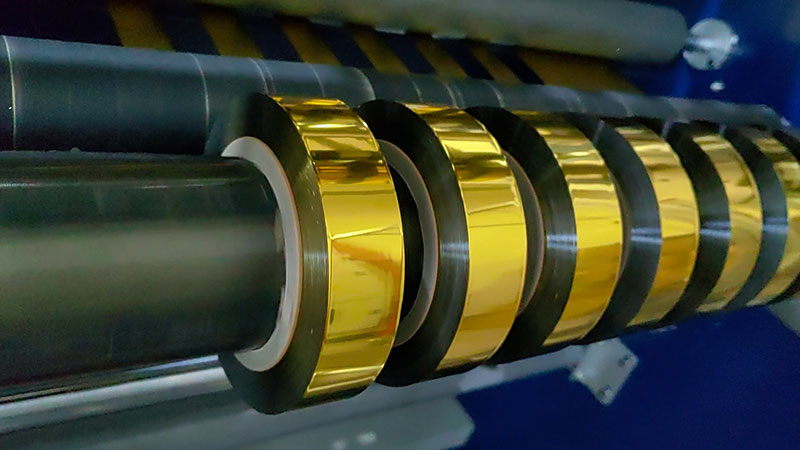
1. Прежде всего, разберитесь: почему обычные станки для продольной резки плохо разрезают фольгу для горячего тиснения?
При резке фольги методом горячего тиснения возникают три основные проблемы:
Сопротивление растяжениюЕсли при резке неправильно контролируется натяжение, сверхтонкие материалы склонны к растяжению и деформации, что приводит к неточному нанесению рисунка при последующей штамповке. В качестве основы для фольги для горячей штамповки используется ПЭТ-пленка, толщина которой на 12 мкм больше толщины волоса. При немного большем натяжении основная пленка будет растягиваться.
Страх перед таблеткамиЕсли на режущей кромке имеются микроскопические заусенцы или зубцы под давлением горячей штамповки, это сразу же проявится как «дефекты золотого покрытия», что приведет к браку всей партии. Суть проблемы с заусенцами заключается в разнице между «резкой» и «разрыванием» — если лезвие затупилось или не соответствует требуемому размеру, золотая фольга будет «сжиматься», а не «прорезаться».
Страх перед грязьюСтатическое электричество, генерируемое высокоскоростным движением, притягивает пыль и алюминиевый порошок, образующиеся в процессе резки. Попадая в валок, во время штамповки появляются видимые «песочные отверстия» или «ямки».
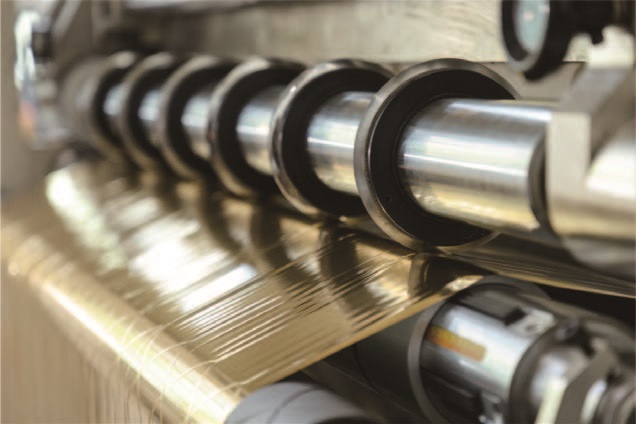
2. Основные параметры отбора: Внимательно следите за этими пятью параметрами.
1. Точность резки — жесткое требование, не допускающее компромиссов.
Точность резки напрямую определяет эффект горячей штамповки. Обычные изделия для горячей штамповки допускают погрешность около 0,3 мм, но в сфере высококачественной упаковки, табачной продукции и этикеток класса люкс требуется погрешность 0,1 мм или даже больше, а некоторые модели премиум-класса достигают 0,05 мм.
Что гарантирует точность? Во-первых, проверьте, является ли приводная система сервоприводной. Сервоприводы реагируют быстрее и точнее, чем традиционные частотно-регулируемые приводы, и в сочетании с регулируемыми на микроуровне держателями инструмента каждый диск устанавливается в заданное положение. Во-вторых, проверьте жесткость корпуса. Корпуса из высокопрочного чугуна или легированной стали эффективно поглощают вибрации во время работы на высоких скоростях. Если радиальное биение вала диска превышает 0,02 мм, глубина резания будет меняться. При покупке вы можете запросить использование индикатора часового типа для измерения биения вала диска — оборудование с чрезмерным биением неизбежно будет иметь «дрейф» точности на высоких скоростях.
2. Контроль натяжения — важнейший аспект работы с тонкими материалами.
Более 90% проблем, связанных с размером при резке и смещением торцевой поверхности, возникают из-за контроля натяжения. Основной материал фольги для горячего тиснения тонкий и хрупкий; если натяжение немного завышено, она рвется или растягивается; если немного ослаблено, она морщится или смещается.
Необходимо выбрать систему сервоуправления натяжением с полностью замкнутым контуром.В системе с разомкнутым контуром управления наблюдается задержка реакции, что приводит к значительным колебаниям натяжения во время ускорения и замедления; в системе с полностью замкнутым контуром используются датчики для обратной связи в реальном времени и динамической регулировки, поддерживая колебания натяжения в пределах 3% от заданного значения.
Технология конусного натяжения имеет важное значение.По мере увеличения диаметра намотки натяжение должно пропорционально уменьшаться; в противном случае внешний слой может выдавливаться внутренним, что приведет к перемещению или прилипанию алюминиевого слоя. Для фольги, используемой для горячей штамповки, конусное натяжение является ключевой технологией, предотвращающей деформацию готовых рулонов. Если устройство указывает только «максимальную скорость», но игнорирует точность контроля натяжения и конусную кривую, можно сделать вывод, что оно не понимает принципов работы фольги для горячей штамповки.
Для намоточных валов выбирайте скользящие валы или валы с газорасширяющимися валами.Когда несколько прядильных машин работают одновременно, небольшие различия в толщине сердечников могут вызывать несоответствия. Скользящий вал позволяет каждой намоточной станции перемещаться и регулироваться независимо, решая проблему неравномерного натяжения между внутренней и внешней сторонами.
3. Инструментальная система — главный фактор, определяющий качество обрезки.
На поверхности фольги для горячей штамповки имеется клеевой слой, и обычные лезвия прилипают к ней и затупляются после длительного использования. При выборе инструмента приоритет отдается вращающимся лезвиям для резки. Верхние и нижние дисковые лезвия обеспечивают гладкую режущую поверхность с ровными кромками без заусенцев, имеют длительный срок службы и подходят для высокоскоростной резки (≥300 м/мин). Плоские лезвия (типа лезвий бритвы) подвержены износу, что приводит к невозможности резки или образования фланцев.
Инструмент следует изготавливать из твердосплавных материалов или алмазного покрытия; эти материалы обладают длительным сроком службы и не склонны к адгезии, а кромки необходимо полировать до зеркального блеска. Зазор и перекрытие между верхним и нижним лезвиями должны точно регулироваться — если зазор слишком велик, резка будет невозможна; если слишком мал, это ускорит износ.
При резке больших ширин (>800 мм) жесткость вала лезвия является ключевой проблемой. По мере увеличения ширины резки под высоким давлением средняя часть вала инструмента подвержена небольшому изгибу, что приводит к «неполному резу» или «несоосности». В первую очередь следует отдавать предпочтение оборудованию с утолщенными стенками из легированной стали и валами лезвий большого диаметра.
4. Качество намотки и система коррекции
Толщина защитного слоя на торце намотки должна быть ≤0,1 мм; в противном случае последующие процессы на станке не смогут быть плавно выполнены. Система выравнивания является жизненно важным элементом для получения аккуратных кромок; крайне важно выбирать модели, оснащенные ультразвуковыми корректирующими датчиками, поскольку на их работу не влияют цвет фольги или отражение металла, что обеспечивает более точные результаты. В моделях более высокого класса интегрирована система визуального распознавания на основе ПЗС-матрицы, которая может автоматически распознавать напечатанные этикетки на кромках.
5. Удаление пыли и статического электричества — легко упускаемый из виду «невидимый убийца».
В процессе резки на кромках образуется мелкий алюминиевый порошок и пластиковая пыль. Если алюминиевый порошок прилипает к поверхности фольги, он образует «золотые пятна» во время штамповки, что непосредственно приводит к браку. Необходимо установить систему пылеудаления, сочетающую контактный (пылеотводящий ролик) и бесконтактный (ионный воздушный нож/всасывающий патрубок), а также статические разрядники в местах намотки и размотки, чтобы предотвратить поглощение пыли статическим электричеством и избежать неравномерной намотки, вызванной статическим электричеством и приводящей к проскальзыванию материала.
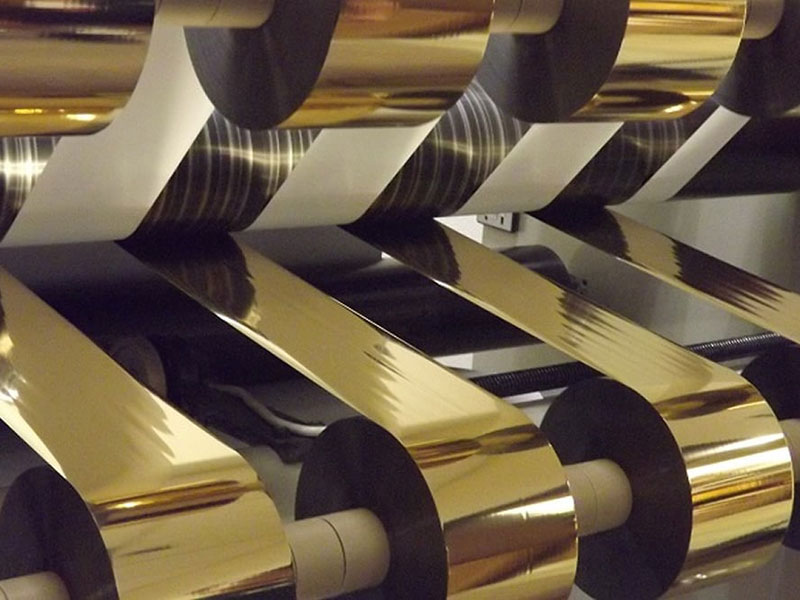
3. Настройте в соответствии с позиционированием вашего продукта.
Требования к машинам для продольной резки значительно различаются в зависимости от сценария их применения:
Для производства сигаретных упаковок и товаров класса люкс.: точность должна быть в пределах 0,1 мм, с полностью замкнутой системой управления натяжением сервопривода + ультразвуковая коррекция + алмазное круглое лезвие, в полной комплектации.
Для обычной упаковки методом горячего тисненияДопускается точность 0,3 мм, но по-прежнему необходимы замкнутая система регулирования натяжения и круговая резка лезвием, а система пылеудаления недопустима.
Частые изменения в заказе и широкий выбор технических характеристик.Рассмотрите возможность оснащения станка автоматической системой позиционирования инструмента или, по крайней мере, гидравлической системой фиксации инструмента. При вводе ширины резки держатель инструмента автоматически перемещается в заданное положение, сокращая время смены заказа с почасового до поминутного уровня и сводя к минимуму ошибки, связанные с ручным управлением. Система ЧПУ может сократить время переключения и регулировки станка с 30 минут до 1-2 минут.
Узкая щель (<50 мм)В основном используется для штамповки с пропуском отверстий на тонких деталях, требующих чрезвычайно высокой плоскостности и плотности при прокатке. Инструменты с ручной фиксацией подвержены отклонениям размеров из-за неравномерной силы фиксации; рекомендуется выбирать гидравлическую систему фиксации инструмента или высокоточный скользящий вал.
4. Заключительный этап: пробная резка материала.
Какими бы красивыми ни были эти узоры, почему бы не попробовать свернуть их прямо на месте? Не забудьте взять с собой основной рулон фольги для горячего тиснения, который вы часто используете, для пробной нарезки на месте — это самый важный этап.
Ключевое наблюдение: проверьте, идеально ли гладкая поверхность после резки, и нет ли на ней вмятин или заусенцев. По возможности, используйте микроскоп с большим увеличением, чтобы осмотреть кромки среза и выявить микротрещины, которые трудно обнаружить невооруженным глазом. Одновременно следует обратить внимание на уровень интеллектуальности устройства — наличие функций хранения формул. Различная ширина и материал фольги для горячей штамповки соответствуют различным параметрам натяжения и скорости, которые можно сохранить в цифровом виде и получить к ним доступ одним щелчком мыши при изменении заказа, избегая ошибок, вызванных ручной настройкой опытным техником.
Выбор станка для горячей штамповки и продольной резки фольги по сути сводится не к покупке набора стальных деталей, а к приобретению «точной и стабильной» системы резки. Наиболее подходящее оборудование может быть не самым функциональным, но оно должно обладать точной замкнутой системой натяжения, жесткими инструментами и конструкцией корпуса, а также иметь возможность провести пробную резку.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano

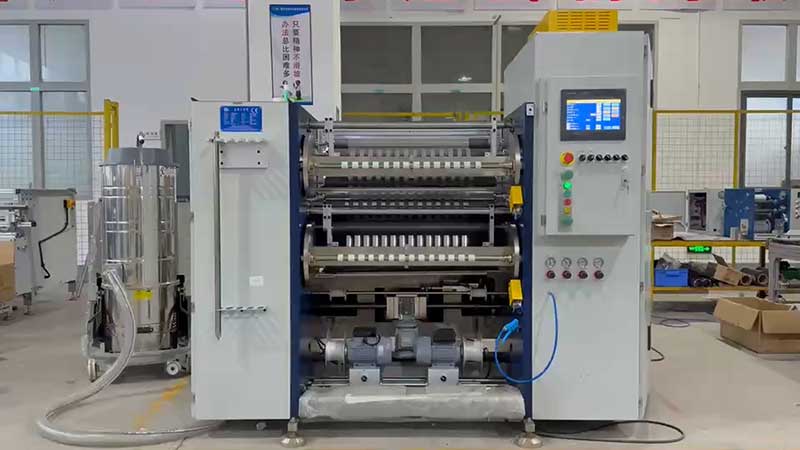
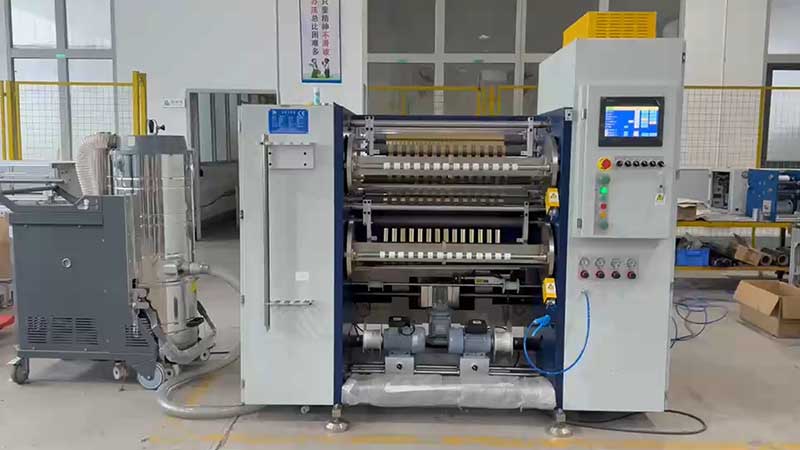
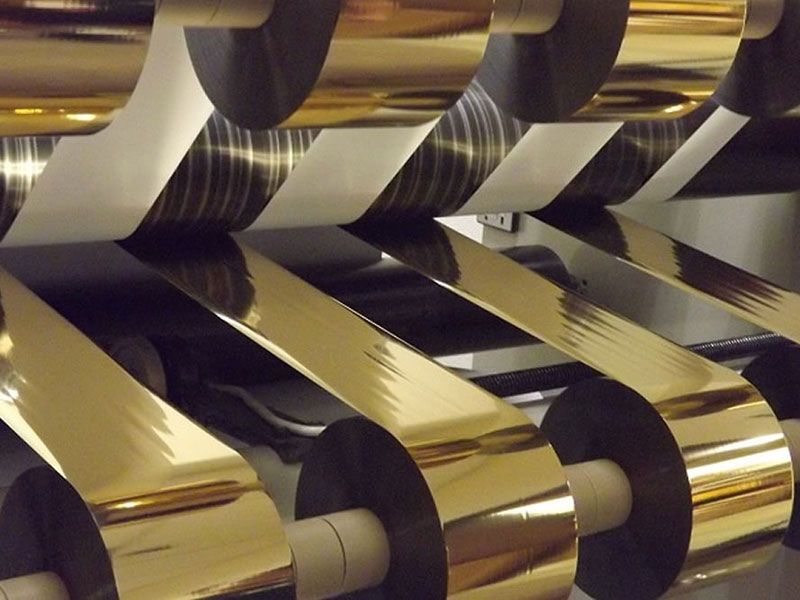 Машина для холодной резки фольги
 Перемотчик печатной ленты для карточек
 Машина для резки лент для печати на карточках
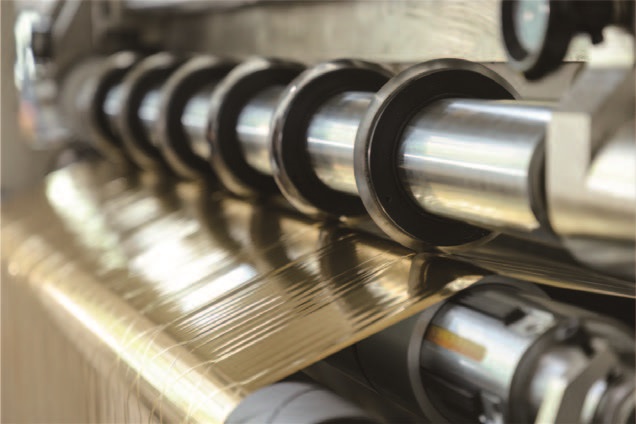 Станок для горячей штамповки и продольной резки фольги
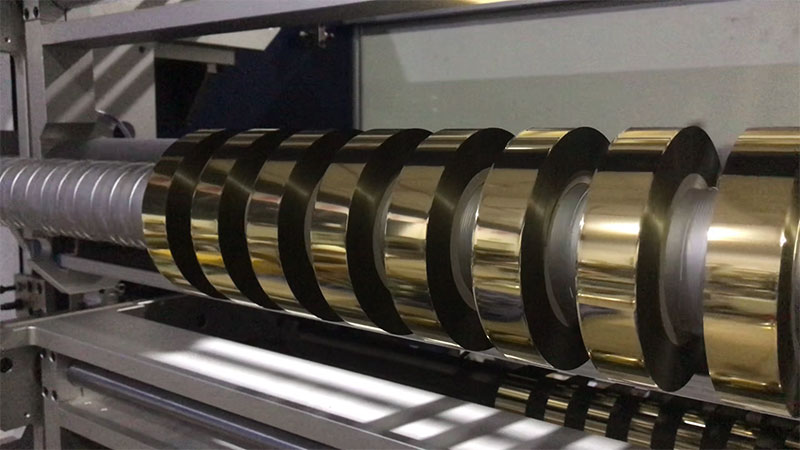 Резак для голографической фольги
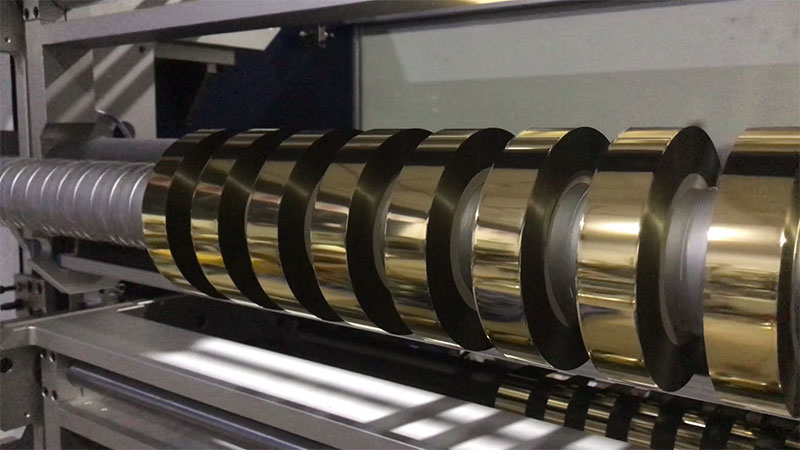 Цифровая обработка фольги, резка фольги
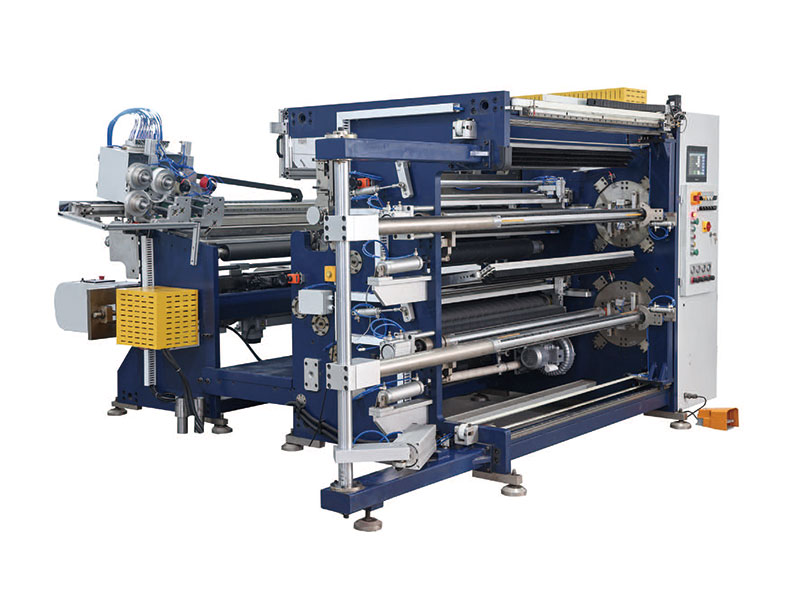 Машина для резки фольги с горячим тиснением RSDS7H 1350 PLUS
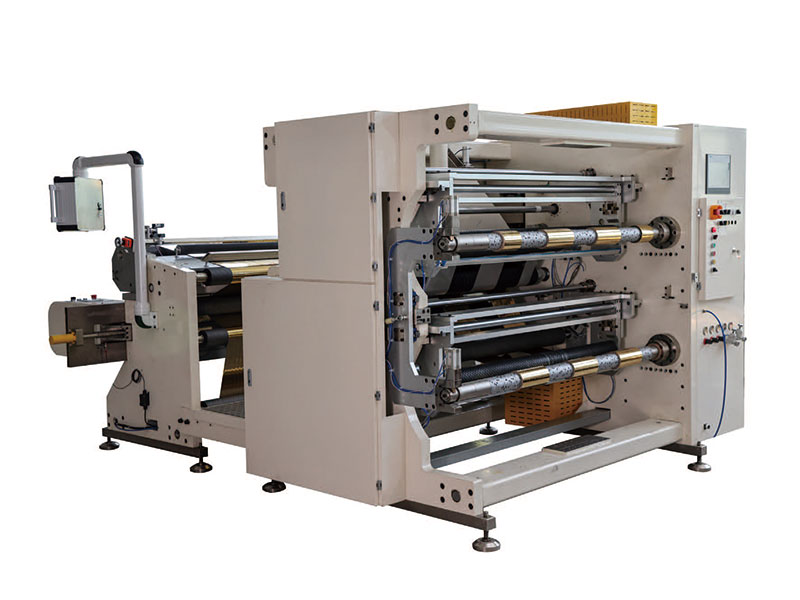 Машина для резки фольги для горячего тиснения (RSDS7H) 1350






