В индустрии печати этикеток со штрихкодами машины для продольной резки ленты являются ключевым оборудованием для обработки широких рулонов ленты до размеров, подходящих для различных принтеров. Их ценность заключается в двух аспектах: во-первых, контроль затрат, прямая закупка сырья в больших рулонах для самостоятельной резки, что позволяет избежать высоких наценок на предварительно нарезанные ленты; во-вторых, гибкость: ширина резки может быть отрегулирована в любое время в соответствии с заказом, без необходимости хранения большого количества готовой продукции на складе. Однако на рынке представлено множество машин для продольной резки, от десятков до сотен тысяч, с широким диапазоном характеристик. Как же сделать выбор? Эта статья, начиная с реальных сценариев использования, предлагает четкий подход к выбору.
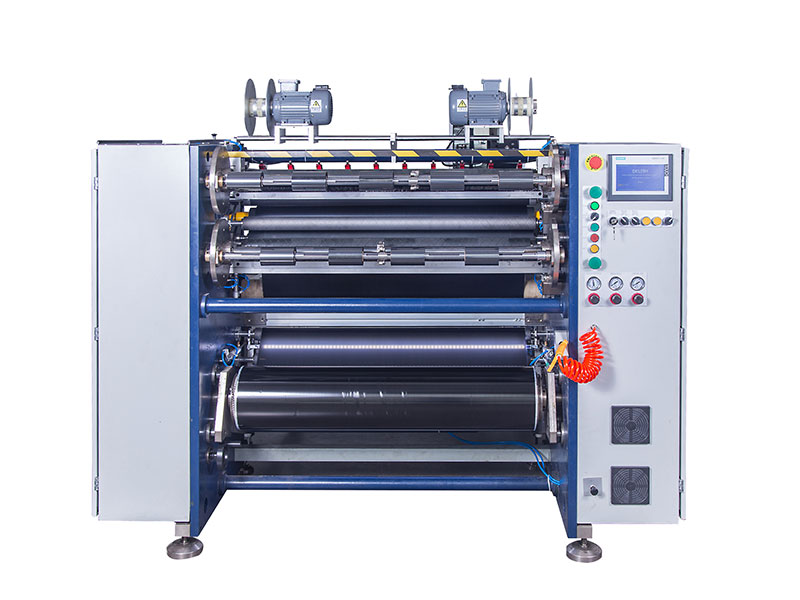
Для начала определите тип ленты и требования к точности.
Перед выбором оборудования сначала определите свои производственные потребности. Ленты в основном делятся на три категории: на восковой основе, на смешанной основе и на основе смолы. Ленты на восковой основе имеют мягкую текстуру и относительно низкую чувствительность к натяжению, что позволяет производить резку на более высоких скоростях; ленты на основе смолы имеют твердое покрытие и низкую прочность, что обычно требует на 20–30% меньших скоростей работы, чем ленты на восковой основе, а также более высокой твердости инструмента и контроля натяжения.
Требования к точности напрямую определяют класс оборудования. Для обычных коммерческих этикеток точность нарезки в пределах 0,3–0,5 мм удовлетворяет требованиям печати; для прецизионных электронных меток, медицинских этикеток для отслеживания происхождения или при малой ширине углеродной ленты (например, менее 10 мм) требуется точность 0,1 мм или даже 0,05 мм. Последствия недостаточной точности очевидны: края ленты становятся шероховатыми, лента смещается во время печати, а в тяжелых случаях царапает печатающую головку — и стоимость замены печатающей головки значительно превышает разницу в цене станка для нарезки.
Как интерпретировать основные параметры: точность, скорость и аккуратность намотки.
Точность резки — залог качества. Вот распространённая ошибка при выборе: нельзя просто смотреть на теоретические значения в таблице параметров. Обязательно попросите производителя провести пробную резку на месте с использованием вашего собственного ленточного ролика, затем с помощью штангенциркуля измерьте отклонение между шириной резки и заданным значением и проверьте, гладкие ли края и нет ли заусенцев. Каким бы красивым ни был лист с параметрами, рулон реальных образцов будет более убедительным доказательством.
Скорость продольной резки следует оценивать рационально. Типичные диапазоны скоростей следующие: низкоскоростные экономичные модели 50–100 м/мин, подходящие для небольших партий и различных видов продукции; среднескоростные модели общего назначения 150–250 м/мин, охватывающие большинство коммерческих заказов; высокоскоростные производственные модели: 300–500 м/мин, подходящие для крупномасштабного непрерывного производства. Важно помнить: номинальная максимальная скорость обычно является «лабораторными данными», а фактическая рабочая скорость в значительной степени зависит от материала ленты. При выборе моделей следует уделять больше внимания стабильности работы на обычных скоростях, а не пиковым скоростям. Наблюдение за состоянием намотки при трогании с места и аварийных остановках более информативно, чем оценка максимальной скорости в пустом состоянии.
Аккуратность рулона — это то, что чаще всего упускают из виду, но это напрямую влияет на последующую печать. Отклонение торцевой поверхности должно контролироваться в пределах 1 мм, а на высококлассном оборудовании оно может достигать 0,5 мм. Если торцевая поверхность намотки имеет «колоколообразную» форму, края «зубчатые» или имеются внутренние складки, то первопричина почти всегда кроется в устройствах контроля и коррекции натяжения. Такие ленты склонны к застреванию или обрыву при размотке на принтерах, и сэкономленные средства на оборудовании в конечном итоге превращаются в брак и простои.
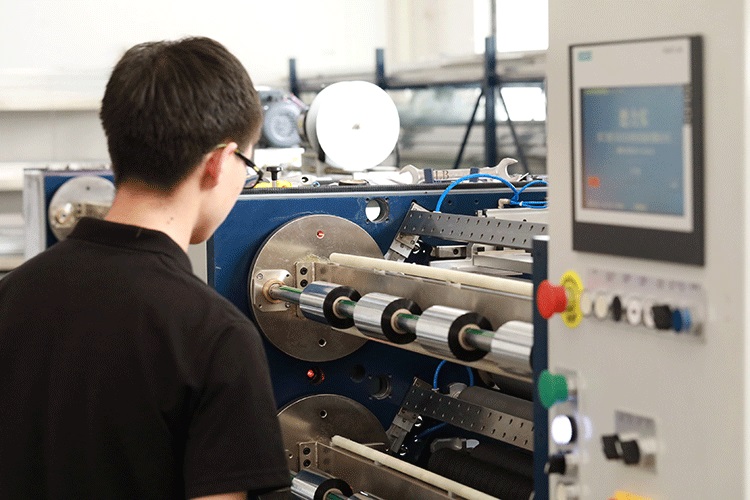
Регулировка натяжения — это «душа» снасти, а расположение катушки — это дополнительное преимущество.
В качестве основы для ленты используется ПЭТ-пленка толщиной всего от 4,5 до 10 микрон, которая чрезвычайно чувствительна к натяжению. Чрезмерное натяжение приводит к растяжению и деформации основной пленки, повреждению слоя чернил, отслаиванию порошка и загрязнению печатающей головки; недостаточное натяжение приводит к тому, что рулон становится рыхлым и мятым, что вызывает появление белых линий и складок во время печати; неравномерное натяжение приводит к тому, что готовый рулон оказывается «рыхлым внутри и натянутым снаружи», что вызывает смещение сердечника во время транспортировки или установки.
Рекомендация по выбору: отдавайте приоритет полностью автоматической системе управления натяжением с обратной связью, которая может контролировать и регулировать натяжение в режиме реального времени на этапах размотки, натяжения и намотки. Для конфигураций с перемоточным валом, если используются высококачественные ленты или часто меняются технические характеристики, стоит рассмотреть скользящие валы — каждый намоточный узел независимо контролирует крутящий момент, эффективно решая проблему «сердечника» при нарезке лент разных спецификаций. Пневматические скользящие валы обладают более высокой точностью управления и более широким диапазоном регулировки, чем механические.
Выбор типа лезвия: круглое или квадратное, толщина имеет значение.
Выбор типа инструмента напрямую влияет на качество резки и срок службы инструмента. В промышленности в качестве разделительной линии обычно используется 100 мкм.
Квадратные ножи специализируются на тонких лентах. Они подходят для резки тонких лент на восковой и смешанной основе толщиной менее 70 мкм, обеспечивая высокую точность резки и аккуратные края. Для резки квадратных лент удобен подвесной тип, но он несколько менее точен, в то время как рифленый тип обеспечивает более высокую точность, но требует более сложной установки инструмента. Круглые ножи являются основным инструментом для резки толстых материалов и высокоскоростного производства. Когда толщина пленочной ленты превышает 100 мкм или включает в себя покрытия на основе смолы или другие твердые покрытия, более подходящим методом резки является круглый нож, обеспечивающий высокую скорость резки и прочность, что делает его пригодным для массового производства.
Независимо от выбранного типа инструмента, материал лезвия напрямую влияет на срок службы и качество резки. Лезвия из твердого сплава или с нанопокрытием могут уменьшить трение и предотвратить прилипание материала, обеспечивая значительное увеличение срока службы при работе с лентами на основе смолы.
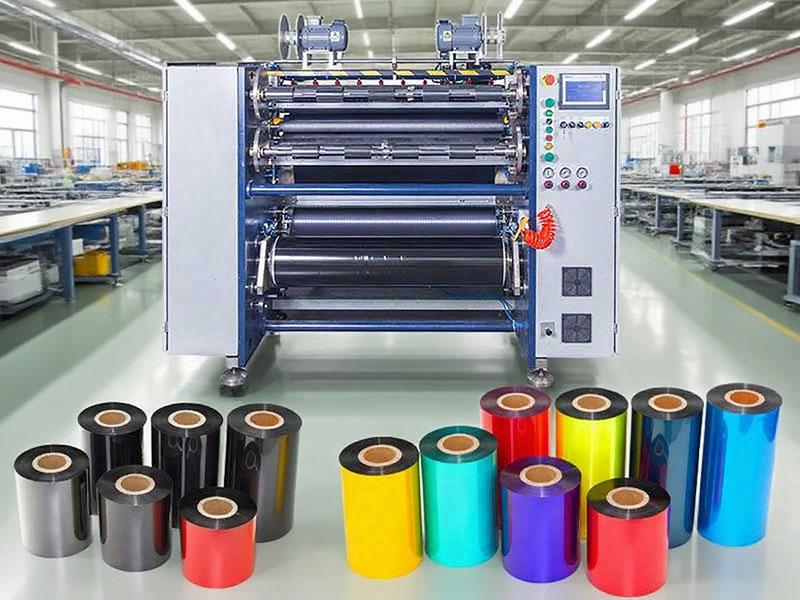
Сопоставьте ситуацию с вашим бизнес-процессом и адаптируйте ее соответствующим образом.
Небольшие офисы или розничные магазиныИногда требуется строгание, простые характеристики, ограниченный бюджет. Достаточны настольные ручные или полуавтоматические модели, ориентированные на простоту эксплуатации и компактность, с достаточной точностью на уровне 0,5 мм.
Небольшие и средние предприятия, предоставляющие услуги печати.Средние объемы партий, частые изменения технических характеристик. Рекомендуются полуавтоматические или полностью автоматические модели с цифровыми настройками и базовым контролем натяжения, точностью позиционирования 0,3 мм, скоростью в диапазоне 150–250 м/мин, при этом ключевыми факторами являются эффективность смены заказов и стабильность точности.
Крупные производственные предприятия или профессиональные компании по обработке лент:Крупномасштабное непрерывное производство с высокими требованиями к точности. Требуется полностью автоматизированный станок для продольной резки, оснащенный системой управления натяжением с обратной связью и активной системой коррекции отклонений, с точностью до 0,1 мм и скоростью более 300 м/мин. При одновременной намотке нескольких типов проволоки целесообразно инвестировать в конфигурацию с валом скольжения.
В заключение совет: пробная раскройка важнее, чем таблица технических характеристик.
Какими бы привлекательными ни были технические характеристики, использование собственного рулона ленты для пробной резки на месте перед покупкой — наиболее эффективный способ избежать проблем. Во время пробной резки сосредоточьтесь на трех ключевых моментах: стабильное качество кромки при самых узких и самых широких параметрах, стабильность намотки при запуске на высоких скоростях и аварийных остановках, а также изменение натяжения после нескольких часов непрерывной работы. Только станок для продольной резки, способный выдерживать реальные испытания, может сделать ваш бизнес по печати штрих-кодов по-настоящему беспроблемным и эффективным.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano



 Машина для резки ленты
 Машина для резки штрих-кодовой ленты
 Полуавтоматическая машина для резки термотрансферной ленты RSDS5 PLUS
 Автоматическая машина для резки термотрансферной ленты RSDS8 H PLUS
 Автоматическая машина для резки термотрансферной ленты RSDS6 PLUS
 Полуавтоматический резак для термотрансферной ленты RSDS1 PLUS
 Перемотчик печатной ленты для карточек
 Машина для резки лент для печати на карточках






