Нарезка ленты — ключевой процесс в производстве термотрансферных расходных материалов, позволяющий разрезать широкие мастер-рулоны на узкие, необходимые заказчикам. Однако образование складок во время перемотки — проявляющееся в виде неровных торцов, сердечников в форме хризантемы, рулонов башенной формы или межслойных заломов — является одной из самых сложных проблем качества в процессе нарезки. Толщина базового слоя углеродной ленты в ПЭТ-пленке обычно составляет всего 4,5–10 микрон, а после нанесения слоя чернил общая толщина — всего несколько десятков микрон. Это чрезвычайно тонкое физическое свойство делает ее очень чувствительной к колебаниям натяжения, механическим отклонениям и электростатическим помехам. Образование складок во время намотки не только влияет на внешний вид готового изделия, но и может напрямую привести к последующей печати, вызывая образование полос ленты, обрыв ленты, белые линии печати и даже повреждение печатающей головки.
Для решения этой проблемы необходима систематическая проверка по четырем направлениям: контроль натяжения, механическая точность, вспомогательные системы и стандарты эксплуатации.
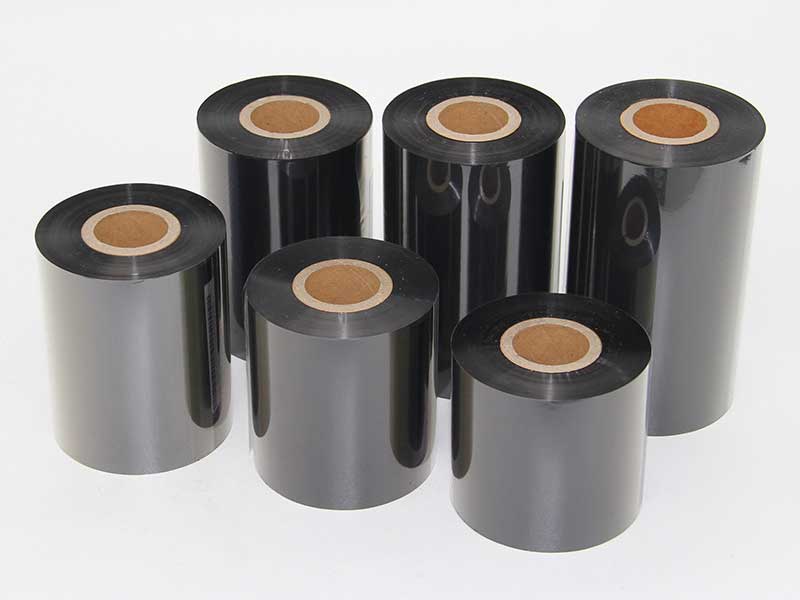
Контроль натяжения: основной параметр при намотке и образовании складок.
Контроль натяжения — это основа процесса нарезки и намотки ленты. Чрезмерное натяжение приводит к растяжению и деформации базовой мембраны, вызывая концентрацию напряжений во внутреннем слое и легко образуя складки в виде «хризантемовидной сердцевины»; если натяжение слишком низкое, лента становится рыхлой, происходит проскальзывание между слоями, а торцевая поверхность приобретает змеевидную или башенную форму. Оптимальный принцип натяжения для нарезки ленты — это «минимально допустимое натяжение» — использование минимально возможного значения натяжения при обеспечении плавной работы ленты, отсутствия проскальзывания и отклонений.
Требования к натяжению значительно различаются в зависимости от материала ленты. Ленты на восковой основе относительно мягкие, рекомендуемый диапазон натяжения составляет от 2 до 5 Н; гибридные ленты выдерживают от 5 до 8 Н; для обеспечения плоскостности ленты на основе смолы требуется более высокое натяжение, обычно от 8 до 12 Н, а некоторые высокотвердые составы достигают 15–30 Н. Узкополосная резка (ширина менее 10 мм) имеет очень низкую поперечную жесткость, поэтому натяжение следует уменьшить до 60–70% от натяжения при обычной широкополосной резке. На практике натяжение намотки можно регулировать в диапазоне от 3 до 5 Н в качестве начального значения, при этом каждый диапазон регулировки составляет от 5% до 10%. После наблюдения за эффектом намотки на длине 2–3 метра можно принять решение о дальнейшей регулировке.
Более важным, чем начальное значение натяжения, является контроль конусности натяжения. В процессе намотки диаметр постоянно увеличивается. Если натяжение не уменьшается с увеличением диаметра, внешний слой будет продолжать прижиматься к внутреннему слою, в конечном итоге образуя «хризантемовидную сердцевину» или внутреннюю складку. Коэффициент конусности при резке ленты обычно устанавливается в диапазоне от 0,3 до 0,5. На практике начальное натяжение в зоне намотки может быть установлено на уровне 120% от натяжения в зоне резки и линейно уменьшается до 80% по мере увеличения диаметра намотки, обеспечивая постоянную твердость между внутренним и внешним слоями готового рулона и плоскую торцевую поверхность.
Для оборудования, в котором до сих пор используются ручные магнитные порошковые муфты для регулировки натяжения, сложно обеспечить стабильное качество намотки. При изменении диаметра рулона амплитуда колебаний натяжения в системе с разомкнутым контуром управления может достигать ±10%. Переход к системе управления натяжением с замкнутым контуром — с использованием обратной связи в реальном времени от датчиков натяжения и динамической регулировки ПЛК с помощью ПИД-алгоритма — позволяет контролировать колебания натяжения в пределах ±0,5 Н, что является наиболее фундаментальным техническим подходом к решению проблемы образования складок при намотке.

Механическая точность: недооцененная первопричина появления морщин.
Независимо от точности натяжения, при отклонении от механических параметров устранить намотку и образование складок по-прежнему сложно. На механические компоненты приходится более 60% причин выхода из строя намотки.
Первичным критерием проверки является параллельность направляющего ролика и намоточного вала. Даже если горизонтальная погрешность составляет всего 0,2 мм/м, этого достаточно, чтобы создать боковое усилие разделения ленты, вызывая неравномерное натяжение с обеих сторон, и во время намотки лента отклоняется в одну сторону, образуя «колоколообразный выступ» или одностороннее выпячивание. Погрешность параллельности должна контролироваться в пределах 0,05 мм/м. Быстрый метод проверки: после остановки машины вставьте лист бумаги формата А4 в зазор между двумя концами прижимного ролика и намоточного вала. Если ощущаемое сопротивление с обеих сторон заметно различается, это указывает на проблему с параллельностью.
Биение катушки имеет не меньшее значение. Биение катушки должно быть менее 0,05 мм; в противном случае могут возникать периодические и сильные колебания натяжения. Если перемоточная катушка изогнута или имеет радиальное биение, каждое вращение создает «чередующееся натяжение» между натяжениями, в конечном итоге оставляя периодические боковые волны на поверхности рулона. Верхнее устройство и электромагнитная позиционирующая пластина могут эффективно контролировать вибрацию намоточного шпинделя во время вращения, обеспечивая гладкую поверхность изделия и гладкие концы.
Равномерность давления на ролике напрямую влияет на локальную плоскостность поверхности ролика. В оборудовании, использующем композитную намотку с центральной и поверхностной ориентацией, если разница давлений на обоих концах ролика превышает 0,05 МПа, появятся локальные «усилители, выступающие за пределы стержня». Двухцилиндровый пропорциональный клапан давления позволяет линейно снижать давление на прижимном ролике по мере увеличения диаметра ролика, предотвращая избыточное давление на наружный слой.
Операторы часто упускают из виду зазор между сердечником и валом перемотки. Если зазор между внутренним диаметром рулона и внешним диаметром вала перемотки превышает 0,5 мм, во время вращения возникает эксцентрическое биение, вызывающее нарушение натяжения при каждом полном обороте, которое со временем накапливается, образуя периодические колебания торцевой поверхности. Стандартный зазор должен контролироваться в пределах 0,3 мм, и перед использованием каждый сердечник следует проверить на округлость и допуск по внутреннему диаметру.

Вспомогательная система: коррекция отклонений и защита от электростатического разряда.
Боковое смещение во время нарезки ленты является непосредственной причиной неравномерной намотки. Узкие углеродные ленты (особенно шириной менее 10 мм) обладают крайне низкой боковой жесткостью. Даже незначительные отклонения направляющих роликов, нарушения воздушного потока или колебания натяжения могут вызвать боковое смещение. После сотен слоев намотки эти факторы накапливаются, образуя видимые неровности на торцах.
Надежность системы коррекции (EPC) имеет решающее значение. Если фотоэлектрические или ультразвуковые датчики заслонены углеродным порошком или пылью, корректирующий привод не сможет реагировать в реальном времени, и траектория ленты будет постепенно отклоняться от центра. Зеркало датчика следует ежедневно очищать, а чувствительность корректирующих воздействий следует регулярно проверять. Для узкополосной щелевой резки режим коррекции по центральной линии обычно более стабилен, чем коррекция по краю.
Статическое электричество — ещё один скрытый источник помех. Высокоскоростное трение между плёнкой основы ленты (ПЭТ) и металлическим направляющим роликом генерирует большое количество статического заряда. После накопления внезапный разряд может создавать помехи сигналу датчика натяжения, вызывая ошибки в системе управления. Кроме того, межслойное статическое притяжение также может приводить к аномальному соединению ленты и межслойному проскальзыванию. Установка активного антистатического разрядника (например, коронного разрядника переменного тока) перед входом ленты в намоточный блок для поддержания статического потенциала ниже ±500 В может значительно улучшить плоскостность намотки.
Состояние инструмента для продольной резки также заслуживает внимания. Износ лезвия или неправильный зазор могут привести к образованию заусенцев или волнообразных деформаций по краям отрезанных лент, и эти «скрученные ленты», естественно, не могут быть плотно склеены во время намотки. Рекомендуемый зазор инструмента для продольной резки лент составляет от 0,01 до 0,03 мм. Лезвия со значительным износом следует заменять сразу, а не многократно затачивать.

Рабочие стандарты и логика быстрого устранения неполадок
При возникновении проблем с образованием складок во время перемотки рекомендуется следовать следующей последовательности проверки: «сначала наблюдение, затем действия; сначала механический осмотр, затем электрический; сначала статический осмотр, затем динамический».
Первый шаг — точное описание явления. Односторонние выступы, сопровождающиеся общим сужением, обычно указывают на неравномерное давление на обоих концах прижимного ролика или чрезмерное натяжение намотки; торцевая поверхность ровная, но центр мягкий, в основном из-за деформации сердечника или изгиба катушки; периодические колебания часто вызваны износом инструмента или эксцентриситетом сердечника ролика; общее смещение должно в первую очередь указывать на параллельность направляющего ролика или неэффективность коррекции.
Шаг второй: начните с самой простой операции. Уменьшите натяжение намотки на 5-10% и понаблюдайте за результатом после пробега 2-3 метра. Очистите корректирующий датчик и все поверхности направляющих роликов от скопившейся угольной пыли и клея.
Шаг третий: проверьте механическую совместимость. Используйте щупы или бумагу формата А4, чтобы проверить параллельность между прижимным роликом и валом намотки; при необходимости добавьте прокладку под посадочное место подшипника для временной калибровки. Проверьте зазор между сердечником и валом намотки; если зазор слишком велик, немедленно замените сердечник.
Шаг 4: Проверьте инструмент и систему подавления статического электричества. Осмотрите края ленты после разрезания на наличие заусенцев; при необходимости откалибруйте зазор между ножами с помощью щупа толщиной 0,02 мм. Убедитесь, что устройство подавления статического электричества работает правильно.
Для предотвращения образования складок во время перемотки основы можно использовать проверенные методы нарезки пленки: во время перемотки временно уменьшите давление ролика на 50-70%, затем постепенно восстановите нормальное давление после стабилизации намотки, при этом соответствующим образом увеличивая натяжение в момент перемотки, чтобы лента плотно прилегала к сердечнику.
Заключение
Разрыв и смятие ленты во время перемотки вызваны не одним фактором, а множеством переменных, таких как натяжение, механические, электростатические и ручные воздействия. Для решения этой проблемы необходимо не только понимать физические свойства углеродных лент, таких как сверхтонкие ПЭТ-пленки, но и внедрить систематический подход к контролю качества. Для производителей, стремящихся к стабильному качеству, модернизация системы управления натяжением с обратной связью и системы активной коррекции отклонений является фундаментальной технической гарантией; в повседневной работе наиболее эффективной профилактической мерой является создание карт параметров процесса для каждой спецификации ленты, регистрация оптимальной кривой натяжения, зазора инструмента и ограничений скорости. Плоскостность торцевой поверхности намотки в конечном итоге является наиболее достоверным отражением точности оборудования и уровня контроля процесса.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano



 Машина для резки ленты
 Машина для резки штрих-кодовой ленты
 Полуавтоматическая машина для резки термотрансферной ленты RSDS5 PLUS
 Автоматическая машина для резки термотрансферной ленты RSDS8 H PLUS
 Автоматическая машина для резки термотрансферной ленты RSDS6 PLUS
 Полуавтоматический резак для термотрансферной ленты RSDS1 PLUS
 Перемотчик печатной ленты для карточек
 Машина для резки лент для печати на карточках






