В производственной цепочке термотрансферных лент резка является последним звеном, соединяющим предыдущие и последующие этапы, а также ключевым процессом, определяющим качество готового продукта. Общая толщина ленты обычно составляет всего от 4,5 до 20 микрон, и она изготавливается путем соединения сверхтонкой ПЭТ-пленки, термостойкого покрытия и слоя чернил. Это свойство материала, «тонкого, как крыло цикады», означает, что любые колебания натяжения, затупление инструмента или задержка коррекции во время резки могут стать «невидимой угрозой» для печатающей головки или привести к обрыву ленты на производственной линии заказчика.
Когда компании сталкиваются с выбором станков для продольной резки, возникает практический вопрос: является ли интеллектуальная конфигурация необходимым вложением или это «премиум-класс», от которого можно отказаться? Чтобы ответить на этот вопрос, необходимо провести расчеты с трех точек зрения: проблемные моменты производства, скрытые затраты и рыночные тенденции.
Контроль напряжения: разведка в первую очередь решает вопрос «стабильной резки».
Первая проблема при резке ленты — это натяжение. Базовая пленка чрезвычайно тонкая; чрезмерное натяжение вызывает растяжение, деформацию или даже разрыв. Недостаточное натяжение приводит к тому, что рулон становится рыхлым и мятым, а неравномерное натяжение приводит к тому, что готовый рулон имеет форму «рыхлый внутри и тугой снаружи» или образует «растительную сердцевину». Традиционные машины для резки в основном используют магнитные порошковые муфты или двигатели с разомкнутым контуром управления моментом для регулирования натяжения, которые реагируют медленно и сильно колеблются. Данные показывают, что диапазон колебаний может достигать 10 % ±, что затрудняет достижение высоких требований к точности.
Одной из ключевых особенностей интеллектуального выбора является внедрение полностью замкнутой системы управления натяжением. Современные высококлассные станки для продольной резки независимо устанавливают датчики натяжения в каждом участке размотки, натяжения и намотки и выполняют динамическую регулировку на уровне миллисекунд с помощью алгоритмов ПЛК и ПИД-регулятора, контролируя колебания натяжения в пределах ±2% от заданного значения, а некоторые устройства даже достигают точности ±0,2 Н. Передовая технология управления конусным натяжением позволяет автоматически снижать натяжение намотки в соответствии с заданной кривой, основанной на диаметре рулона в реальном времени, обеспечивая постоянную твердость внутри и снаружи готового рулона и зеркально плоские торцевые поверхности.
Каковы последствия этой разницы? Ответ дают данные измерений, полученные на заводе по производству углеродных лент: после модернизации системы управления с разомкнутым контуром до системы векторного частотного преобразования с замкнутым контуром и обратной связью по плавающему ролику среднее количество незапланированных простоев сократилось с 4,6 раз в день до 0,3 раз, что составляет снижение на 93,5%; процент готовых изделий увеличился с 93,2% до 98,7%. Для производственной линии с десятками тысяч метров ежедневной производительности это означает тысячи метров качественной продукции в день и снижение затрат на утилизацию отходов.
Автоматизация и цифровизация: недооцененный «скрытый фактор, снижающий издержки».
При выборе моделей наиболее распространенным заблуждением при принятии решения о покупке ленточнорезильного станка является ориентироваться только на закупочную цену. Устройство, которое стоит на 20% меньше, но имеет вдвое больший процент отказов, может обойтись на 50% дороже за два года. Ценность интеллектуальных функций заключается именно в снижении скрытых затрат.
Экономия на оплате труда очевидна. Традиционные цеха продольной резки полагаются на ручную подачу, настройку инструмента, контроль качества и замену валков. Опытному мастеру часто требуются годы обучения, и качество во многом зависит от его состояния и опыта. Интеллектуальное оборудование сокращает количество операторов в смену с 3 до 1 за счет автоматической подачи, изменения параметров одним щелчком мыши и онлайн-контроля, что снижает затраты на оплату труда на 60%.
Более скрытыми, но более существенными являются потери от смены модели и потери от брака продукции. Рынок лент переходит от «стандартных широких рулонов для крупных партий» к «индивидуальным моделям с коротким сроком поставки», при этом резко растет спрос на нишевые сегменты, такие как небольшие рулоны для электронной коммерции и рулоны медицинского назначения. Традиционные станки для продольной резки тратят от 1 до 2 часов на смену модели, что делает мелкосерийные заказы практически нерентабельными. Интеллектуальные модели, оснащенные системами автоматического позиционирования держателя инструмента и управления формулами, позволяют оператору автоматически перемещать держатель инструмента в заданное положение после ввода новых параметров на сенсорном экране, при этом параметры натяжения автоматически подбираются, сокращая время смены модели до 3-5 минут. Данные модернизации с одного завода показывают, что после сокращения времени смены модели с получаса до нескольких минут общая эффективность оборудования повысилась более чем на 40%.
Обнаружение дефектов в режиме реального времени — еще одна легко недооцениваемая интеллектуальная функция. Ручной визуальный осмотр на высоких скоростях практически не позволяет непрерывно обнаруживать неровности покрытия на микронном уровне, заусенцы по краям или пузырьки. После интеграции систем машинного зрения дефекты поверхности ленты могут быть идентифицированы и отмечены в течение 0,01 секунды, что снижает процент дефектов с 3–5% при традиционном выборочном контроле до менее 0,5%, а на некоторых образцах оборудования этот показатель достигает даже 0,1%.
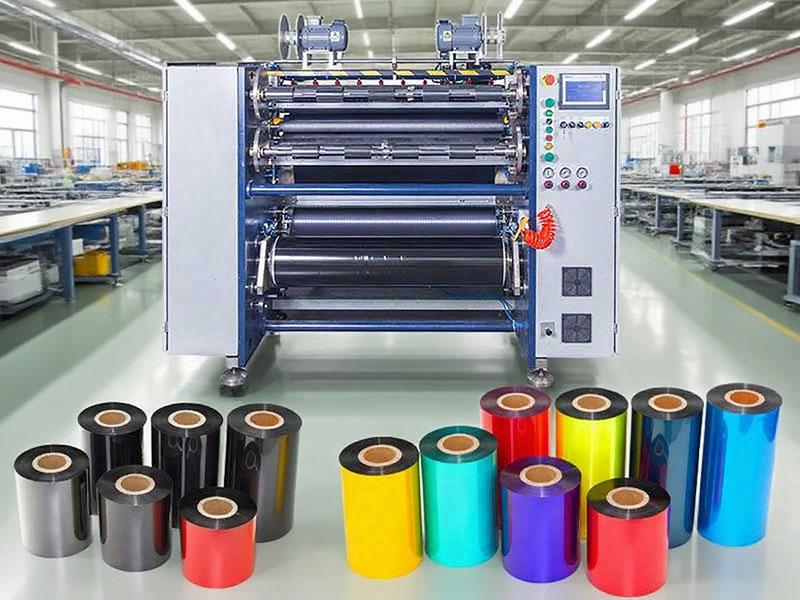
Где находится критическая точка для принятия решений?
Разумный выбор не является «необходимым» в каждом случае. Его необходимость зависит от структуры продукции компании, характеристик заказа и ожиданий в отношении развития.
Если у компании есть долгосрочные заказы на стандартные ленты одной спецификации, выпускаемые в больших объемах, и требуется точность на уровне стандартных коммерческих этикеток (допуск ± 0,3–0,5 мм), то может быть достаточно стабильного и надежного базового полуавтоматического устройства. В этом случае преимущества интеллектуальных функций окупаются в течение длительного времени.
Однако, если компания сталкивается с любой из следующих ситуаций, необходимость в интеллектуальном выборе значительно возрастает: продукция, включающая прецизионные электронные метки, медицинские этикетки или сверхтонкие ленты с требованиями к точности до ±0,1 мм или даже ±0,05 мм; заказы, характеризующиеся "небольшими партиями, различными спецификациями" с высокой частотой смены моделей; клиенты предъявляют строгие требования к стабильности качества партий и требуют полной прослеживаемости данных; или компания сталкивается с ростом затрат на рабочую силу и трудностями в привлечении квалифицированных специалистов.
С точки зрения отраслевых тенденций, станки для продольной резки лент переживают трансформацию от «машинно-ориентированных» к «интеллектуально-ориентированным», при этом полностью автоматизированные, гибкие проволочные и цифровые двойники рассматриваются как три основных двигателя развития на ближайшие пять лет. Это означает, что преимущества интеллектуальной конфигурации будут еще больше усиливаться по мере модернизации отрасли — когда компании, работающие в смежных отраслях, начнут требовать интеграции данных и отслеживания партий продукции, производственные линии, не обладающие интеллектуальными возможностями, могут столкнуться с проблемой «возможности получения заказов», а не с проблемой «уровня затрат».
Заключение
Разумный выбор станков для продольной резки лент, по сути, сводится не к оплате «передовых технологий», а к оплате уверенности: гарантированного стабильного качества, гарантированной эффективности переналадки и гарантированного контроля затрат. Для компаний, занимающихся производством углеродных лент, с позиционированием своей продукции на рынке среднего и высокого ценового сегмента, разнообразной структурой заказов или долгосрочной конкурентоспособностью, разумный выбор — это не вопрос «хочу или имею», а скорее расчет продолжительности периода окупаемости инвестиций. В области производства лент, где точность имеет чрезвычайно важное значение, ценность выбора правильного станка часто становится очевидной уже в первый месяц его эксплуатации.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano


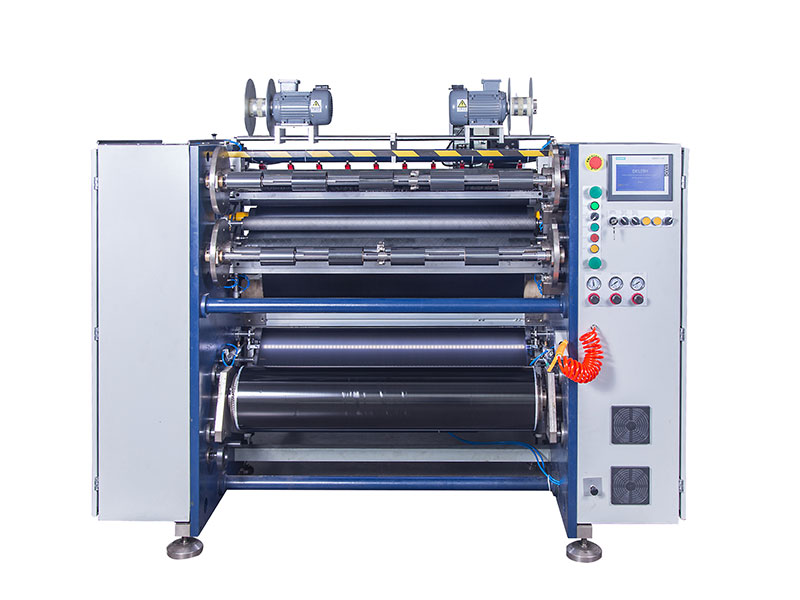
 Машина для резки ленты
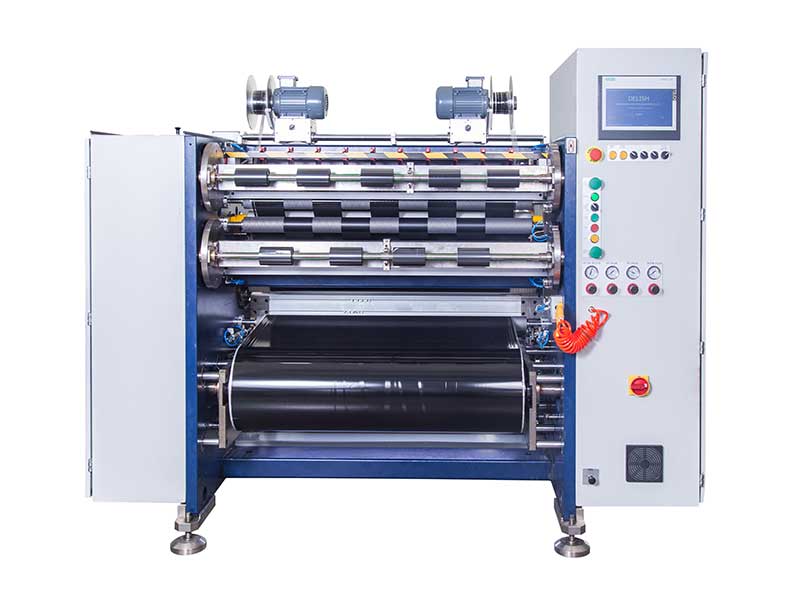 Машина для резки штрих-кодовой ленты
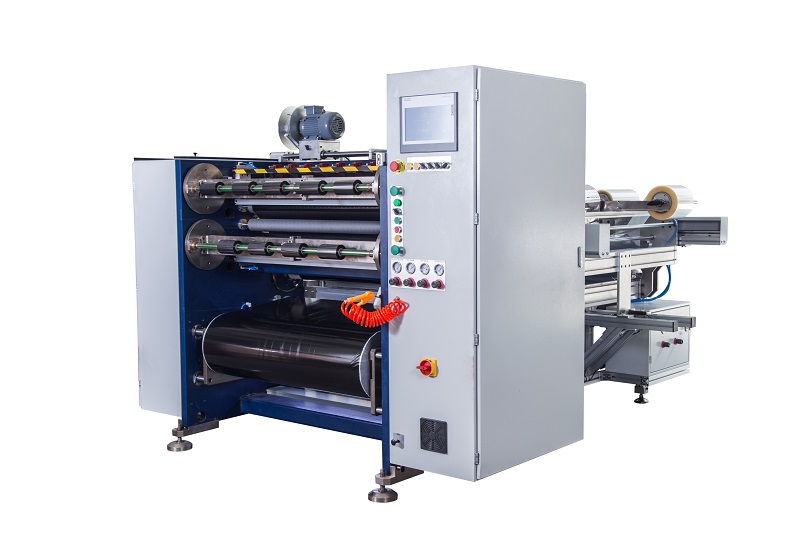 Полуавтоматическая машина для резки термотрансферной ленты RSDS5 PLUS
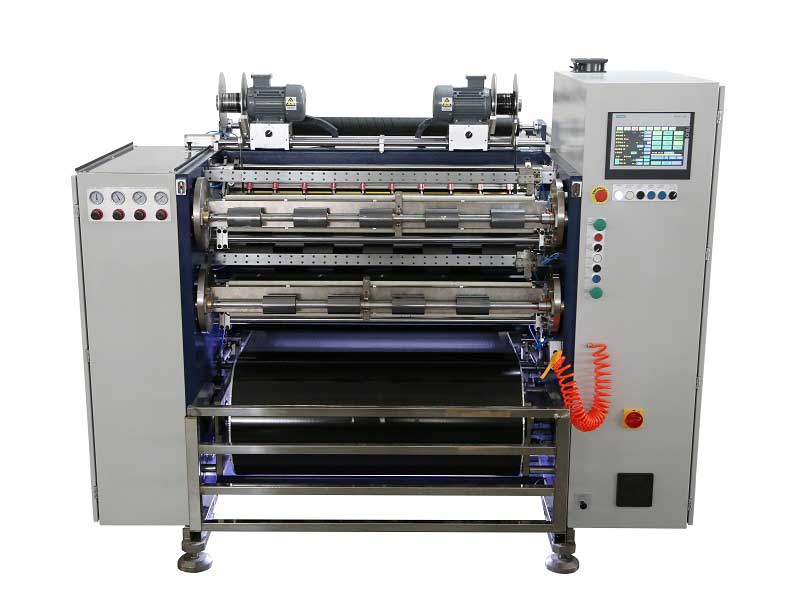 Автоматическая машина для резки термотрансферной ленты RSDS8 H PLUS
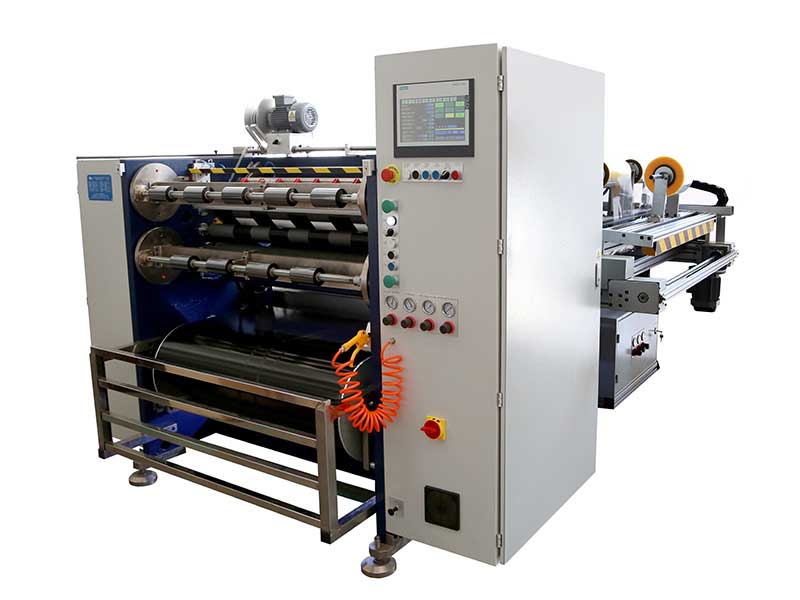 Автоматическая машина для резки термотрансферной ленты RSDS6 PLUS
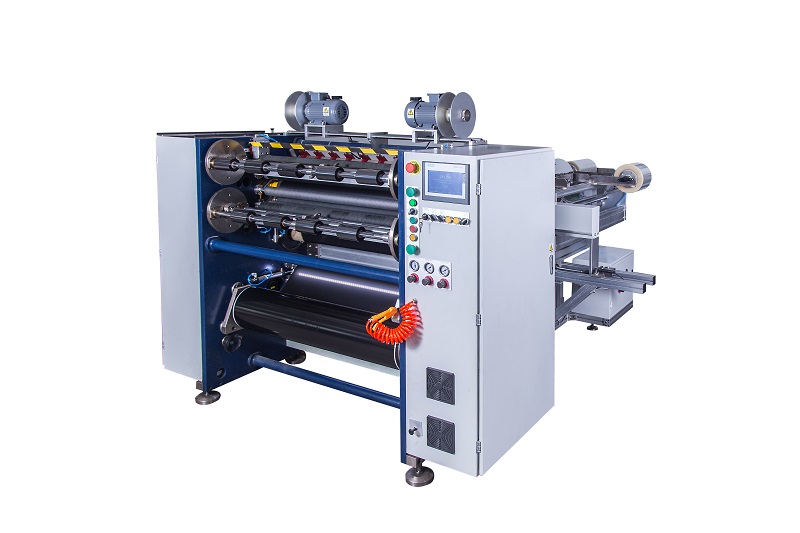 Полуавтоматический резак для термотрансферной ленты RSDS1 PLUS
 Перемотчик печатной ленты для карточек
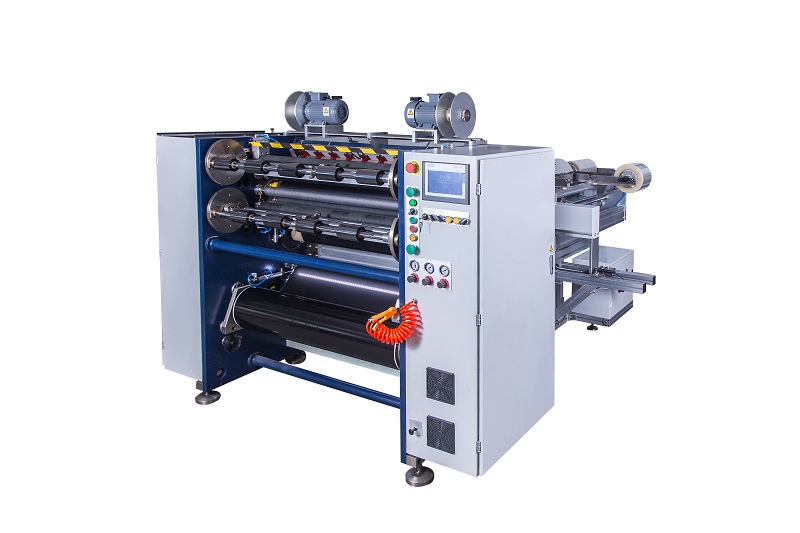 Полуавтоматический резак для термотрансферной ленты RSDS2 PLUS






