В цепочке производства термотрансферной печати машины для нарезки ленты занимают часто упускаемое из виду, но крайне важное место. Они разрезают широкий основной рулон на узкие рулоны, необходимые для конечного принтера, и качество нарезки напрямую определяет качество печати ленты после ее установки. Первым критерием при выборе модели является не скорость или марка, а то, какой тип ленты вы в основном используете для нарезки?
Ленты на восковой, смешанной и смоляной основе могут выглядеть похожими, но различия в составе покрытий приводят к совершенно разным физическим свойствам. При неправильном выборе оборудования восковые основы будут переливаться и прилипать, материалы на смоляной основе будут скалывать края и осыпаться; даже самые точные параметры не смогут восстановить производительность готового продукта.
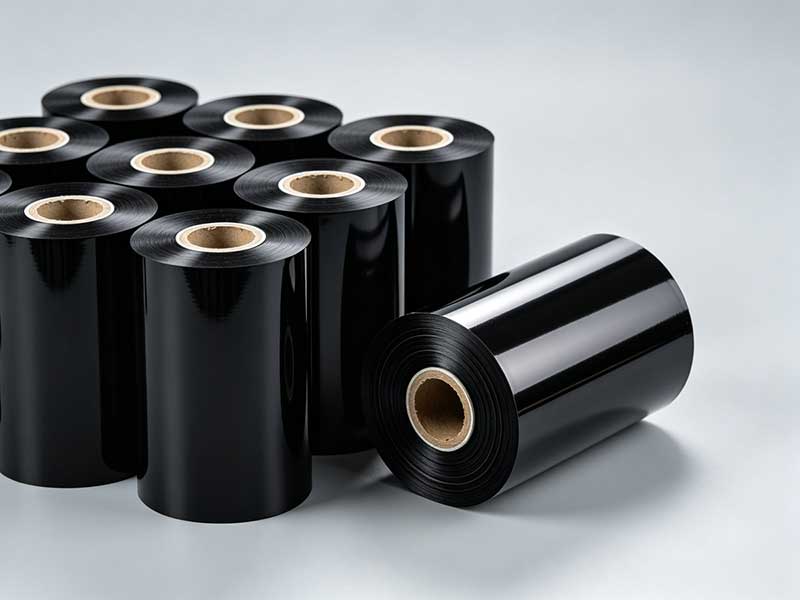
Различия в «характере» трех типов лент
Чтобы понять логику выбора, необходимо сначала разобраться в «характере» материалов.
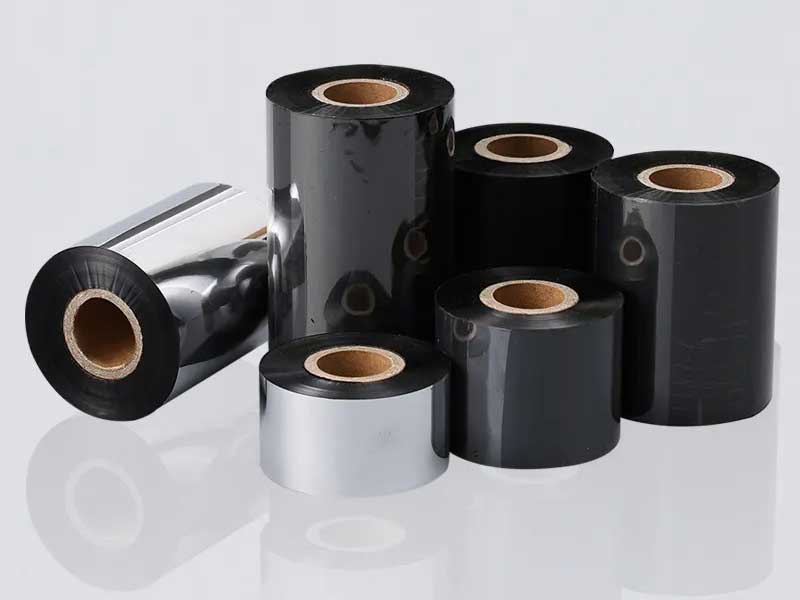
Ленты на восковой основеЭто наиболее распространенная категория на рынке, на которую приходится около 70% рыночной доли. В основном она изготавливается из воска и сажи, имеет мягкое покрытие и низкую температуру плавления, обладает сильной адгезией к бумажным этикеткам и экономична. Однако именно эта мягкость создает проблемы при резке: трение генерирует тепло, что легко приводит к «излишкам воска» по краям или межслойному слипанию. Материал чрезвычайно чувствителен к растяжению и может растягиваться и деформироваться, если не соблюдать осторожность.
Ленты смешанного составаОни изготавливаются путем смешивания воска и смолы, обеспечивая баланс между адгезией и прочностью, что делает их в настоящее время наиболее распространенной категорией. Сложность их нарезки заключается в «доктрине» — не столь произвольной, как у восковых материалов, и не столь экстремальной, как у материалов на основе смолы. Главная проблема — решение проблем «шероховатых краев» и «осыпания порошка». Хотя требования к контролю натяжения не особенно строгие, они должны быть чрезвычайно стабильными.
Ленты на основе смолыИзготовлены полностью из смолы с самым твердым покрытием, обеспечивающим превосходную химическую коррозионную стойкость, термостойкость и устойчивость к царапинам, что делает их подходящими для суровых условий эксплуатации, таких как ПЭТ-этикетки, моющиеся этикетки и зоны с высокой температурой в электроприборах. Однако их жесткий и хрупкий «характер» делает их наиболее сложными в обработке при резке: инструмент очень быстро изнашивается, а неправильный контроль может легко привести к «сколам» или микротрещинам; они чрезвычайно чувствительны к статическому электричеству и легко притягивают пыль, вызывая появление белых пятен на отпечатке.
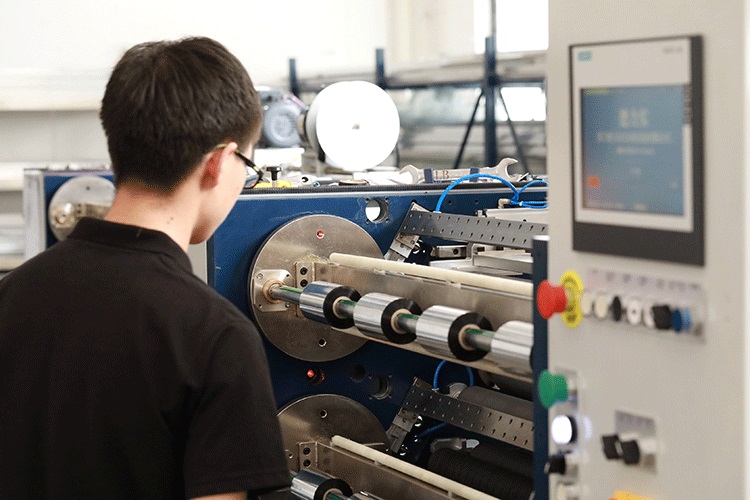
«Инструкция по пошиву» для станков для продольной резки
При работе с этими тремя совершенно разными материалами адаптация станка для продольной резки отражается в трех ключевых аспектах: натяжение, техника работы ножа и окружающая среда.
Регулировка натяжения — это душа машины для продольной резки.Углеродная ленточная основа чрезвычайно тонкая, обычно от 4 до 10 микрон; даже незначительные колебания натяжения могут вызвать растяжение, деформацию или неравномерное сжатие. Стратегия дифференциации такова: для лент на восковой основе требуется низкое натяжение (обычно 5-10 Н) для предотвращения разрыва при растяжении; для лент на смоляной основе требуется высокое натяжение (15-30 Н) для обеспечения плоскостности. Также необходимо контролировать конусность в зоне намотки, с немного более высоким начальным натяжением, которое линейно уменьшается с увеличением диаметра, обеспечивая постоянную плотность между внутренним и внешним слоями.
Выбор режущего инструмента и метода резки напрямую определяют качество резки.Для обработки мягких материалов на восковой основе обычно используется вращающаяся резка с помощью «ножничного» типа, что снижает сжатие материала; для хрупких материалов на основе смол предпочтительным вариантом является резка плоским лезвием с подвешенным механизмом, использующим острую кромку для мгновенной резки и предотвращения сколов. Материал лезвия также имеет решающее значение: для обработки материалов на восковой основе подходят лезвия из высокочастотной стали, а для лезвий на основе смол необходимы лезвия с алмазным покрытием или вставками из карбида вольфрама, что многократно увеличивает срок их службы. Скорость резки также варьируется в зависимости от материала: для материалов на восковой основе можно работать на высоких скоростях (150-200 м/мин), тогда как для материалов на основе смол скорость необходимо снизить до 50-100 м/мин.
Системы защиты окружающей среды и вспомогательные системы особенно важны для полимерных основ.Чистые помещения и постоянная температура и влажность позволяют уменьшить смещение слоев, вызванное расширением и сжатием материала. Напряжение отслаивания для лент на основе смолы при высокоскоростной резке чрезвычайно высокое, поэтому перед намоткой необходимо установить стержни для удаления статического электричества, чтобы предотвратить адсорбцию пыли; мелкая пыль, образующаяся при резке, должна удаляться с помощью вакуумных адсорбционных устройств.

Система принятия решений для выбора оборудования по «материалу».
Ключевым моментом при выборе модели является соответствие конфигурации оборудования типу ленты, которую вы используете преимущественно.
Основное внимание уделяется процессам обработки материалов на восковой и смешанной основе.Традиционные станки для продольной резки круглых лезвий могут удовлетворить большинство потребностей, предлагая наилучшее соотношение цены и качества. Основное внимание уделяется круглой конфигурации инструмента и стабильности натяжения, без чрезмерного использования твердых инструментов или сложных систем устранения статического электричества.
Основное внимание уделяется лентам на основе смолы.При этом центр тяжести должен быть смещен вверх. Необходимо отдать приоритет трем конфигурациям: материалу лезвия (вольфрамовая сталь или керамическое/DLC-покрытие), системам вакуумного и статического разряда, а также стабильной способности к ослаблению натяжения. Ленты на основе смолы также требуют более высокой точности резки, с погрешностями, контролируемыми в пределах ±0,1 мм или даже ±0,05 мм, с которыми обычное оборудование (±0,5 мм) не справляется.
Для сверхтонких лент (толщина <5 мкм)Для специальных типов (таких как моющиеся этикеточные ленты и многослойные композитные ленты) механическая контактная резка может привести к отслаиванию при растяжении, поэтому следует рассмотреть лазерную или ультразвуковую резку, а также другие бесконтактные решения. Для моющихся этикеточных лент также необходимо уделить особое внимание конфигурации круглых лезвий и функциям устранения статического электричества, чтобы решить проблемы с образованием ворса по краям и отслаиванием волокон.
Пренебрегаемый принцип отбора
Распространенное заблуждение при выборе станков для продольной резки лент заключается в чрезмерном внимании к «максимальной номинальной скорости» оборудования. Поскольку ленты на основе смолы имеют более твердое покрытие, фактическая рабочая скорость обычно должна быть на 20-30% ниже номинального значения, чтобы обеспечить качество резки. Истинная эффективность заключается не в цифрах на приборной панели, а в балансе между скоростью и выходом продукции.
Еще один аспект, который часто недооценивают, — это прототипирование на месте. Использование собственных заготовок для пробной резки, с упором на качество и стабильность кромки в условиях высокоскоростной резки с максимальными и минимальными параметрами, гораздо надежнее, чем изучение таблиц параметров. Станки для продольной резки стремятся к балансу между точностью, эффективностью, стабильностью и стоимостью. Не существует «лучшего» оборудования, есть только решения, которые наилучшим образом соответствуют характеристикам ваших материалов.
В конечном итоге, независимо от того, на какой основе вы используете материал — восковой, смешанный или смолистый — ответ кроется не в инструкции к оборудованию, а в структуре вашего заказа. Только четко определив основные ингредиенты, вы сможете выбрать правильный «нож».
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano



 Машина для резки ленты
 Машина для резки штрих-кодовой ленты
 Полуавтоматическая машина для резки термотрансферной ленты RSDS5 PLUS
 Автоматическая машина для резки термотрансферной ленты RSDS8 H PLUS
 Автоматическая машина для резки термотрансферной ленты RSDS6 PLUS
 Полуавтоматический резак для термотрансферной ленты RSDS1 PLUS
 Перемотчик печатной ленты для карточек
 Полуавтоматический резак для термотрансферной ленты RSDS2 PLUS






