В производственной цепочке термотрансферных лент резка является «финальным этапом контроля качества». При правильном выборе машины для резки готовый продукт будет иметь аккуратные края, плавное движение ленты и четкую печать; при неправильном выборе могут возникать проблемы, такие как заусенцы, обрывы лент и неравномерная намотка, а в серьезных случаях это может даже повредить печатающие головки последующих клиентов.
Столкнувшись с представленным на рынке оборудованием, стоимость которого варьируется от десятков тысяч до более чем ста тысяч юаней, и ослепительным множеством технических характеристик, покупатели, скорее всего, попадут в две ловушки: либо будут введены в заблуждение маркетинговой риторикой вроде «максимальная скорость» или «импортная конфигурация», либо запутаются в сложных технических характеристиках.
На самом деле, чтобы определить, действительно ли вам подходит станок для продольной резки ленты, вам не нужно быть экспертом в области технологий продольной резки. При ответе на следующие семь вопросов поставщикам качество ответов гораздо ценнее, чем цифры в таблице параметров.
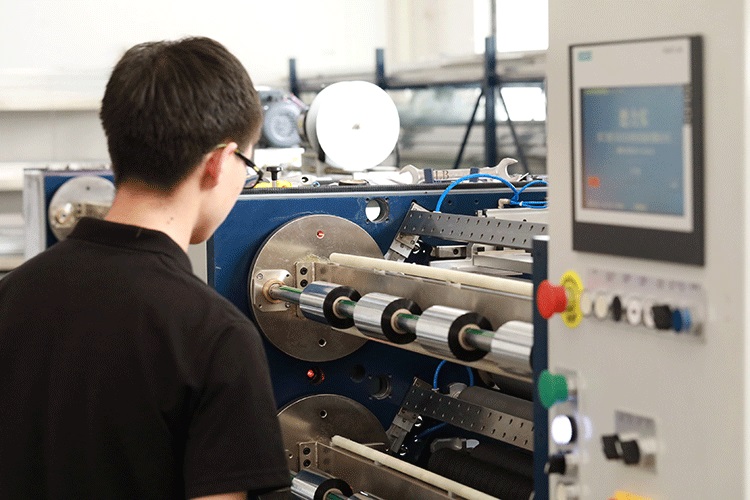
Вопрос 1: Используя собственную катушку с лентой для пробной резки, какова фактическая измеренная точность разрезания?
Это самая критическая проблема из всех. Основной материал для ленты — ПЭТ-пленка толщиной всего от 4,5 до 20 микрон. Этот материал чрезвычайно тонкий и чувствительный к растяжению, поэтому даже отклонения на микронном уровне во время резки могут привести к образованию заусенцев или неравномерной ширине краев готового изделия.
Стандарты, принятые в отрасли, ясны: точность обычных станков для продольной резки составляет около ±0,5 мм, в то время как высокоточные модели могут обеспечивать точность в пределах ±0,1 мм или даже ±0,05 мм. Однако теоретические значения в таблице параметров не совпадают с практическими значениями, используемыми в вашем реальном производстве.
Действительно важно, готов ли поставщик провести пробную резку на месте, используя ленты тех характеристик, которые вы действительно используете. Твердость и прочность покрытия лент на восковой, смешанной и смоляной основе значительно различаются; для лент на смоляной основе обычно требуется на 20–30% меньшая рабочая скорость, чем для лент на восковой основе. После пробной резки измерьте отклонение ширины разреза штангенциркулем и проверьте торцевую поверхность на наличие заусенцев или «зазубренных» краев — это более надежный способ, чем любая реклама.
Вопрос 2: Какова конфигурация системы регулирования натяжения? Это разомкнутая или замкнутая система?
В отрасли контроль натяжения называют «душой» станков для продольной резки, и эта аналогия не является преувеличением. Углеродная лента очень тонкая; если натяжение немного высокое, она растянется и деформируется, и после резки ширина уменьшится; если натяжение немного низкое, материал станет рыхлым и сморщится, что приведет к «змеевидному» смещению на кромке реза.
Традиционные устройства, управляемые магнитными порошковыми муфтами или механическими фрикционными дисками, могут испытывать колебания натяжения до ±10%, что затрудняет достижение высоких требований к точности. Современные высокоточные станки для продольной резки должны использовать полностью автоматическую систему управления натяжением с обратной связью, независимо контролирующую и регулирующую натяжение в режиме реального времени на трех этапах: размотки, натяжения и намотки, с контролем колебаний в пределах ±2% от заданного значения.
Вот деталь, которую легко упустить из виду: есть ли у намоточного станка функция «плавного изменения натяжения». Если при увеличении диаметра намотки натяжение остается постоянным, давление на внутренний слой внешней углеродной ленты будет продолжать расти, вызывая небольшую деформацию внутреннего слоя и сильное прилипание чернил с образованием «хризантемообразного сердечника». Качественное оборудование автоматически снижает натяжение намотки по мере изменения диаметра катушки, обеспечивая постоянную плотность внутри и снаружи готовой катушки.
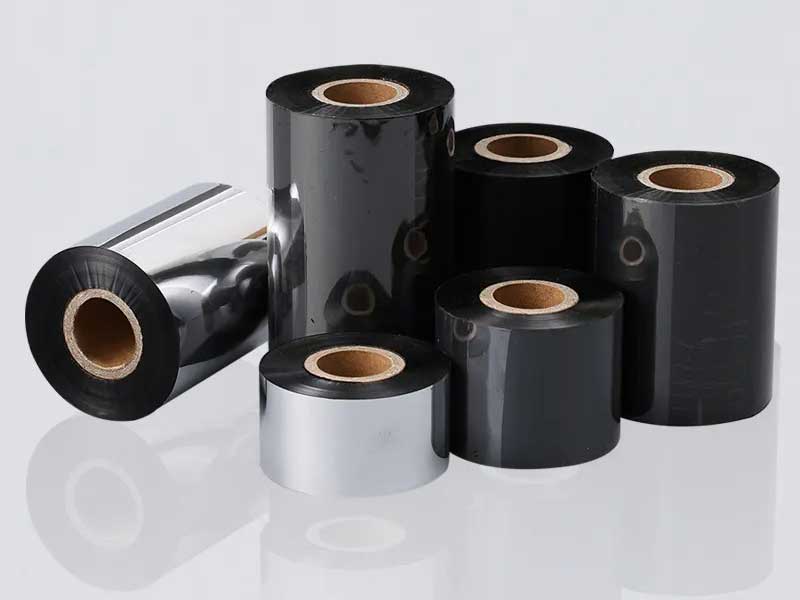
Вопрос 3: Является ли вал перемотки валом скользящего типа или обычным валом расширения газа?
Эта проблема напрямую влияет на качество намотки при производстве продукции различных спецификаций. Если необходимо одновременно разрезать несколько узких рулонов (обычно это происходит при нарезке лент), то скользящие валы практически необходимы.
Все намотки обычных валов расширительного вала для газовых баллонов имеют одинаковый крутящий момент. Когда диаметры каждого валка немного различаются из-за ширины прорезки или различий в материале, могут возникать проблемы, такие как «свободная намотка внутри, плотная снаружи» или неравномерная намотка (частично натянутая, частично свободная). Каждый узел намотки скользящего вала оснащен независимым контактным кольцом, которое может регулировать крутящий момент в реальном времени в соответствии с изменениями диаметра валка, обеспечивая плотную и равномерную намотку каждого валка. Пневматические скользящие валы обеспечивают более высокую точность управления, чем механические, что делает их особенно подходящими для производственных сценариев, где часто происходят изменения технических характеристик.
Вопрос 4: Сколько времени занимает изменение технических характеристик один раз? Есть ли функция управления формулами?
В настоящее время на рынке углеродных лент наблюдается рост числа заказов "небольшими партиями, с различными характеристиками". Сегодня клиентам могут потребоваться десятки широких лент на восковой основе специального назначения, а завтра – сотни лент нестандартных размеров на основе смешанных материалов. Если одна смена лент занимает десятки минут или даже больше, небольшие заказы становятся нерентабельными из-за длительного времени подготовки.
Современные гибкие станки для продольной резки должны быть оснащены независимыми инструментальными револьверными головками, приводимыми в движение сервомоторами, и системами управления формулами. Операторы вводят параметры ширины новых заказов на сенсорном экране, а система автоматически выполняет точное позиционирование и регулировку натяжения всех лезвий, сокращая время переналадки с десятков минут до нескольких минут или даже меньше.
Кроме того, оборудование должно уметь сохранять параметры процесса для сотен или даже тысяч продуктов. При повторном изготовлении того же заказа достаточно будет просто вызвать формулу, что исключит человеческие ошибки и позволит новым сотрудникам быстро приступить к работе.

Вопрос 5: Форма лезвия квадратная или круглая? Соответствует ли она толщине моего материала?
Выбор правильной формы инструмента — это основополагающее условие качества резки, но многие покупатели упускают это из виду. В отрасли в качестве эталонного значения обычно используется 100 микрон.
Квадратное лезвие (лезвие бритвы) подходит для тонких лент толщиной менее 70 микрон, обеспечивая более высокую точность резки и более аккуратные края. Круглые лезвия (лезвия ножниц) больше подходят для толстых материалов толщиной более 100 микрон или лент с бумажной подложкой, обеспечивая большую прочность и пригодность для массового производства.
Если ваша линейка продукции охватывает несколько спецификаций толщины, необходимо убедиться, поддерживает ли оборудование быструю смену инструмента или совместимость с двумя типами инструментов одновременно. Кроме того, ключевым показателем является радиальное биение вала инструмента — высококачественное оборудование обеспечивает биение в пределах 0,01 мм, и чем меньше биение, тем аккуратнее кромка среза.
Вопрос 6: Может ли устройство подключиться к моей системе MES или ERP?
Этот вопрос может показаться «опережающим своё время», но для производителей с долгосрочными планами ответ на него определяет доступность оборудования в течение следующих трёх-пяти лет.
Высокотехнологичные станки для продольной резки лент — это уже не просто «технологическое оборудование», а узлы в производственных данных. Модели с возможностями связи могут получать информацию о заказах, выдаваемых MES-системой, автоматически вызывать соответствующий производственный рецепт и передавать данные, такие как объем производства, процент брака и состояние оборудования, в режиме реального времени. Для компаний, стремящихся к цифровой отслеживаемости производственных процессов и оптимизации эффективности планирования, эта возможность значительно превосходит вычислительные возможности станка.
Если ваш бизнес пока небольшой и не нуждается в системной интеграции, хотя бы убедитесь, что устройство имеет зарезервированный интерфейс передачи данных. В будущих обновлениях «изолированное» устройство станет препятствием для цифровизации.
Вопрос 7: Каков фактический процент брака, производимого этим оборудованием? Есть ли какие-либо данные по конкретным случаям?
Последний вопрос, и к тому же самый острый. Он обобщает ответы на предыдущие шесть вопросов в измеримый результат.
Не спрашивайте: «Каков общий процент брака?». Вместо этого спросите: «Каков фактический процент брака среди ваших существующих клиентов для продукции с аналогичной структурой?». Хорошо задокументированные примеры гораздо убедительнее, чем расплывчатые обещания. Например, компания по производству расходных материалов для штрихкодов в Дунгуане снизила процент брака с 8% до менее 0,5% после замены высокоточного оборудования для продольной резки, стабилизировала точность резки в пределах ±0,1 мм и увеличила производственную мощность более чем на 40%.
Еще один важный аспект — снижение количества дефектов, достигаемое за счет повышения точности: точность нарезки увеличивается с ±0,1 мм до ±0,05 мм, а процент дефектов может снизиться с 3–5% до менее 0,5%. Для лент на основе смолы с высокой добавленной стоимостью или лент, используемых для медицинских этикеток, эта разница напрямую определяет рентабельность заказа.
Если вы будете общаться с поставщиками, задавая им эти семь вопросов, то, скорее всего, за несколько раундов вы сможете определить, кто «продает оборудование», а кто «помогает вам решать проблемы». Выбор станка для продольной резки ленты по сути сводится не к выбору самого станка, а к выбору партнера, который поможет вам обеспечить последний барьер качества.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano



 Машина для резки ленты
 Машина для резки штрих-кодовой ленты
 Полуавтоматическая машина для резки термотрансферной ленты RSDS5 PLUS
 Автоматическая машина для резки термотрансферной ленты RSDS8 H PLUS
 Автоматическая машина для резки термотрансферной ленты RSDS6 PLUS
 Полуавтоматический резак для термотрансферной ленты RSDS1 PLUS
 Перемотчик печатной ленты для карточек
 Полуавтоматический резак для термотрансферной ленты RSDS2 PLUS






