Общая толщина термотрансферных лент обычно составляет всего от 4,5 до 20 микрон, и они изготавливаются путем ламинирования сверхтонкой ПЭТ-пленки, термостойкого покрытия и слоя чернил. Разрезка, как заключительный этап перед отправкой готового изделия с завода, напрямую определяет, можно ли плавно загрузить ленту в устройство и не повредит ли она печатающую головку. При сравнении устройств, представленных на рынке и стоящих от десятков до сотен тысяч юаней, вместо того, чтобы ошеломляться сложными таблицами параметров, лучше сосредоточиться на следующих пяти ключевых показателях.

Параметр 1: Точность резки — залог качества.
Точность нарезки является основным показателем для измерения производительности оборудования; она напрямую определяет равномерность ширины и качество кромок готовой углеродной ленты. Недостаточная точность может привести к неровным краям ленты, смещению ленты, застреванию ленты во время печати и даже повреждению печатающей головки.
Промышленные стандарты точности можно условно разделить на три уровня: стандартный класс имеет точность ±0,3–0,5 мм, подходит для обычных коммерческих и логистических этикеток; класс высокой точности достигает ±0,1 мм, подходит для прецизионной электроники и общего промышленного применения; сверхвысокий уровень точности обеспечивает точность в пределах ±0,05 мм, что соответствует требованиям высокотехнологичных областей, таких как медицинские этикетки и сверхтонкие ленты.
Ключевыми факторами, определяющими точность, являются система контроля натяжения и жесткость держателя инструмента. При покупке не доверяйте теоретическим значениям в таблице параметров. Всегда берите с собой собственный рулон ленты для пробной резки на месте, используйте штангенциркуль для измерения отклонения между шириной прорезки и заданным значением, а также проверяйте наличие заусенцев на краях образца.
Параметр 2: Регулировка натяжения — «душа» устройства.
ПЭТ-основа ленты чрезвычайно тонкая и крайне чувствительна к изменениям натяжения. Контроль натяжения составляет более 50% влияния на плоскостность намотки, и в отрасли его даже считают «душой» машин для продольной резки.
Чрезмерное натяжение приводит к растяжению и деформации базовой пленки, вызывая микротрещины в чернильном слое, что приводит к отслаиванию порошка и белых полос во время печати; если натяжение слишком низкое, лента становится рыхлой и мятой, из-за чего торцевая поверхность намотки приобретает «змеевидную» форму, что легко может привести к смещению сердечника во время транспортировки. Отличная схема контроля натяжения использует трехступенчатую дифференцированную зону: в зоне размотки используется уменьшающееся натяжение, в зоне разрезания поддерживается постоянное натяжение, а в зоне намотки осуществляется коническое уменьшение натяжения — линейное снижение натяжения по мере увеличения диаметра катушки, предотвращающее чрезмерное натяжение внешнего слоя и смятие внутреннего слоя, что приводит к намотке в виде «ромашки».
При покупке отдавайте приоритет полностью автоматической системе управления натяжением с обратной связью, которая использует обратную связь в реальном времени от датчика натяжения и динамическую регулировку с помощью ПИД-алгоритма для поддержания колебаний в пределах ±0,5 Н. Традиционные системы управления с разомкнутой обратной связью (например, ручная регулировка магнитной муфты) могут давать колебания до ±10%, что затрудняет компенсацию дрейфа натяжения, вызванного изменением диаметра намотки.
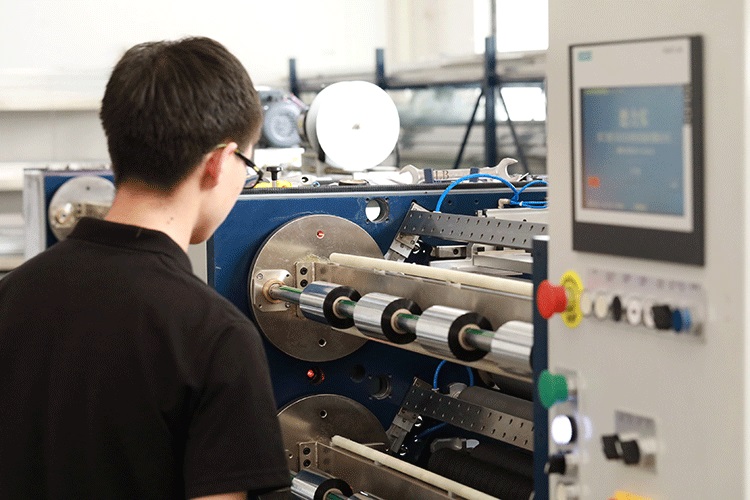
Параметр 3: Извилистая аккуратность — легко упускаемая из виду «скрытая цена».
Аккуратность намотки напрямую влияет на эффективность последующей упаковки и плавность движения ленты в принтере. Если торцевая поверхность имеет форму «колоколообразного горла», края выглядят «зубчатыми» или появляются внутренние складки, первопричиной является недостаточный контроль натяжения и неисправные корректирующие устройства, что может легко привести к обрыву ленты или застреванию ленты во время последующей печати при размотке.
Стандарты контроля в отрасли таковы: отклонение торцевой поверхности, как правило, должно оставаться в пределах ±1 мм, а на высококачественном оборудовании оно может достигать ±0,5 мм. Для достижения этого уровня, помимо замкнутой системы управления натяжением, не менее важна и конструкция катушки. Скользящий вал является обязательным элементом для производства высококачественной ленты — он может независимо контролировать крутящий момент для каждого намоточного узла и регулировать его в режиме реального времени в соответствии с изменениями диаметра катушки, эффективно решая проблему «свободно внутри, туго снаружи» или «сердечник сердечник» при одновременной намотке нескольких рулонов. Пневматические скользящие валы обеспечивают более высокую точность управления, чем механические, что делает их особенно подходящими для производственных сценариев, где часто происходят изменения технических характеристик.
Параметр 4: Скорость продольной резки — показатель эффективности, но чем выше, тем лучше.
Скорость резки определяет производительность в единицу времени, но номинальная максимальная скорость часто является лишь «лабораторными данными». Устройство, которое часто замедляется или отключается из-за колебаний натяжения, может фактически производить меньше продукции, чем стабильная модель со средней скоростью.
Скоростные характеристики могут соответствовать следующим диапазонам: низкоскоростной экономичный тип 50–100 м/мин, подходит для мелкосерийного и многовидового производства; среднескоростной универсальный тип 150–250 м/мин, удовлетворяющий большинству коммерческих заказов; высокоскоростной тип 300–500 м/мин, подходит для крупномасштабного непрерывного производства.
Важно отметить, что фактическая рабочая скорость существенно зависит от материала ленты. Ленты на основе смолы имеют более твердое покрытие и меньшую прочность, поэтому обычно их необходимо использовать на скоростях на 20–30% ниже, чем ленты на восковой основе. Следовательно, при оценке скорости производителям следует предложить провести пробные разрезы с использованием ваших реальных материалов, чтобы понаблюдать за эффектом управления во время фаз разгона и замедления, а не просто ориентироваться на цифры на паспортной табличке.

Параметр 5: Форма инструмента и конфигурация фурнитуры — правильный выбор материалов.
Выбор формы лезвия основан на толщине материала, которая служит ориентиром. Квадратное лезвие (лезвие бритвы) подходит для резки тонких лент толщиной менее 70 мкм, обеспечивая высокую однородность кромки, что делает его «специалистом» по тонким лентам; круглые лезвия (лезвия ножниц) больше подходят для толстых материалов толщиной более 100 мкм и лент с бумажной подложкой, обеспечивая большую прочность и пригодность для массового производства. В логистической отрасли обычно используются ленты на восковой и смешанной основе толщиной от 4,5 до 20 мкм, и квадратные лезвия часто обеспечивают лучшие характеристики резки.
Компоненты рейки и сердечника определяют способность оборудования сохранять точность в течение длительного времени. Тяжелые, высокопрочные чугунные или стальные рамы эффективно поглощают вибрации; марки подшипников привода, направляющих и серводвигателей напрямую отражают приверженность производителя качеству. Эти детали не очевидны на начальном этапе эксплуатации оборудования, но через два-три года темпы снижения точности становятся заметно другими.
Комплексная стратегия отбора: отнеситесь к этому лично.
Сочетая особенности собственного бизнеса, они могут быстро определить направление развития. Для небольших партий, прототипирования с различными спецификациями или срочных заказов приоритет отдается простоте переналадки оборудования и программируемому положению инструмента, со скоростью 100–150 м/мин и точностью ±0,3 мм; для массового производства стандартных широких лент — высокоскоростная непрерывная работа и автоматические резаки, скорость выше 250 м/мин, точность ±0,2 мм; для высококачественных лент на основе смолы или специальных лент требуется контроль низкого натяжения, антистатическая обработка и независимая конфигурация скользящего вала, скорость 150–200 м/мин и точность ±0,1 мм.
И ещё один совет: как бы ни были хороши технические характеристики, самый эффективный способ избежать ошибок — это использовать собственный рулон ленты для пробной нарезки на месте перед покупкой. Сосредоточьтесь на качестве кромки в самых узких и самых широких вариантах, производительности намотки при высокоскоростных циклах запуска и остановки, а также стабильности при длительной непрерывной работе.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano




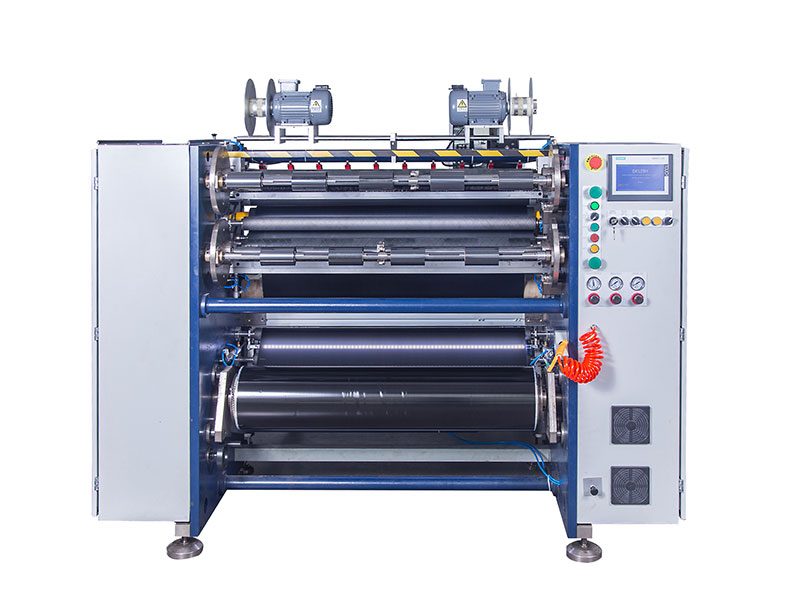 Машина для резки ленты
 Машина для резки штрих-кодовой ленты
 Полуавтоматическая машина для резки термотрансферной ленты RSDS5 PLUS
 Автоматическая машина для резки термотрансферной ленты RSDS8 H PLUS
 Автоматическая машина для резки термотрансферной ленты RSDS6 PLUS
 Полуавтоматический резак для термотрансферной ленты RSDS1 PLUS
 Перемотчик печатной ленты для карточек
 Полуавтоматический резак для термотрансферной ленты RSDS2 PLUS






