Термотрансферные ленты — это обманчиво простые изделия. Типичная лента состоит из ПЭТ-пленки, термостойкого покрытия и слоя чернил общей толщиной всего от 4,5 до 20 микрон. Однако именно процесс нарезки, превращающий рулоны большого диаметра в готовые к печати, определяет качество — это то, где качество либо сохраняется, либо ухудшается. Неправильно подобранный станок для нарезки может приводить к образованию заусенцев, повреждающих печатающие головки, к непостоянной ширине, вызывающей смещение печати, или к неравномерному натяжению намотки, что приводит к обрыву ленты при высокоскоростной печати.
Для импортеров, дистрибьюторов и производителей этикеток, оценивающих оборудование для нарезки термотрансферных лент, процесс выбора требует внимания к семи критически важным факторам. В этом руководстве обобщены технические характеристики и практические соображения, которые отличают готовые к производству машины от дорогостоящих ошибок.
1. Точность продольной резки: основа качества
Точность нарезки напрямую определяет постоянство ширины и качество кромки. Отраслевые стандарты классифицируют точность на три уровня: стандартный уровень ±0,3–0,5 мм для коммерческих этикеток и логистических приложений; высокоточный уровень ±0,1 мм для электронных и промышленных этикеток; и сверхвысокоточный уровень ±0,05 мм или лучше для медицинских этикеток и сверхтонких лент шириной менее 10 мм.
Точность изготовления оборудования имеет большее значение, чем это следует из технических характеристик. Ключевые компоненты включают системы контроля натяжения, способные поддерживать колебания в пределах ±2% от заданных значений, режущие валы с радиальным биением менее 0,01 мм и качественные лезвия от проверенных поставщиков. Покупателям следует настаивать на пробной резке на собственном ленточном материале, а не принимать во внимание лабораторные данные. Машина, обеспечивающая точность ±0,1 мм на демонстрационном материале, может испытывать трудности с обработкой конкретного воска, смеси или смолы, которую покупатель намерен обрабатывать.
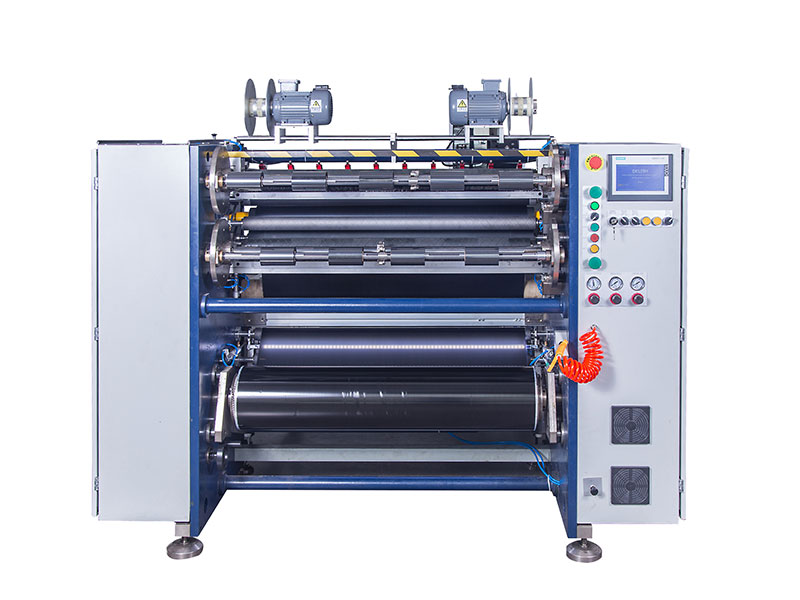
2. Скорость продольной резки: соответствие производительности материалу
Технические характеристики скорости требуют внимательного толкования. Рынок сегментируется на три практических диапазона: экономичные низкоскоростные модели (50–100 м/мин) для мелкосерийного и многотипного производства; универсальные среднескоростные машины (150–250 м/мин), подходящие для большинства коммерческих заказов; и высокоскоростные производственные модели (300–500 м/мин) для непрерывной крупносерийной работы.
Важно отметить, что рабочая скорость в значительной степени зависит от состава ленты. Ленты на основе смолы, с их более твердым покрытием и меньшей прочностью, обычно требуют рабочих скоростей на 20–30% ниже, чем для лент на основе воска. Ленты на основе смешанных компонентов находятся между этими значениями. Машина, рассчитанная на 400 м/мин, может оказаться стабильной только при 250 м/мин при работе с реальным продуктом заказчика. Практический подход заключается в том, чтобы запросить на месте пробную резку с использованием репрезентативного образца ленты, наблюдая за точностью управления запуском-остановкой и качеством намотки при предполагаемой скорости производства.
3. Контроль натяжения: операционная основа
Регулировка натяжения широко считается «душой» оборудования для нарезки лент. ПЭТ-пленка чрезвычайно тонкая и очень чувствительна к колебаниям натяжения. Чрезмерное натяжение растягивает пленку, изменяя физические свойства слоя чернил и вызывая отслаивание порошка. Недостаточное натяжение приводит к образованию складок, которые проявляются в виде белых линий и вмятин во время печати. Неравномерное натяжение по всей длине рулона создает проблему «рыхло внутри, туго снаружи», что вызывает проблемы с подачей в принтерах.
Полностью автоматическая система управления натяжением с обратной связью должна быть базовым требованием. Эти системы контролируют и регулируют натяжение в режиме реального времени на этапах размотки, натяжения и перемотки. Для сверхтонких лент толщиной менее 5 микрон покупатели должны убедиться, что минимальное стабильное натяжение машины соответствует требованиям. Что касается перемотки, то пневматические валы представляют собой значительное усовершенствование по сравнению с механическими альтернативами. Пневматические валы с независимым управлением крутящим моментом для каждой позиции намотки позволяют производить регулировку в режиме реального времени по мере изменения диаметра рулона, эффективно исключая смещение и телескопирование сердечника.
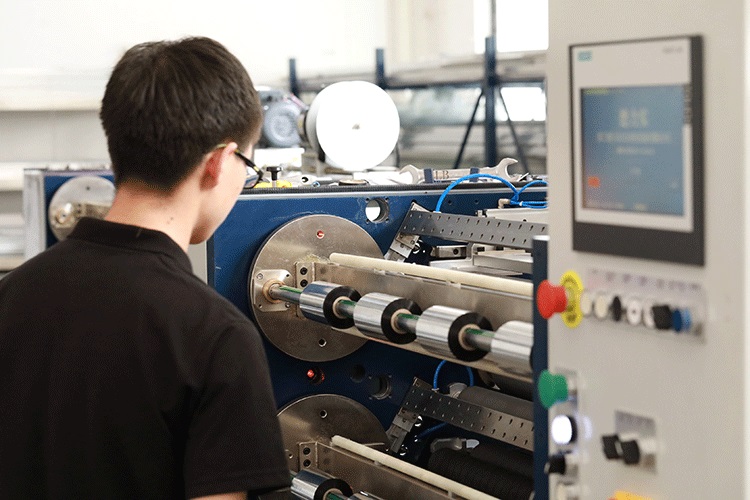
4. Технология изготовления лезвий и методы резки
Выбор лезвия основан на простом правиле, зависящем от толщины материала. Квадратные лезвия (бритвенного типа) подходят для лент толщиной менее 70 микрон, обеспечивая более высокую точность и превосходную равномерность заточки. Круглые лезвия (ножничного типа) подходят для более толстых материалов (более 100 микрон) и лент на бумажной основе, обеспечивая большую износостойкость.
Способ резки также влияет на конструкцию станка и эффективность работы. Прорезка плоским ножом остается распространенным методом в термотрансферной печати, однако на моделях более высокого класса теперь доступны автоматические системы установки лезвий. Эти системы сокращают время настройки и минимизируют человеческие ошибки при переналадке. Конструкция держателя лезвия также имеет значение: магнитные зажимы позволяют быстро менять ширину без инструментов, что является практическим преимуществом для предприятий, работающих с различными спецификациями.
5. Уровень автоматизации и эффективность переналадки
Автоматизация напрямую влияет на затраты на рабочую силу, скорость переналадки и процент отходов. Рынок предлагает три основных уровня. Полуавтоматические машины требуют ручной заправки пленки и настройки параметров, что подходит для мелкосерийного производства различных видов продукции. Полностью автоматические машины добавляют такие функции, как автоматическая установка лезвий, обработка начального/конечного участка пленки, перемотка с помощью поворотной головки и поперечная резка. Недавние новинки в этой категории демонстрируют направление развития: автоматическое позиционирование лезвий, пневматическая склейка и системы намотки с помощью поворотной головки, которые позволяют осуществлять непрерывное производство без ручного вмешательства.
Для покупателей, сталкивающихся с все более фрагментированными заказами, возможность быстрой переналадки заслуживает серьезного внимания. Станки с программируемым положением инструмента, быстросъемными валами и функцией хранения рецептов сокращают время простоя между заданиями. Общепринятое мнение о том, что переналадка занимает часы, больше не применимо к хорошо спроектированному оборудованию, но покупатель должен указывать эти функции в описании, поскольку они не являются универсальными.
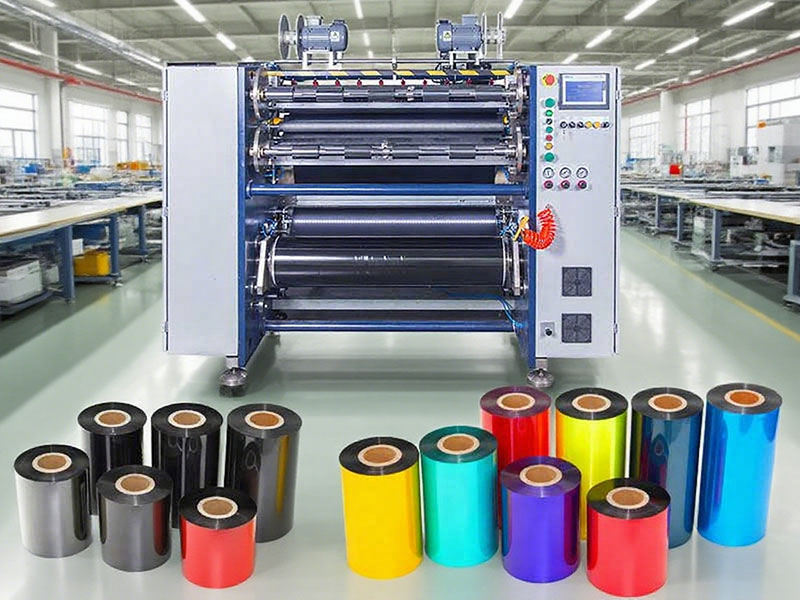
6. Качество намотки и целостность готового рулона.
Аккуратность намотки — наиболее часто упускаемый из виду параметр, однако именно он определяет, насколько гладко обработаны рулоны в типографиях заказчиков. Отклонение торцевой поверхности должно контролироваться в пределах ±1 мм, а на высококачественном оборудовании этот показатель достигает ±0,5 мм. Проблемы, такие как раструбные торцы, зазубренные края и внутренние складки, напрямую связаны с недостаточным контролем натяжения и системами направляющих полотна.
Системы активной коррекции отклонений с использованием ПЗС- или ультразвуковых датчиков обеспечивают правильное выравнивание полотна на протяжении всего процесса намотки. ПЗС-датчики хорошо подходят для прозрачных и полупрозрачных материалов, а ультразвуковые датчики — для непрозрачных лент. Конфигурация перемоточного вала также влияет на качество рулона: пневматические валы диаметром 1 дюйм и 0,5 дюйма позволяют работать с сердечниками разных размеров и из разных материалов, повышая гибкость.
7. Оценка качества сборки и поставщиков.
Жесткость рамы и выбор компонентов определяют сохранение точности в долгосрочной перспективе. Тяжелые чугунные или стальные рамы поглощают вибрации, которые в противном случае со временем ухудшили бы качество резки. Марки компонентов служат своего рода индикатором качества: ПЛК Siemens или Mitsubishi, серводвигатели Taiwan Delta или Sanyo, линейные направляющие THK или NSK, а также пильные полотна Schober или Tachi свидетельствуют о приверженности производителя к долговечности.
Помимо оборудования, оценка поставщика должна включать в себя процедуры тестирования и документацию. Запрос данных о биении вала ножа, данных о концентричности оправки и отчетов о калибровке натяжения предоставляет объективные доказательства перед отгрузкой. Время ответа и частота повторных заказов являются практическими показателями качества послепродажной поддержки. Покупателям также следует уточнить условия обучения и наличие запасных частей, поскольку эти факторы влияют на общую стоимость владения в большей степени, чем первоначальная цена.
Принятие решения
Ни одна конкретная спецификация не определяет, какое оборудование подойдет именно вам. У производителя, работающего с большими объемами стандартных восковых лент для логистических этикеток, другие приоритеты, чем у специализированного производителя, занимающегося сверхтонкими полимерными лентами для медицинских изделий. Дисциплинированный подход заключается в том, чтобы сначала определить фактические производственные требования — типы материалов, диапазоны толщины, допуски по ширине и годовой объем — а затем оценить оборудование по этим критериям. Пробная резка с использованием репрезентативных материалов остается наиболее надежным методом проверки. Для покупателей B2B такая тщательная проверка превращает капиталовложения из риска в стратегический актив.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano



 Машина для резки штрих-кодовой ленты
 Полуавтоматическая машина для резки термотрансферной ленты RSDS5 PLUS
 Автоматическая машина для резки термотрансферной ленты RSDS8 H PLUS
 Автоматическая машина для резки термотрансферной ленты RSDS6 PLUS
 Полуавтоматический резак для термотрансферной ленты RSDS1 PLUS
 Машина для резки солнечной пленки
 Полуавтоматический резак для термотрансферной ленты RSDS2 PLUS
 Автоматическая машина для резки термотрансферной ленты RSDS8 PLUS






