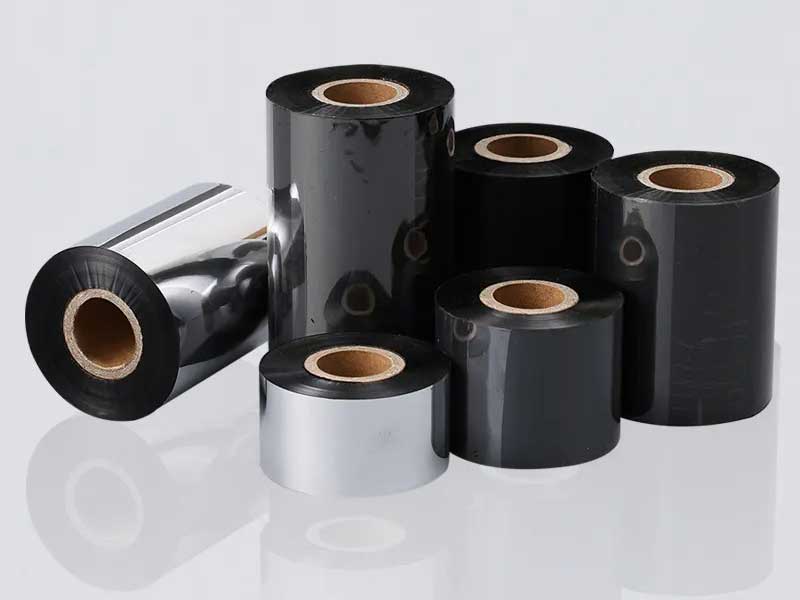
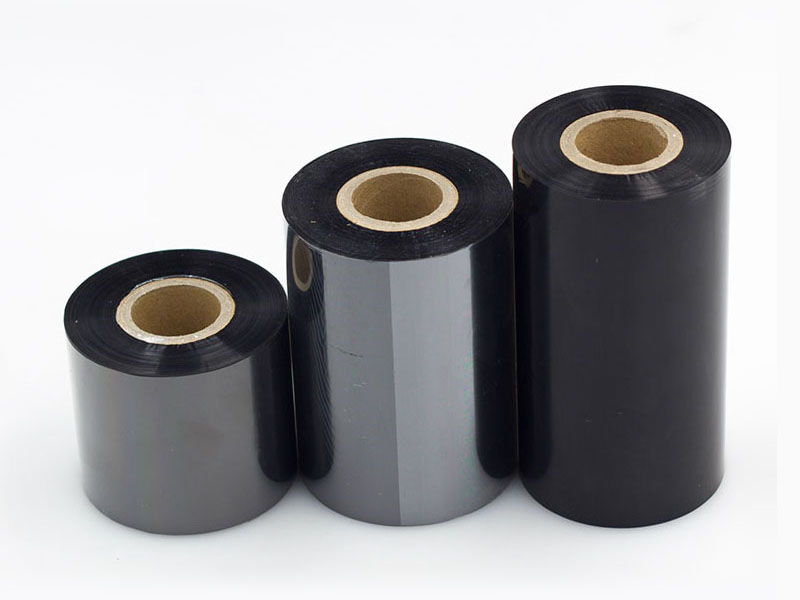
Заключение: Машина для нарезки лент TTO служит важнейшим связующим звеном между производством покрытия на мастер-рулонах и готовыми лентами в небольших рулонах, которые подаются на кодировщики TTO (термотрансферные принтеры) на упаковочных линиях. Для производителей лент для штрихкодов инвестиции в высокоточную машину для нарезки напрямую определяют, будут ли готовые рулоны надежно работать в условиях высокоскоростной печати — или выйдут из строя из-за обрыва лент, появления белых полос и повреждения печатающей головки.

Что на самом деле делает машина для нарезки лент TTO
Термотрансферная печать (ТТП) — это метод цифрового кодирования, при котором нагретая печатающая головка переносит чернила с ленты на гибкие упаковочные пленки и этикетки. В отличие от традиционного горячего тиснения, ТТП обрабатывает переменные данные — даты, номера партий, штрихкоды, логотипы — с высоким разрешением и возможностью внесения изменений в режиме реального времени.
Однако принтеры TTO не используют ленту прямо с линии нанесения покрытия. Им требуются готовые рулоны с точно контролируемой шириной, длиной, натяжением намотки и диаметром сердечника. Машина для продольной резки берет широкий покрытый мастер-рулон (часто от 500 до 1050 мм) и точно разрезает его, после чего перематывает в узкие рулоны, которые фактически и используются принтерами TTO.
Для производителя лент для штрихкодов это непростая задача. В лентах TTO используются ПЭТ-пленки толщиной от 4,5 до 10 микрон. При такой толщине разница между идеальной резкой и поврежденным изделием измеряется в микронах изменения натяжения.

Почему качество резки определяет производительность для конечного пользователя
Проблемы, на которые жалуются операторы принтеров TTO — обрыв ленты, белые полосы на отпечатке, неравномерная плотность — обычно связаны с решениями по нарезке, принятыми на предыдущих этапах производства. Три технических фактора имеют наибольшее значение.
Контроль натяженияЭто наиболее важный фактор. Если натяжение слишком велико во время перемотки, ПЭТ-пленка микроскопически растягивается, повреждая физическую структуру слоя чернил. В результате происходит отслаивание порошка, загрязняющего печатающую головку и ухудшающего качество печати. Слишком слабое натяжение приводит к образованию рыхлых, мятых рулонов, вызывающих белые линии или вмятины во время печати. В современных машинах для продольной резки используются серводвигатели с регулировкой натяжения по конусу, динамически снижающие натяжение по мере увеличения диаметра перемотанного рулона.
Метод резкиЭто влияет на качество кромок и образование пыли. Существуют два основных подхода: подвесной нож (лезвие разрезает подвешенную ленту, не касаясь нижнего ролика) и резка квадратным лезвием (лезвие качается вверх и вниз). Подвесной нож является стандартным для тонких пленок; квадратные лезвия уменьшают образование пыли, но подходят для материалов с другими свойствами.
Точность перемоткиОпределяет, насколько плавно готовый рулон подается через принтер TTO. Отклонение торца должно оставаться в пределах ±1 мм, а на высококачественном оборудовании этот показатель достигает ±0,5 мм. Рулон с «трубчатым» или зигзагообразным краем будет плохо скользить и может порваться под натяжением при высокоскоростной печати.

Настройка для производителей лент TTO: что нужно указать
Станок для продольной резки ленты TTO отличается от стандартного станка для продольной резки ленты TTR по своим техническим характеристикам. Готовые рулоны подаются в кодировщики TTO, которые обычно используют сердечники диаметром 1/2 или 1 дюйм, при этом ширина ленты часто составляет от 20 до 55 мм. Валы перемотки станка должны точно принимать эти небольшие сердечники.
Ключевые параметры для оценки:
• Максимальная ширина основного рулона: от 500 мм до 1050 мм, в зависимости от производительности вашей линии нанесения покрытия.
• Минимальная готовая ширина: 20 мм или уже
• Скорость резкиСкорость вращения составляет 200–500 м/мин для серийного производства; машины начального уровня работают со скоростью 80–100 м/мин.
• Точность резкиТочность ±0,1 мм достижима на моделях высокого качества.
• Допустимая толщина пленкиДиапазон толщины ленты TTO составляет 4–20 микрон.
• Конфигурация перемоточного валаВозможность работы с резьбой 1/2 и 1 дюйм, с механизмами быстрой смены.
Например, специальный держатель вала диаметром полдюйма позволяет надевать бумажные трубки непосредственно на вал, повышая эффективность его использования и сокращая время переналадки.
Конкурентное преимущество производителей лент
Производство лент для штрихкодов — дело, чувствительное к рентабельности. Потери материалов и жалобы конечных пользователей снижают прибыльность. Станок для нарезки лент TTO, обеспечивающий жесткие допуски по ширине и натяжению, одновременно решает две задачи: снижает процент потерь материала в мастер-рулонах из-за некачественной нарезки и уменьшает количество отказов в эксплуатации, приводящих к дорогостоящим возвратам.
Для производителей, поставляющих ленту из TTO для предприятий пищевой, фармацевтической и потребительской упаковки, цех нарезки — это не просто вспомогательное подразделение. Именно здесь фактически определяется качество печати продукта.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano