Введение
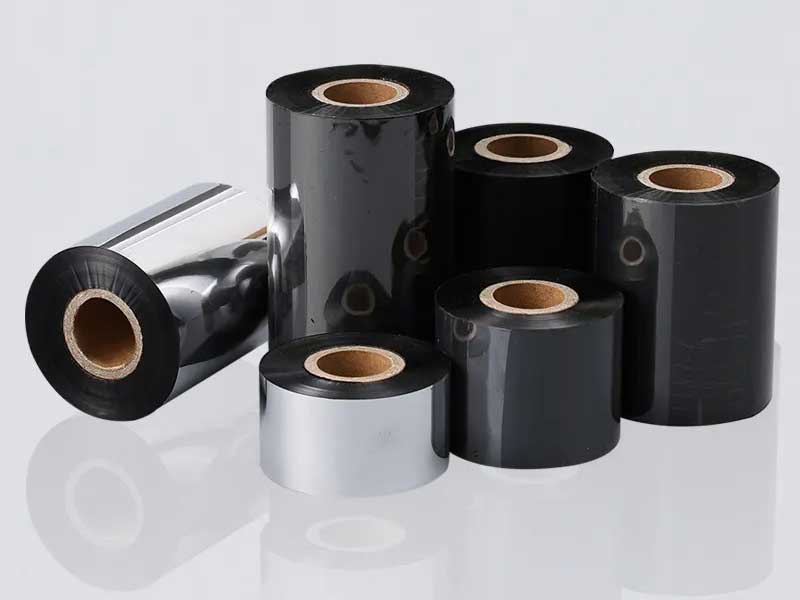
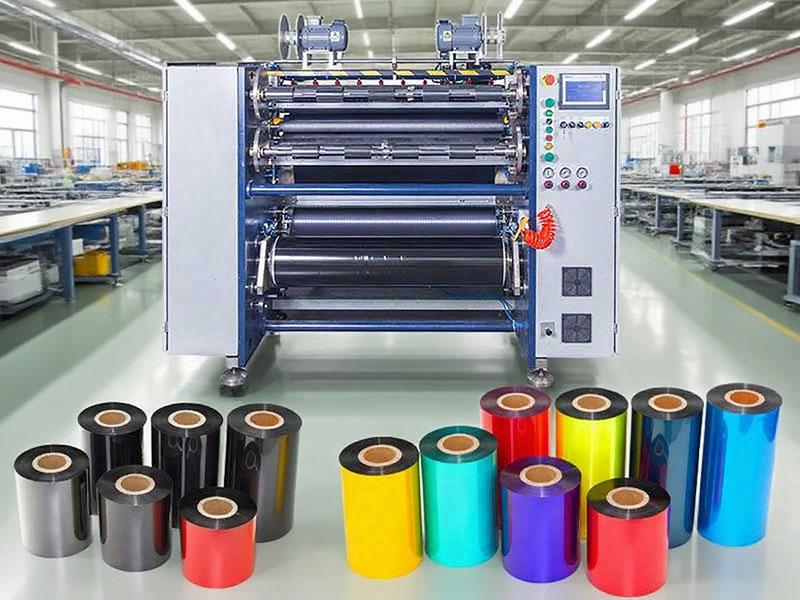
Термотрансферные ленты — это обманчиво простые изделия. В их основе лежит сверхтонкая ПЭТ-пленка — обычно толщиной всего от 4,5 до 20 микрон — покрытая термостойким слоем и термочувствительными чернилами. В процессе нарезки широкие рулоны большого диаметра превращаются в узкие рулоны, которые помещаются в принтеры штрихкодов, аппликаторы этикеток и промышленные системы кодирования.
Этот заключительный этап обработки не прощает ошибок. Машина, работающая «достаточно быстро» на бумаге, может создавать края с микроскопическими заусенцами, которые постепенно повреждают печатающие головки. Устройство, соблюдающее допуск по ширине на тестовом образце, может начать отклоняться от нормы во время полного цикла производства, создавая рулоны, которые приводят к смещению ленты и порче этикеток. Разница между прибыльным производством и производством, которое приводит к огромным потерям, часто сводится к трем параметрам: ширине резки, скорости работы и контролю натяжения.
В этом руководстве объясняется, что покупателям необходимо знать о каждом параметре — не только о цифрах, но и о практических последствиях для качества продукции, совместимости материалов и общей стоимости владения.

Ширина прорезки: это больше, чем просто число.
Допуск по ширине определяет соответствие требованиям применения.
Указанная ширина продольной резки станка — обычно выражаемая в виде диапазона от минимального до максимального значения — это лишь половина дела. Более важным параметром является допуск по ширине: какое отклонение станок может стабильно поддерживать по всей длине рулона.
В отрасли обычно выделяют три уровня точности:
| Степень точности | Диапазон допусков | Типичные области применения |
| Стандарт | ±0,3–0,5 мм | Торговые марки, логистика, складирование |
| Высокая точность | ±0,1 мм | Точная электроника, маркировка для промышленного применения. |
| Сверхвысокая точность | ±0,05 мм или плотнее | Медицинские этикетки, сверхтонкие ленты (<10 мм) |
Почему это важно? Лента, номинальная ширина которой составляет 50 мм, но изменяется на ±0,5 мм, может загрузиться в принтер, но при этом давление контакта печатающей головки будет неравномерным. При печати штрихкодов или QR-кодов высокого разрешения даже отклонение в 0,2 мм может привести к смещению печати или частичному переносу изображения. Для лент на основе смолы — часто используемых в приложениях, требующих химической или термостойкости — постоянство ширины еще более критично, поскольку более твердое покрытие делает ленту менее устойчивой к смещению.
Подбор ширины в соответствии с ассортиментом вашей продукции.
Диапазон ширины обработки станка должен охватывать не только текущие заказы, но и предполагаемое направление развития вашего портфеля заказов. Базовые модели могут предлагать фиксированный или узкий диапазон, в то время как универсальные станки обычно регулируют ширину обработки от 10 мм до 300 мм и более с помощью подвижных держателей инструмента.
Для производства сверхтонких лент (≤5 мм) требования к оборудованию меняются. При такой ширине боковая жесткость резко падает, что делает ленту чувствительной к малейшим колебаниям натяжения или механическим вибрациям. Производство сверхтонких лент требует использования микронаправляющих роликов, устройств предотвращения вибраций и часто сервоприводных независимых намоточных устройств вместо одного приводного вала.
Скрытые зависимости параметра ширины
Две аппаратные характеристики определяют, сможет ли станок фактически достичь заявленного допуска по ширине в условиях ежедневного производства:
Качество инструмента и радиальное биение. Радиальное биение вала инструмента должно контролироваться в пределах 0,01 мм. Чем меньше биение, тем чище край разреза. Высококачественные вставки от проверенных поставщиков не только служат дольше, но и образуют меньше заусенцев — микроскопических дефектов кромки, которые постепенно изнашивают термопечатающие головки.
Система коррекции. Определение положения кромки с помощью ПЗС-камер или ультразвуковых датчиков позволяет станку автоматически корректировать траекторию движения полотна и предотвращать его смещение. ПЗС-коррекция подходит для прозрачных или полупрозрачных материалов, а ультразвуковые датчики лучше работают с непрозрачными лентами. Без функциональной системы коррекции допуск по ширине является теоретическим значением, а не производственной реальностью.
Скорость: параметр эффективности, требующий скептицизма.
Понимание скоростных рейтингов
Скорость резки обычно выражается в метрах в минуту (м/мин). Сегментация рынка примерно следующая:
| Класс скорости | Диапазон | Лучше всего подходит для |
| Экономичность на низких скоростях | 50–100 м/мин | Производство небольшими партиями с широким ассортиментом продукции. |
| Среднескоростной универсальный | 150–250 м/мин | Большинство коммерческих заказов |
| Высокоскоростное производство | 300–500 м/мин | Крупномасштабное непрерывное производство |
Высокоскоростные модели — некоторые с номинальной скоростью до 450 или 500 м/мин — на бумаге демонстрируют впечатляющую производительность. Однако во всех руководствах для покупателей есть одно и то же предупреждение: номинальная максимальная скорость не совпадает с фактической скоростью производства.
Материал определяет реальную скорость.
Химический состав покрытия ленты напрямую влияет на то, насколько быстро и надежно она может работать:
• Ленты на восковой основеНизкая температура плавления, относительно мягкая текстура. Обычно их можно обрабатывать на более высоких скоростях машины.
• Воско-смоляные (гибридные) ленты:Благодаря более высокому содержанию смолы, для их производства обычно требуется на 10–20% меньшая скорость, чем для лент на восковой основе.
• Ленты на основе смолы:Твердое покрытие, меньшая прочность. Обычно скорость потока для таких лент на 20–30% ниже, чем для лент на восковой основе, чтобы избежать растрескивания краев, отслаивания чернил или дефектов, связанных с натяжением.
Станок с номинальной скоростью 400 м/мин вполне может справляться с обработкой вашей смоляной ленты со скоростью 280 м/мин. Но если тот же станок стоит значительно дороже модели с производительностью 250 м/мин, и вы в основном занимаетесь переработкой смоляных лент, то это увеличение может не привести к пропорциональному увеличению производительности.
Стабильность на пиковой скорости
Опытные покупатели оценивают скорость по-другому: насколько стабильна машина на тех скоростях, на которых вы будете работать на практике? Устройство, заявляющее о скорости 450 м/мин, но требующее постоянной регулировки натяжения и корректирующих вмешаний при скорости 300 м/мин, менее производительно, чем машина со скоростью 250 м/мин, работающая без присмотра.
Ключевыми факторами являются точность управления пуском и остановкой, а также стабильность натяжения во время ускорения и замедления. Быстрое увеличение и уменьшение скорости создают инерционные силы, которые могут вызвать мгновенное растяжение или ослабление ленты. Машины с компенсацией ускорения активно регулируют крутящий момент во время изменения скорости, чтобы противодействовать этим силам.
При оценке оборудования потребуйте от производителя провести пробный запуск с использованием вашей ленты на скорости, составляющей 80% от номинальной максимальной скорости машины. Обратите внимание на качество намотки, состояние кромок, а также на наличие сигналов тревоги или попыток ручного вмешательства во время работы.
Напряжение: душа качества резки
Почему контроль над напряжением не подлежит обсуждению
Если допустимая ширина определяет размеры готового рулона, то контроль натяжения определяет, выдержит ли лента путь до принтера. ПЭТ-пленка чрезвычайно чувствительна к натяжению — слишком большое натяжение приведет к необратимому растяжению, слишком малое — к образованию складок или соскальзыванию ленты.
Последствия плохого контроля натяжения проявляются предсказуемым образом:
• Чрезмерное напряжение:Растяжение базового слоя, микротрещины в чернильном слое, дефекты качества печати, которые могут проявиться только после того, как конечный пользователь пропустит ленту. Растянутая лента, по сути, является браком.
• Недостаточное натяжениеОбразование складок, отклонение краев, неравномерная намотка и «телескопические» или «башнеобразные» рулоны, вызывающие проблемы с подачей материала ниже по течению.
• Колебания натяжения:Периодически появляющиеся заусенцы, непостоянная твердость валков и печально известный профиль «рыхлый внутри, плотный снаружи».
Более 50% проблем с плоскостностью намотки связаны с контролем натяжения.
Разомкнутая и замкнутая системы: важнейшее различие.
Система регулирования натяжения с разомкнутым контуром, например, магнитная порошковая муфта с ручной регулировкой, устанавливает номинальное натяжение в начале работы. Но по мере уменьшения диаметра разматывающего ролика натяжение естественным образом увеличивается, если никто не вмешается. Ролик, идеально работающий в начале смены, к середине дня может начать производить растянутую ленту.
Система управления натяжением с обратной связью использует датчики натяжения для непрерывного измерения фактического натяжения полотна и регулирует крутящий момент двигателя в режиме реального времени. Колебания могут поддерживаться в пределах ±2% от заданного значения. Это не дополнительная функция — это базовое требование для обеспечения стабильного качества.
Для предприятий, серьезно настроенных на повышение производительности, инвестиции в систему с полным сервоуправлением и замкнутым контуром, включающую независимые намоточные устройства, оправданы. Каждая позиция намотки может регулировать крутящий момент в зависимости от диаметра своего валка, устраняя проблему «сердечника», когда внутренние слои рыхлые, а внешние — натянутые.
Конусность натяжения: деталь, отличающая хорошее от превосходного.
По мере увеличения диаметра перемоточного рулона давление на внутренние слои возрастает. Без компенсации внутренний слой ленты может сжиматься, вызывая перенос чернил или засорение. Регулировка натяжения конуса постепенно снижает натяжение намотки по мере увеличения диаметра рулона — часто начиная с 12 Н и снижаясь до 8 Н для рулона с внешним диаметром 300 мм.
Конкретный коэффициент конусности варьируется в зависимости от материала и размера валка, но принцип универсален: натяжение намотки должно уменьшаться по мере увеличения размера валка. В машинах без контроля конусности натяжения эта важная регулировка остается на усмотрение оператора или приходится мириться с возникающими колебаниями качества.
Скользящие валы и независимая намотка
При многотипном производстве — одновременной нарезке рулона большого диаметра на несколько рулонов различной ширины — каждая намоточная станция работает в разных условиях нагрузки. Пневматический скользящий вал позволяет каждому намоточному устройству поддерживать свой оптимальный крутящий момент с помощью независимых контактных колец.
Это особенно ценно для производства высококачественных лент и для операций, в которых часто меняются технические характеристики. Альтернативный вариант — единый приводной вал с механическими дифференциалами — обеспечивает меньшую точность и требует большего технического обслуживания.
Учет ширины, скорости и натяжения при принятии решения о покупке
Эти три параметра не работают независимо друг от друга. Стремление к высокой скорости ограничено возможностями контроля натяжения. Точность ширины зависит от стабильности натяжения. Покупатель, оценивающий каждый параметр по отдельности, рискует приобрести станок, который превосходит конкурентов по одному параметру, но уступает по другим.
Практическая структура оценки
Шаг 1: Определите свою материальную реальностьКакие типы лент преобладают в вашем производстве — восковые, восково-смоляные или смоляные? Какая ширина и допуски требуются вашим клиентам? Какие размеры рулонов большого диаметра вы будете получать?
Шаг 2: Подберите скорость в соответствии с объемом материалов, а не с маркетингом.Если вы в основном работаете с полимерными лентами, машина со скоростью 500 м/мин мало чем отличается от хорошо сконструированного агрегата со скоростью 250 м/мин — вы будете работать на схожих скоростях. Вместо этого вложите разницу в контроль натяжения и автоматизацию.
Шаг 3: Приоритет отдавайте контролю натяжения, а не максимальным техническим характеристикам.Станок с замкнутой системой регулирования натяжения, конусным натяжением и намоткой на скользящем валу будет неизменно превосходить по производительности более быстрый станок, не обладающий этими функциями.
Шаг 4: Настаивайте на пробном использовании вашего материала.Принесите свой собственный рулон ленты. Проверьте фактическую погрешность ширины, состояние кромок и качество намотки на реалистичных скоростях. Таблицы параметров — это маркетинговый ход; образцы — доказательство.
Шаг 5: Рассчитайте общую стоимость владения, а не цену покупки.Станок, цена которого на 20% ниже, но который имеет процент брака 5–8%, обойдется дороже за два года, чем более дорогой станок с процентом брака 1,5%.
Заключение
Станок для нарезки термотрансферных лент — это высокоточный инструмент для работы с требовательными материалами. Допуск по ширине определяет, будет ли готовая лента работать в принтере. Скорость определяет производительность, но только в той степени, в которой контроль натяжения обеспечивает стабильную работу. Контроль натяжения — это основополагающая возможность, которая делает ширину и скорость значимыми параметрами.
Для покупателей практический вывод прост: оценивайте оборудование по его способности обрабатывать ваши конкретные материалы на реалистичных скоростях производства, а не по его лабораторным характеристикам. Оборудование, работающее со скоростью 250 м/мин с постоянным допуском по ширине ±0,1 мм и замкнутой системой управления натяжением, обеспечит более прибыльное производство, чем установка со скоростью 500 м/мин, требующая постоянного вмешательства для производства товарных рулонов.
Об авторе
Данное руководство составлено на основе отраслевых технических ресурсов и документации по выбору оборудования для специалистов в области термотрансферной ленточной печати. Технические характеристики и рекомендации следует проверять с учетом ваших конкретных производственных требований и характеристик материалов.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano




 Машина для резки штрих-кодовой ленты
 Полуавтоматическая машина для резки термотрансферной ленты RSDS5 PLUS
 Автоматическая машина для резки термотрансферной ленты RSDS8 H PLUS
 Автоматическая машина для резки термотрансферной ленты RSDS6 PLUS
 Полуавтоматический резак для термотрансферной ленты RSDS1 PLUS
 Машина для резки солнечной пленки
 Полуавтоматический резак для термотрансферной ленты RSDS2 PLUS
 Автоматическая машина для резки термотрансферной ленты RSDS8 PLUS






