Нарезка термотрансферной ленты — это заключительный и наиболее важный этап обработки ленты. Широкий рулон большого диаметра необходимо разрезать на узкие готовые рулоны, подходящие для конкретных моделей принтеров, и любое несоответствие между машиной для нарезки и производственными требованиями проявляется на последующих этапах в виде дефектов печати, обрыва ленты или отходов материала. Учитывая, что толщина лент в настоящее время составляет всего 4,5 микрона, выбор подходящего устройства для нарезки и перемотки — это не просто вопрос сравнения цен.
В этом руководстве подробно описаны основные параметры, конфигурации оборудования и практические этапы оценки, которые производителям термотрансферных лент и другим производителям термолент следует учитывать перед приобретением машины для нарезки термотрансферных лент.

Начните с материала, а не с оборудования.
Технические характеристики должны определяться типом ленты, которую вы чаще всего обрабатываете. Ленты на восковой основе относительно мягкие и выдерживают более высокие скорости резки и более щадящие настройки натяжения. Ленты на основе смолы, с их более твердым покрытием и меньшей прочностью, обычно требуют на 20–30% меньших скоростей, чем восковые ленты, и более жесткого контроля натяжения. Гибридные ленты на восковой и смоляной основе находятся между этими крайностями.
Толщина также имеет значение. Стандартные термотрансферные ленточные пленки имеют толщину от 4 до 20 микрон, но тонкие подложки толщиной менее 5 микрон особенно чувствительны к колебаниям натяжения и требуют оборудования, оснащенного системой контроля натяжения с конусным изгибом и роликовыми системами с низкой инерцией. Если ваш ассортимент продукции включает как стандартные коммерческие ленты, так и сверхтонкие специальные пленки, отдавайте предпочтение оборудованию с широким, хорошо контролируемым диапазоном натяжения, а не оборудованию, оптимизированному для одного типа материала.
Точность продольной резки: порог качества
Точность нарезки определяет постоянство ширины и качество кромок, что напрямую влияет на работу ленты в принтере. Заусенцы или шероховатые края могут повредить печатающие головки, а отклонения по ширине приводят к смещению печати или неправильному выравниванию ленты во время высокоскоростной печати.
В отрасли уровни точности примерно распределяются следующим образом:
• Экономичный класс (±0,2–0,5 мм)Подходит для использования в традиционной коммерческой маркировке, логистике и управлении складом.
• Высокая точность (±0,1 мм): Стандарт для высокоточных электронных меток, отслеживания фармацевтической продукции и общего промышленного применения.
• Сверхвысокая точность (±0,05 мм)Требуется для медицинских этикеток, штрихкодов высокого разрешения и сверхтонких лент шириной менее 10 мм.
При оценке заявленной точности попросите производителя провести пробную резку, используя ваш собственный эталонный рулон ленты. Измерьте отклонение ширины штангенциркулем как минимум на 10 последовательных рулонах и осмотрите кромки среза на наличие заусенцев или отслоения покрытия. Таблицы параметров отражают идеальные условия; ваш материал отражает реальность.
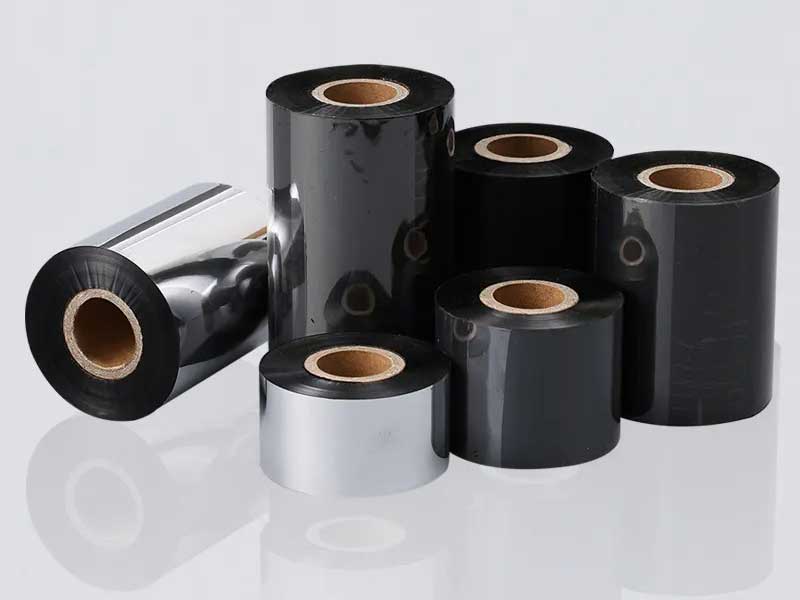
Контроль натяжения: душа качества резки
Контроль натяжения широко считается наиболее важным фактором при нарезке лент. ПЭТ-пленка чрезвычайно тонкая и ведет себя упруго под нагрузкой. Чрезмерное натяжение растягивает и деформирует подложку, вызывая растрескивание слоя чернил и отслаивание порошка, загрязняющего печатающие головки. Недостаточное натяжение приводит к образованию рыхлых, мятых рулонов, на которых во время печати появляются белые линии или вмятины. Неравномерное натяжение приводит к телескопическому выдвижению или смещению сердечника.
Для производства, ориентированного на качество, следует отдавать приоритет полностью автоматической системе управления натяжением с обратной связью, обычно сочетающей ПЛК с сервоприводами. Такая конфигурация контролирует и регулирует натяжение в режиме реального времени на этапах размотки, натяжения и перемотки, удерживая колебания в пределах ±2% от заданного значения. Для тонких подложек следует выбирать системы, использующие конусное натяжение — натяжение, динамически уменьшающееся по мере увеличения диаметра перемотки, — чтобы предотвратить внутреннюю ползучесть и дефект «плотно внутри, свободно снаружи».
На этапе перемотки для производства продукции различной спецификации необходимы контактные валы. Каждая станция намотки имеет независимое контактное кольцо, которое регулирует крутящий момент в зависимости от диаметра валка, поддерживая постоянную твердость от сердечника до поверхности. Пневматические контактные валы обеспечивают более высокую точность управления, чем механические аналоги, и оправдывают дополнительные инвестиции, если вы часто меняете спецификацию продукции.
Скорость продольной резки: согласование производительности с реальными параметрами материала.
Номинальная максимальная скорость — это наиболее часто рекламируемая характеристика, но сама по себе она наименее значима. Важна стабильная, воспроизводимая скорость, которую ваша машина может поддерживать при работе с конкретными материалами.
В качестве справочной основы:
• 50–100 м/мин: Производство начального уровня и мелкосерийное производство, подходящее для переработчиков, тестирующих рынок или обрабатывающих частые изменения заказов.
• 150–250 м/мин: Наиболее распространенный ассортимент термотрансферных лент для большинства коммерческих заказов.
• 300–500 м/мин:Высокопроизводительное непрерывное производство, как правило, в сочетании с автоматизированной обработкой рулонов и перемоткой на поворотной головке.
Ленты из смолы, скорее всего, будут работать на нижней границе диапазона возможностей любого станка, в то время как восковые ленты могут работать быстрее. Когда производитель указывает максимальную скорость, уточните, при каких условиях материала и натяжения эта скорость была достигнута. Затем протестируйте свою ленту на этой скорости и оцените управляемость при запуске и остановке, аккуратность намотки и качество кромки.
Уровень автоматизации: от ручного до полностью автоматического
Настройка автоматизации напрямую влияет на затраты на рабочую силу, эффективность переналадки и процент брака. Оптимальный уровень зависит от профиля ваших заказов и планов роста.
Станки начального уровня требуют больше ручной настройки и обслуживания. Они подходят для новых предприятий, небольших мастерских или предприятий со средним объемом заказов и частыми изменениями технических характеристик. Компромисс заключается в более низкой первоначальной стоимости по сравнению с большей рабочей нагрузкой оператора и потенциально менее стабильным качеством рулонов.
Высокоскоростные автоматические станки добавляют такие функции, как автоматическая установка лезвий, автоматическая обработка начального/конечного отрезка, перемотка с помощью поворотной головки и поперечная резка. Это сокращает количество повторяющихся ручных операций и повышает стабильность качества рулонной продукции, что важно при обслуживании дистрибьюторов или OEM-заказчиков со строгими требованиями к срокам поставки и качеству. Полностью автоматический станок для нарезки термотрансферных лент может обеспечить полный цикл обработки, включая автоматическую подачу, перемотку и нанесение пленки, но инвестиции в него оправданы только при достаточном объеме производства.
Компромиссный вариант: полуавтоматические станки с сервоприводным позиционированием инструмента и программируемыми предустановками сокращают время переналадки без полной стоимости автоматизации. Такая конфигурация хорошо подходит для предприятий, работающих с различными спецификациями, но не имеющих достаточных объемов производства для полностью автоматизированной линии.

Система инструментов и качество намотки
Способ резки влияет на качество кромки, образование пыли и срок службы инструмента. Для тонких лент толщиной менее 70 микрон обычно предпочтительнее использовать резку лезвием (квадратным ножом), поскольку она обеспечивает более высокую точность и более гладкие кромки. Системы с круглым ножом хорошо подходят для более толстых материалов и некоторых лент на основе смолы.
Аккуратность намотки — часто упускаемый из виду параметр, влияющий на эффективность упаковки и загрузку принтера. Отклонение торцевой поверхности должно контролироваться в пределах ±1 мм, а на высококачественном оборудовании этот показатель достигает ±0,5 мм. Дефекты, такие как раструбные торцы, зазубренные края или внутренние складки, указывают на недостаточный контроль натяжения или неэффективные системы коррекции. Активная система коррекции отклонений с использованием фотоэлектрических или ультразвуковых датчиков обеспечивает выравнивание полотна во время размотки и разрезания, предотвращая смещение кромок, которое усугубляет дефекты намотки.
Контрольный список для практической оценки
Прежде чем совершить покупку, выполните следующие шаги:
1. Сделайте пробный раскрой на выбранном материале.Предоставьте образцы вашей самой сложной ленты — как правило, самой тонкой или содержащей наибольшее количество смолы — и оцените равномерность ширины, качество кромки и твердость при намотке.
2. Проверить архитектуру управления натяжением.Уточните, использует ли система сервоуправление с обратной связью или магнитопорошковые тормоза с разомкнутой системой. Для обеспечения высокого качества производства система с обратной связью является базовым вариантом.
3. Проверьте совместимость ядра.Убедитесь, что машина работает как с сердечниками диаметром 1 дюйм, так и с сердечниками диаметром 1/2 дюйма, которые являются двумя стандартными характеристиками для готовых рулонов термотрансферной ленты.
4. Оцените эффективность переналадки.Если вы работаете с различными ширинами, оцените, насколько быстро и точно можно переставлять держатели инструмента. Сервоприводная ЧПУ-регулировка с точностью позиционирования ±0,05 мм является существенным преимуществом.
5. Учитывайте будущий рост.Оборудование, едва справляющееся с текущей производительностью, может стать узким местом в течение года. Стоимость последующей модернизации, как правило, превышает стоимость приобретения немного более производительного оборудования сейчас.
Правильно подобранная машина для нарезки термотрансферных лент должна обеспечивать баланс между точностью, скоростью и автоматизацией, соответствующий вашему фактическому производственному процессу. Отдавая приоритет контролю натяжения и качеству намотки, а не заявленным показателям скорости, и настаивая на пробных разрезах с использованием реальных материалов, вы можете выбрать оборудование, которое обеспечивает стабильное качество готовых рулонов и защищает печатные операции ваших клиентов.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano


 Машина для резки штрих-кодовой ленты
 Полуавтоматическая машина для резки термотрансферной ленты RSDS5 PLUS
 Автоматическая машина для резки термотрансферной ленты RSDS8 H PLUS
 Автоматическая машина для резки термотрансферной ленты RSDS6 PLUS
 Полуавтоматический резак для термотрансферной ленты RSDS1 PLUS
 Машина для резки солнечной пленки
 Полуавтоматический резак для термотрансферной ленты RSDS2 PLUS
 Автоматическая машина для резки термотрансферной ленты RSDS8 PLUS






