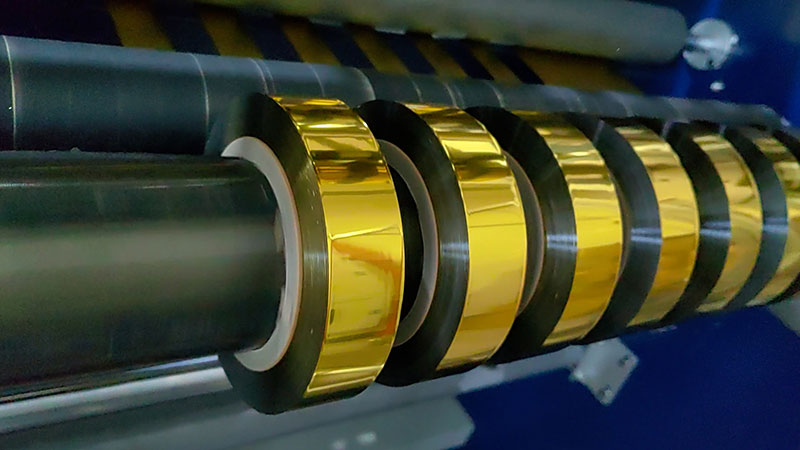
За ослепительным золотым логотипом на коробках с косметикой или изящными металлическими полосками на этикетках табачных изделий и алкоголя всегда скрывается высокоточный материал толщиной всего 12-20 микрон — бумага для горячего тиснения (фольга для горячего тиснения). Машина для нарезки бумаги для горячего тиснения является ключевым оборудованием для точной обработки широких рулонов-основы в узкие готовые рулоны, необходимые на последующих этапах, и ее эффективность напрямую определяет производительность всей линии горячего тиснения.
Традиционно повышение эффективности машин для резки бумаги практически приравнивалось к «увеличению скорости резки». Однако благодаря интеграции высокоточного управления, интеллектуального контроля и цифровых технологий эффективность современных машин для горячей штамповки бумаги повысилась не только за счет единичного прорыва в скорости, но и благодаря систематическим инновациям, охватывающим аппаратную часть оборудования, логику процесса и модели управления. По-настоящему эффективная производственная линия стремится не только к «быстрой резке», но и к «победе в гонке» — победе за счет сокращения времени простоя, уменьшения потерь материала и более гибкого реагирования на заказы.
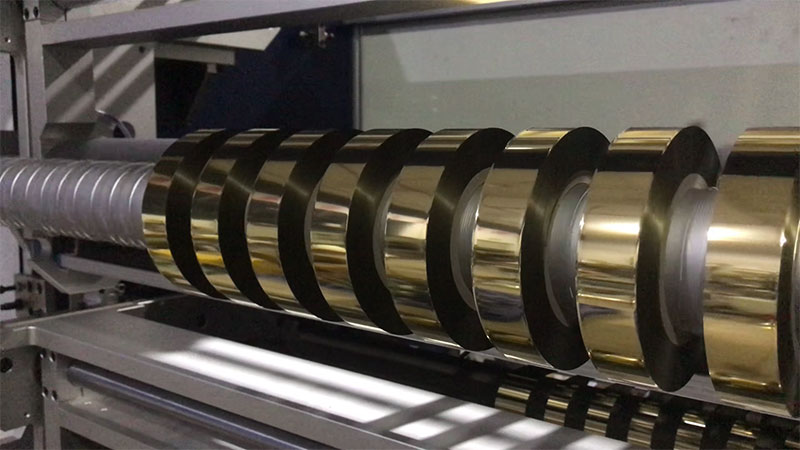
1. Автоматизированный обмен заказами: превращение «людей, ожидающих машины» в «машины, ожидающие людей».
В современную эпоху, когда «небольшие партии, множество разновидностей» стали нормой, время, затрачиваемое на изменение заказа и настройку оборудования, стало самой большой проблемой, снижающей эффективность. При изменении технических характеристик с помощью традиционного оборудования операторам приходится вручную разбирать и собирать держатель инструмента, заново заправлять пленку и многократно пробовать резку — процесс, в значительной степени зависящий от опыта квалифицированных мастеров и часто занимающий более 30 минут.
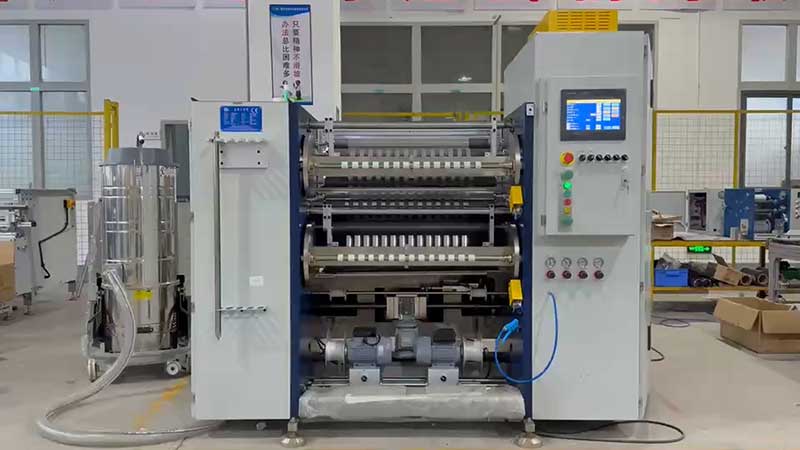
Ключ к повышению эффективности — замена «ощущений» на «данные». Современные станки для продольной резки оснащены системой управления параметрами, которая может сохранять параметры резки (натяжение, скорость, расстояние между инструментами) для различных материалов (ПЭТ/ОПП) и покрытий в виде цифровых рецептов, что позволяет вызывать их одним щелчком мыши во время воспроизведения, сокращая время смены заказа с 15-30 минут до менее чем 3 минут. В сочетании с модульным держателем инструмента и сервоприводной системой автоматического позиционирования, после ввода оператором размеров резки на сенсорном экране, держатель инструмента автоматически синхронно перемещается в нужное положение, обеспечивая точность позиционирования до ±0,1 мм, полностью исключая ручные измерения и многократные пробные разрезы.
Типичный пример из практики компании по обработке фольги методом горячей штамповки в Восточном Китае весьма показателен: после внедрения технологии быстрой смены оборудования среднее время смены сократилось с 32 минут до 4 минут, а потери материала при каждой смене значительно уменьшились — со 150 метров, что действительно позволило процессу продольной резки обрабатывать фрагментированные заказы.
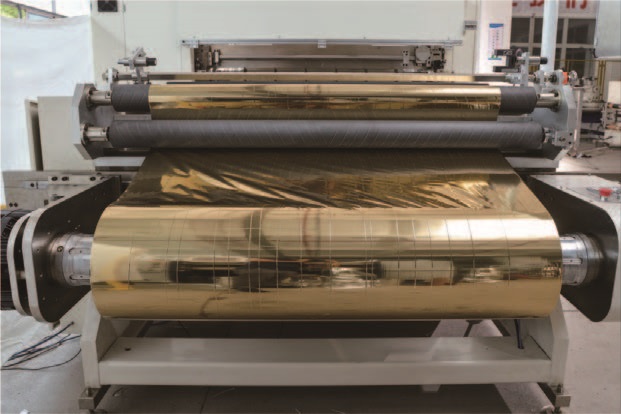
2. Бесперебойное производство: сокращение вспомогательного времени практически до нуля.
Если автоматическая смена заказов решает проблему ожидания между заказами, то непрерывный прием материалов и технология автоматической намотки рулонов решают проблему паузы между рулонами.
Традиционные станки для продольной резки вынуждены останавливаться для смены рулонов, когда они почти заканчиваются, и один цикл работы часто занимает 20-30 минут. Оборудование нового поколения использует двухпозиционную размотку и автоматическое вакуумное устройство для склеивания фольги, что обеспечивает непрерывную смену рулонов — когда старый рулон почти заканчивается, система автоматически точно соединяет головку нового рулона с хвостовой частью старого, а плавающая накопительная платформа освобождает хранящийся материал, поддерживая непрерывную резку в задней части. Эта функция сокращает время смены одного рулона с 4 минут до 30 секунд, что само по себе может повысить общую скорость работы примерно на 20%.
Между тем, применение технологии электростатической адсорбции для переработки отходов кромок позволяет уменьшить ширину отходов с 3 мм в традиционных процессах до 1,5 мм, повышая коэффициент использования материала до 98,5%. Это означает, что на одном и том же рулоне основного материала компания может производить больше качественной готовой рисовой продукции, сокращая скрытые отходы сырья.
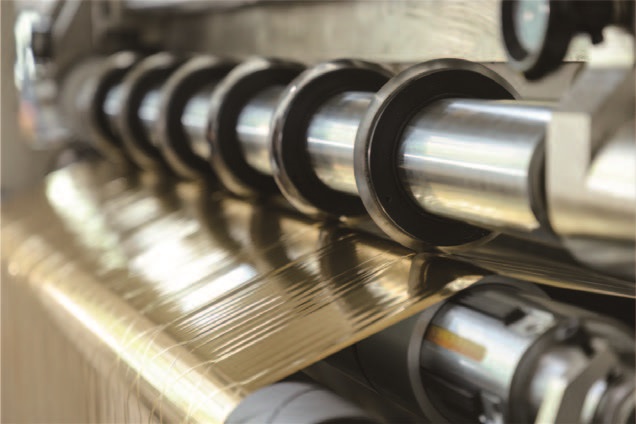
3. Стабильность на высоких скоростях: проектирование систем натяжения и инструментов.
Скорость резки увеличилась с 50 м/мин на традиционных моделях до 800 м/мин сегодня. Простое увеличение скорости не представляет сложности; проблема заключается в обеспечении целостности покрытия бумаги для горячего тиснения при высоких скоростях. Бумага для золотого тиснения имеет толщину всего 12-25 мкм и чрезвычайно чувствительна к натяжению — чрезмерное натяжение вызывает деформацию, подобную натяжению паутины, а слишком низкое натяжение приводит к ее скручиванию и образованию складок.
Современные высокопроизводительные машины для продольной резки решают это противоречие с помощью многоступенчатых замкнутых систем натяжения. Система разделяет путь от размотки до намотки на зоны размотки, зоны продольной резки и зоны намотки. Каждая зона управляется независимыми серводвигателями и плавающим роликом обратной связи, а колебания натяжения контролируются в пределах ±0,5 Н с помощью ПИД-регуляторов. В сочетании с управлением конусным натяжением — автоматическим уменьшением натяжения по мере увеличения диаметра намотки, предотвращающим прилипание внутренней фольги под давлением — обеспечивается плавный переход от размотки к намотке.
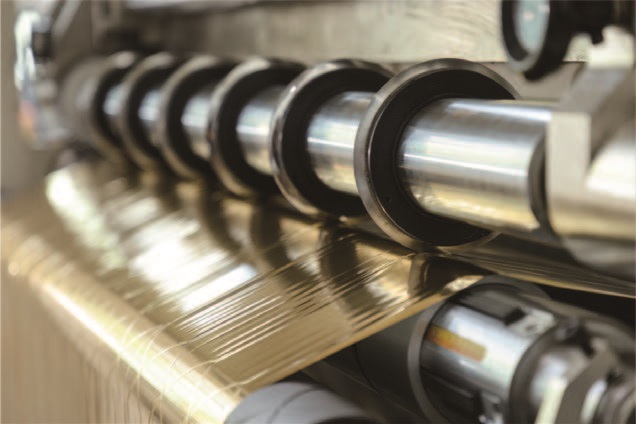
На конце инструмента круглое лезвие с твердосплавным или алмазным покрытием в сочетании с базовым лезвием контролирует радиальное биение в пределах 0,003 мм, обеспечивая высоту заусенцев на режущей кромке ниже 5 мкм — это критический порог для обеспечения эффекта переноса при горячей штамповке. Для решения проблем с отводом тепла на высоких скоростях, твердосплавные лезвия с покрытием в сочетании с микросмазочным распылением и роликами для удаления пыли под отрицательным давлением обеспечивают стабильное и надежное качество резки на скоростях 180 м/мин.
4. Повышение эффективности за счет цифровизации: от «информационных островов» к «интеллектуальным узлам»
Наибольший вклад в повышение эффективности вносит обеспечение бесперебойной работы оборудования. Интеллектуальный станок для продольной резки нового поколения интегрируется с заводской системой MES/ERP через технологию промышленного интернета вещей (IIoT), что позволяет автоматически выдавать производственные заказы, отслеживать ход выполнения работ в режиме реального времени и удаленно контролировать состояние оборудования.
Ещё более революционным является внедрение систем классификации дефектов на основе искусственного интеллекта и предиктивного технического обслуживания. Система машинного зрения на основе глубокого обучения может автоматически идентифицировать такие дефекты, как пузырьки покрытия, царапины и заусенцы от резки, с точностью классификации, превышающей 99%. Анализируя такие данные, как вибрация шпинделя и ток двигателя, система может прогнозировать износ инструмента и выдавать ранние предупреждения, предотвращая потери производительности, вызванные незапланированными простоями. Есть примеры, показывающие, что только предиктивное техническое обслуживание может сократить время простоя из-за внезапных отказов более чем на 70%.
Заключение
Повышение эффективности машин для горячей штамповки и продольной резки бумаги по сути представляет собой сдвиг парадигмы от «ускорения в одной точке» к «оптимизации системы». Автоматическая смена заказов исключает потери времени, непрерывное производство устраняет паузы в координации, прецизионные инструменты натяжения и продольной резки обеспечивают высокую скорость и качество, а цифровое управление создает замкнутый цикл обработки данных на каждом этапе.
Для предприятий инвестиции в модернизацию процесса резки — это не только решение существующих проблем с производительностью, но и создание гибкой производственной линии, которая быстрее реагирует на запросы, обеспечивает более стабильное качество и предлагает лучшие затраты. В конце концов, в тонкой области горячей штамповки бумаги каждая секунда сжатия, каждый сэкономленный метр и каждая упрощенная смена заказа в конечном итоге направлены на достижение одной цели — позволить основному оборудованию «превзойти» заказы, а не быть преследуемым ими.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano

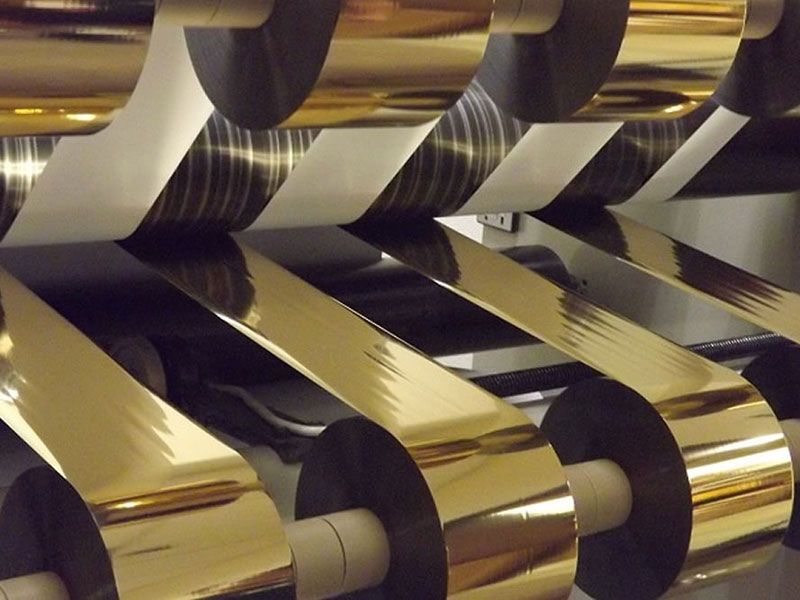 Машина для холодной резки фольги
 Перемотчик печатной ленты для карточек
 Машина для резки лент для печати на карточках
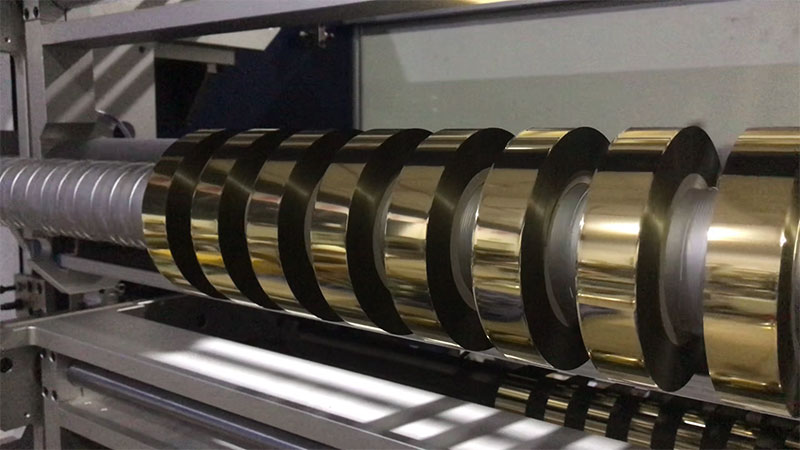 Резак для голографической фольги
 Цифровая обработка фольги, резка фольги
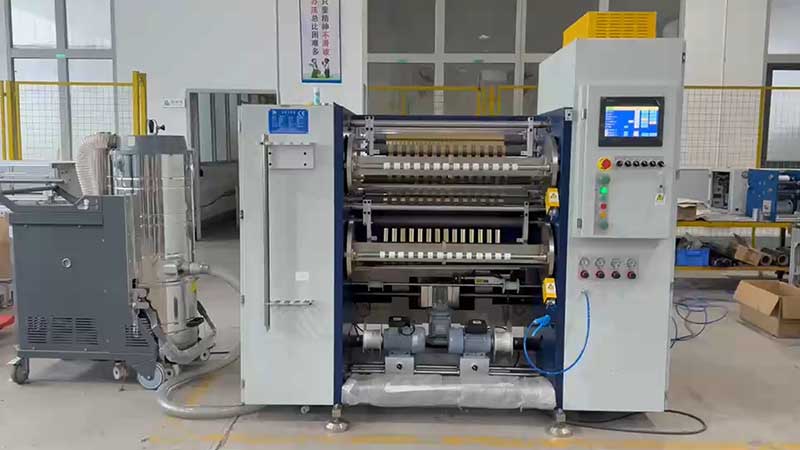
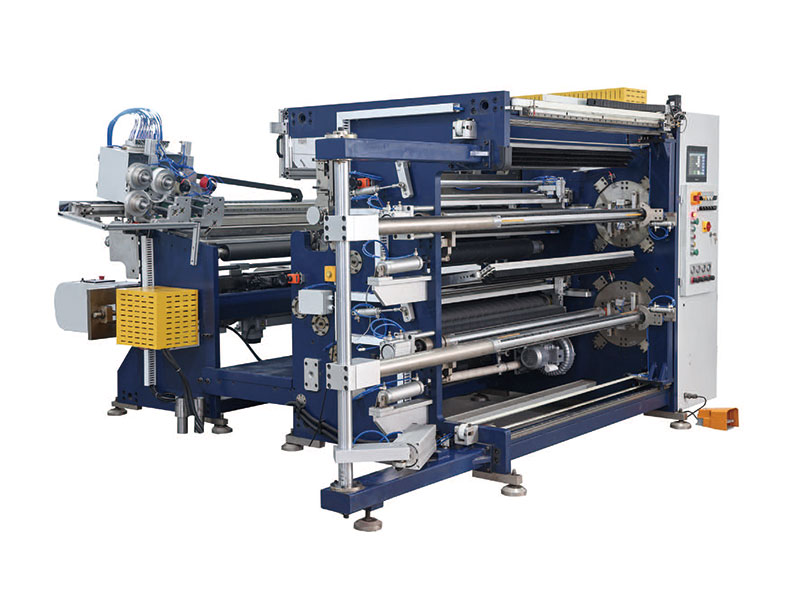 Машина для резки фольги с горячим тиснением RSDS7H 1350 PLUS
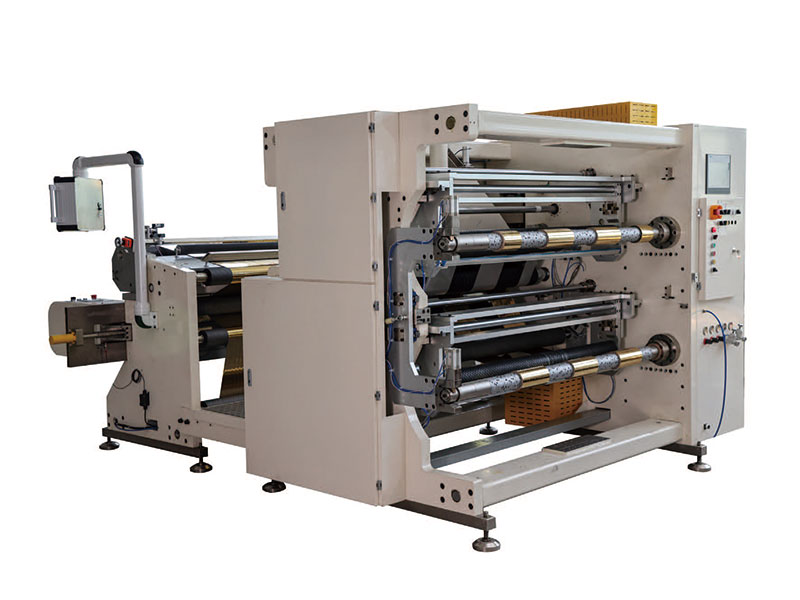 Машина для резки фольги для горячего тиснения (RSDS7H) 1350






