В индустрии тиснения фольгой и упаковки качество поверхности фольги напрямую влияет на визуальный эффект и выход готовой продукции. При обработке высокоточной фольги для горячего тиснения традиционным оборудованием для продольной резки часто возникают царапины, отслоение слоя краски или неполное тиснение из-за статического электричества, механического трения или адсорбции примесей. Антистатический станок для продольной резки фольги для горячего тиснения обеспечивает защиту поверхности фольги на всех этапах — от продольной резки до намотки — благодаря активному устранению статического электричества, точному контролю натяжения и системе очистки воздуха.
1. Два основных механизма повреждения, вызываемых статическим электричеством.
Фольгирование обычно состоит из ПЭТ-пленки, разделительного слоя, металлического покрытия (например, слоя алюминия) и слоя термоплавкого клея, а общая толщина составляет всего 12–30 мкм, что делает пленку чрезвычайно хрупкой. В процессе резки высокоскоростное трение между фольгой, направляющим роликом и лезвием генерирует статическое напряжение более 10 000 вольт, что создает двойную опасность:
1. Электростатическая адсорбция примесей:Поверхность заряженной фольги действует подобно «пылесосу», адсорбируя на себе волокна и пыль размером 10–100 мкм, собранные в мастерской. Эти частицы могут образовывать оспины, микроотверстия или локальные дефекты золота при последующем ошпаривании.
2. Статическое электричество вызывает царапины.Высоковольтное статическое электричество приводит к адсорбции фольги на боковой стенке направляющего ролика или лезвия, вызывая неровные царапины при относительном скольжении, особенно на алюминиевом покрытии, оставляя видимые яркие линии или размытые полосы.
Традиционные методы заземления с использованием медной проволоки или ионного пневматического пистолета затрудняют непрерывное и равномерное устранение статического электричества по всей поверхности фольги, а также легко приводят к возникновению возмущений воздушного потока, что усугубляет дрожание и смещение фольги.
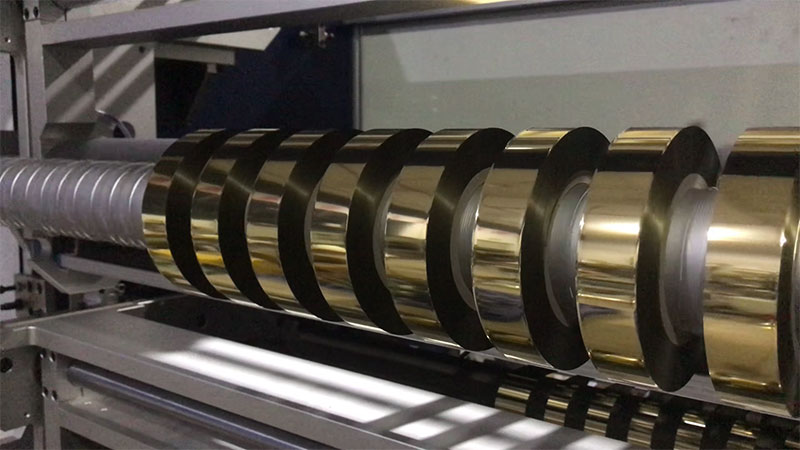
2. Анализ основных источников царапин в процессе продольной резки.
Помимо косвенных царапин, вызванных статическим электричеством, механическая конструкция самого станка для продольной резки также может напрямую повредить поверхность фольги:
• Накопление пыли в канавках проходного ролика и ножа.На поверхности направляющего ролика из-за износа образуются мелкие бороздки или пятна от клея, а при резке периодически формируются вмятины.
• Недостаточная точность посадки режущего инструментаНеравномерный зазор между верхним и нижним ножами или боковое сжимающее усилие приводят к скатыванию, образованию заусенцев или даже разрыву краев фольги.
• Жесткие намоточные ролики:В процессе размотки жесткие резиновые ролики сжимают поверхность рулона фольги, вызывая образование вмятин или следов трения.
• Слишком крутой угол поворота крылаКогда пленочное покрытие проходит мимо направляющих роликов малого диаметра или острых кромок, изгибающее напряжение концентрируется, и в покрытии образуются трещины (особенно заметные в зоне диффузного отражения при горячей штамповке).
3. Антистатическая конструкция сердечника: активная система устранения статического электричества.
В отличие от пассивного заземления, профессиональный антистатический станок для продольной резки использует контактные щетки из углеродного волокна для устранения статического электричества и высокочастотные ионизаторы переменного тока на ключевых участках:
• Метод контакта с щеткой из углеродного волокнаПеред тем как пленка попадет в устройство для продольной резки, установите гибкую щетку из углеродного волокна шириной более 10–20 мм, обеспечивающую легкий контакт с поверхностью пленки для направления статического заряда в реальном времени. Диаметр моноволокон углеродного волокна 7–10 мкм, не повреждающих покрытие; плотность расположения щетинок ≥ 12 стержней/мм² для обеспечения равномерного контакта.
• Бесконтактная компенсация ионного стержняВ зонах, подверженных сильному статическому электричеству, например, перед намоткой и после резки ножами, устанавливаются импульсные или высокочастотные ионизаторы переменного тока для высвобождения положительных и отрицательных ионов с целью нейтрализации остаточного заряда. Баланс ионов составляет лучше, чем ±30 В, что соответствует требованиям к прецизионным фольгам.
• Надежное заземление металлических роликовВсе направляющие ролики, режущие валы и перемоточные оправки соединены с заземлением посредством проводящих подшипников или заземляющих угольных щеток для предотвращения накопления заряда.
Указанная комбинация позволяет снизить статическое напряжение на поверхности фольги с ±15 кВ до ±300 В, что значительно уменьшает эффект адсорбции.
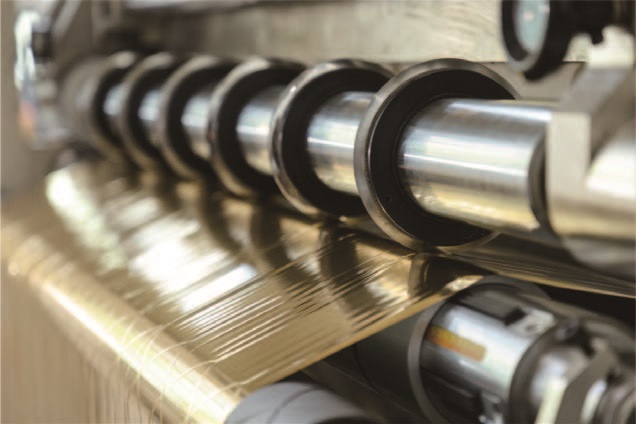
4. Оптимизация механической структуры: предотвращение царапин в источнике.
Благодаря устранению статического электричества, в станке для продольной резки дополнительно улучшены механические характеристики и исключены повреждения от физического контакта.
1. Суперзеркальный направляющий ролик с защитой от залипанияДля предотвращения адгезии используйте направляющие ролики с твердым хромовым или керамическим покрытием и шероховатостью поверхности Ra≤0,1 мкм; добавьте воздушные ролики к деталям, подверженным трению, и с помощью микропористого воздушного распыления сформируйте воздушную пленку толщиной 0,05–0,1 мм, так чтобы пленка полностью находилась в подвешенном состоянии.
2. Прецизионный дисковый резак для продольной резки.Благодаря использованию высококачественных быстрорежущих стальных или твердосплавных вставок, радиальное биение вала фрезы составляет ≤ 0,02 мм, а зазор между верхней и нижней фрезами контролируется на уровне 10–20% от толщины фольги (например, для фольги толщиной 12 мкм требуется зазор всего 1,5–2,5 мкм), и имеется регулятор для точной настройки величины зацепления, чтобы избежать образования заусенцев.
3. Гибкий намоточный роликИспользуется проводящий полиуретановый резиновый ролик с твердостью по Шору 40–50 А, имеющий спиральную канавку или ромбовидный рисунок на поверхности, что уменьшает площадь контакта и облегчает отвод воздуха; давление ролика автоматически снижается в зависимости от диаметра намотки с помощью системы управления с обратной связью, чтобы предотвратить повреждение поверхности фольги внутренним кольцом.
4. Система сервоуправления низкого напряженияБлагодаря использованию поворотного или плавающего ролика для контроля натяжения, сервомотора и направляющего ролика с низкой инерцией, колебания натяжения при резке контролируются в пределах ±0,5 Н, что позволяет избежать царапин на направляющем ролике после растяжения и деформации фольги.
5. Чистая среда: закрытые воздуховоды и активное удаление пыли.
Для полного исключения адсорбции примесей оборудование выполнено в чистом, лаконичном исполнении:
• Зональная уплотнительная крышкаУзел продольной резки и зона намотки закрыты прозрачными взрывозащищенными дверями и окнами, а отфильтрованный воздух под избыточным давлением из цеха подается в машину через HEPA-фильтр, создавая микроизбыточное давление (10–20 Па) для предотвращения попадания пыли извне.
• Труба для создания отрицательного давления вакуума: установить щелевой вакуумный патрубок с регулируемой шириной под режущим инструментом и на обоих концах направляющего ролика, подключить промышленный пылесборник и в режиме реального времени отсасывать порошок фольги и электростатически адсорбированные волокна, образующиеся при резке. Скорость воздушного потока пылесоса регулируется в диапазоне 8–12 м/с, чтобы избежать повреждения фольги.
• Активная очистка с помощью антистатической щеткиУстановите реверсивный антистатический щеточный валик на входное отверстие для фольги, вращайте его на низкой скорости (линейная скорость ≤ 20% от скорости фольги), аккуратно снимите прилипшую поверхность и извлеките валик из вакуумного порта.
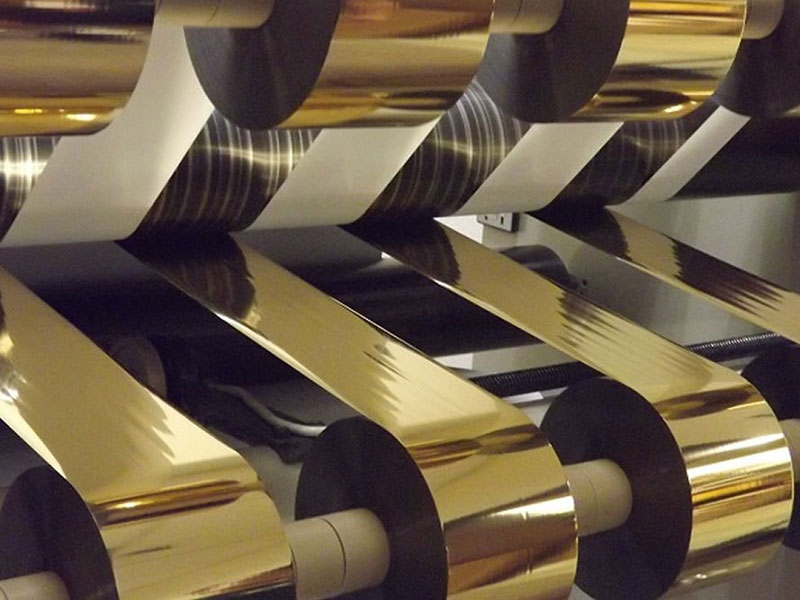
6. Практическое применение и аспекты технического обслуживания.
Производитель фольги для горячего тиснения представил вышеупомянутую антистатическую машину для продольной резки и провел ее измерения:
• Количество частиц на единицу площади поверхности пленки (≥20 мкм) уменьшилось с исходного среднего значения 147 частиц/м² до 21 частицы/м²;
• Доля брака при горячей штамповке снижена с 3,8% до менее чем 0,6%;
• Скорость продольной резки может быть стабилизирована на уровне 120–180 м/мин (у обычных моделей обычно ≤ 80 м/мин).
При ежедневном техническом обслуживании следует уделять внимание следующим аспектам:
• Чистите щетки из углеродного волокна спиртом каждые 2–4 недели и заменяйте их, когда они износятся на 1/3 своей длины;
• Каждые 3 месяца используйте ватный тампон, смоченный изопропиловым спиртом, для очистки пыли, скопившейся на кончике излучающей иглы;
• Регулярно очищайте вакуумную трубку, чтобы предотвратить засорение фильтрующего элемента и снижение мощности всасывания.
Эпилог
Ценность антистатической машины для горячей штамповки фольги выходит за рамки простой сегментации по размерам – она контролирует появление царапин на поверхности фольги и адсорбцию примесей на уровне микронов за счет электростатической нейтрализации, чистой изоляции и высокоточных трехмерных систем защиты. Для упаковочных компаний, стремящихся к высокому блеску и высокой точности горячей штамповки, это не только модернизация оборудования, но и ключевой элемент контроля качества от «последующей проверки» до «профилактики процесса». Когда каждый сантиметр фольги для горячей штамповки поступает в машину в безупречном состоянии, роскошная текстура упаковки бренда получает реальную техническую гарантию.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano





 Машина для холодной резки фольги
 Перемотчик печатной ленты для карточек
 Машина для резки лент для печати на карточках
 Станок для горячей штамповки и продольной резки фольги
 Резак для голографической фольги
 Цифровая обработка фольги, резка фольги
 Машина для резки фольги с горячим тиснением RSDS7H 1350 PLUS
 Машина для резки фольги для горячего тиснения (RSDS7H) 1350






