В процессе производства и резки фольги для горячей штамповки проблемы статического электричества всегда были ключевым фактором, влияющим на качество продукции. Особенно в высокоточных и высокоэффективных процессах резки накопление статического электричества не только влияет на безопасность эксплуатации, но и напрямую приводит к окислению и почернению слоя горячей штамповки, тем самым снижая эффективность горячей штамповки и влияя на внешний вид изделия. Поэтому устранение статического электричества вокруг станка для резки фольги для горячей штамповки является ключевой мерой для обеспечения качества фольги и повышения стабильности процесса горячей штамповки.
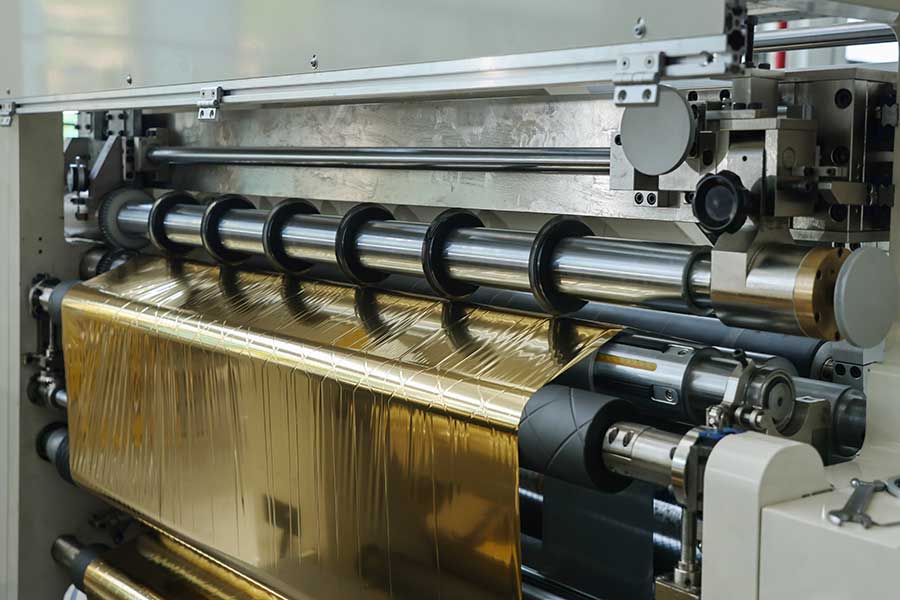
1. Причины возникновения статического электричества и его влияние на слой горячей штамповки.
Фольга для тиснения в основном состоит из подложки из ПЭТ-пленки, разделительного слоя, красящего слоя, слоя алюминиевого покрытия и слоя термоплавкого клея. В процессе резки высокоскоростное трение между фольгой и режущим ножом, направляющими роликами и другими компонентами приводит к накоплению электрических зарядов на поверхности фольги и образованию статического электричества.
К основным опасностям, вызываемым статическим электричеством, относятся:
1. Адсорбция пылиСтатическое электричество приводит к тому, что поверхность фольги для горячей штамповки адсорбирует мельчайшие частицы из воздуха, влияя на последующий эффект горячей штамповки.
2. Повреждение от разрядаВысоковольтные электростатические заряды генерируют коронный или искровой разряд в зоне разреза, а мгновенное повышение температуры может привести к прогоранию горячего штампованного слоя, вызывая локальное окисление и появление черных пятен или темных линий.
3. Инициировать реакции окисленияДаже слабый электрический разряд может спровоцировать реакции окисления в слое алюминиевого покрытия или пигментном слое, особенно во влажной и жаркой среде, что приводит к ускорению процесса почернения и серьезному ухудшению блеска и адгезии при горячей штамповке.
2. Основной механизм окисления и почернения бронзового слоя.
Алюминиевое покрытие и красящий слой на поверхности фольги для горячей штамповки более чувствительны к реакциям окисления. Микроразряд под действием электростатического поля создает локальные зоны высокой энергии, снижает энергию активации поверхности молекул алюминия или органических пигментов, ускоряет реакцию с кислородом и влагой и приводит к образованию оксида алюминия или других темных соединений. Кроме того, активные вещества, такие как озон и оксиды азота, образующиеся под действием электростатических полей, также ускоряют химическую деградацию слоя горячей штамповки, приводя к почернению.
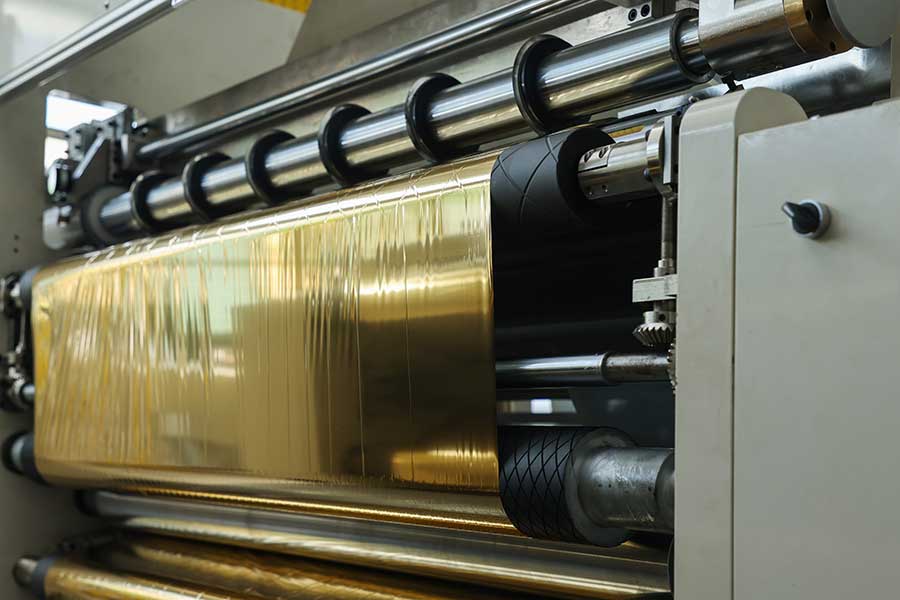
3. Основные технические решения для устранения статического электричества
В настоящее время для решения статических задач, связанных с машинами для горячей штамповки и продольной резки фольги, существуют следующие основные категории решений:
1. Активный антистатический нейтрализатор (ионизационный стержень)
• Принцип: Генерация положительных и отрицательных ионов с помощью высоковольтного источника питания для нейтрализации электростатического заряда на поверхности фольги.
• Метод примененияУстановите ионизационные стержни рядом с входным и выходным отверстиями, а также валом инструмента продольно-резательной машины, чтобы обеспечить их равномерное воздействие на фольгу.
• Преимущества:Быстрый отклик, непрерывная работа, бесконтактность, отсутствие повреждений поверхности пленки.
• Примечание:Ионизационная игла должна регулярно очищаться, чтобы избежать загрязнения, влияющего на эффективность облучения.
2. Щетка для устранения статического электричества при контакте
• ПринципДля отвода статического электричества используйте щетки из углеродного волокна или металлической проволоки, приложив их к краю фольги.
• ПреимуществаПростая конструкция и низкая стоимость.
• Недостатки:Может поцарапать бронзовую поверхность и не подходит для использования на высоких скоростях и при высоком напряжении.
3. Система контроля влажности
• Принцип: Повышение влажности в цехе (например, поддержание уровня 50–60% относительной влажности), снижение поверхностного сопротивления фольги и естественное рассеивание статического электричества.
• ПрименимостьВ качестве вспомогательного средства он лучше работает в сочетании с другими методами.
4. Токопроводящий ролик и система заземления
• Принцип:Направляющий ролик продольно-резательной машины изготовлен из проводящего материала и надежно заземлен, благодаря чему фольга отдает статическое электричество при контакте с направляющим роликом.
• Преимущества:Простая структурная интеграция, дополнительное оборудование не требуется.
• Ограничения:Ограниченная эффективность для бесконтактных деталей или пленок с более толстой изоляцией.
4. Стратегии оптимизации в практических приложениях
В реальном производстве методом горячей штамповки и нарезки фольги оптимальной практикой является сочетание нескольких методов и оптимизация параметров процесса:
• Оптимизация компоновкиИонизационные стержни расположены перед и за группой ножей для резки, чтобы обеспечить своевременное устранение статического электричества при входе и выходе фольги из зоны резки.
• Подбор скорости: Отрегулируйте интенсивность излучения ионизационного стержня в соответствии со скоростью прорезки и соответствующим образом увеличьте плотность ионного потока на высоких скоростях.
• Уборка и техническое обслуживаниеРегулярно очищайте электроды ионизационных стержней и проверяйте контуры заземления, чтобы предотвратить потерю статического электричества из-за загрязнения или плохого контакта.
• Мониторинг в режиме реального времени:Внедрить электростатический детектор для динамического мониторинга поверхностного потенциала фольги и автоматической регулировки рабочего состояния устройства удаления примесей с помощью контроллера связи.
5. Сравнение проверки случаев и результатов.
Сравнительные экспериментальные данные до и после внедрения системы устранения электростатического разряда на предприятии по производству фольги для горячей штамповки показывают, что
• Степень дефектного чернения: снизилось с 3,7% до менее чем 0,3%.
• Электростатический потенциал: от ± 15 кВ до ± с точностью до 0,5 кВ.
• Глянцевое покрытие для горячего тиснения:увеличился более чем на 18%, а показатель соответствия продукции требованиям значительно улучшился.
• Количество простоев оборудования во время уборкиБлагодаря снижению пылепоглощения уборка стала на 60% реже.
6. Заключение
Проблема статического электричества в процессе горячей резки фольги не может быть проигнорирована. Она не только влияет на безопасность и эффективность производства, но и напрямую связана с окислением и почернением слоя горячей штамповки, что, в свою очередь, влияет на качество всего изделия. Выбор подходящей системы устранения статического электричества в сочетании с научно обоснованной системой управления производством и технического обслуживания является ключевым средством повышения качества фольги для горячей штамповки и обеспечения стабильности эффекта горячей штамповки. Для предприятий, занимающихся горячей штамповкой, антистатическая защита — это не только техническая проблема, но и одна из стратегий управления качеством, повышающая конкурентоспособность.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano




 Машина для холодной резки фольги
 Перемотчик печатной ленты для карточек
 Машина для резки лент для печати на карточках
 Станок для горячей штамповки и продольной резки фольги
 Резак для голографической фольги
 Цифровая обработка фольги, резка фольги
 Машина для резки фольги с горячим тиснением RSDS7H 1350 PLUS
 Машина для резки фольги для горячего тиснения (RSDS7H) 1350






