Выбор подходящего станка для резки фольги методом горячего тиснения — это критически важное решение, напрямую влияющее на производительность, эффективность использования материала и качество последующей штамповки. Поскольку толщина фольги для горячего тиснения обычно составляет от 12 до 25 мкм, процесс резки требует исключительной точности. Среди множества параметров, которые необходимо оценить, три параметра заслуживают вашего пристального внимания: ширина резки, рабочая скорость и контроль натяжения. В этом руководстве объясняется каждый параметр и то, как они взаимодействуют, определяя качество резки.
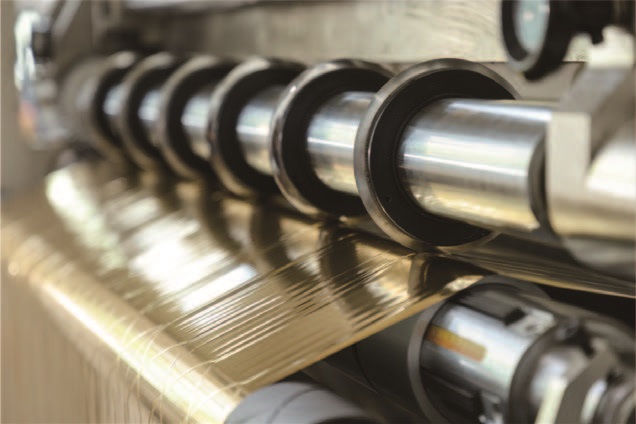
Ширина продольной резки: подбор мощности станка в соответствии с ассортиментом вашей продукции.
Спецификация ширины резки включает в себя как максимальную ширину полотна, которую может обрабатывать машина, так и минимальную ширину прореза, которую она может надежно производить. Для предприятий, занимающихся горячей штамповкой фольги, максимальная ширина определяет, какие рулоны на входе можно обрабатывать, а минимальная ширина определяет возможности по обработке изделий с узкой нитью.
Типичный станок для горячей штамповки и продольной резки фольги может обеспечивать максимальную ширину резки от 300 до 800 мм, с минимальной шириной перемотки 30 мм или даже меньше для специализированных узких применений. Если в вашем ассортименте продукции есть очень узкие фольгированные полосы — например, 5-миллиметровые защитные нити или декоративные ленты — необходимо убедиться, что станок может поддерживать качество кромки при таких размерах. Пробная резка с использованием самого тонкого и узкого материала — единственный надежный способ подтвердить эту возможность.
Помимо исходных показателей ширины, следует учитывать жесткость вала режущего инструмента. Для более широких разрезов требуются пропорционально более жесткие валы, чтобы предотвратить деформацию под давлением резки. Если вал изгибается, средние участки могут резать не чисто, в то время как на кромках будет действовать чрезмерная нагрузка, что приведет к неравномерным результатам по всей поверхности полотна.
Скорость: баланс между производительностью и качеством резки.
Станки для горячей штамповки и продольной резки фольги обычно обеспечивают механическую скорость в диапазоне от 200 до 500 метров в минуту, при этом рабочая скорость часто немного ниже. Хотя более высокая скорость предполагает большую производительность, зависимость между скоростью и качеством не является линейной.
С увеличением скорости резки динамические погрешности возрастают. Боковое отклонение может уменьшиться примерно с ±0,10 мм при скоростях ниже 100 м/мин до ±0,35 мм при скоростях выше 300 м/мин. Колебания натяжения также увеличиваются, потенциально вызывая деформацию кромок или дефекты намотки. Для сверхтонких пленок толщиной менее 12 мкм могут потребоваться умеренные скорости для поддержания стабильности размеров.
При оценке скоростных характеристик следует ориентироваться на эффективную производительность, а не только на максимальную скорость. Учитывайте время, необходимое для смены заказов, заправки полотна и удаления отходов. Станок с автоматизированным позиционированием инструмента и системами быстрого зажима может сократить время переналадки с 15 минут до 3 минут, что значительно повышает реальную производительность даже при умеренной пиковой скорости.

Контроль натяжения: невидимая сила, стоящая за качеством.
Контроль натяжения, пожалуй, является наиболее важным параметром для успешной резки фольги при горячем тиснении. Подложки из фольги для горячего тиснения, как правило, ПЭТ, очень чувствительны к колебаниям натяжения. Нестабильное натяжение вызывает растяжение, образование складок и боковые смещения, что приводит к появлению заусенцев, неровных краев или выдвижению рулонов.
Почему натяжение имеет большее значение для фольги, используемой для горячего тиснения, чем для более толстых пленок: Когда широкое полотно разделяется на множество узких полос, каждая полоса перестает вести себя как часть непрерывного полотна. Различия в ширине полос, глубине проникновения ножа и диаметре намотки могут создавать неравномерное натяжение между отдельными нитями. Без надлежащей компенсации некоторые полосы становятся натянутыми, а другие остаются свободными.
Высококачественный станок для продольной резки должен обеспечивать замкнутый контур управления натяжением с обратной связью в реальном времени. Эта система непрерывно регулирует крутящий момент по мере изменения диаметра рулона во время размотки и намотки, поддерживая постоянное натяжение от полного рулона до сердечника. Для больших диаметров намотки (400 мм и более) конусное натяжение — когда натяжение постепенно уменьшается по мере намотки рулона — имеет важное значение для предотвращения повреждений от сжатия внутреннего слоя в тонких фольгах.
Систему натяжения следует оценивать совместно с системой контроля положения кромки (EPC) или системой контроля положения линии (LPC). Точность коррекции в пределах ±0,5 мм предотвращает смещение фольги, которое в противном случае привело бы к образованию заусенцев на одной кромке, в то время как противоположная кромка оставалась бы подрезанной.
Как взаимодействуют три параметра
Ширина, скорость и натяжение — это не независимые параметры. Станок, рассчитанный на высокую скорость, может не достичь этой скорости, сохраняя при этом точность при обработке узких материалов без исключительного контроля натяжения. И наоборот, станок с превосходной стабильностью натяжения может обеспечить отличное качество кромки даже при умеренных скоростях на сверхтонких материалах.
При выборе оборудования предоставьте поставщику информацию о ваших фактических производственных потребностях: максимальную и минимальную ширину фольги, которую необходимо разрезать, диапазон толщины и целевую производительность за смену. Запросите пробный запуск с использованием ваших конкретных марок материала. Во время пробного запуска осмотрите края среза с помощью увеличительного стекла — идеальный результат — это гладкий поперечный срез без белого ворса или мелких зазубрин. Проверьте намотанные ролики на выравнивание краев, прочность и отсутствие телескопического выдвижения.

Практические рекомендации по отбору
Для предприятий, отдающих приоритет точности над максимальной производительностью, следует инвестировать в превосходные системы контроля и коррекции натяжения, а не в более высокие скоростные характеристики. Сервоприводная система контроля натяжения с замкнутым контуром и ультразвуковыми или ПЗС-датчиками коррекции обеспечит более стабильные результаты в различных производственных условиях.
Для предприятий с разнообразными техническими характеристиками продукции и частыми изменениями заказов следует отдавать приоритет автоматизированному позиционированию инструментов и управлению рецептурами. Эти функции снижают количество человеческих ошибок и время на настройку, эффективно увеличивая производительность без необходимости повышения скорости линии.
Покупателям, ориентирующимся на бюджет, следует помнить, что самая дешевая машина может в долгосрочной перспективе оказаться дорогой. Дефекты, связанные с заусенцами, такие как обрыв фольги, неполный перенос изображения или пятна от штамповки, могут привести к гораздо большим затратам на материал и доработку, чем первоначальная разница в цене между машиной начального и среднего уровня.
Готовы оценить возможности станка для горячей штамповки и резки фольги, соответствующего вашим конкретным производственным требованиям? Свяжитесь с нашей технической командой, указав характеристики материала и целевую производительность. Мы можем организовать пробную резку с использованием ваших образцов фольги, чтобы продемонстрировать точность ширины, стабильность скорости и натяжение.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano




 Машина для холодной резки фольги
 Перемотчик печатной ленты для карточек
 Машина для резки лент для печати на карточках
 Резак для голографической фольги
 Станок для горячей штамповки и продольной резки фольги
 Машина для резки фольги для горячего тиснения (RSDS7H) 1350
 Цифровая обработка фольги, резка фольги
 Машина для резки фольги с горячим тиснением RSDS7H 1350 PLUS






