Для производителей упаковки и этикеток процесс горячего тиснения часто является синонимом высокого качества и визуальной привлекательности. Однако блеск конечного оттискного изделия полностью зависит от критически важного предшествующего процесса: точной нарезки самой фольги. Машина для горячей нарезки фольги — это не просто вспомогательный инструмент; это стратегическая инвестиция, определяющая эффективность использования материала, время безотказной работы производства и, в конечном итоге, вашу прибыль.
На мировом рынке оборудования для продольной резки представлены модели от базовых вариантов начального уровня до сложных, полностью автоматизированных систем, поэтому выбор подходящей машины для вашего конкретного производственного профиля может быть непростой задачей. В этом руководстве описаны важнейшие технические и эксплуатационные факторы, которые производители упаковки и этикеток должны оценить, чтобы гарантировать долгосрочную окупаемость инвестиций.
Почему точность определяет прибыльность
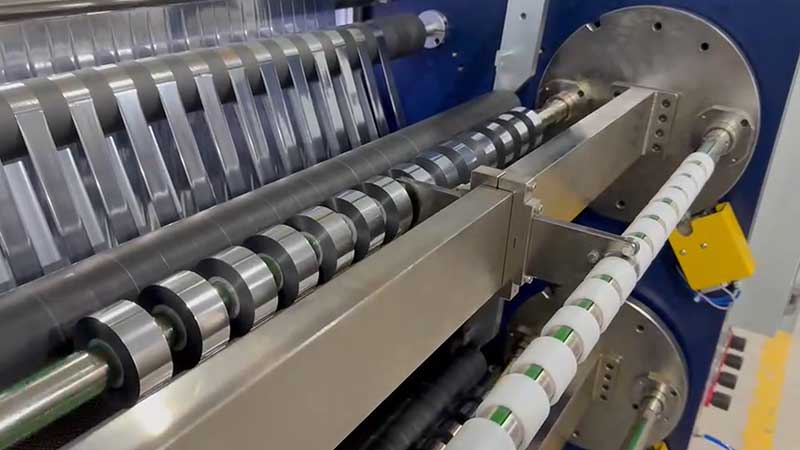
В отличие от обычной бумаги или пленки, фольга для горячего тиснения обычно состоит из тонкой ПЭТ-пленки (часто толщиной от 12 до 25 мкм), покрытой разделительными агентами, красителями и клеями. Такой состав делает материал очень чувствительным к механическим воздействиям.
Если ваш станок для продольной резки образует заусенцы, микроскопические трещины или неровные края, это отразится на всей производственной линии. Заусенцы и «неровные» края неизбежно приводят к «летучей чешуйке» (отдельным хлопьям фольги), неполному переносу изображения и ошибкам совмещения во время самого процесса штамповки. Эти дефекты напрямую приводят к увеличению брака и дорогостоящим простоям на очистку. Для производителей этикеток, работающих на высокоскоростных ротационных печатных машинах, точность размеров рулона фольги не подлежит обсуждению. Отклонение всего на долю миллиметра может привести к обрывам полотна или неправильному совмещению, что остановит весь тираж печати.
Основные технические показатели современных станков для продольной резки
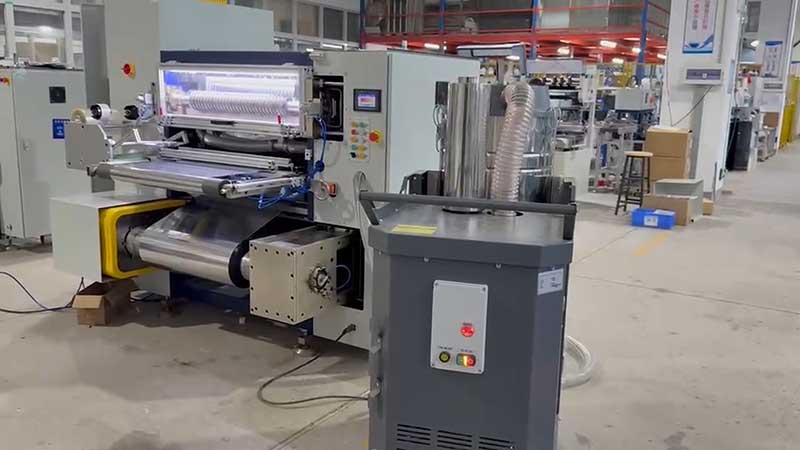
При оценке оборудования на 2026 год и далее отраслевой стандарт сместился от базовых возможностей резки к динамическому контролю на микронном уровне. Вот параметры, которые наиболее важны для предприятий по переработке упаковки.
1. Контроль натяжения и направляющие полотна
Контроль натяжения — это «жизненная сила» при резке тонких материалов. Поскольку фольга для горячей штамповки склонна к растяжению, нестабильное натяжение приведет к тому, что намотанный рулон будет либо слишком свободным (телескопическим), либо растянутым до такой степени, что его невозможно будет восстановить.
Отдавать приоритет станкам, оснащенным полностью замкнутой сервосистемой управления натяжением. Эта система использует датчики для обеспечения обратной связи в реальном времени, динамически регулируя крутящий момент валов размотки и намотки для поддержания постоянного натяжения от всего рулона до сердечника. Для сверхтонких материалов (менее 12 мкм) убедитесь, что станок оснащен технологией конусного натяжения, чтобы предотвратить смятие или повреждение внутренних слоев рулона.
Не менее важна и система направляющих полотна. При высокоскоростной подаче фольги она имеет тенденцию смещаться. Для обеспечения постоянной ширины разреза необходима ультразвуковая или ПЗС-система контроля положения кромки. Это позволяет идеально выравнивать кромки готовых рулонов для штамповочного станка.
2. Метод и оснастка для продольной резки
Способ резки определяет качество кромки. В отрасли сложилось общее мнение о том, что при горячей штамповке фольги происходит отход от традиционной резки лезвием бритвы в сторону резки круглым лезвием ножниц.
Резка ножницами действует как обычные ножницы, создавая гладкий, герметичный край с минимальным образованием пыли. Резка лезвием, напротив, может создавать микротрещины и электростатическую пыль, которая прилипает к поверхности фольги, вызывая образование «ямок» или неравномерный перенос во время штамповки.
• Материал инструмента:Ищите инструменты, изготовленные из твердосплавных или керамических вставок. Они сохраняют остроту лезвия гораздо дольше, чем обычная сталь, обеспечивая стабильное качество на протяжении тысяч метров.
• АвтоматизацияДля предприятий, занимающихся производством этикеток небольшими тиражами, автоматическая система позиционирования инструмента значительно повышает эффективность. Ручная настройка инструмента может занимать 15 минут и более на каждую смену заказа; автоматизированные системы могут сократить это время до менее чем 5 минут, что значительно увеличивает эффективную производительность.
3. Скорость против устойчивости
Хотя на высокопроизводительных станках можно достичь механической скорости 500 м/мин, более честным показателем является эффективная производительность. Станок, работающий со скоростью 500 м/мин, но требующий 20 минут на заправку и настройку, менее прибылен, чем станок, работающий со скоростью 300 м/мин с 3-минутной сменой.
При оценке скорости следует обратить внимание на следующее:
• Ускорительные/замедляющие рампыНасколько плавно машина достигает максимальной скорости, не нарушая натяжения и не выдвигая валы?
• Автоматизация переналадкиОснащена ли машина автоматическими разгрузочными или подготовительными поворотными платформами для минимизации ручной работы?
Фактор «интеллекта»: интеграция и диагностика.
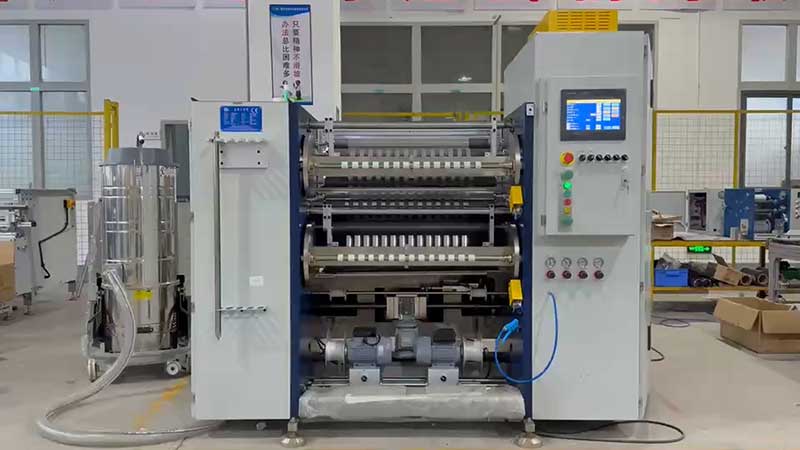
Современные упаковочные предприятия все больше переходят на цифровые технологии. Машина для продольной резки не должна быть хранилищем данных. Машины, оснащенные интерфейсами ПЛК и ЧМИ, должны предлагать следующие возможности:
• Управление рецептамиФункция сохранения параметров для различных типов пленки (лазерная, голографическая, пигментная) позволяет операторам одним нажатием вызывать настройки, снижая вероятность человеческой ошибки.
• Мониторинг производстваДанные в реальном времени о количестве отработанных счетчиков, общей эффективности оборудования (OEE) и проценте брака позволяют выявлять неэффективность. Некоторые передовые модели предлагают визуальный контроль с использованием искусственного интеллекта для обнаружения дефектов непосредственно в процессе производства.
• Прогностическое обслуживание:Датчики, отслеживающие вибрацию и износ инструмента, могут предупредить вас до того, как лезвие выйдет из строя, предотвращая неожиданные простои и потери материала.
Проверка на месте: единственный способ совершить покупку.
Технические характеристики в брошюре — это отправная точка, но настоящая проверка качества станка для продольной резки заключается в том, как он справляется с конкретным материалом. Поставщики часто демонстрируют станки на более толстых и менее податливых материалах.
При выборе оборудования всегда настаивайте на пробной резке с использованием ваших собственных производственных рулонов. Предоставьте поставщику самый сложный материал, который вы используете — будь то тончайшая голографическая пленка толщиной 12 мкм или широкий рулон. Осмотрите готовый рулон под увеличительным стеклом или микроскопом. Идеальный срез должен быть чистым, без белых краев, без заусенцев, а рулон должен быть прочным, с идеально плоскими торцами.
Вопросы стоимости и рентабельности инвестиций.
Станки для горячей штамповки и продольной резки фольги представляют собой значительные капиталовложения. Стоимость моделей начального уровня может начинаться примерно с 30 000 долларов, в то время как высококлассные автоматизированные станки, предназначенные для точной продольной резки высококачественной фольги, могут стоить от 45 000 до более 100 000 долларов в зависимости от уровня автоматизации и импортных комплектующих.
Расчет рентабельности инвестиций не должен основываться исключительно на цене покупки. Высокоточная машина, которая сокращает потери материала с 5% до менее 1%, может окупиться в течение года только за счет экономии материалов. Кроме того, сокращение времени простоя и повышение производительности штамповки снизят общую стоимость тысячи оттисков.
Итоговый контрольный список для закупок
Прежде чем совершить покупку, убедитесь, что у вас есть четкие ответы на следующие вопросы:
• Система натяжения:Это сервопривод с замкнутым контуром? Может ли он справляться с конусным натяжением для валов большого диаметра?
• НаставничествоВ нём используется ультразвуковая или ПЗС-система?
• ИнструментыИз какого материала изготовлены лезвия? Доступна ли автоматическая система позиционирования инструмента?
• Результаты испытанийВы наблюдали чистый срез материала на производственных скоростях?
• Поддерживать:Предлагает ли поставщик услуги по установке, обучению и имеются ли в наличии запасные части (особенно лезвия)?
Для производителей упаковки и этикеток машина для горячей штамповки и нарезки фольги является незамеченным героем контроля качества. Приоритетное внимание к точному контролю натяжения, технологии резки и автоматизации позволяет обеспечить конкурентное преимущество на рынке премиальной упаковки.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano



 Машина для холодной резки фольги
 Перемотчик печатной ленты для карточек
 Машина для резки лент для печати на карточках
 Резак для голографической фольги
 Станок для горячей штамповки и продольной резки фольги
 Цифровая обработка фольги, резка фольги
 Машина для резки фольги для горячего тиснения (RSDS7H) 1350
 Машина для резки фольги с горячим тиснением RSDS7H 1350 PLUS






