В процессе резки фольги для тиснения одним из наиболее распространенных и проблемных моментов является ее обрыв. Частые обрывы фольги не только приводят к потерям материала и снижению производительности, но также могут повредить штамп и компоненты станка. Многие операторы часто сначала рассматривают возможность смены марки фольги или регулировки натяжения, но на самом деле ключевыми факторами, влияющими на частоту обрывов фольги, являются угол наклона лезвия и настройка давления воздуха.
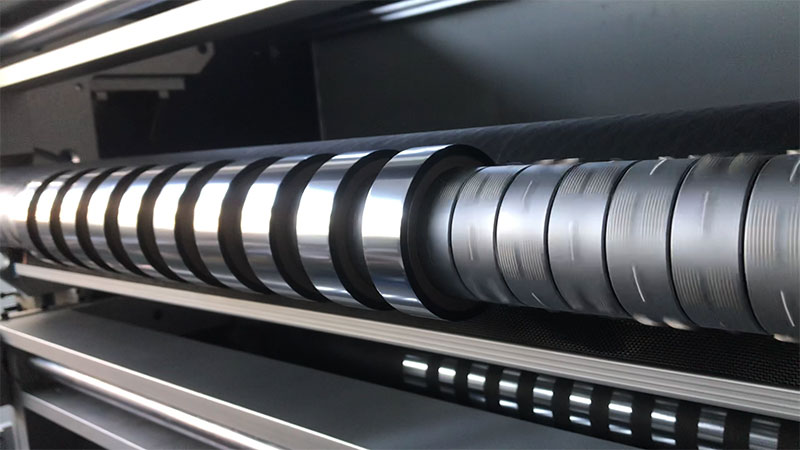
1. Почему угол наклона лопасти приводит к поломке фольги?
Тиснение фольгой обычно состоит из нескольких слоев: ПЭТ-основы, разделительного слоя, красящего слоя и металлического покрытия (например, алюминия). Общая толщина очень мала (обычно от 12 до 50 мкм), а прочность на разрыв ограничена. При резке способ разрезания фольги лезвием напрямую влияет на качество резки и распределение напряжений на краю фольговой ленты.
• Тупое лезвиеТребуется большее давление при резке, что приводит к образованию разрывов по краям фольги, распространению микротрещин и, в конечном итоге, к разрыву фольги.
• Слишком малый угол заточки лезвия (слишком острое)Несмотря на небольшое сопротивление резанию, лезвие легко вдавливает фольгу и создает эффект «врезания», что приводит к перерезанию фольги или образованию заусенцев, а при последующем изменении натяжения происходит ее разрушение.
• Чрезмерный угол наклона лопастейЛезвие затупляется, и разрез фактически «раздавливается и рвется», а не «срезается», что приводит к рваным повреждениям по краю фольги и значительному снижению прочности на разрыв.
Рекомендуемое решение: Для обычной алюминиевой фольги для горячей штамповки толщиной 12–25 мкм угол наклона лезвия следует контролировать в пределах 35°–45° (двусторонняя или односторонняя кромка в зависимости от метода резки). Для более тонкой фольги (<15 мкм) угол можно соответствующим образом уменьшить до 30°–35°, а для более толстой фольги (>40 мкм) — увеличить до 45°–50°. При этом необходимо следить за тем, чтобы на режущей кромке не было стружки и закрученных краев, и проверять состояние кромки при каждой смене.
2. Каким образом параметры давления воздуха влияют на стабильность процесса резки?
В машинах для продольной резки обычно используется пневматическое прессовое устройство или пневматический держатель инструмента, и давление воздуха напрямую определяет:
1. Контактное давление между ножевым роликом и нижним роликом.
2. Сила прижима прижимного колеса для фольги.
3. Стабильность натяжения пневматического натяжного механизма
Распространенные заблуждения относительно барометрического давления
• Избыточное давление воздухаЕсли ножевой и нижний ролики прижимаются слишком сильно, фольга «сплющится» или даже деформируется, а лезвие прорежет слишком глубоко, что легко может привести к продольному разрыву. Слишком высокое давление прижимного колеса для фольги также может привести к боковым сморщиваниям фольги или её деформации.
• Низкое давление воздухаНедостаточное давление между лезвием и фольгой приводит к скользящим или неполным разрезам, а также к разрывам при вытягивании фольги. Одновременно с этим, недостаточно плотное прижимное колесо для фольги и вибрация ленты во время резки увеличивают риск обрыва фольги.
Этапы оптимизации
1. Обратитесь к рекомендуемым значениям, указанным в руководстве по эксплуатации оборудования.Для большинства станков для продольной резки рекомендуемый диапазон давления воздуха составляет 0,2–0,5 МПа, но их необходимо точно настроить в соответствии с фактическими характеристиками фольги.
2. Пошаговое тестирование от низкого уровня к высокому.Сначала установите давление 0,2 МПа, попробуйте сделать надрез и проверьте, гладкий ли край разреза, нет ли заусенцев и вмятин. Если нет ни надреза, ни беловатых краев (перерастяжение), увеличивайте давление на 0,05 МПа каждый раз, пока разрез не станет чистым и не исчезнут все видимые вмятины.
3. Проверьте независимую регулировку давления прижимного колеса для фольги.Если оборудование это позволяет, давление в прижимном колесе для фольги должно быть на 0,05–0,1 МПа ниже давления воздуха в держателе инструмента, чтобы избежать чрезмерного прессования фольги.
4. Мониторинг стабильности атмосферного давления в режиме реального времени.Наличие воды и масла или утечки в воздушном контуре могут привести к колебаниям давления, поэтому рекомендуется устанавливать регулирующие клапаны давления и прецизионные фильтры, чтобы гарантировать, что изменение давления во время процесса резки составляет ≤ ± 0,01 МПа.

3. Скоординированная логика регулировки угла наклона лопастей и давления воздуха.
Эти два параметра не являются изолированными, а представляют собой взаимовлияющие системы:
| феномен | Возможные причины | Отрегулируйте направление |
| По краям много заусенцев, и иногда фольга рвется. | Угол наклона лопастей большой, а давление воздуха низкое. | Уменьшите угол заточки лезвия, слегка увеличив при этом давление воздуха. |
| Края разреза беловатые, вмятина глубокая, перелом аккуратный. | Давление воздуха слишком высокое, а угол наклона лопастей подходящий. | Для сохранения неизменного положения лопасти необходимо индивидуально снижать давление воздуха по отдельности. |
| Разрез разорван, перелом имеет неправильную форму. | Пассивация лезвия (угол на самом деле слишком большой) | Заточите нож под рекомендуемым углом и убедитесь, что давление воздуха в норме. |
| Кусок фольги частично выдолблен, и появляются отверстия. | Угол заточки лезвия слишком мал (слишком острый). | Увеличьте угол наклона лезвия, соответствующим образом снизьте давление воздуха и уменьшите глубину реза. |
Рекомендуется корректировать только один параметр за раз, регистрировать количество обрывов фольги после 500–1000 метров резки и продолжать оптимизацию.
4. Другие вспомогательные элементы расследования
Если после оптимизации угла наклона лопастей и давления воздуха количество обрывов фольги существенно не уменьшается, проверьте следующее:
• Параллельность вала режущего инструмента:Непараллельность между ножевым и нижним роликами приведет к чрезмерному локальному давлению; калибровку следует проводить с помощью щупа или лазерного центрирующего инструмента, при этом параллельность должна быть ≤ 0,02 мм/м.
• Состояние поверхности нижнего роликаРезиновый нижний ролик изношен, помят или прилип к остаткам клея, что приводит к неравномерному давлению. Рекомендуется регулярная шлифовка или замена.
• Проблемы с фольгойВлага, чрезмерное статическое электричество или чрезмерные допуски по толщине (например, отклонение более ±5%) также могут привести к разрыву фольги, что можно предотвратить с помощью антистатических стержней и хранения при постоянной температуре и влажности.
5. Карта для быстрой обработки неисправностей (можно прикрепить рядом с оборудованием)
| Характеристики разрушения фольги | Приоритетная проверка | Быстрые действия |
| Разлом выполнен аккуратно, края без заусенцев. | Колебания атмосферного давления | Проверьте регулировку воздушного контура и фильтр. |
| Перелом имеет рваный или рваный характер. | Затупится ли лезвие | Замените или заточите лезвия. |
| Вблизи разреза имеются вмятины или беловатые пятна. | Атмосферное давление слишком высокое. | Попробуйте снижать давление на 0,05 МПа каждый раз. |
| Фольгированная лента рвётся после бокового встряхивания. | Недостаточное давление на прессовальный ролик для фольги. | Увеличьте давление воздуха в прессовальном колесе для фольги до 0,15–0,25 МПа. |
| Вырытые на месте ямы | Угол наклона лопасти слишком мал. | Увеличьте угол заточки режущей кромки до более чем 40°. | |
Эпилог
В большинстве случаев проблема обрыва фольги при горячей штамповке не является загадочной, но параметры угла наклона лезвия и давления воздуха не совпадают оптимально. Оптимизация этих двух ключевых параметров часто значительно снижает частоту обрывов фольги при нулевых или очень низких затратах. Помните: острый, но не острый, прижатый, но не тугой — это золотое правило горячей штамповки фольги.
Если вы попробовали описанные выше методы, и они по-прежнему не работают, пожалуйста, предоставьте конкретную модель фольги, толщину, скорость резки и фотографии разрыва фольги для дальнейшего анализа.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano




 Машина для холодной резки фольги
 Перемотчик печатной ленты для карточек
 Машина для резки лент для печати на карточках
 Станок для горячей штамповки и продольной резки фольги
 Резак для голографической фольги
 Цифровая обработка фольги, резка фольги
 Машина для резки фольги с горячим тиснением RSDS7H 1350 PLUS
 Машина для резки фольги для горячего тиснения (RSDS7H) 1350






