1. Преамбула
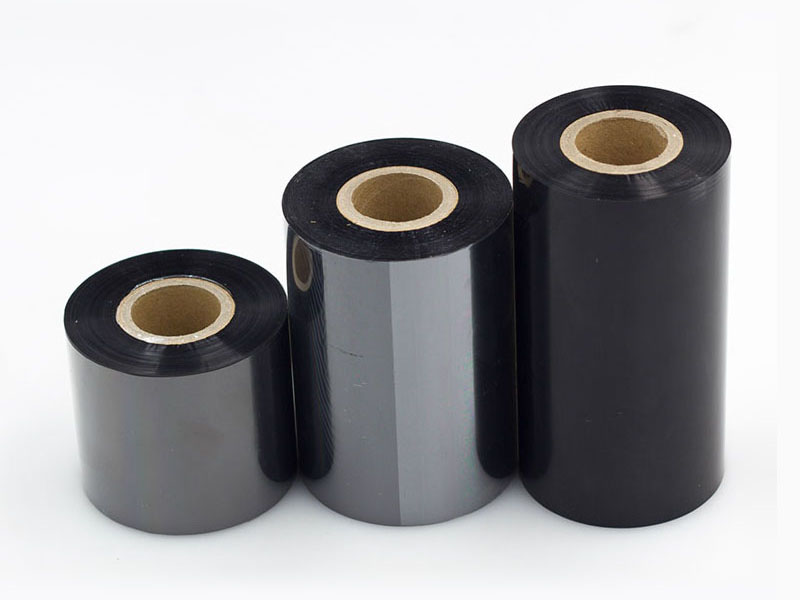
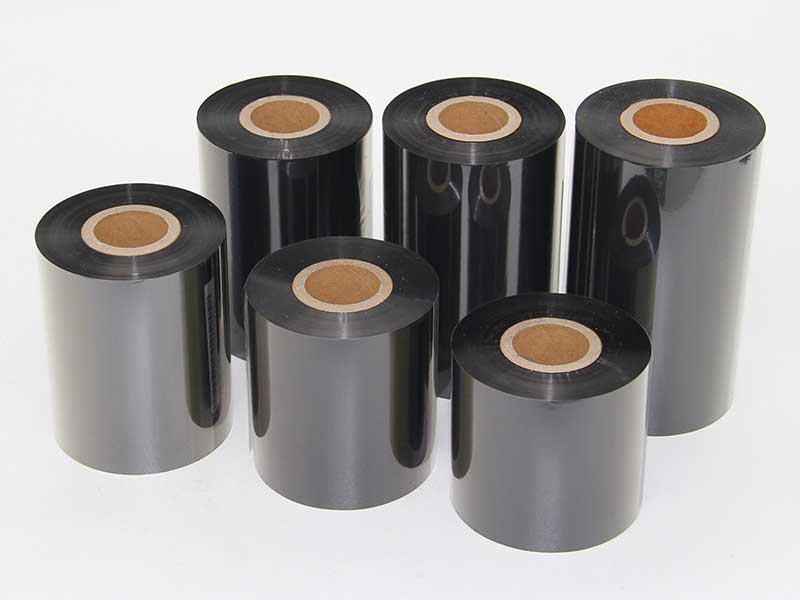
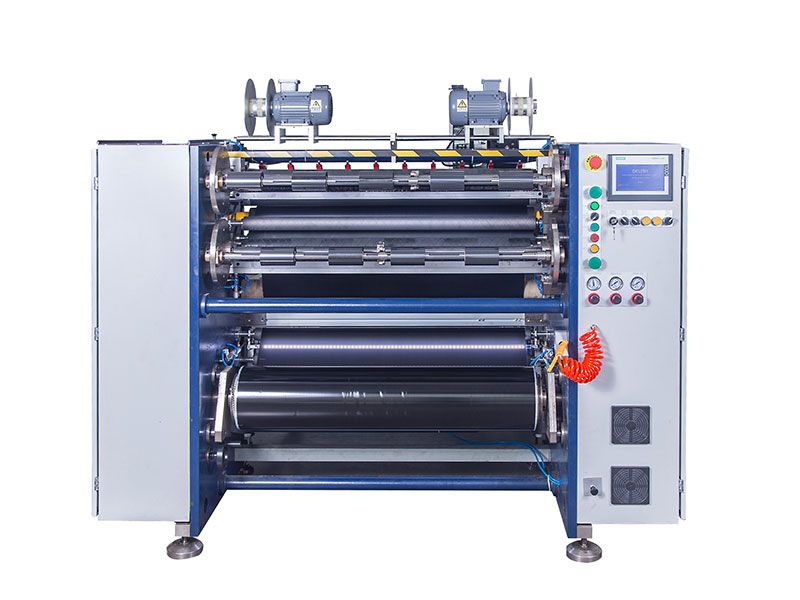
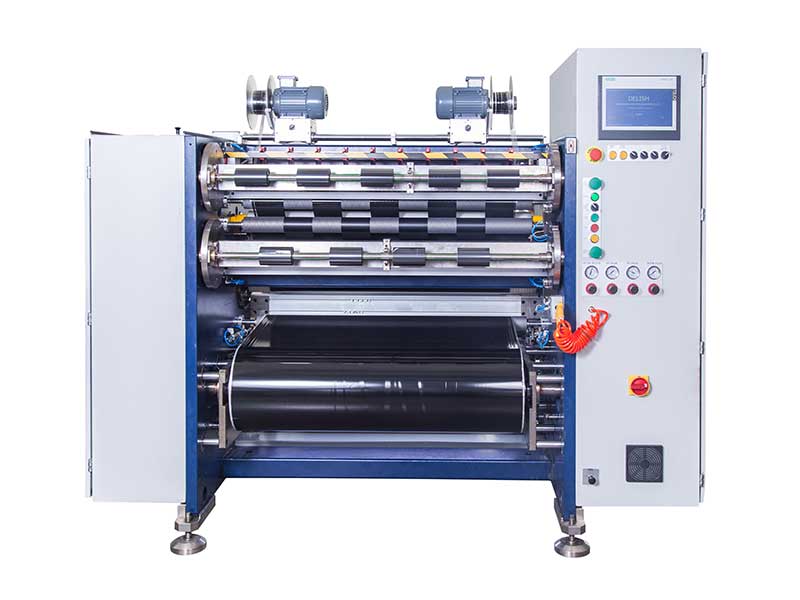
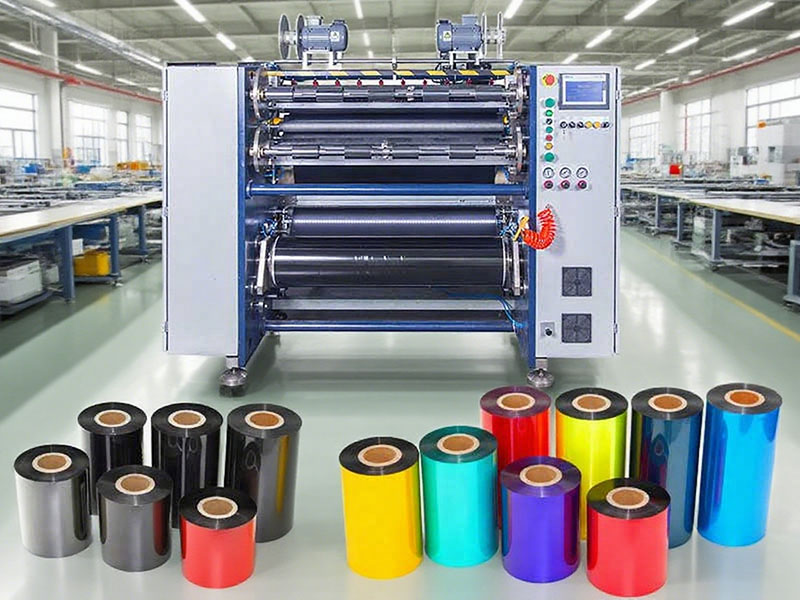
Станок для продольной резки ленты является ключевым оборудованием в производстве расходных материалов для печати штрихкодов (термотрансферной ленты), отвечающим за резку больших рулонов на небольшие рулоны определенной ширины в соответствии с потребностями заказчика. Поскольку оборудование включает в себя высокоскоростные вращающиеся компоненты, точное управление натяжением и острые инструменты, правила эксплуатации и техники безопасности имеют решающее значение. Цель данной статьи – систематически систематизировать стандартизированный процесс эксплуатации и точки безопасности станка для продольной резки ленты, чтобы обеспечить безопасность персонала, повысить качество продукции и продлить срок службы оборудования.
2. Эксплуатационные характеристики
1. Проверьте перед включением питания.
• Состояние оборудованияУбедитесь, что источник питания и источник воздуха (если применимо) правильно подключены, кнопка аварийной остановки сброшена, а защитный кожух цел и не ослаблен.
• Осмотр инструментаПроверьте, остра ли круглая режущая кромка или лезвие для резки и нет ли на них стружки, свободно ли вращается вал инструмента и не ослаблен ли крепежный винт лезвия.
• Уборка: Удалите остатки резиновой пыли, пыли или мусора с направляющих роликов, зон втягивания и разрезания, чтобы предотвратить попадание посторонних предметов в ленту и образование отходов.
• Подготовка материалаУбедитесь, что модель, ширина и длина ленты, подлежащей нарезке, соответствуют рабочему заказу, и что у основной катушки нет неровных торцов, складок или влаги.
2. Зарядка и проникновение пленки
• Загрузка основной катушкиИспользуйте вспомогательные подающие устройства (такие как расширительный вал и стрела крана), чтобы плавно загрузить основной рулон в разматывающее устройство и обеспечить надувание расширительного вала и надежную фиксацию сердечника рулона.
• Путь прохождения пленкиСтрого следуйте по маршруту движения пленки, обозначенному оборудованием, и пропускайте ее через разматывающий ролик, натяжной ролик, группу ножей для резки и намоточный вал, чтобы лента не была перекручена или перекрещена.
• Настройка натяженияВ зависимости от толщины, ширины и характеристик покрытия ленточной подложки, значения размотки и натяжения размотки устанавливаются с помощью системы управления. Общий принцип таков: низкое натяжение для тонкой подложки, соответствующее увеличение натяжения для более широких изделий, а также предотвращение деформации при растяжении или неравномерной намотки.
3. Настройка параметров резки
• Ширина прорезкиВ соответствии с требованиями рабочего задания, необходимо точно отрегулировать положение каждого держателя инструмента, использовать штангенциркуль или автоматическую систему позиционирования оборудования для проверки расстояния между ножами, при этом допустимый допуск обычно составляет ±0,1 мм.
• Скорость резки:На начальном этапе резки рекомендуется использовать низкую скорость (например, 50-80 м/мин) для пробной резки, а затем постепенно увеличивать ее до нормальной производственной скорости (обычно 150-300 м/мин, в зависимости от производительности оборудования).
• Режим намоткиВ соответствии с требованиями заказчика к диаметру и твердости валков, выберите «поверхностную намотку» или «центральную намотку» и установите соответствующий конус намотки (снижение натяжения), чтобы предотвратить деформацию или коробление валков малого диаметра.
4. Оперативный мониторинг
• Подтверждение первой статьиПосле начала продольной резки немедленно проверьте ширину, плоскостность торцевой поверхности, твердость намотки и покрытие ленты первого рулона на наличие царапин.
• Контроль технологического процесса:Проверяйте рабочее состояние каждые 15-20 минут, чтобы отслеживать колебания натяжения, выравнивание намотки и наличие запутываний в инструментальном комплекте. При обнаружении каких-либо отклонений своевременно внесите необходимые корректировки.
• Перемотка и склейкаПосле разрезания рулона необходимо использовать ленту без остатков для фиксации или остановки станка при замене вала, а также содержать руки в чистоте во время работы, чтобы избежать загрязнения покрытия ленты маслом.
5. Выключить и закрыть
• Последовательность остановокСначала прекратите намотку, затем прекратите размотку и, наконец, выключите питание основного двигателя. Категорически запрещается сразу же производить аварийную остановку во время работы на высоких скоростях (за исключением экстренных случаев).
• Защита от разрядаПри выгрузке готового рулона используйте специальный поднос или тележку, чтобы обращаться с ним бережно и избегать ударов о торцевую поверхность. Специальные ленты, которые легко пачкаются и обладают низкой термостойкостью, необходимо маркировать в направлении и хранить в защищенном от света месте.
• Сброс оборудования:Очистите канавку для инструмента и направляющие ролики, верните оборудование в исходное состояние и заполните «Бланк учета работы продольно-резательного станка», чтобы зафиксировать объем выполненных работ, неисправности и замену расходных материалов.
3. Меры предосторожности
1. Защита от механических травм
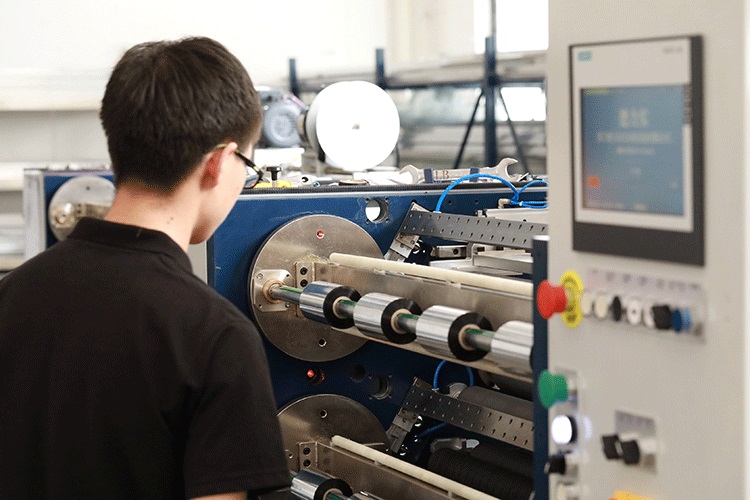
• Не обращайтесь за помощьюВо время работы оборудования строго запрещается засовывать руки, волосы и одежду в зону движущихся частей, таких как режущие ножи, перемоточные ролики и тяговые ролики. Любые регулировки должны производиться после полной остановки устройства.
• Использование защитного покрытияЗащитный экран зоны резки и передающей части должен быть закрыт во время работы, а предохранительный выключатель дверцы нельзя снимать или замыкать произвольно.
• Управление блейдами:При замене или регулировке лезвий необходимо использовать перчатки, устойчивые к порезам. Разобранное лезвие следует немедленно поместить в специальный ящик для инструментов и ни в коем случае не размещать на корпусе станка или операционном столе.
2. Электро- и пневматическая безопасность
• Технические характеристики блока питанияНеобходимо содержать шкаф управления в сухом месте, не допуская скопления пыли, и категорически запрещается нажимать на кнопки управления мокрыми руками. При ремонте или чистке необходимо выполнить процедуру «выключение питания, маркировка, блокировка».
• Система пневматического давленияДавление сжатого воздуха следует устанавливать в пределах указанного диапазона оборудования (обычно 0,5-0,7 МПа), а воздуховод необходимо регулярно проверять на наличие утечек воздуха и плавность движения пневматических компонентов, чтобы предотвратить резкие движения цилиндра.
3. Предотвращение пожарной опасности
• Устранение статического электричества:В процессе продольной резки ленты легко возникает статическое электричество, особенно в засушливые сезоны. Оборудование должно быть надежно заземлено и оснащено стержнями для нейтрализации статического электричества (ионными соплами), чтобы предотвратить накопление статического электричества и воспламенение легковоспламеняющихся материалов или остатков растворителей.
• Частота уборкиНеобходимо своевременно убирать пыль и отходы проволоки, образующиеся при резке, чтобы избежать их скопления вокруг компонентов, выделяющих тепло, таких как двигатели и блоки управления электрооборудованием. Курение на территории запрещено, и имеется достаточное количество огнетушителей с углекислым газом или порошковым огнетушителем.
4. Эргономика и страхование труда
• Правильное обращениеВес основной катушки обычно велик, поэтому при её перемещении используется механическое вспомогательное оборудование, чтобы избежать растяжений в области талии.
• Средства защиты труда:Операторы должны носить обтягивающий комбинезон, защитные очки (чтобы предотвратить разлетание сломанных игл или осколков), а длинные волосы должны быть заправлены под рабочую шапочку.
5. Экстренная медицинская помощь
• Аварийное отключение:В случае возникновения таких неполадок, как зажимание материала руками, запутывание материала, посторонний шум или задымление, следует немедленно нажать красную кнопку аварийной остановки и отключить основное электропитание перед началом лечения.
• Обработка среза:В случае ножевого ранения немедленно наложите чистую повязку, чтобы остановить кровотечение, и своевременно обратитесь за медицинской помощью. Аптечка первой помощи на месте происшествия должна быть оборудована жгутами, дезинфицирующими средствами и т.д.
• Чрезвычайная ситуация, связанная с пожаромВ случае возникновения пожара как можно скорее отключите электропитание, используйте огнетушитель для тушения первоначального возгорания и активируйте план экстренной эвакуации.
4. Заключение
Работа на станке для продольной резки лент требует высокой точности, эффективности и безопасности. Строгое соблюдение стандартизированных процедур эксплуатации позволяет не только обеспечить качество резки ленточной продукции (аккуратный срез, точная длина, красивая намотка), но и является фундаментальной гарантией предотвращения несчастных случаев, таких как механические травмы и пожары. Предприятия должны регулярно организовывать обучение операторов навыкам и тренировки по технике безопасности, внедрять стандартизированные процедуры эксплуатации и повышать осведомленность о безопасности на каждом этапе ежедневного производства, а также достигать целей безопасного, качественного и эффективного производства.
Инструкция по подготовке: Данная статья подходит для процесса резки термотрансферных лент. При фактическом использовании необходимо внести подробные корректировки в соответствии с конкретной моделью оборудования (например, шириной резки, формой инструмента, степенью автоматизации) и внутренней системой управления безопасностью предприятия.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano



 Машина для резки ленты
 Машина для резки штрих-кодовой ленты
 Полуавтоматическая машина для резки термотрансферной ленты RSDS5 PLUS
 Автоматическая машина для резки термотрансферной ленты RSDS8 H PLUS
 Автоматическая машина для резки термотрансферной ленты RSDS6 PLUS
 Полуавтоматический резак для термотрансферной ленты RSDS1 PLUS
 Перемотчик печатной ленты для карточек
 Полуавтоматический резак для термотрансферной ленты RSDS2 PLUS






