Введение
В процессе производства термотрансферной ленты (ТТЛ) резка является ключевым звеном, определяющим качество и эффективность готовой продукции. С расширением области применения лент на высокоскоростные, высокоточные, термостойкие и изготовленные из специальных материалов (таких как ленты на основе смолы, цветные ленты и специальные ленты для бокового давления), к основным компонентам оборудования для резки — круглым лезвиям (или ножам для резки) — предъявляются чрезвычайно высокие требования.
Выбор материала лезвия напрямую определяет степень образования заусенцев на торцевой поверхности режущего инструмента, потери порошка и частоту замены самого лезвия. В данной статье будет проведено сравнительное исследование материалов лезвий, используемых в настоящее время в станках для продольной резки лент, и подробно проанализированы ключевые факторы, влияющие на срок их службы.
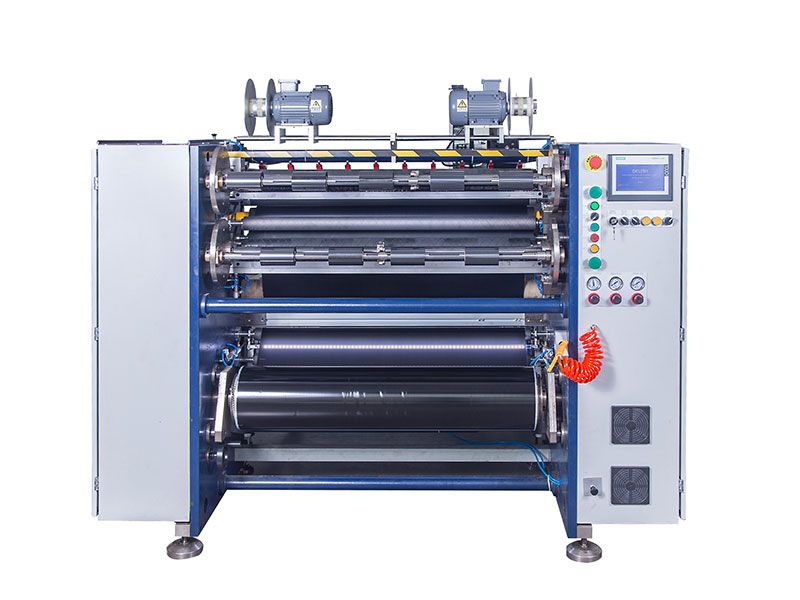
1. Особые требования к лезвиям для продольной резки ленты.
Лента — это многослойный структурный композитный материал, обычно состоящий из базовой пленки (ПЭТ), заднего покрытия (термостойкого слоя) и слоя чернил (на основе воска/гибридных/смол). При резке лезвие должно обладать не только высокой остротой для разрезания прочных ПЭТ-пленок, но и хорошей износостойкостью, чтобы справляться с истиранием твердыми пигментами в слое чернил.
Идеальное лезвие для продольной резки ленты отвечает следующим трем требованиям:
1. Острота кромкиОбеспечьте плавные срезы, чтобы избежать заусенцев или волнистых краев.
2. ИзносостойкостьОбеспечивает долговременную стабильность резки и сокращает время простоя при смене инструмента из-за износа лезвия.
3. Коррозионная стойкостьСиликоновое масло или специальные химические вещества, нанесенные на ленточные пластины, могут вызывать химическую коррозию лезвий при высокоскоростном трении.
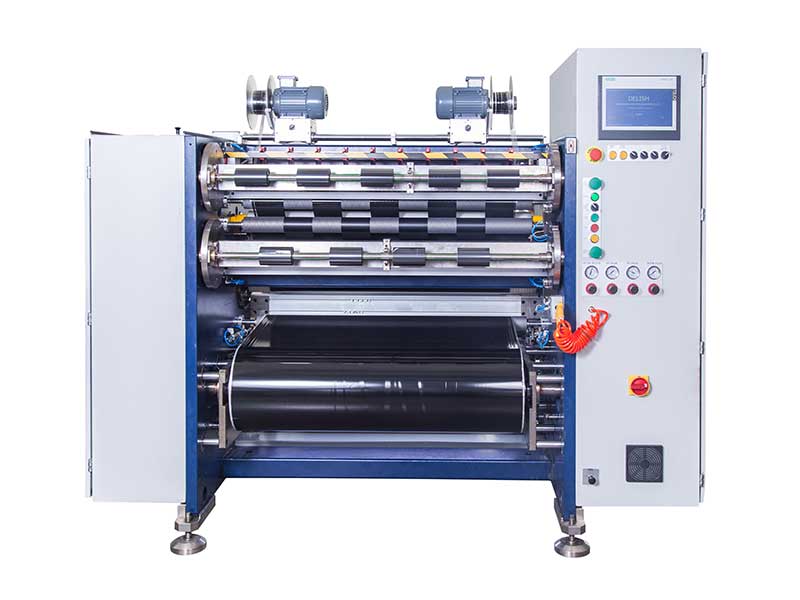
2. Сравнение основных материалов для лопастей.
В настоящее время в качестве материалов для лезвий ленточнорезных станков на рынке в основном используются обычная инструментальная сталь, быстрорежущая сталь (HSS), твердый сплав (вольфрамовая сталь) и инструменты с керамическим покрытием. Ниже приведено подробное сравнение характеристик:
1. Обычная инструментальная сталь
• Репрезентативные материалы:T8, T10, Cr12MoV (хромомолибденованадиевая сталь).
• Твердость: HRC 58-62.
• Преимущества:Высокая прочность, устойчивость к деформации; низкая стоимость материалов и простота заточки лезвия.
• Недостатки:Низкая износостойкость; при резке смешанных или смолистых лент, содержащих твердые пигменты, износ режущей кромки происходит чрезвычайно быстро, и после резки 100-2 миллионов метров легко появляется явная пассивация, приводящая к образованию заусенцев на торце.
• Применимые сценарииПодходит только для недорогих лент на восковой основе или для резки на очень низкой скорости, которые постепенно выводятся из употребления на рынке.
2. Быстрорежущая сталь
• Репрезентативные материалы: СКХ-9, М2, порошковая быстрорежущая сталь.
• Твердость: HRC 62-67.
• Преимущества:Обладает хорошей ударной вязкостью и высокой красностойкостью (способностью сохранять твердость при высоких температурах). По сравнению с инструментальной сталью износостойкость увеличивается примерно в 2-3 раза. Качество торцевой поверхности после резки стабильное, микроскопические зазубрины практически не образуются.
• Недостатки:При резке лент на основе смолы с высоким содержанием наполнителей срок службы все еще недостаточен; для сверхтонких базовых пленок (например, менее 4,5 мкм) сохранение остроты ножей из быстрорежущей стали не так хорошо, как у ножей из твердого сплава.
• Применимые сценарииВ настоящее время это основной выбор отечественных предприятий по нарезке лент, подходящий для лент на восковой основе, смешанных лент и некоторых лент на основе обычных смол.
3. Карбид
• Репрезентативные материалы: вольфрам и кобальт (YG6, YG8, YG10X).
• Твердость: HRA 89-92 (эквивалентно HRC 74-78 или выше).
• Преимущества:Чрезвычайно высокая твердость и износостойкость. При резке износостойких смоляных лент или специальных лент, содержащих керамический порошок, срок службы в 5-10 раз превышает срок службы быстрорежущей стали. Лезвие сохраняет чрезвычайно длительный цикл заточки, значительно снижая потери материала из-за смены инструмента.
• НедостаткиМатериал хрупкий, и точность осевого биения оборудования чрезвычайно высока. Если биение шпинделя оборудования превышает 0,01 мм, твердосплавная пластина очень легко скалывается, а ее заточка обходится дорого и сложна (требуется специальный алмазный шлифовальный круг).
• Применимые сценарии: высококачественная лента на основе смолы, высокоточная резка, резка сверхтонких полос (менее 5 мм).
4. Режущий инструмент с покрытием
• Репрезентативные материалы: покрытия из TiN (нитрид титана), TiAlN (нитрид алюминия-титана) или DLC (алмазоподобное покрытие), нанесенные на подложки из быстрорежущей стали или карбида.
• ТвердостьТвердость подложки в сочетании с твердостью поверхности покрытия может достигать HV 2000-4000.
• Преимущества:Снижает коэффициент трения и предотвращает прилипание заднего покрытия ленты; значительно повышает износостойкость поверхности, особенно подходит для разрезания лент с прочным адгезионным задним покрытием.
• Недостатки:Толщина покрытия обычно составляет всего несколько микрон, и если матрица подвергается пластической деформации или удару твердых частиц, покрытие отслоится первым, и срок службы резко сократится.
• Применимые сценарии: специальные ленты с покрытием, ленты для компрессионного прессования с легко приклеивающимися краями.
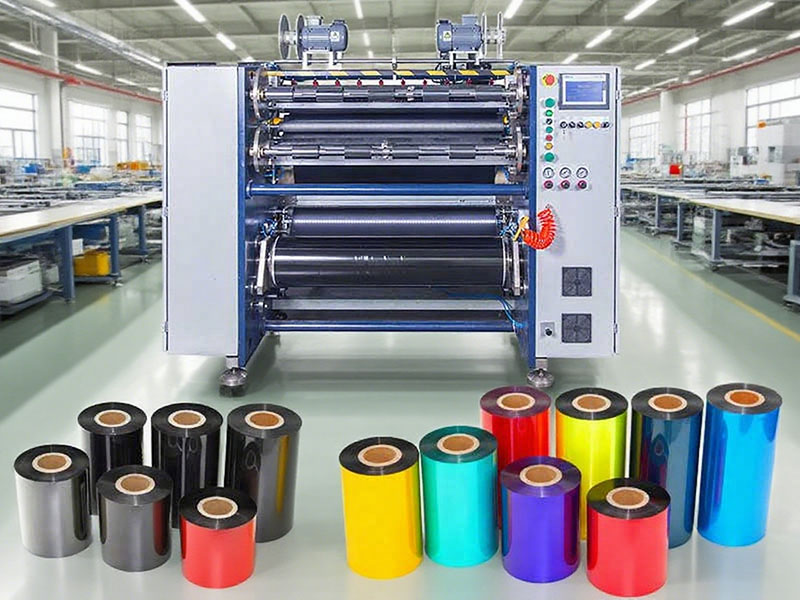
3. Анализ факторов, влияющих на срок службы лопастей.
Помимо самого материала, решающую роль в фактическом сроке службы лезвия играют также следующие факторы:
1. Свойства материала при резке
• Тип лентыЛенты на восковой основе имеют минимальный износ инструмента; ленты на смешанной основе имеют второстепенное значение; ленты на смоляной основе обладают наибольшим коэффициентом износа, поскольку содержат смолы высокой твердости и пигменты (например, сажу, диоксид кремния).
• Толщина базовой пленки:Чем тоньше базовая пленка (например, 4,5 мкм), тем выше требования к остроте лезвия, но при этом общий износ относительно невелик; чем толще базовая пленка (например, более 6 мкм), тем выше сопротивление порезам, тем больше изгибающее напряжение на кромке лезвия и тем быстрее происходит износ.
2. Механическая точность оборудования
• Соосность и зазор оси инструментаЕсли перекрытие между верхним и нижним инструментами (или круглым ножом и нижним резаком) продольно-резательного станка слишком велико, это приведет к увеличению боковой силы лезвия и ускорению износа абразива; если зазор отрегулирован неправильно, это приведет к «непрерывной резке» или «вторичной резке», что вызовет быструю пассивацию кромки лезвия.
• Биение шпинделяДля высокоточного оборудования обычно требуется биение шпинделя ≤ 0,005 мм. При слишком большом биении твердосплавная лезвие очень легко скалывается из-за ударного контакта.
3. Эксплуатация и техническое обслуживание
• Качество заточкиЛезвия необходимо затачивать после определенного периода использования. Если лезвие подвергается отжигу (уменьшению твердости) из-за недостаточного охлаждения во время заточки, или если на кромке образуются микроскопические заусенцы, срок службы после второй заточки значительно сократится.
• ЧистотаЕсли пыль (чернильная пыль), образующаяся при резке ленты, не удаляется вовремя, она будет накапливаться между наконечником и материалом, вызывая абразивный износ трех тел и усугубляя износ лезвия.
4. Комплексное сравнение экономик
| Тип материала | Стоимость одной покупки | Интервал шлифовки за один раз (метры) | Заточка — сложная задача. | Комплексные затраты на лечение | Индекс рекомендаций |
| Обычная инструментальная сталь | низкий | около 500 000 метров | Легкий | Высокая (частая смена инструментов) | ★ |
| Быстрорежущая сталь | Середина | Примерно 150-3 миллиона метров | Середина | Умеренный | ★★★★ |
| Карбид | Высокий | Примерно 500-10 миллионов метров | Трудный | Низкий (долгосрочное преимущество) | ★★★★★ |
| Режущие лезвия с покрытием | Высокий | Это сильно зависит от качества покрытия. | Трудный | Середина | ★★★ |
Примечание:Приведенные выше данные основаны на эмпирических значениях, характерных для обычной ПЭТ-пленки толщиной 6 мкм и смешанной ленточной основы при резке, а фактическая ситуация зависит от условий работы.
5. Выводы и предложения
1. Выбор материалов по требованиюДля большинства небольших и средних предприятий по продольной резке, которые в основном используют ленты на восковой и смешанной основе, вставки из быстрорежущей стали являются наиболее экономически выгодным выбором, позволяющим достичь оптимального баланса между стоимостью и эффективностью.
2. Высококачественная адаптацияДля производителей, специализирующихся на высокоточных лентах на основе смолы, специальных промышленных лентах (таких как этикетки для стирки, термостойкие этикетки) и высокоточной технике, твердосплавные вставки являются ключом к повышению производительности и сокращению времени простоя. Хотя первоначальные инвестиции значительны, их комплексные преимущества более существенны с точки зрения долгосрочных эксплуатационных расходов.
3. Фокус управленияНезависимо от выбранного материала, крайне важно наладить управление жизненным циклом лезвия. Это включает в себя: установление стандартных пороговых значений счетчика смены инструмента, стандартизацию параметров процесса шлифовки кромок и регулярную проверку точности шпинделя продольно-резательного станка.
Короче говоря, выбор лезвий для продольной резки ленты — это не просто принцип «чем тверже, тем лучше», а комплексный подход, учитывающий характеристики разрезаемых материалов, уровень точности оборудования и масштаб производственных мощностей. Благодаря научному подходу к выбору и тщательному техническому обслуживанию можно максимально увеличить срок службы лезвия, эффективно снизить себестоимость процесса резки и при этом обеспечить высокое качество готовой ленты.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano



 Машина для резки ленты
 Машина для резки штрих-кодовой ленты
 Полуавтоматическая машина для резки термотрансферной ленты RSDS5 PLUS
 Автоматическая машина для резки термотрансферной ленты RSDS8 H PLUS
 Автоматическая машина для резки термотрансферной ленты RSDS6 PLUS
 Перемотчик печатной ленты для карточек
 Полуавтоматический резак для термотрансферной ленты RSDS1 PLUS
 Машина для резки лент для печати на карточках






