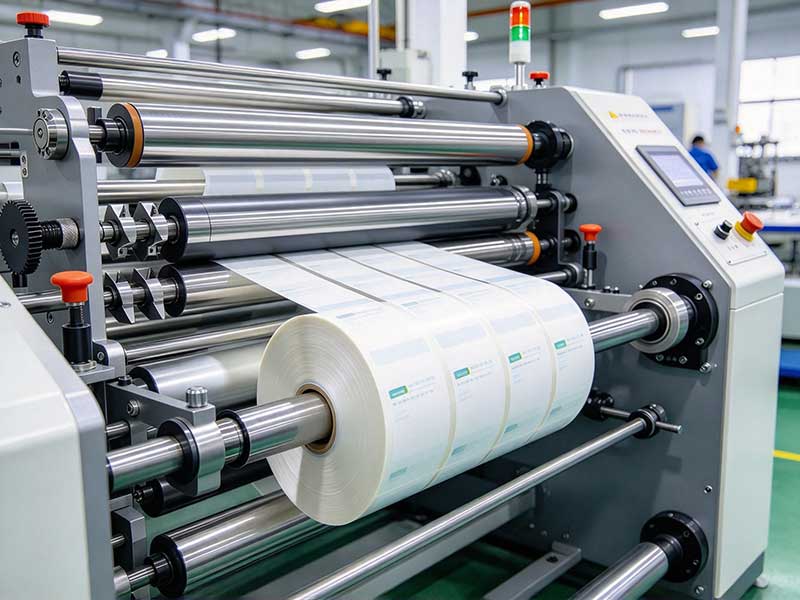
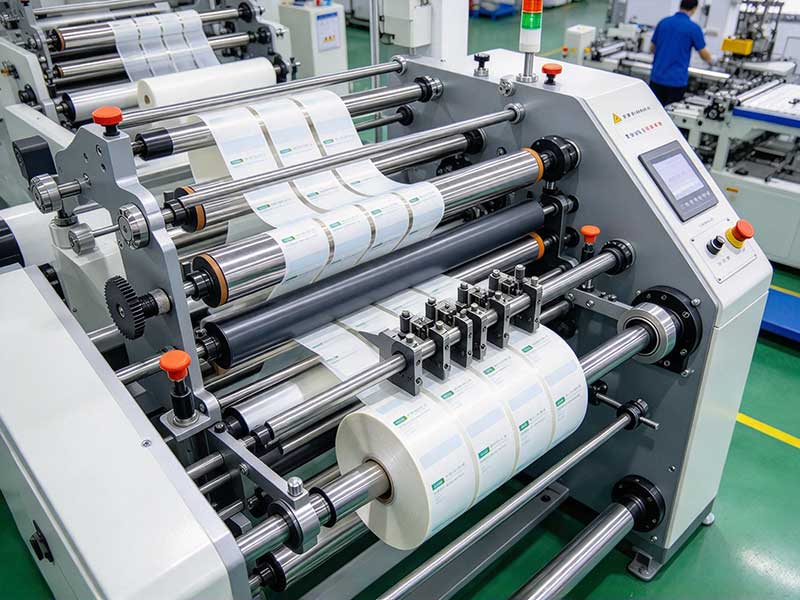
Неровные концы намотки — наиболее распространенный вид брака в цехах продольной резки. Они проявляются в виде выступающих боковых сторон, напоминающих «телескоп», или волнообразного рисунка, напоминающего «звездное колесо», что в тяжелых случаях напрямую приводит к смещению бумаги и неточному совмещению на последующих печатных машинах. Первая реакция многих операторов — подозрение на смещение главного вала оборудования, но после фактического осмотра выясняется, что 80% проблем связаны с прижимными роликами, натяжением и прокаткой сердечника. Обеспечение аккуратной намотки не требует мистических знаний; важно точное управление несколькими ключевыми физическими параметрами.
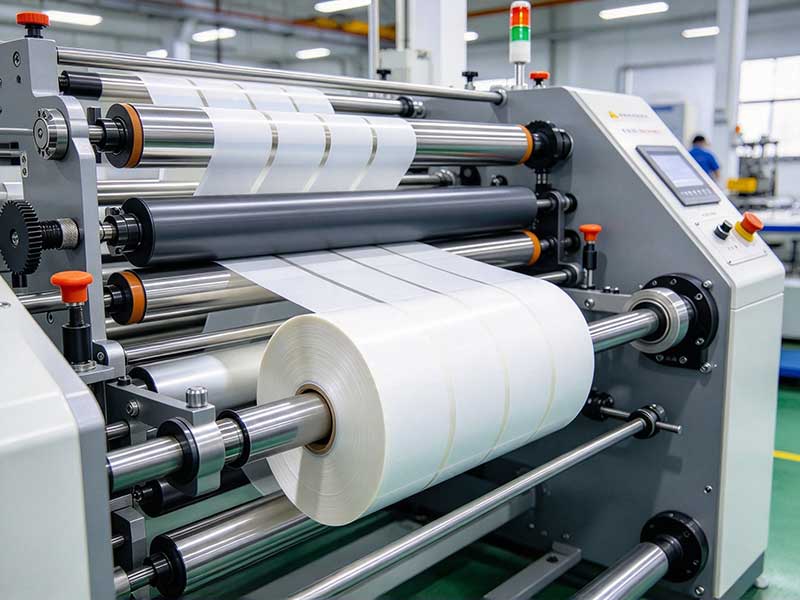
Ролики: недооцененная первая линия обороны
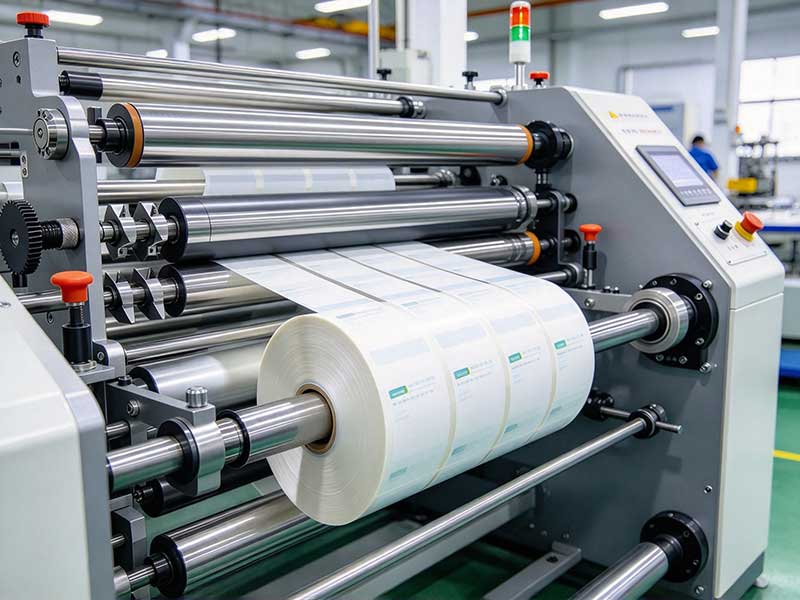
Прижимной ролик — последний ролик, непосредственно контактирующий с материалом перед намоткой, и его состояние напрямую определяет положение материала, поступающего в сердечник. Наиболее распространенная неисправность — это адгезия или износ поверхности ролика, из-за чего один конец катушки натянут, а другой — нет. Нетотканая сторона постепенно вытекает наружу во время последующей намотки, образуя неравномерный слой. Очистка прижимного ролика должна быть обязательной процедурой при смене смены: поверхность следует протирать спиртом и проверять на наличие затвердевших частиц геля. Более скрытая проблема — неравномерное давление на обоих концах прижимного ролика. В случае цилиндрических или пружинных прижимных роликов, если существует разница давлений с обеих сторон, ролик и вал намотки перестанут быть параллельными, и материал будет испытывать градиент боковой силы. Простой способ проверить это — вручную потянуть оба конца прижимного ролика после остановки, чтобы убедиться в равномерности сопротивления; более точный подход заключается в использовании щупов для проверки параллельности между прижимным роликом и валом намотки, поддерживая погрешность в пределах 0,1 миллиметра на метр. Такая точность кажется завышенной, но сам самоклеящийся материал часто имеет толщину всего несколько десятков микрон, и небольшого наклона роликов достаточно, чтобы увеличить отклонение торцевой поверхности, видимое невооруженным глазом на протяжении нескольких сотен метров намотки.
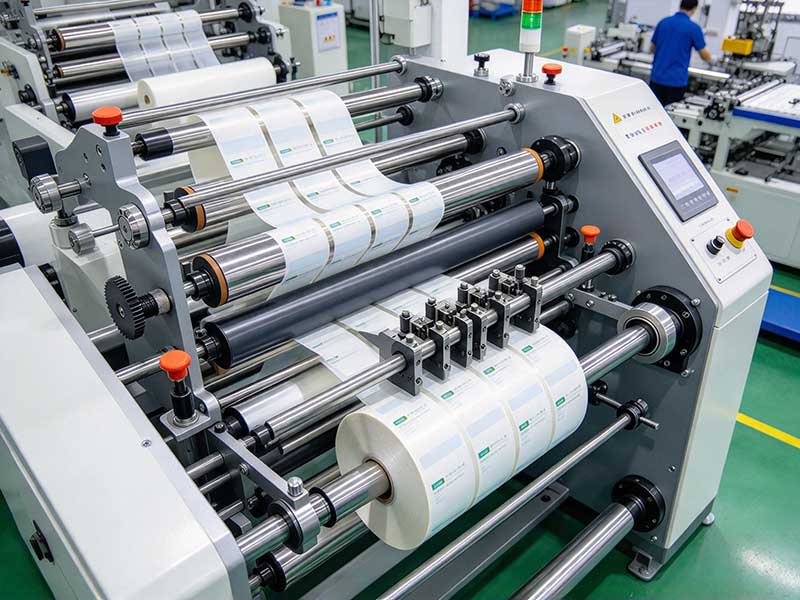
Натяжение: Двойная коррекция конусности и проскальзывания.
Контроль натяжения является ключевой технической задачей для продольно-резательных станков, особенно в процессе намотки. По мере увеличения диаметра рулона, если момент намотки остается постоянным, натяжение материала будет уменьшаться обратно пропорционально радиусу, что приведет к плотному сердечнику, рыхлым внешним слоям и образованию хризантемообразной формы на торце. Стандартный подход к решению этой проблемы — контроль конусного натяжения: натяжение намотки больше не устанавливается на постоянное значение, а постепенно уменьшается по заданной кривой по мере увеличения диаметра рулона. При малом начальном диаметре рулона используется более высокое натяжение для обеспечения плотного сердечника; по мере увеличения диаметра рулона натяжение постепенно уменьшается, предотвращая смещение материала внешнего слоя из-за чрезмерного накопленного межслойного давления. Форма конусной кривой зависит от толщины материала и твердости клеевого слоя; универсального параметра не существует, и он должен быть определен с помощью контрольной бумаги во время ввода оборудования в эксплуатацию.
Управление конусностью решает проблему ослабления натяжения, поскольку весь материал изменяется с диаметром валка, но оно не может решить другую уникальную проблему самоклеящейся резки: несколько узких валков на одном намоточном барабане требуют разного натяжения. Когда покрытие основного валка неравномерное или есть небольшие различия в ширине полос для резки, использование одного цельного вала, жестко приводящего вал в движение, неизбежно приведет к тому, что одни витки будут натягиваться, а другие — ослабевать. Технология скользящего вала разработана именно для этой цели. Каждый барабан независимо устанавливается на скользящее кольцо. Когда изменяется требуемое натяжение конкретного материала, величина скольжения скользящего кольца соответствующим образом регулируется, позволяя каждому валу поддерживать одинаковую заданную скорость, получая при этом необходимую компенсацию крутящего момента. Это ключевая аппаратная основа для устранения «слепого пятна» «независимого управления для каждого объема» и решения проблем с непостоянством торцевой поверхности.
Основные и вспомогательные материалы: решающая роль первых нескольких метров.
При более точном контроле натяжения, если сердечник не круглый или торцевая поверхность не вертикальная, все обнуляется. Некачественные бумажные сердечники имеют чрезмерную округлость, и каждое вращение вызывает периодические возмущения в системе натяжения, что приводит к искривлению торцевой поверхности намотки с самого начала. В процессе работы перед намоткой необходимо проверить, перпендикулярна ли торцевая поверхность бумажного сердечника оси. Партии с явной овальной текстурой следует немедленно заменить. Кроме того, необходимо проверить давление воздуха в намоточной катушке. Недостаточное давление воздуха на расширительном валу может вызвать периодическое проскальзывание сердечника катушки на валу. Датчик натяжения ошибочно интерпретирует это как недостаточное натяжение и постоянно увеличивает крутящий момент, все сильнее затягивая натяжение, что в конечном итоге может привести к разрыву материала или смещению слоев. Как правило, давление на расширительном валу следует поддерживать в пределах от 0,4 до 0,6 МПа.
Синергия между материалами и окружающей средой.
«Сэндвич-структура» самоклеящегося материала делает его гораздо более чувствительным к натяжению, чем обычная бумага. При резке композита из лицевого материала, клеевого слоя и подложки, если температура окружающей среды слишком низкая, клей затвердевает, что затрудняет выход воздуха между слоями во время намотки, и поверхность рулона склонна к образованию складок; если температура слишком высокая, клеевой слой становится слишком мягким; если намотка слишком тугая, он может перелиться через край, прилипая к торцевой поверхности и образуя твердые участки. При намотке следующего слоя он будет смещен. Температура в цехе поддерживается в пределах 20-25 градусов Цельсия при умеренной влажности, что является необходимым условием для аккуратной намотки. Не следует пренебрегать качеством поступающего материала. Если в мастер-рулоне наблюдается явное несоответствие толщины или отклонения покрытия, то, независимо от точности системы натяжения режущего станка, это не может быть полностью компенсировано. Серьезные отклонения в мастер-рулоне следует устранить перед использованием станка.
Аккуратность намотки зависит не от одного параметра, а от скоординированного действия роликов, натяжения, сердечника и состояния материала по всей длине бумажного тракта. Если торцевая поверхность неровная, проследите бумажную тракту от намоточного конца: сначала проверьте, чистый ли и параллельный ли прижимной ролик, затем проверьте, соответствует ли конус натяжения текущему материалу, и, наконец, убедитесь, что сердечник и давление воздуха соответствуют стандартам. В большинстве случаев проблема решается на этих трех этапах.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano