Повышение эффективности резки самоклеящихся этикеток на специальных машинах является ключевым шагом для предприятий, занимающихся обработкой этикеток, в целях снижения себестоимости продукции и сокращения сроков поставки. Однако многие заводы попадают в ловушку погони за эффективностью: они приравнивают номинальную максимальную скорость оборудования к фактической производительности. На самом деле, машина для резки с номинальной скоростью 200 м/мин часто достигает эффективной скорости всего 60-70% от номинального значения при резке узких пленочных материалов. Для реального повышения эффективности необходимо усовершенствовать систему по четырем направлениям: баланс скорости и точности, стабильность контроля натяжения, углубление автоматизации и совершенствование управления инструментом.

1. Скорость и точность: залог эффективности — «сделать все правильно с первого раза».
Главная причина низкой эффективности продольной резки — не медленная работа станка, а высокая скорость резки, приводящая к образованию отходов. Скорость усугубляет потерю точности: чем короче время пребывания материала в зоне резки, тем уже диапазон колебаний натяжения и возможности корректировки. Устройство, едва способное работать на низких скоростях, часто сталкивается с концентрированными проблемами, такими как неровные торцы, прорезка бумаги и излишек клея, при достижении скорости выше 150 м/мин. Потери от простоев, вызванные переделкой и отходами, значительно превышают разницу в стоимости самого оборудования.
Таким образом, первым шагом к повышению эффективности является установление критериев точности. Для обычных самоклеящихся бумажных материалов точность ± от 0,1 мм до ±0,2 мм достаточна для выполнения большинства заказов, поэтому на данном этапе приоритет может быть отдан скорости; для продукции с высокой добавленной стоимостью, такой как пленочные материалы (ПЭ, ПП, ПЭТ), электронные этикетки и фармацевтические этикетки, точность должна контролироваться на уровне ±0,05 мм, при этом приоритет следует отдавать системам сервопривода. Полученная стабильность точности обеспечивает аккуратный конец намотки, значительно сокращая время простоя в последующих процессах высечки или печати, что само по себе является недооцененным источником повышения эффективности.

2. Контроль натяжения: «Невидимая рама» на высоких скоростях
Самоклеящаяся лента состоит из трех композитных слоев: поверхностного материала, клеевого слоя и подложки. Если натяжение любого из слоев неравномерно, лента будет демонстрировать «змеевидные» колебания, неровные торцы или протекание клея после перемотки. Чем выше скорость, тем больше разница в инерции, вызванная изменением диаметра от полного рулона до пустого, что значительно затрудняет контроль натяжения.
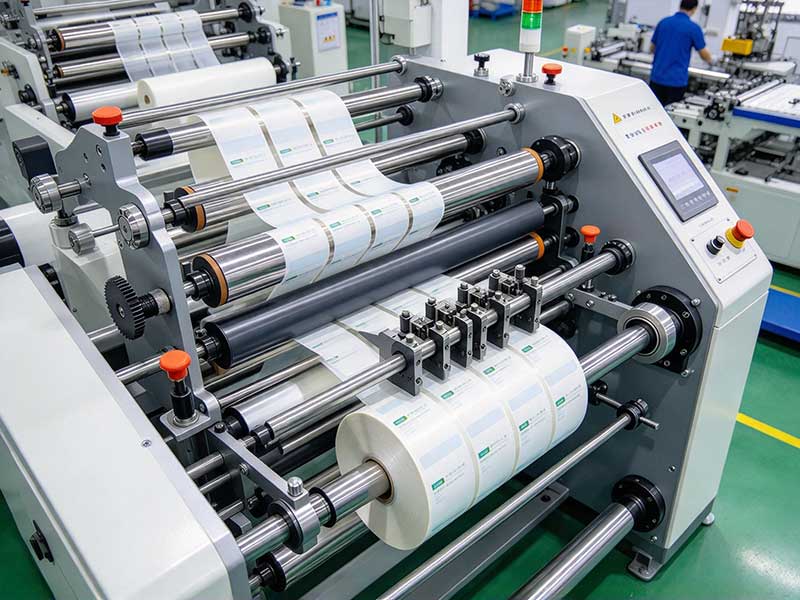
Для эффективного управления натяжением необходима система с замкнутым контуром управления. Разматывающий конец обеспечивает обратную связь в реальном времени от датчика натяжения, а ПЛК рассчитывает необходимый тормозной момент на основе изменений диаметра рулона, поддерживая колебания натяжения в узком диапазоне; на намоточный конец используется управление натяжением с помощью конуса, чтобы избежать деформации, вызванной принципом «свободно внутри, туго снаружи». Некоторые модели высокого класса дополнительно реализуют независимое сервоуправление тремя осями: размоткой, намоткой вверх и намоткой вниз, что позволяет операторам устанавливать кривые натяжения отдельно в зависимости от различных свойств материала, а не полагаться на единый набор общих параметров для жесткого применения всех команд. Только когда натяжение перестает быть ограничивающим фактором, оборудование может стабильно и непрерывно работать на более высоких скоростях.
3. Сокращение времени простоя: повышение эффективности за счет автоматизации и быстрой смены конструкции.
Фактическая суточная производительность продольно-резательного станка равна скорости работы, умноженной на эффективное время работы. На многих заводах используется оборудование, рассчитанное на высокие скорости, но замена пресс-форм, приемка и остановка станков, а также ожидание разгрузки занимают значительную часть производственных мощностей. Еще одним ключевым направлением повышения эффективности является сокращение времени, не связанного с резкой.
В процессе смены заказа система ПЛК с памятью параметров позволяет операторам получать сохраненные технологические рецепты на сенсорном экране, без необходимости повторной настройки ширины резки, значений натяжения или длины дозирования для каждого изделия отдельно. Быстросменная конструкция намоточного вала также имеет решающее значение: возможность быстрой замены между расширительным и скользящим валами позволяет одному и тому же оборудованию обрабатывать как крупные заказы на длинные рулоны, так и эффективно работать с небольшими партиями различных спецификаций для коротких заказов. Кроме того, базовые функции автоматизации, такие как автоматический подсчет метров, остановки при фиксированной длине и остановки при нехватке материала, хотя и кажутся простыми, могут сэкономить десятки минут неэффективного рабочего времени за смену.
Для массового производства стандартизированных этикеток ценность интегрированного оборудования становится еще более очевидной. Например, некоторые рулонные машины для резки и отделки этикеток используют двухголовочную конструкцию для одновременной обработки, удваивая производительность по сравнению с одноголовочными моделями. Они объединяют ламинирование, частичную резку, удаление отходов и продольную резку в непрерывный процесс, сокращая оборот материала и время ожидания между различными машинами.
4. Управление инструментами: недооцененный фактор эффективности.
Клеевой слой самоклеящейся пленки размягчается из-за тепла трения во время высокоскоростной резки, что облегчает ее прилипание к лезвию и образование налета материала. Как только клей накапливается на лезвии, сопротивление резанию возрастает, увеличивается количество заусенцев на кромках, и операторам приходится останавливать станок для очистки. Эти, казалось бы, незначительные простои значительно увеличиваются в условиях высокоскоростной резки.
Меры по решению этой проблемы включают: установку пневматического пистолета высокого давления или щетки на держатель лезвия для автоматической очистки поверхности лезвия в соответствии с заданным показанием прибора; для термоплавких клеев можно использовать систему воздушного охлаждения для контроля температуры лезвия ниже точки размягчения клея; при выборе инструмента твердосплавные вставки демонстрируют значительно лучшие показатели износостойкости и антипригарных свойств материала в условиях высокоскоростной резки по сравнению с традиционной быстрорежущей сталью. Кроме того, путем установления циклов смены инструмента на основе показаний прибора для резки или обнаружения износа кромки, пассивный режим «резка до возникновения проблемы» может предотвратить замедление работы и брак, вызванные ухудшением состояния инструмента, еще до их возникновения.
Заключение
Повышение эффективности работы машин для нарезки самоклеящихся этикеток по сути является системным проектом.направлено на сокращение неэффективного времениНоминальная скорость — это лишь отправная точка; реальную производительность определяют способность оборудования работать непрерывно с сохранением стабильной точности, реакция системы натяжения на изменения диаметра катушки, плавность смены заказа и переходов при разрядке, а также управляемость состояния инструмента. Если при выборе сосредоточиться только на параметрах скорости и игнорировать эти вспомогательные условия, высокая скорость может фактически привести к увеличению брака и простоев. Для большинства компаний, занимающихся обработкой этикеток, машина с высокой точностью, стабильным натяжением и автоматизацией, соответствующей структуре заказа, часто обеспечивает более высокую фактическую производительность, чем «высокоскоростная машина» с привлекательными параметрами, но компромиссами на каждом шагу.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano



 Самоклеящийся резак-перемотчик






