Станок для продольной резки цветных лент в основном используется для продольной резки и перемотки широких рулонов таких материалов, как цветные ленты для принтеров и термотрансферные ленты. Эти материалы чрезвычайно тонкие (обычно всего 4,5–10 мкм), очень чувствительны к колебаниям натяжения и точности резки. Если при выборе модели ориентироваться только на цену или внешний вид, легко получить оборудование, которое «может вращаться, но плохо режет». Сочетая отраслевые практики и параметры оборудования, сосредоточившись на трех основных параметрах — точности резки, контроле натяжения и аккуратности намотки — можно в основном оценить, стоит ли покупать тот или иной станок.
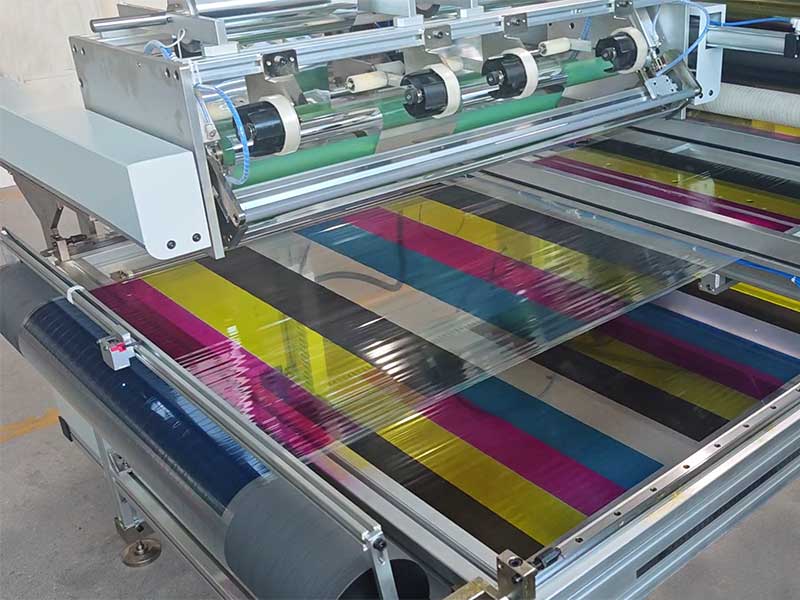
Первый ключевой параметр: точность продольной резки, определяющая пригодность готового изделия к использованию.
Первым критерием для нарезки цветной ленты является допуск по ширине. У карточных и штрихкодовых принтеров очень узкие каналы для ленты. Если края ленты шероховатые или имеют чрезмерное отклонение по ширине, это может привести к смещению ленты и отсутствию содержимого во время печати, а в тяжелых случаях заусенцы могут изнашивать печатающую головку.
При выборе моделей следует обращать внимание не только на заявленную производителем «максимальную точность», но и на различия между уровнями точности. Для этикеток, используемых в логистике, обычно достаточно ± 0,3–0,5 мм; однако для таких сценариев, как цветные ленты, электронные метки и медицинские коды отслеживания, рекомендуется требовать ± в пределах 0,1 мм; для сверхтонких спецификаций или печати с высоким разрешением необходимо достичь уровня ±0,05 мм. Важно отметить, что значения в таблице параметров часто измеряются в идеальных условиях. Более безопасный подход — это самостоятельно протестировать рулон цветной ленты на месте и измерить ширину нескольких готовых изделий с помощью штангенциркуля, чтобы проверить, является ли отклонение стабильным и контролируемым, вместо того, чтобы размещать заказ, основываясь исключительно на образцах из каталога.
За точностью отвечает инструмент и система центрирования. При резке цветных лент обычно используются круглые или подвесные лезвия. Материалы инструментов варьируются от обычных сплавов до вольфрамовой стали и керамических покрытий. Для твердых покрытий, таких как материалы на основе смол, требуются лезвия с более высокой твердостью, чтобы обеспечить плавный рез и уменьшить количество пыли. В то же время система коррекции работает на протяжении всего процесса намотки, от размотки до намотки. Фотоэлектрическая коррекция с помощью ПЗС-матрицы хорошо реагирует на такие материалы, как цветные ленты, которые могут обладать отражающими или полупрозрачными свойствами, и может мгновенно восстанавливать отклонения. Если оборудование не использует активную коррекцию и полагается исключительно на механическое ограничение кромки, будет сложно поддерживать долговременную стабильность прямолинейности резки.
Второй ключевой параметр: контроль натяжения, определяющий стабильность процесса продольной резки.
В качестве основы для цветной ленты используется сверхтонкая ПЭТ-пленка, чрезвычайно чувствительная к натяжению. Если натяжение слишком велико, базовая пленка растягивается и деформируется, что приводит к отслаиванию чернильного слоя; при низком натяжении лента колеблется у режущей кромки, что приводит к неровному срезу, а также к образованию складок и неплотному приматы при сворачивании. В отрасли контроль натяжения называют «душой» станков для продольной резки, и это не преувеличение.
Для оценки качества системы натяжения ключевым моментом является то, осуществляется ли размотка и намотка независимо друг от друга в замкнутом контуре. В низкокачественном оборудовании часто используется только один комплект магнитных порошковых муфт для одновременной размотки и намотки рулонов, и по мере изменения диаметра катушки натяжение постепенно изменяется. Более оптимальной конфигурацией является управление стороной размотки магнитным порошковым тормозом или сервомотором для поддержания постоянного натяжения, в то время как сторона намотки приводится в движение независимо двигателем с регулируемой частотой вращения или сервомотором с функцией регулировки натяжения — по мере увеличения диаметра готового рулона натяжение автоматически уменьшается, чтобы предотвратить образование складок на внешнем слое или прилипание к внутреннему. В случаях, когда цветные полосы наматываются одновременно на несколько валов, скользящий вал является необходимой функцией. Он позволяет каждой катушке скользить независимо и регулировать крутящий момент независимо, решая проблему «одна натянута, а другая ослаблена».
При выборе модели можно задать производителю конкретный вопрос: уменьшается ли натяжение намотки автоматически с увеличением диаметра катушки? Если другой стороне удаётся ответить только «ручной потенциометр», это означает, что регулировка натяжения всё ещё находится в режиме разомкнутого контура, и сложно гарантировать выход годной продукции при нарезке тонких цветных полосок.
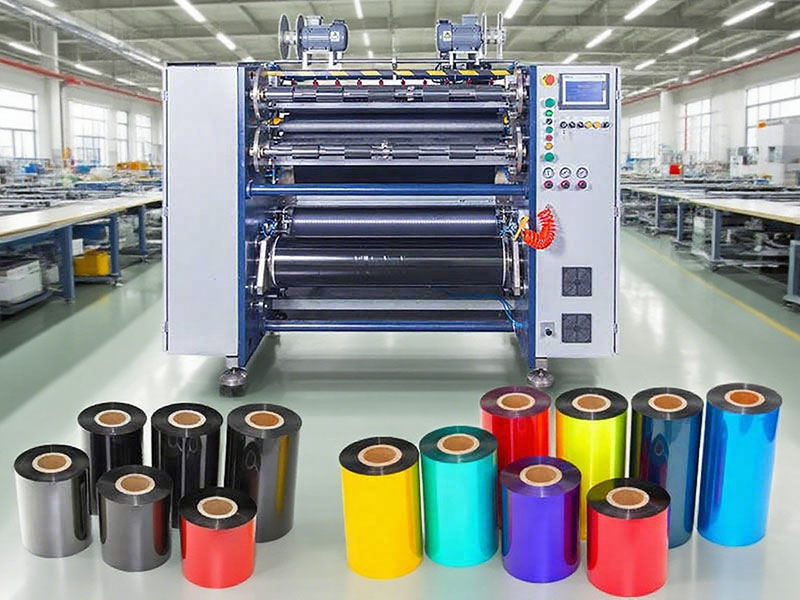
Ключевой параметр 3: Аккуратность намотки, от которой зависит бесперебойность последующего процесса.
Аккуратность намотки — это легко упускаемый из виду «скрытый фактор затрат». Если нарезанный рулон цветной ленты имеет расширенный край, зазубренные края или внутренние складки, сопротивление размотке после установки в принтер будет неравномерным. В лучшем случае могут появиться белые полосы, в худшем — это может привести к обрыву ленты. В отрасли обычно требуется, чтобы отклонение торцевой поверхности контролировалось в пределах ±1 мм, а более совершенное оборудование обеспечивает отклонение до ±0,5 мм.
Равномерность намотки достигается не за счет «принудительного» перемещения катушки; она зависит от двух предпосылок: во-первых, от упомянутого ранее замкнутого контура управления натяжением; во-вторых, от способа соединения роликов перемоточного пресса. Поверхностная намотка осуществляется с помощью фрикционных роликов, приводящих в движение рулон готовой продукции, что устраняет некоторые колебания натяжения и делает торцевую поверхность более плоской; намотка с помощью скользящего вала подходит для одновременного производства нескольких спецификаций, при этом крутящий момент каждой катушки регулируется независимо. Кроме того, стоит подтвердить совместимость спецификаций катушки — готовые рулоны цветной ленты обычно выпускаются в вариантах шириной 1 дюйм и 1/2 дюйма. Поддержка оборудованием обоих типов и простота замены катушек напрямую влияют на эффективность ежедневной смены заказов.
Краткая справочная информация: садитесь в соответствии со своими потребностями.
| Сценарии применения | Требования к точности продольной резки | Итог конфигурации натяжения | Цель – аккуратность рулона. |
| Традиционные логистические этикеточные ленты | ±0,3~0,5 мм | Размотка магнитного порошка + перемотка с регулируемой частотой | ± в пределах 1 мм |
| Цветные ленты для карточек/электронных меток | ±0,1 мм | Двойная замкнутая петля + конусное натяжение | ±0,5~1 мм |
| Сверхтонкие технические характеристики / высокое разрешение | класс ± 0,05 мм | Полностью замкнутая система сервоуправления + скользящий вал | ± в пределах 0,5 мм |
И последнее напоминание: не стоит слепо гнаться за высокими скоростными параметрами. Оборудование со скоростью выше 300 м/мин часто вынуждено снижать скорость при резке ленты на основе смолы или ультратонкой цветной ленты, и фактическая производительность может быть не лучше, чем у стабильной машины со средней скоростью, работающей в диапазоне 150–200 м/мин. Основная логика выбора всегда заключалась в том, чтобы полагаться на стабильность и выход годной продукции на часто используемых скоростях, а не на самые высокие показатели. Принесите свой собственный рулон для тестовой резки, измерьте ширину, проверьте торцы и проверьте кривые натяжения. Только если эти три параметра соответствуют требованиям, машина достойна следующего раунда переговоров.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano


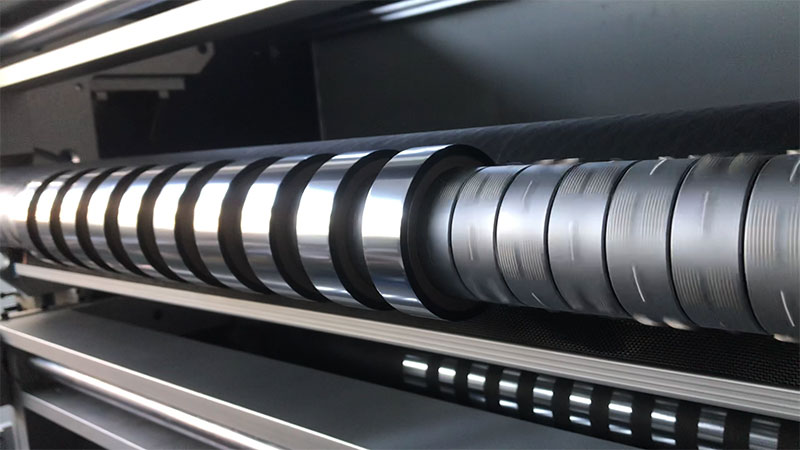
 Станок для продольной резки углеродной ленты
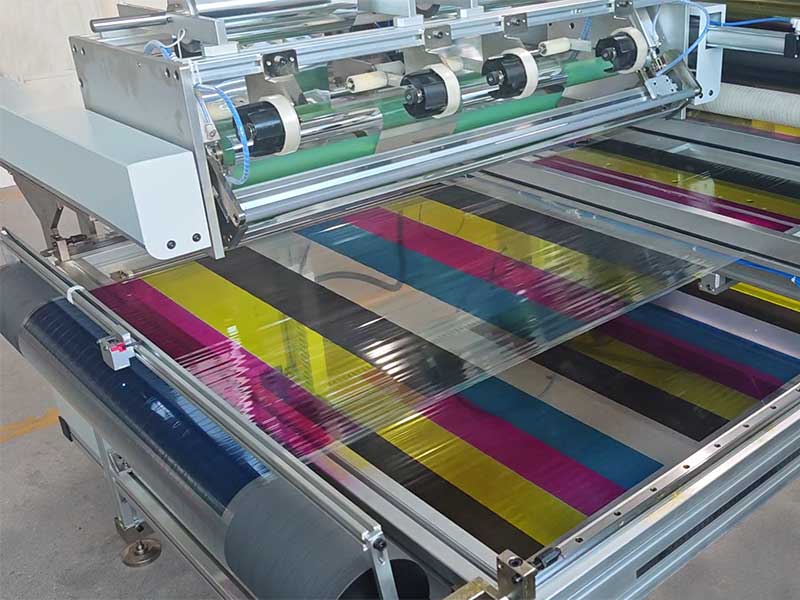 Станок для нарезки цветных лент






