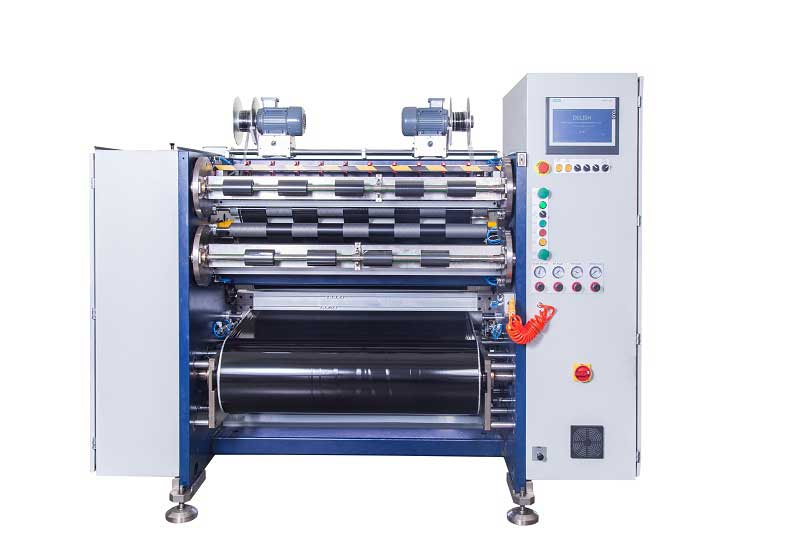
Когда вы решаете перестать мириться с «устоявшимся» состоянием стандартного станка для продольной резки и вместо этого ищете устройство, изготовленное на заказ, самым большим препятствием часто оказывается не бюджет, а неуверенность в том, чего вы действительно хотите. Изготовление станков для продольной резки лент — это гораздо больше, чем просто «изменение ширины» — это ряд взаимосвязанных технических решений, включая свойства материала, логику натяжения, методы намотки и стандарты контроля. Если требования расплывчаты, поставщики могут только гадать, основываясь на собственном понимании, и в итоге поставленное оборудование, скорее всего, вызовет сожаление.
Ниже представлена разработанная специально для заказчиков структура уточнения требований, которая поможет вам преобразовать требования в практические решения на языке, понятном инженерам.

1. Прежде всего, четко определите свой собственный «портфель продуктов».
Отправной точкой для выбора станка для нарезки ленты на заказ является не оборудование, а сама лента, которую необходимо разрезать. Когда поставщики спрашивают о своих потребностях, первый вопрос почти всегда звучит так: «Какой тип ленты вы в основном режете?» Какова стандартная ширина ленты?
Необходимо заранее определить границы вашей продуктовой линейки. Это включает три аспекта: материал ленты (на восковой основе, смешанный, на основе смолы), диапазон ширины (как можно уже) и характеристики мастер-катушки (максимальная ширина входящего потока, внутренний диаметр, внешний диаметр). Материал определяет направление процесса резки: покрытия лент на восковой основе относительно мягкие, поэтому покрытия следует избегать во время резки; покрытия лент на основе смолы твердые и хрупкие, что требует особых требований к остроте лезвия и контролю температуры. Если ваша линейка продукции охватывает узкую полосу электронных меток от 3 мм до логистической ширины 100 мм, индивидуальное решение должно обеспечивать достаточный запас регулировки в инструментальных системах и контроле натяжения.
Результатом этого шага является список часто используемых спецификаций, а не просто утверждение «все необходимые ширины».
2. Точность: Использование стоимости для изменения стандарта.
Практически все поставщики станков для продольной резки делают акцент на «высокой точности», но точность имеет свою цену. Стандартное оборудование с точностью ± 0,5 мм и прецизионное оборудование с точностью ± 0,05 мм находятся на совершенно разных уровнях с точки зрения конфигурации оборудования, затрат на отладку и требований к стабильности работы.
При определении требований к точности более эффективным подходом является использование последствий для обратного расчета. Задайте себе вопрос: если ширина вырезанной ленты отклоняется на 0,1 мм, что произойдет дальше? При использовании для обычных логистических этикеток небольшая неточность краев может оказаться недостаточной; если же используется для штрихкодов высокого разрешения или прецизионных электронных этикеток, заусенцы по краям напрямую приводят к смещению ленты, появлению белых полос печати или даже износу печатающей головки, тогда точность становится «критически важным» параметром.
Информирование поставщиков о сценарии печати на терминале полезнее, чем простое указание допустимого отклонения. В то же время, пробная резка — единственный способ проверить заявленную точность: используйте собственный основной рулон, нарежьте его в соответствии с самыми узкими и самыми широкими параметрами и измерьте штангенциркулем, а не просто смотрите на таблицу параметров.
3. Скорость: соответствие структуре заказов, а не погоня за номинальными пиками.
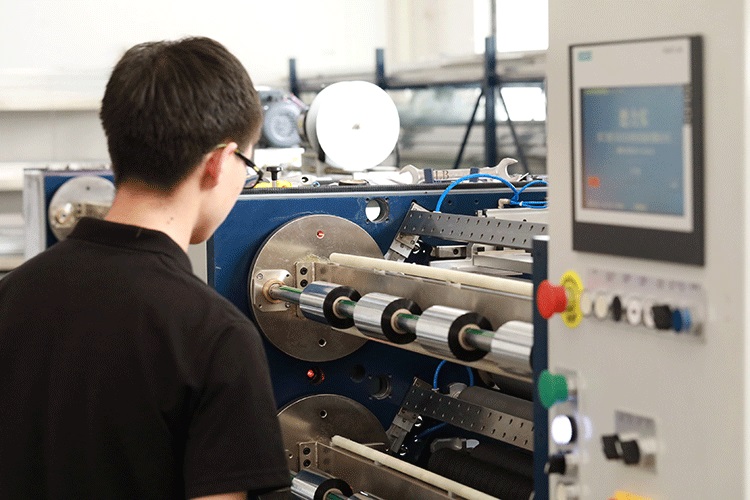
Настройка скорости продольной резки зависит от структуры вашего заказа. В мелкосерийном производстве с широким ассортиментом продукции эффективность смены заказов гораздо важнее, чем высокая скорость — частые простои и корректировка инструмента сводят на нет все преимущества, обеспечиваемые «высокой скоростью». В крупномасштабном непрерывном производстве с небольшими техническими характеристиками стоит платить за высокую скорость, превышающую 300 м/мин.
Есть еще одно легко упускаемое из виду ограничение: потеря материала ради скорости. Ленты на основе смол имеют более твердое покрытие и меньшую прочность, поэтому их фактическая скорость резки обычно на 20–30% ниже, чем у лент на основе воска. Если вы в основном работаете с изделиями на основе смол, оборудование, рассчитанное на 500 м/мин, в вашем случае может работать лишь чуть более чем на 300 м/мин. При запросе скорости указывайте основной тип ленты, чтобы поставщики могли дать обоснованные рекомендации.
4. Регулировка натяжения: ключевой фактор в решении индивидуальных задач.
В качестве подложки для ленты используется ПЭТ-пленка толщиной всего от 4,5 до 10 микрон, которая гораздо более чувствительна к натяжению, чем обычная бумага или пленка. Если натяжение слишком велико, подложка может растянуться и деформироваться, а в чернильном слое могут образоваться микротрещины; если натяжение слишком мало, намотка ослабевает, а торцевая поверхность приобретает искривленную форму, напоминающую «колокол», что неизбежно приводит к застреванию ленты при печати на устройстве.
Это та часть процесса индивидуализации, которая требует тесного взаимодействия с поставщиками. Вам нужно сообщить другому человеку не просто «поддерживайте стабильное натяжение», а следующее: какова минимальная толщина вашей ленты в микронах? Каков минимальный диаметр рулона после нарезки? Роль катушки одноосевая или многоосевая синхронизированная?
Для сверхтонких лент для продольной резки (менее 3 мм) контроль натяжения должен быть точным до уровня 0,1 Н, а также необходимо учитывать незначительные различия между осями при одновременной намотке нескольких рулонов. Для обычных широких лент базовой конфигурацией является замкнутая система контроля натяжения в сочетании с активной системой коррекции, а отклонение торца должно контролироваться в пределах ±1 мм для обеспечения пригодности ленты к использованию. Установив эти конкретные ограничения для поставщиков, они могут определить, следует ли использовать направляющие валы, коническое натяжение или более точные сервосистемы.
5. Совместимость материалов и особые технологические требования.
Если ваш бизнес связан со специфическими отраслевыми приложениями, то индивидуализация должна быть на более высоком уровне. Ленты для медицинских этикеток должны обладать антистатическими свойствами и низким уровнем пыли, а также могут нуждаться в интеграции модулей очистки или функций УФ-стерилизации. Сверхтонкие ленты, используемые в производстве электроники, требуют лазерной микрорезки вместо традиционной резки лезвием, чтобы избежать сжатия и деформации материала. Для моющихся лент может потребоваться герметизация краев во время резки.
Если эти требования выдвигаются только на этапе приемки, их практически невозможно выполнить. В процессе обмена информацией о требованиях следует заблаговременно объяснять сценарии конечного использования и позволять поставщикам оценивать необходимость разработки нестандартных профилей инструментов, устройств для устранения статического электричества или корректировки процессов обработки поверхности роликов.
6. Изложите свои требования в виде "спецификации для резки".
Устное общение легко упустить из виду; письменное подтверждение — ключ к обеспечению внедрения индивидуальных настроек. Действительный отчет о запросе должен включать следующие поля:
Размеры материала: тип ленты (на восковой основе/смешанная/на основе смолы), толщина подложки (мкм), характеристики покрытия (высокотемпературная стойкость/антистатическое/моющееся и т. д.).
Размеры изделия: список целевой ширины (включая самую узкую и самую широкую), внутренний диаметр сердечника (1 дюйм / 0,5 дюйма / специальный), длина или диаметр готовой катушки и допуск на аккуратность торцевой поверхности.
Аспект эффективности:желаемый диапазон рабочих скоростей, частота смены заказа и количество одновременно перематываемых катушек.
Размеры качества: требования к точности резки, допустимый верхний предел процента дефектов, а также необходимость онлайн-контроля и автоматической отбраковки.
Заполните эту форму, и вы завершите самую важную работу по индивидуальному заказу. Остается лишь потребовать от поставщиков провести тестовую резку с использованием ваших материалов и подтвердить каждое обещание фактическими данными испытаний, а не просто предоставить красивые образцы из каталога.
Индивидуальная настройка станка для нарезки ленты по сути означает приобретение «гарантии» — обеспечения плавной намотки, бесперебойной работы и четкой печати готовой ленты. Четкость требований напрямую определяет глубину этой гарантии.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano




 Машина для резки штрих-кодовой ленты
 Полуавтоматическая машина для резки термотрансферной ленты RSDS5 PLUS
 Автоматическая машина для резки термотрансферной ленты RSDS8 H PLUS
 Автоматическая машина для резки термотрансферной ленты RSDS6 PLUS
 Полуавтоматический резак для термотрансферной ленты RSDS1 PLUS
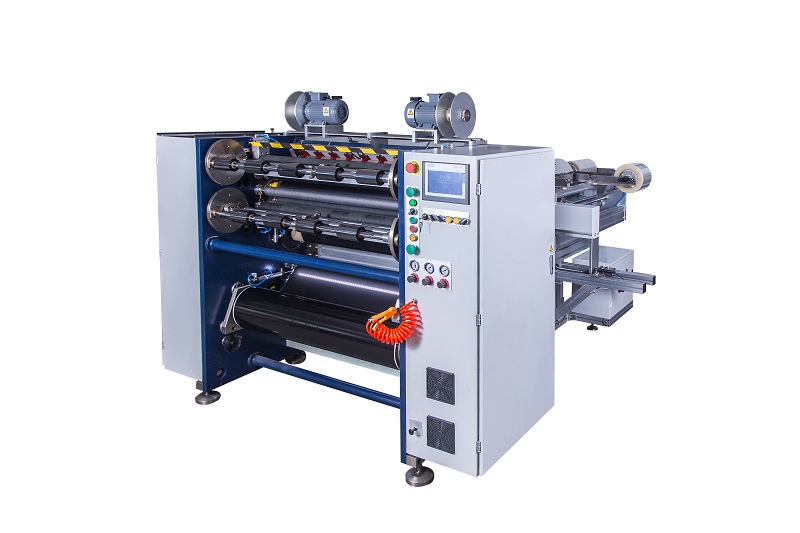 Полуавтоматический резак для термотрансферной ленты RSDS2 PLUS
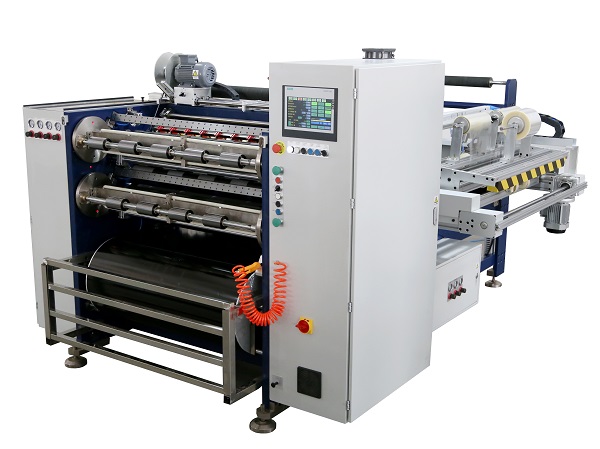 Автоматическая машина для резки термотрансферной ленты RSDS8 PLUS
 Ручной резак для термотрансферной ленты RSDS4






