Выбор оптимального размера машины для нарезки термотрансферных лент — одно из самых важных решений, которое принимает производитель лент для штрихкодов. Правильный выбор позволит превратить большие рулоны сырья в точные, воспроизводимые готовые рулоны с минимальными отходами. Неправильный выбор приведет к вибрации лезвия, пыли по краям, непостоянной ширине и возвратам продукции клиентами на долгие годы.
В этом руководстве подробно описаны все важные параметры для производства лент для штрихкодов — от ширины полотна и диаметра сердечника до контроля натяжения, выбора лезвий и пылеудаления — чтобы вы могли подобрать оборудование, соответствующее вашему ассортименту продукции сегодня и масштабируемое в будущем.
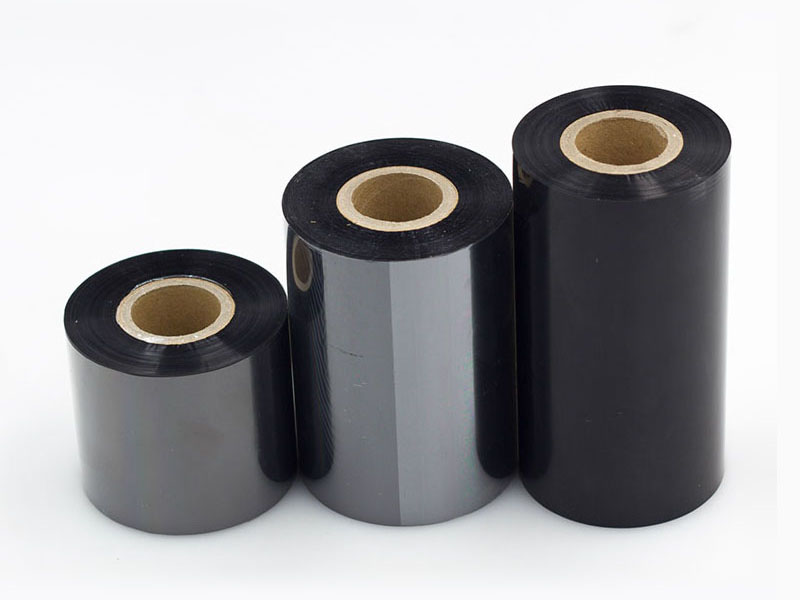
1. Знайте свои входные и выходные данные: основы определения размеров.
Прежде чем рассматривать технические характеристики оборудования, определите два конца процесса.
Ввод (джамбо-ролл):
• Ширина основного полотна (мм или дюймы) — типичная ширина основных полотен термотрансферной ленты составляет от 200 мм до 1300 мм.
• Внешний диаметр (OD) рулона большого диаметра
• Основной идентификатор (Core ID) основного ролла
• Общий вес рулона
Выходная продукция (готовые рулоны):
• Конечная ширина разреза на рулоне (например, 30 мм, 50 мм, 60 мм, 110 мм)
• Необходимо завершить изготовление сердечника с внутренним диаметром (0,5", 1", 1,5", 2" или 3 дюйма).
• Внешний диаметр / длина готового рулона
• Требования к допускам по ширине
Рабочая ширина и производительность размотчика машины должны значительно превышать как имеющиеся у вас исходные рулоны, так и самый широкий рулон, который вы планируете приобрести. Общее правило: выбирайте размер, исходя из максимально возможной реальной ширины исходного рулона, а затем добавьте запас в 10–15%.
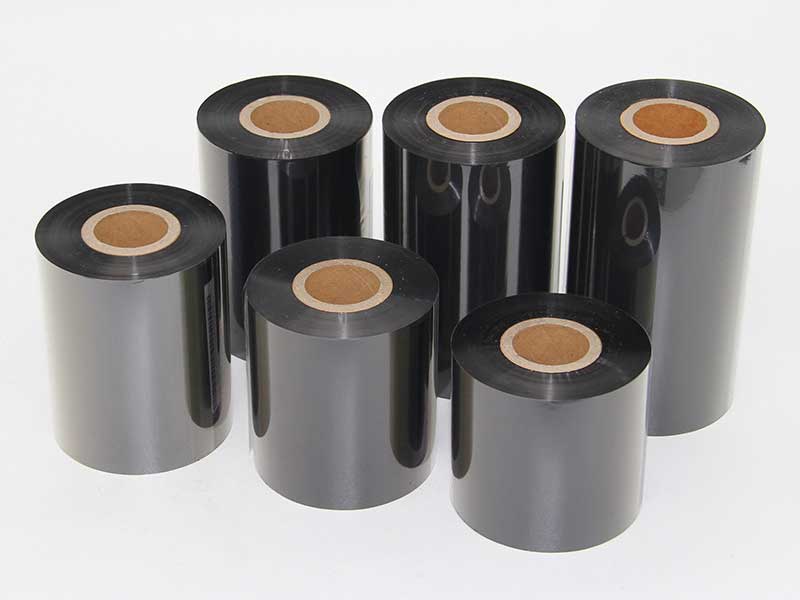
2. Диаметры керна: наиболее часто упускаемый из виду параметр.
Основные идентификаторы, которые необходимо создать, определяют конфигурацию оправки и системы перемотки. Лента для штрихкодов чаще всего наносится на1 дюйм (25,4 мм)ядра, но0,5", 1,5", 2" и 3"Основные ядра являются общими для различных рынков и приложений.
Важные вопросы, которые следует задать:
• Поддерживает ли машина сердечники разных размеров?Двойной или сменный вал перемотки позволяет сократить время переналадки на всей производственной линии.
• Подходит ли он для работы с эксцентричными или лёгкими бумажными/пластиковыми сердечниками?Лента для штрихкодов часто использует тонкие пластиковые сердечники; для предотвращения проскальзывания во время высокоскоростной перемотки устройству необходим надежный захват сердечника.
• Автоматизирована ли выравнивание ядра?Неправильное расположение сердечников приводит к телескопическому выдвижению ленты — одной из наиболее распространенных причин брака лент для штрихкодов.
Выберите станок, у которого диаметр намоточного вала, тип захвата сердечника и конструкция торцевой крышки соответствуют каждому размеру сердечника в вашем каталоге.
3. Диапазон ширины полотна и конфигурация продольной резки
Способ продольной резки должен соответствовать как типу материала, так и требованиям к качеству.
Резка бритвой/дробильной кромкой— подходит для тонких, недорогих пленочных полотен; простая конструкция, но генерирует больше пыли по краям и требует частой замены лезвий.
Резка ножницами (вращательная резка)— Использует комплект лезвий с разъемами «папа/мама» для более чистого среза; идеально подходит для восковых и восково-смоляных лент, где качество кромки напрямую влияет на производительность печатающей головки.
Сокращение количества очков— лучше всего подходит для более толстых пленок и материалов, склонных к разрыву.
Для лент для штрихкодов, где срок службы печатающей головки и стабильное качество штрихкодов зависят от чистых, свободных от пыли краев,Рекомендуемый метод по умолчанию — резка срезом.Режущая головка станка должна обеспечивать быструю перестановку лезвий для минимизации времени переналадки между операциями различной ширины.
4. Контроль напряжения: где качество достигается или теряется
Неравномерное натяжение является основной причиной скручивания рулонов, смятия ленты и нестабильного качества печати на последующих этапах. В ваш контрольный список размеров должны входить:
• Независимые зоны напряжениядля размотки, нарезки и перемотки — каждый этап контролируется отдельно.
• Управление натяжением с обратной связью(на основе тензодатчика), компенсирующий изменение диаметра рулона во время перемотки.
• Программируемое натяжение конусачтобы готовые рулоны оставались плотными в сердцевине, не сминаясь во внутренних слоях.
• Плавный запуск/остановкадля предотвращения проскальзывания полотна на сердечнике при каждом цикле
Если готовые рулоны будут использоваться на высоких скоростях в промышленных принтерах этикеток, то обеспечение равномерного натяжения является обязательным условием.
5. Контроль пыли и качество кромок
Лента для печати штрихкодов должна иметь исключительно чистые края — пыль и остатки покрытия, оставшиеся на ленте, попадают в область печатающей головки и сокращают срок ее службы, что приводит к ухудшению качества печати и дорогостоящим жалобам клиентов.
Качественный станок для продольной резки должен включать в себя следующие компоненты:
• Обрезка кромокс удалением обрезков и отходов
• Удаление пыли пылесосом или щеткойна станции продольной резки и перемотке
• Упоры для устранения статического электричествадля предотвращения притягивания пыли и прилипания паутины
• Направленный пылеулавливаниедля поддержания чистоты как оборудования, так и чистого помещения.
Если вы поставляете ленты клиентам, использующим термопринтеры, встроенная система пылеудаления — одно из самых веских преимуществ, которое вы можете предложить, и это обязательное требование, а не опция.
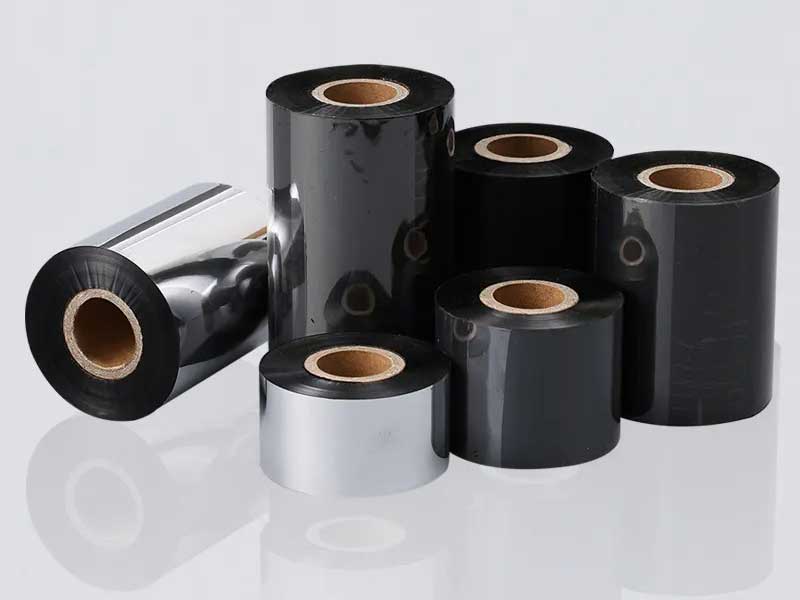
6. Скорость против точности: соответствие производительности допускам
Более высокие скорости линии повышают производительность, но могут ухудшить точность по ширине и качество кромок, если машина не рассчитана на это. Ключевые характеристики для сравнения:
| Параметр | На что обратить внимание |
| Максимальная скорость продольной резки | Добейтесь желаемой суточной производительности; типичная скорость составляет 100–300 м/мин. |
| Допуск по ширине | Лента для штрихкодов с точностью ±0,1 мм или лучше. |
| Биение/концентричность лезвия | Низкий процент биения обеспечивает чистую и равномерную резку. |
| Выравнивание рулона к рулону | допуск ≤±0,5 мм во избежание телескопического выдвижения |
| Время переналадки | Изготовление изделий различной ширины занимает менее 10 минут. |
Требования к допускам должны определяться исходя из областей применения принтеров ваших клиентов, а не только из технических характеристик устройства. Задавайте вопросы:Какова минимальная ширина готового изделия и самые жесткие допуски, необходимые для вашей системы продаж?Эти характеристики должны определять выбор оборудования.
7. Совместимость материалов: воск, восковая смола и смоляная лента.
Термотрансферная лента выпускается с тремя основными химическими составами покрытия, и они ведут себя по-разному на станке для продольной резки:
• Восковые ленты— Более мягкое покрытие, более высокое пылеобразование, требуется хорошее пылеудаление
• Ленты из восковой смолы— Сбалансированная производительность, наиболее распространенный тип ленты для штрихкодов.
• Ленты из смолы— Более твердое и хрупкое покрытие; требует меньшего натяжения и точной настройки лезвия, чтобы избежать отслаивания.
Станок, который справляется со всеми тремя задачами без перенастройки и позволяет сохранять в ПЛК рецепты, специфичные для конкретного материала (натяжение, тип лезвия, скорость), обеспечивает реальную гибкость производства.
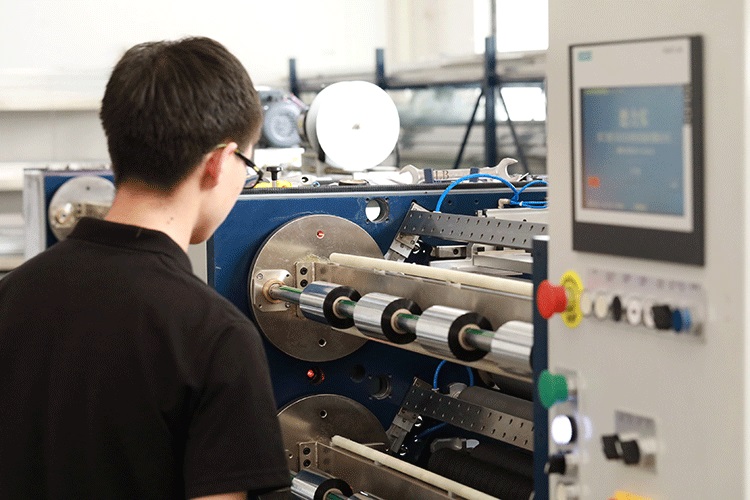
8. Автоматизация, системы управления и готовность к Индустрии 4.0
Современные станки для продольной резки все чаще интегрируются со следующими компонентами:
• Системы управления с сервоприводомдля точного натяжения и повторяемой скорости
• Управление рецептамидля быстрого вызова настроек материала
• Автоматический подсчет рулонов, маркировка и измерение длины
• Системы направляющих по кромке (EPC)для обеспечения прямолинейности траектории движения полотна во время разрезания
• Регистрация данныхдля обеспечения прослеживаемости и проведения аудитов качества
Если ваши клиенты или система контроля качества требуют полной прослеживаемости, отдавайте приоритет оборудованию со встроенными системами измерения и отчетности.
9. Площадь, коммуникации и монтаж.
Не забывайте о практических ограничениях:
• Общие габариты и зазоры для загрузки рулонов большого диаметра и разгрузки готовых рулонов
• Требования к электропитанию (напряжение, фаза) и подаче сжатого воздуха для системы очистки лопастей/пылеудаления.
• Грузоподъемность вашего пола, особенно для машин, работающих с инструментами толщиной более 1300 мм.
• Доступ для оператора для нарезания резьбы, замены лезвий и очистки.

10. Практический контрольный список размеров
Используйте это как заключительный контрольный список перед покупкой:
▪ Диапазон ширины основного полотна охватывает все текущие и планируемые запасы сырья (+10–15% маржа)
▪ Система захвата стержня/вал перемотки поддерживает все типы стержней из вашего каталога.
▪ Способ продольной резки (рекомендуется резка ножницами) соответствует марке вашего материала.
▪ Система управления натяжением с обратной связью и возможностью конусного расширения
▪ Встроенная система пылеудаления и устранения статического электричества
▪ Допуск по ширине соответствует самым строгим требованиям заказчика (±0,1 мм или лучше).
▪ Скорость соответствует целевому выходному значению
▪ В системе управления хранятся рецептуры, специфичные для конкретного материала.
▪ Время переналадки соответствует вашему производственному процессу.
▪ Требования к инженерным сетям и занимаемой площади подтверждены.
Заключение
Выбор размера машины для нарезки термотрансферной ленты сводится к подбору соответствующего оборудования.входные данные, выходные данные и качество— дело не только в выборе самой быстрой или широкой модели. Правильно подобранные диаметры сердечника, контроль натяжения, система пылеудаления и допуски позволят создать производственную линию, которая будет выпускать чистую и качественную ленту для штрихкодов, которой доверяют ваши клиенты. Если же допустить ошибки, каждый рулон превратится в лотерею.
Если вы оцениваете станок для продольной резки ленты для вашей линии по производству штрихкодовых лент, сначала сопоставьте весь свой каталог продукции с этим контрольным списком, а затем сравните станки по параметрам, которые действительно влияют на качество и стоимость.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano




 Машина для резки штрих-кодовой ленты
 Полуавтоматическая машина для резки термотрансферной ленты RSDS5 PLUS
 Автоматическая машина для резки термотрансферной ленты RSDS8 H PLUS
 Автоматическая машина для резки термотрансферной ленты RSDS6 PLUS
 Полуавтоматический резак для термотрансферной ленты RSDS1 PLUS
 Машина для резки солнечной пленки
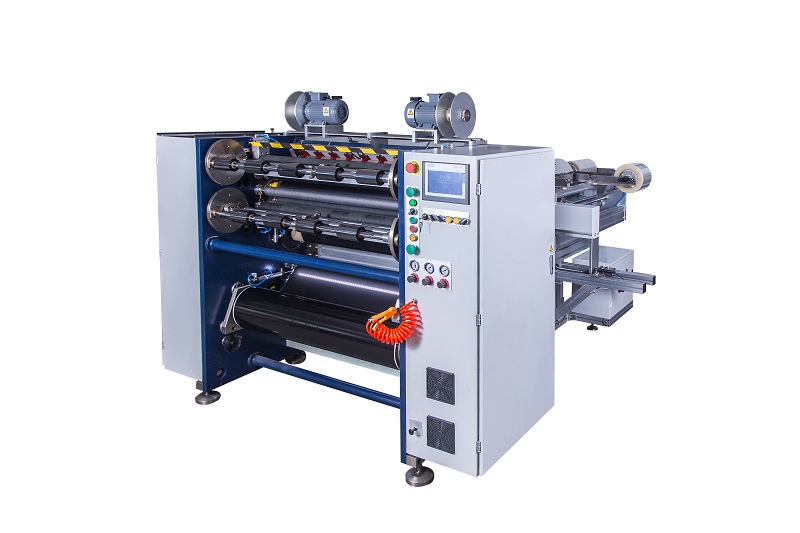 Полуавтоматический резак для термотрансферной ленты RSDS2 PLUS
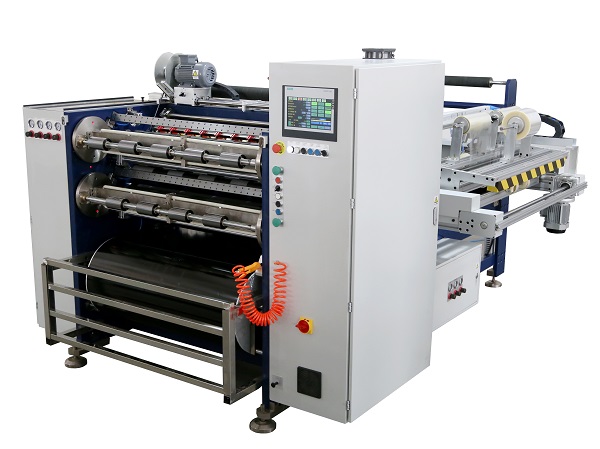 Автоматическая машина для резки термотрансферной ленты RSDS8 PLUS






