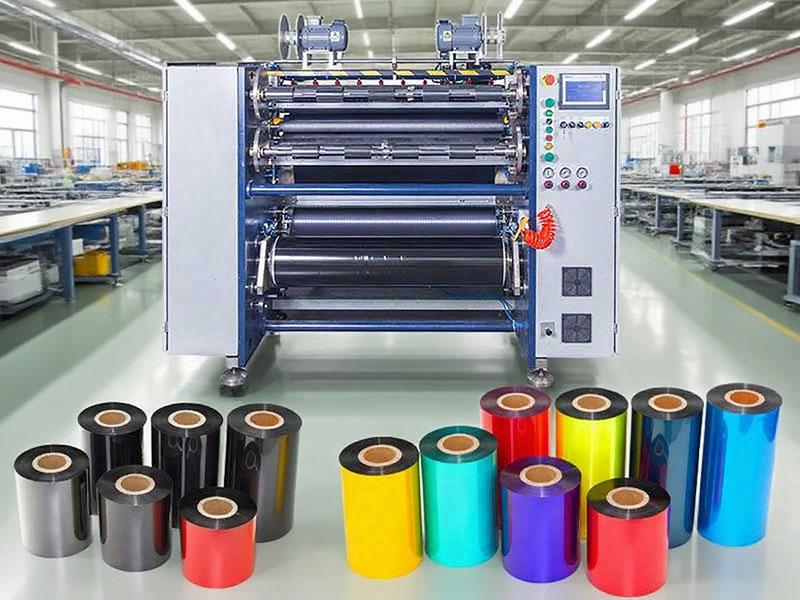
В цепочке производства штрихкодов машины для нарезки лент играют роль «моста» — они точно разрезают большие, широкие рулоны покрытых лент на небольшие рулоны, подходящие для различных моделей принтеров штрихкодов. Этот процесс может показаться простым, но он напрямую определяет качество конечной печати: недостаточная точность нарезки может привести к смещению ленты и появлению белых полос на отпечатке; неправильный контроль натяжения может вызвать осыпание порошка, складки или даже обрыв лент. Основная функция машины для нарезки лент основана на трех параметрах: «точная резка, стабильная намотка и высокая скорость работы».

Контроль точности резки: от механического исполнения до взаимодействия систем.
Точность резки — это наиболее фундаментальный показатель производительности ленточнорезных машин. Основное требование заключается в нарезке широкой ленты на подрулоны заданной ширины, при этом погрешности ширины обычно контролируются в пределах ±0,1 мм. Такая точность достигается не за счет отдельного компонента, а в результате работы скоординированной системы.
В приводах для продольной резки обычно используются системы круглых или плоских лезвий, при этом количество и расстояние между группами лезвий регулируются вручную или с помощью ЧПУ в соответствии с требованиями заказа. Для более твердых материалов, таких как ленты на основе смолы, износостойкость и острота лезвия имеют ключевое значение. Но полагаться только на сам инструмент далеко не достаточно — система коррекции играет роль «калибратора». Отслеживая положение края ленты в реальном времени с помощью фотоэлектрических датчиков, система коррекции может динамически корректировать боковое положение ленты, чтобы гарантировать, что край ленты теоретически остается выровненным с инструментом на протяжении всего процесса продольной резки. Без этого уровня защиты, даже при точной установке инструмента, даже небольшое боковое смещение во время работы с лентой может накапливаться и приводить к значительным отклонениям по ширине.
Более высокая точность обеспечивается системами параметрического управления. Современные станки для продольной резки лент, как правило, используют ПЛК или сенсорные интерфейсы, позволяющие операторам устанавливать такие параметры, как длина, скорость и количество резки, а система автоматически рассчитывает оптимальную рабочую кривую на основе этих настроек. Некоторые усовершенствованные модели также оснащены функциями управления запуском и остановкой буфера, автоматически регулируя скорость и натяжение на этапах запуска и остановки, чтобы избежать колебаний допусков резки, вызванных мгновенными ударами. Данные показывают, что такая оптимизация может повысить точность резки более чем на 50%.

Контроль натяжения: залог качества на протяжении всего процесса.
Если точность нарезки определяет «размерную податливость» ленты, то контроль натяжения определяет «качество печати» ленты. Натяжение — это наиболее важный и одновременно тонкий параметр процесса нарезки ленты: чрезмерное натяжение вызывает повреждение ПЭТ-пленки, приводя к физическим изменениям в слое чернил, прилипшем к ней, что вызывает отслаивание порошка во время использования; недостаточное натяжение приводит к ослаблению намотки ленты, образованию складок, белых линий или вмятин во время печати; неравномерное натяжение приводит к смещению сердечника и боковому скольжению.
Система управления натяжением ленточнорезильного станка должна обеспечивать независимую регулировку размотки и намотки, а также иметь возможность управления конусным натяжением. Коническое натяжение означает уменьшение натяжения по мере увеличения диаметра намотки — если натяжение остается постоянным, внешний слой углеродной ленты будет натягиваться и «сжимать» внутренний слой, вызывая его деформацию. Распространенным решением для такого управления является использование серводвигателей в паре с магнитопорошковыми муфтами: магнитопорошковая муфта обеспечивает базовый момент натяжения, а сервосистема в режиме реального времени точно настраивает систему в соответствии с изменениями диаметра катушки.
Эффект от контроля натяжения в конечном итоге отражается на ровности готовой ленты после намотки. Лента должна быть идеально ровной и параллельной сердечнику вырубки, чтобы края ленты равномерно нагружались во время печати. Если намотка неравномерная, точки приложения силы концентрируются на одной стороне края ленты, что значительно увеличивает риск обрыва. Поэтому система натяжения и конструкция намоточного вала часто взаимосвязаны: намотка требует достаточной жесткости и соосности, а некоторые модели оснащены автоматическими кронштейнами для уменьшения колебаний во время высокоскоростной работы.
Эффективность намотки и переключения: от "остановки и замены вала" до "непрерывного производства"
Разрез выполнен лишь наполовину; ленту еще необходимо аккуратно намотать обратно на готовый сердечник. Производительность намоточного устройства напрямую влияет на эффективность производства и качество готовой продукции. Современные устройства, широко используемые в настоящее время, поддерживают одновременную намотку нескольких рулонов, обычно в конфигурации трех- или четырехкоординатных намоточных систем, способных одновременно обрабатывать несколько подрулонов. Технические характеристики рулонов обычно совместимы как с 1-дюймовыми, так и с 1/2-дюймовыми матрицами, что позволяет использовать их с принтерами штрихкодов различных марок (например, Zebra, Honeywell и др.).
Основная проблема, снижающая эффективность, часто заключается не в скорости резки, а во времени простоя во время смены рулонов. Традиционное оборудование требует остановки после намотки и ручной разборки вала с материалом и замены сердечника на новую трубу, что является трудоемким и сложным процессом. Для решения этой проблемы была разработана система намотки с переворачивающимся валом: станция намотки использует вращающуюся кронштейновую конструкцию; когда один вал полностью загружен, система автоматически переворачивается на следующий вал для продолжения намотки, одновременно завершая полную выгрузку вала и подготовку к новым валам. Некоторые модели высокого класса также интегрируют функции автоматической резки, разрезая ленты сразу после завершения намотки, обеспечивая аккуратные разрезы и избегая перекосов и неровностей, вызванных ручной резкой.
Система сбора отходов также является важной гарантией непрерывного производства. Во время продольной резки ленты необходимо оперативно наматывать заготовку с обеих сторон основного рулона; в противном случае это может привести к запутыванию оборудования и нарушению работы. Устройство для намотки отходов с приводом от крутящего момента позволяет перематывать заготовку в компактные рулоны с постоянным крутящим моментом, обеспечивая бесперебойную работу основной линии продольной резки.
Автоматизация и интеллект: от «операционного оборудования» к «системе управления»
Функциональные возможности современных ленточнорезных станков давно вышли за рамки простой «резки» и «намотки». Рост автоматизации меняет роль операторов.
Консоль направляющего ремняЭто типичный пример. После нарезки готовую ленту необходимо подать на сердечник рулона с направляющей пленкой (свинцовой лентой), чтобы конечный пользователь мог вставить ленту в принтер. Ручное нанесение направляющей ленты не только неэффективно, но и затрудняет обеспечение стабильности. Полностью автоматизированная платформа с направляющей лентой может автоматически выполнять соединение, резку и склеивание ленты, значительно сокращая ручное вмешательство и экономя материалы.
Параметрическое управление формуламиЭто придает оборудованию «возможность запоминания». Различные партии и материалы лент (на восковой основе, смешанные, на основе смолы) соответствуют различным кривым натяжения, параметрам скорости и конфигурациям инструментальных групп. Операторы могут сохранять проверенные комбинации параметров в виде рецептов и вызывать их одним щелчком мыши для следующего производства, сокращая время отладки и количество человеческих ошибок. Данные об «оптимальном диапазоне натяжения», накопленные во время ввода в эксплуатацию, также стали ключевым активом для технического обслуживания оборудования и передачи технологий.
Онлайн-диагностика и проверка неисправностейДополнительные функции повышают надежность производства. Система в режиме реального времени отслеживает состояние выравнивания кромок, колебания натяжения и рабочую скорость ленты. При обнаружении отклонения срабатывает сигнализация или система автоматически отключается, чтобы предотвратить массовые аварии, связанные с качеством продукции.
Заключение
Основная функция машины для продольной резки ленты для принтеров штрихкодов по сути представляет собой технологический замкнутый цикл, построенный на принципах «точности, натяжения и эффективности». Контроль точности резки решает проблему «какой ширины резки», контроль натяжения решает проблему «качественной резки и удобства использования», а намотка и автоматизация решают проблему «быстрой резки или экономии рабочей силы». Эти три фактора одновременно ограничивают и поддерживают друг друга: без точности контроль натяжения невозможен; без гарантий натяжения плоскостность рулона будет подобна воздушным замкам; без эффективной намотки и переключения, независимо от высокой скорости резки, ее невозможно преобразовать в реальную производственную мощность.
Для компаний, занимающихся обработкой лент, понимание технической логики, лежащей в основе этих ключевых функций, является не только основой для выбора оборудования, но и фундаментом для оптимизации производственных процессов и повышения конкурентоспособности продукции. В современных, все более совершенных технологиях печати штрихкодов, каждая техническая деталь в процессе нарезки в конечном итоге влияет на качество печати на терминалах.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano


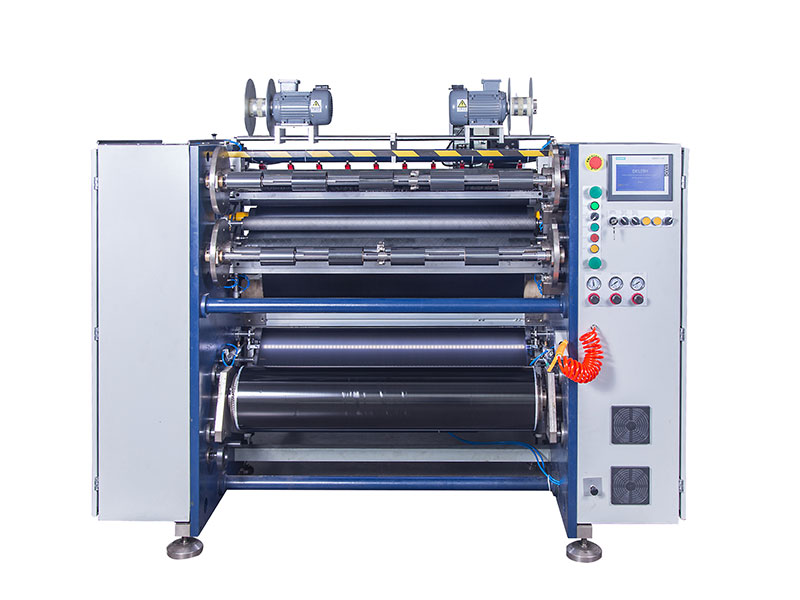

 Машина для резки ленты
 Машина для резки штрих-кодовой ленты
 Полуавтоматическая машина для резки термотрансферной ленты RSDS5 PLUS
 Автоматическая машина для резки термотрансферной ленты RSDS8 H PLUS
 Автоматическая машина для резки термотрансферной ленты RSDS6 PLUS
 Полуавтоматический резак для термотрансферной ленты RSDS1 PLUS
 Перемотчик печатной ленты для карточек
 Машина для резки лент для печати на карточках






