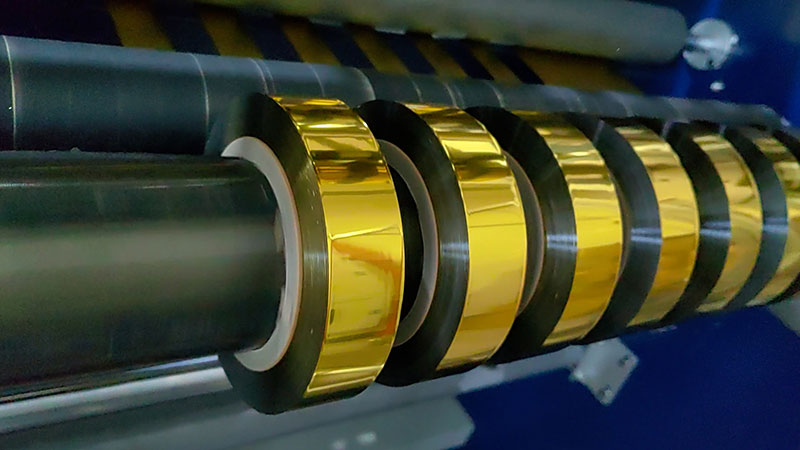
Как высококачественный упаковочный материал, фольга для горячего тиснения напрямую определяет качество процесса резки, а также последующий эффект штамповки и выход готовой продукции. В отрасли существует поговорка: «30% горячего процесса, 70% резки», подчеркивающая ключевую роль этапа резки. Однако фольга для горячего тиснения имеет толщину всего 12–30 мкм, покрытую разделительным и клеевым слоями, что делает ее чрезвычайно чувствительной к натяжению и контактному давлению. При высокоскоростной резке (150–300 м/мин) этап намотки часто становится очагом возникновения дефектов качества — частых проблем, таких как смятие, смещение, загнутые края и неровные торцы, что серьезно ограничивает эффективность производства и выход продукции.
Основная причина проблем с качеством намотки кроется не в одном факторе, а в совокупном воздействии свойств материала, точности оборудования, параметров процесса и условий эксплуатации. Поэтому улучшение качества намотки должно перейти от «решения проблемы» к систематической оптимизации. В данной статье будут рассмотрены систематические стратегии улучшения качества намотки в машинах для горячей штамповки фольги по четырем параметрам: контроль натяжения, управление роликами, коррекция выравнивания и устранение статического электричества.

1. Контроль натяжения: «Неизменный залог» качества намотки.
Натяжение является ключевым динамическим параметром в процессе нарезки и намотки. Чрезмерное натяжение приводит к растяжению, деформации или даже разрыву фольги, вызывая образование складок «хризантемообразной сердцевины» во внутреннем слое под давлением; если натяжение слишком низкое, межслойное проскальзывание приводит к отклонению или разрушению; колебания натяжения вызывают неровности торцевых поверхностей.
Традиционные методы регулирования натяжения с постоянным сопротивлением не позволяют учитывать изменения диаметра намотки. При увеличении диаметра рулона в 3–5 раз, если натяжение остается постоянным, натяжение внешнего слоя будет сжимать внутренний слой, вызывая образование складок на внутреннем кольце. Регулирование натяжения с помощью конусного метода является ключевой стратегией для решения этого противоречия: натяжение уменьшается в соответствии с заданной кривой по мере увеличения диаметра рулона, при этом типичный коэффициент конусности устанавливается на уровне 0,5–0,8, начальное натяжение — на уровне 8–12% от предела прочности материала на разрыв, а конечное натяжение снижается до 40–70% от начального значения.
Более совершенная сегментированная система управления натяжением разделяет процесс намотки на три этапа:
• Начальная секция(0–20% диаметра валка): Используется меньшее натяжение для обеспечения гладкости и плотного прилегания сердечника валка;
• Секция постоянного натяжения(20–70% диаметра рулона): Поддерживает стабильное межслойное давление;
• Секция спуска с пологим спуском(70%–100% диаметра валка): Постепенно снижает натяжение для компенсации веса внешнего кольца.
Скорость реакции системы управления натяжением с обратной связью напрямую влияет на чистоту торцевой поверхности намотки. Современное высокотехнологичное оборудование использует двухконтурную архитектуру обратной связи «скорость + ток» в сочетании с динамической компенсацией с опережением, которая в реальном времени рассчитывает инерционный эффект, вызванный изменением диаметра катушки. При ускорении и замедлении добавляется компенсация крутящего момента, контролирующая колебания натяжения в пределах ±3%. После применения точного управления конусным натяжением одна компания снизила частоту несоосности торцевой поверхности и дефектов в виде складок на 40–60%.

2. Перемотка роликов: от «пассивного уплотнения» к «активной адаптации»
Функция намоточного прижимного ролика заключается не только в плотном прижимании фольговой ленты к сердечнику для удаления воздуха между слоями, но и в обеспечении аккуратности намотки. Плохое состояние ролика является распространенной причиной образования складок и загибания краев.
Отклонение параллельности роликов — наиболее часто упускаемая из виду механическая ловушка. Если ось прижимного ролика не параллельна оси намоточного барабана, отклонение давления между левой и правой сторонами приведет к тому, что одна сторона поверхности фольги будет натянута, а другая — ослаблена, что сделает ослабленную сторону очень склонной к образованию складок. Промышленные стандарты требуют, чтобы отклонение давления между левой и правой сторонами контролировалось в пределах ±3 Н, а отклонение параллельности не превышало 0,05 мм/м. Твердость роликов также важна — для горячей штамповки фольги следует использовать полиуретановые или нитриловые резиновые ролики с твердостью по Шору А 60–75 и шероховатостью поверхности Ra 0,8–1,6 мкм. Слишком твердые ролики не смогут адаптироваться к колебаниям толщины фольги; слишком мягкие — легко деформируются и вызывают неравномерное давление.
Традиционное давление на прижимной ролик фиксировано и не может регулироваться в зависимости от изменения диаметра рулона, что легко приводит к противоречию «низкого внешнего натяжения и высокого давления на ролик» — распространенной причине образования складок на поверхности фольги. Механизм плавающего прижимного ролика и сегментированная пневматическая конструкция представляют собой направление развития технологии прижимных роликов: первый автоматически регулирует положение в зависимости от изменения диаметра рулона, поддерживая постоянный угол обмотки и контактное давление; второй независимо контролирует давление в пневматической подушке для каждого разреза, оказывая дополнительное давление на загнутую сторону края для динамического противодействия загибанию края вверх.

3. Коррекция и выравнивание: Обеспечьте аккуратную нижнюю линию торцевых поверхностей.
Такие проблемы, как неровные торцы намотки, валки башенной формы и выпуклости, часто возникают из-за недостаточной эффективности системы коррекции или чрезмерной механической точности.
Устранение несоосности следует проводить в порядке «от мягкого к жесткому»: сначала проверьте стабильность управления натяжением; затем проверьте параллельность направляющего и прижимного роликов; подтвердите, не изогнут ли вал намотки или не изношен ли патрон; и, наконец, осмотрите собственные дефекты материала (например, неравномерную толщину или чрезмерное статическое электричество). Ультразвуковые или фотоэлектрические системы коррекции являются стандартными решениями для устранения бокового смещения, при этом высококачественное оборудование обеспечивает точность коррекции в пределах ±0,5 мм. Для фольги с прозрачными подложками следует использовать ультразвуковые датчики, а не фотоэлектрические, чтобы избежать ложных срабатываний, вызванных светопропусканием.
Важно отметить, что скорость отклика системы коррекции должна соответствовать рабочей скорости оборудования. Для высокоскоростных продольно-резательных станков (выше 300 м/мин) рекомендуется использовать системы коррекции с сервоприводом прямого действия, время отклика которых контролируется в пределах 50 мс для эффективного подавления высокочастотных смещений.

4. Устранение статического электричества: невидимый «убийца запутывания»
Подложки из ПЭТ или БОПП, используемые для горячего тиснения, очень подвержены накоплению статического электричества при высокоскоростном фрикционном разделении. Накопление статического электричества приводит к отталкиванию слоев фольги друг от друга, вызывая отслоение и впитывание пыли, загрязнение поверхности, а в тяжелых случаях даже возникновение электрических разрядов, повреждающих покрытие.
Активные стержни для подавления статического электричества стали стандартным элементом современного оборудования для продольной резки. По сравнению с традиционными устройствами переменного тока, импульсные статические нейтрализаторы постоянного тока обладают более высокой эффективностью рассеивания, лучшим ионным балансом (остаточное напряжение ≤ ± 30 В) и меньшей вероятностью генерируют озон. Электростатический датчик встроен в прижимной ролик перемотки. Когда статическое напряжение превышает 2 кВ, щетка для подавления статического электричества автоматически активируется, обеспечивая связанное управление с регулировкой натяжения.
Заключение
Улучшение качества намотки на машинах для горячей штамповки фольги представляет собой систематический инженерный проект, охватывающий области натяжения, механики, электротехники и материаловедения. От точной настройки кривых натяжения конуса до калибровки параллельности прижимных роликов с точностью до миллиметра; от быстрого отклика системы коррекции до эффективного устранения статического электричества — каждый этап оптимизирован для повышения качества конечной намотки.
Практика доказала, что благодаря применению точного контроля натяжения конуса, высокоточных систем коррекции отклонений и интеллектуальной технологии устранения статического электричества, процент дефектов в виде складок при резке фольги для горячей штамповки может снизиться с 3,8% до менее 0,3%, а максимальный диаметр намотки может быть увеличен с 400 мм до 600 мм при сохранении плоской поверхности. С развитием таких технологий, как самообучение натяжения с помощью ИИ и онлайн-обнаружение изображений, управление намоткой переходит от «пассивной коррекции» к «активному подавлению валков», открывая новые возможности для непрерывного улучшения качества резки фольги для горячей штамповки.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano



 Машина для холодной резки фольги
 Перемотчик печатной ленты для карточек
 Машина для резки лент для печати на карточках
 Цифровая обработка фольги, резка фольги
 Машина для резки фольги с горячим тиснением RSDS7H 1350 PLUS
 Машина для резки фольги для горячего тиснения (RSDS7H) 1350






