Введение: Машина для горячей штамповки и продольной резки фольги является ключевым элементом оборудования в последующих процессах полиграфической и упаковочной промышленности. Ее рабочая скорость обычно достигает 200-400 метров в минуту, а точность резки должна составлять ±0,1 мм. Стабильная работа оборудования напрямую определяет качество и эффективность процесса горячей штамповки. При отсутствии надлежащего технического обслуживания машина для продольной резки подвержена неровностям торцов, колебаниям натяжения, царапинам и другим неисправностям. В данной статье будет представлен подробный анализ научно обоснованных интервалов технического обслуживания и ключевых моментов работы машин для горячей штамповки и продольной резки фольги, что поможет предприятиям перейти от «ремонта после поломки» к «профилактическому техническому обслуживанию», продлевая срок службы оборудования и снижая частоту отказов.
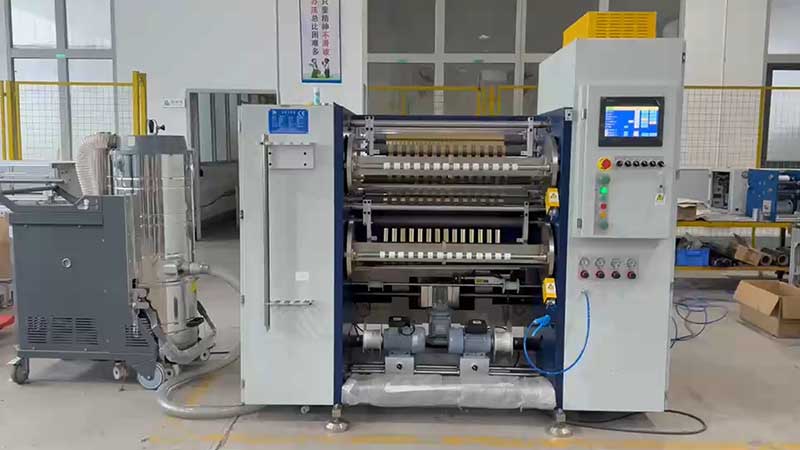
1. Почему цикл технического обслуживания так важен?
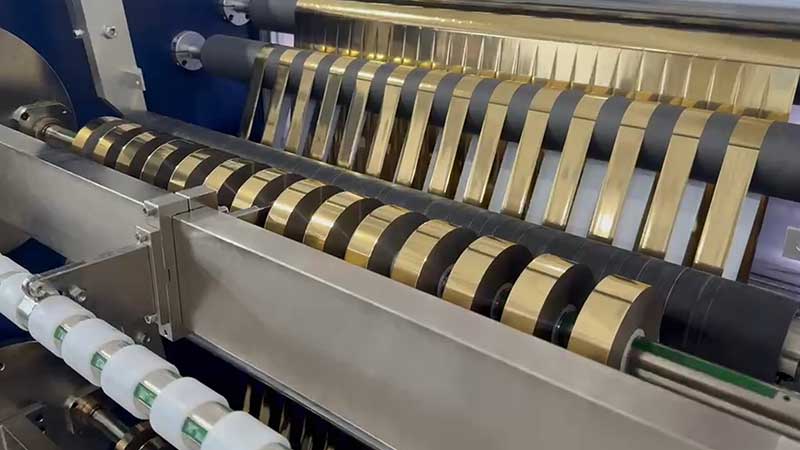
Фольга для горячей штамповки (электрохимический алюминий) обычно имеет толщину всего 6-12 мкм, а ее поверхностные слои покрыты легко отделяющимся алюминием и разделительными слоями, что требует чрезвычайно высокой точности резки. При работе на высоких скоростях такие проблемы, как износ лезвия, электростатическая адсорбция частиц и колебания натяжения, напрямую влияют на качество продукции.
Создание научно обоснованного цикла технического обслуживания преследует три основные цели:
1. Обеспечьте качество резки:Избегайте таких дефектов, как заусенцы, царапины и неровные торцевые поверхности.
2. Продлевает срок службы оборудования.: Снижает ненормальный износ подшипников, направляющих и компонентов трансмиссии.
3. Снижение количества внезапных поломок:Преобразуйте «техническое обслуживание для пожаротушения» в «техническое обслуживание, обеспечивающее огнестойкость», чтобы минимизировать потери от простоев.
В отрасли, как правило, используется четырехступенчатая система технического обслуживания: «ежедневное, еженедельное, ежемесячное и ежегодное», при этом каждый уровень технического обслуживания координируется для формирования замкнутой системы управления.
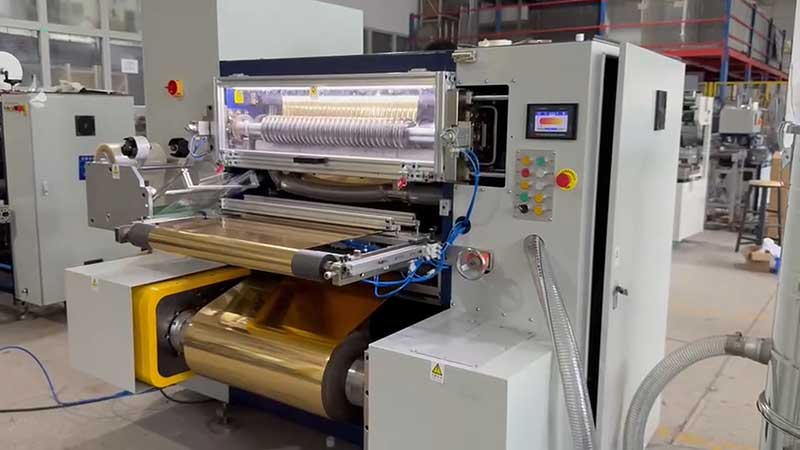
2. Подробное описание четырехэтапного цикла технического обслуживания машин для горячей штамповки и нарезки фольги.
1. Ежедневное техническое обслуживание (за смену) — уборка и осмотр.
Ежедневное техническое обслуживание является основой поддержания оборудования в исправном состоянии и выполняется дежурными операторами, как правило, до запуска и после работы.
| Пункты технического обслуживания | Конкретное содержание | Стандарты/требования |
| Уборка | Для удаления пыли и порошка фольги с держателя ножа, катушек механизма выдвижения и всех роликов используйте пневматический пистолет или мягкую щетку. | При высокоскоростной резке фольга для горячего тиснения легко притягивает мусор из-за статического электричества, и если ее не очистить, это может привести к вмятинам или царапинам. |
| осмотр инструмента | Проверьте, нет ли сколов или явных признаков затупления на режущем лезвии. | Если на режущей кромке имеются заусенцы, зубцы или следы износа, ее необходимо немедленно заменить. |
| осмотр дыхательных путей | Проверьте показания манометра и проверьте уровень скопления воды в водоотделителе. | Стандартное давление воздуха обычно составляет 0,5-0,7 МПа, и перед уходом с работы необходимо вручную слить воздух. |
| устройства безопасности | Убедитесь в чувствительности и эффективности кнопки аварийной остановки и фотоэлектрического датчика на защитном кожухе. | Защитные устройства — это последняя линия обороны, и они всегда должны быть эффективными. |
Совет по эксплуатации: Избегайте продувки держателя инструмента сжатым воздухом, чтобы предотвратить попадание мусора в подшипник.
2. Еженедельное техническое обслуживание (раз в неделю) — трансмиссия и смазка.
Еженедельное техническое обслуживание проводится операторами, помогающими обслуживающему персоналу, с акцентом на осмотр компонентов трансмиссии и систем натяжения.
| Пункты технического обслуживания | Конкретное содержание | Стандарты/требования |
| Вальцы чистые | Протрите все ролики (особенно резиновые и алюминиевые) безводным спиртом. | Удаляет остатки клея, накопившиеся в результате электростатической адсорбции, предотвращая сползание пленки или продольные царапины. |
| Смазка и техническое обслуживание | Смазка винта инструмента, цепи намоточного рычага и других движущихся частей. | Следуя принципу «надлежащее количество, заданное качество и целевое применение», чрезмерное количество смазки может фактически притягивать пыль. |
| Проверка крепежа | Тщательно проверьте, не ослаблены ли крепежные винты держателя инструмента и соединительные винты. | Высокочастотная вибрация может легко привести к ослаблению винтов, что в лучшем случае может сместить положение инструмента, а в худшем — вызвать несчастные случаи. |
3. Ежемесячное техническое обслуживание (раз в месяц) — электрическая и прецизионная калибровка.
Ежемесячное техническое обслуживание требует выделенного времени на простои, в течение которого обслуживающий персонал проводит систематические проверки и калибровку.
| Пункты технического обслуживания | Конкретное содержание | Стандарты/требования |
| Техническое обслуживание электрощитов | При отключении электропитания используйте пылесос для очистки пыли, скопившейся внутри электрощита (особенно модуля частотного преобразователя и ПЛК). | Перегрев является основной причиной повреждения электрических компонентов, поэтому проверьте, исправно ли работает вентилятор охлаждения. |
| Калибровка системы натяжения | Проверьте, не смещается ли нулевая точка датчика натяжения, и используйте стандартные методы для повторной калибровки. | Контроль натяжения является ключевым параметром при продольной резке, а искажение сигнала датчика напрямую приводит к дефектам качества. |
| Проверка приводного ремня | Проверьте натяжение главного приводного ремня и приводного ремня двигателя. | Слишком слабое натяжение приводит к проскальзыванию и потере вращения, а чрезмерное затягивание ускоряет износ подшипников. Надавливайте на середину ремня; усадка на 10-15 мм считается нормальной. |
| Обнаружение биения вала режущего инструмента | Для определения биения вала лезвия используйте индикатор часового типа. | Если толщина превышает 0,02 мм, немедленно остановите станок для устранения неисправности, чтобы предотвратить повреждение оборудования из-за вибрации. |
4. Ежегодное техническое обслуживание (один раз в год) — замена основных компонентов и восстановление точности.
Ежегодное техническое обслуживание считается «капитальным ремонтом» оборудования. Рекомендуется организовать полную остановку оборудования для проведения технического обслуживания и при необходимости обратиться за помощью к производителю оборудования.
| Пункты технического обслуживания | Конкретное содержание | Стандарты/требования |
| Замена подшипника | Проверьте зазор в подшипниках всех роликов. | Для оборудования, работающего более 8000 часов, рекомендуется разобрать и осмотреть подшипник шпинделя и подшипник вала перемотки; при обнаружении износа следует немедленно произвести замену. |
| Техническое обслуживание скользящего вала | Снимите вал скольжения, очистите внутренние фрикционные пластины и проверьте износ стальных шариков. | Наиболее распространенной причиной нестабильной затяжки скользящего вала является ухудшение его рабочих характеристик. |
| Восстановление точности | Используйте лазерный центрирующий инструмент для проверки параллельности каждой группы роликов. | Если проседание фундамента или длительная нагрузка приводят к тому, что ролики перестают быть параллельными, требуется механическая регулировка. |
| Проверка фундамента на виброгашение | Используйте лазерный нивелир для проверки базовой горизонтальности оборудования. | При осадке, превышающей 0,1 мм/м, требуются дополнительные регулировочные прокладки. |
Интервал технического обслуживания машины для горячей штамповки и нарезки фольги: стандартный – ежедневно/еженедельно/ежемесячно/ежегодно.
3. Цикл смены лезвий: критически важный фактор эффективности, который серьезно недооценивается.
Оборудование явно работает, но производительность не растет — основная причина часто кроется в плохом управлении циклом смены инструментов.
Три измерения цикла смены научного инструментария
1. Установите интервалы шлифовки в зависимости от количества метров.Опыт работы в отрасли показывает, что заточку круглых фрез рекомендуется производить каждые 50 000–100 000 метров резки; расходные материалы в виде плоских лезвий используются быстрее; режущую кромку следует проверять каждые 2–3 рулона при замене. Предприятиям следует вести учет использования инструментов для регистрации суммарного пробега резки и обязательного ремонта по истечении срока службы.
2. Замените узел в соответствии с качеством сигнала.Проверяйте остроту лезвия каждые 8-12 часов работы. Немедленно реагируйте на следующие сигналы:
◦ На краях разрезов появляются сплошные заусенцы или мелкие выемки.
◦ На торцевой поверхности обмотки наблюдается явление «запутывания» или образования нитей.
◦ В процессе резки значительно увеличивается количество пыли.
◦ Зазор между верхним и нижним лезвиями превышает диапазон 0,02-0,05 мм.
3. Определите циклы профилактического обслуживания на основе состояния оборудования.: Ежеквартально проверяйте соосность вала лезвия и зазор направляющей, чтобы избежать проблем, связанных с "новыми лезвиями и старыми машинами".
Быстрая смена инструмента: минимизация простоев
Традиционная смена инструмента часто занимает более 30 минут. Внедрение технологии быстрой смены штампов (SMED), использующей пневматические фиксирующие устройства вместо болтового крепления, может сократить время смены инструмента с 30 минут до менее чем 5 минут.
4. Распространенные заблуждения и меры предосторожности при техническом обслуживании.
| Заблуждение | Правильный подход |
| «Меняйте лезвие только тогда, когда оно непригодно для использования». | После пассивации лезвий сопротивление резанию возрастает, что приводит к замедлению работы оборудования. Это, казалось бы, позволяет сэкономить на стоимости лезвий, но на самом деле приводит к снижению производительности и выхода годной продукции. |
| Очистите держатель ножа, продув его сжатым воздухом. | Мусор легко проникает внутрь подшипника, ускоряя износ. |
| Пренебрежение защитой от пыли в электрощитах | Перегрев является основной причиной повреждения электрических компонентов, поэтому необходимо регулярно очищать инвертор и модуль ПЛК от пыли, скапливающейся на них. |
| После замены лезвий натяжение не калибруется. | После смены инструмента необходимо одновременно проверить датчик натяжения и соосность вала инструмента, чтобы убедиться, что «новые инструменты и станки действительно новые». |
5. Создание записей о состоянии оборудования: от экспертной оценки до управления данными.
Рекомендуется вести отдельный журнал технического обслуживания для каждого устройства, в котором будут фиксироваться следующие данные:
• Точность резки после каждого технического обслуживания (измерение отклонения ширины резки с помощью микрометра)
• Данные об изменениях в потреблении энергии
• Регистрация и учет нештатных ситуаций, связанных с заменой деталей.
Прогнозирование потенциальных отказов с помощью анализа тенденций. Одна компания однажды обнаружила аномальный износ в главном редукторе за две недели до поломки с помощью анализа спектра вибрации, что позволило избежать утилизации вращающегося узла стоимостью 200 000 юаней.
Заключение
Техническое обслуживание машины для горячей штамповки и резки фольги заключается не в «ремонте при поломке», а в «ремонте по истечении срока службы». Переход от «эмпирического подхода» к «управлению данными» в рамках системы ежедневного, еженедельного, ежемесячного и ежегодного технического обслуживания позволит добиться повышения общей эффективности оборудования (OEE) на 20-30%.
Напоминаем: конструкция и параметры станков для продольной резки разных марок и моделей могут отличаться. Для получения информации о техническом обслуживании и эксплуатации обращайтесь к «Руководству пользователя», предоставленному производителем оборудования.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano

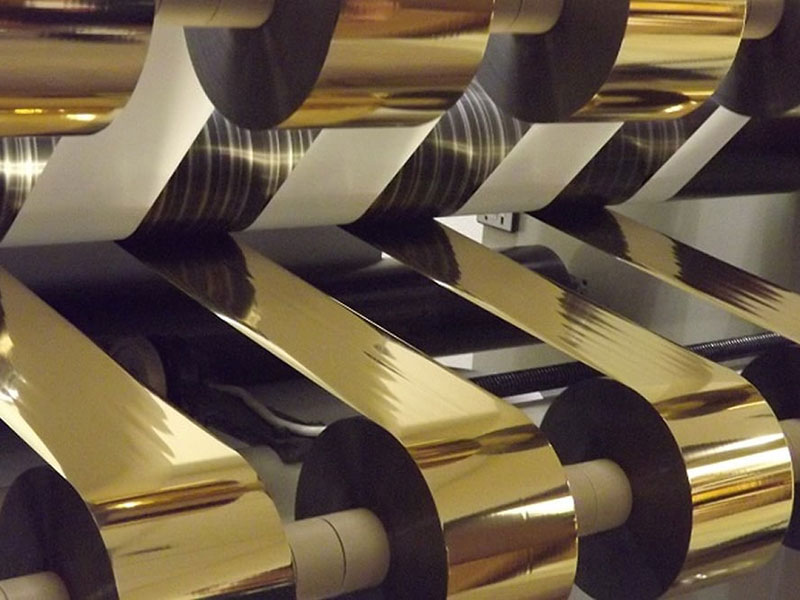
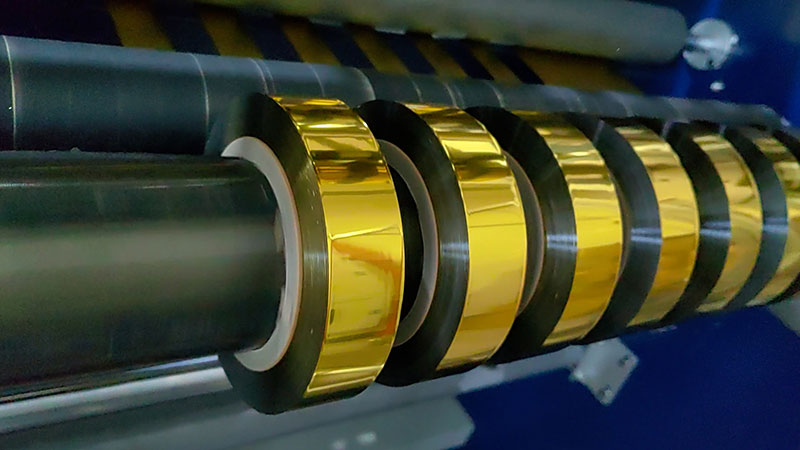
 Машина для холодной резки фольги
 Перемотчик печатной ленты для карточек
 Машина для резки лент для печати на карточках
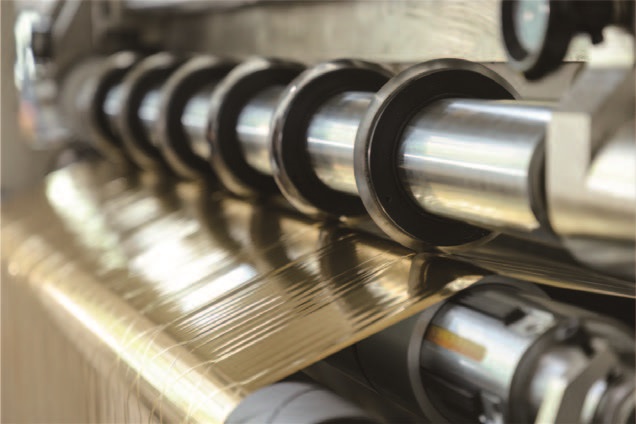 Станок для горячей штамповки и продольной резки фольги
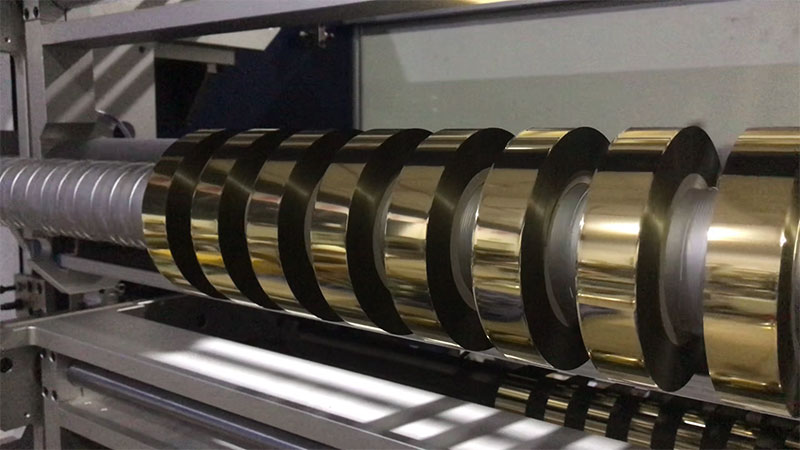 Резак для голографической фольги
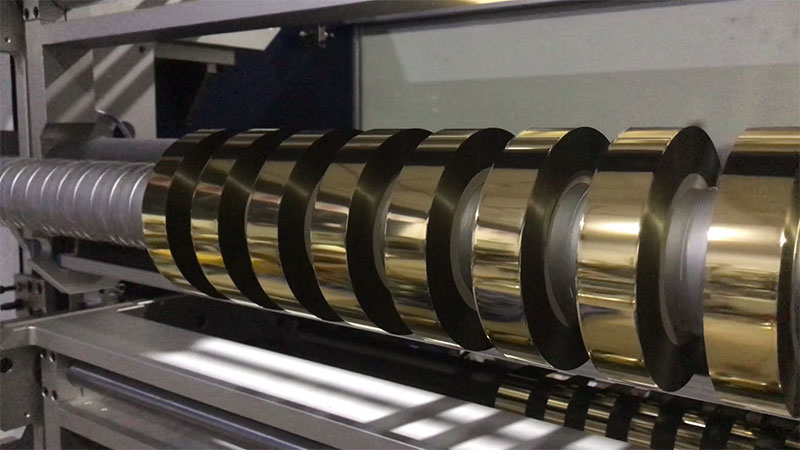 Цифровая обработка фольги, резка фольги
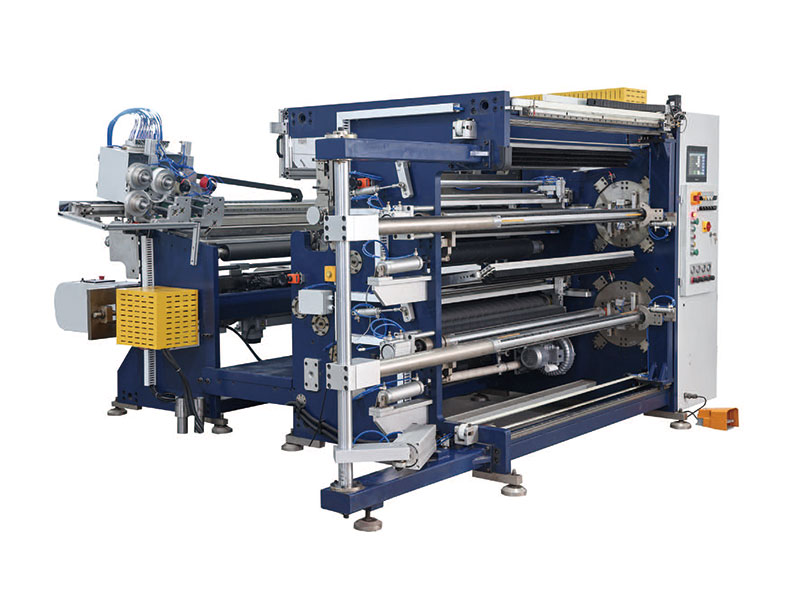 Машина для резки фольги с горячим тиснением RSDS7H 1350 PLUS
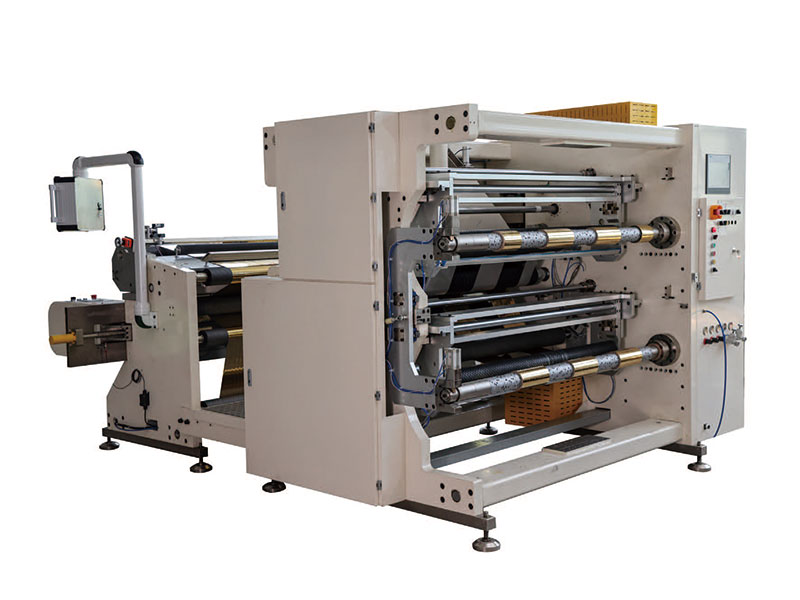 Машина для резки фольги для горячего тиснения (RSDS7H) 1350






