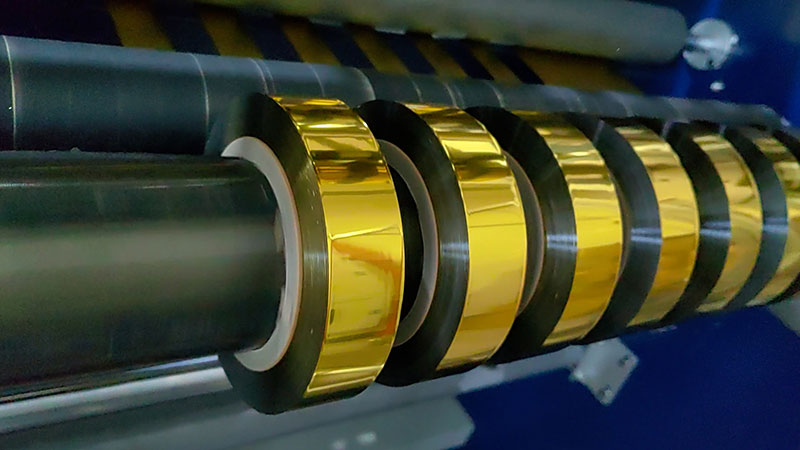
В цехах горячей штамповки упаковочной и полиграфической промышленности часто возникает неловкая ситуация: высокоскоростные машины для горячей штамповки, стоящие сотни тысяч юаней, работают со скоростью в тысячи листов в минуту, но зачастую им приходится «ждать, пока рис бросят в кастрюлю» из-за недостаточных процессов нарезки на предыдущих этапах. Нарезка золотой фольги — этот ключевой этап, превращающий широкие мастер-рулоны в тонкие, пригодные для машин горячей штамповки, — долгое время служил «невидимым узким местом» на производственной линии.
Преодоление этого узкого места и высвобождение производственных мощностей в процессе продольной резки — это не просто «ускорение работы станка», а системный проект, включающий в себя скорость, точность, эффективность смены заказов и управление оборудованием.

1. Скоростная революция: переход от «прогулки» к «бегу».
Наиболее прямым ограничением производительности продольной резки является скорость линии. Традиционное оборудование для продольной резки обычно работает со скоростью 80-150 метров в минуту, что значительно ниже требуемой скорости высокоскоростных штамповочных машин. Современные высокоскоростные машины для продольной резки благодаря технологии прямого привода с сервомотором и точному векторному управлению позволяют увеличить расчетную скорость до 300-500 метров в минуту, а некоторые высококлассные модели достигают даже 700 метров в минуту.
Преимущества повышения скорости особенно очевидны в непрерывном производстве. Например, обработка 10 000 метров фольги для горячей штамповки в день занимает у традиционного оборудования почти 2 часа, в то время как высокоскоростным машинам требуется всего около 40 минут. Это означает, что одна машина для продольной резки может одновременно удовлетворять потребности в материале нескольких машин для горячей штамповки, превращая процесс продольной резки из узкого места производства в двигатель эффективности.
Однако высокоскоростная работа создает проблемы: толщина фольги для горячей штамповки составляет всего 4-30 микрон, материал тонкий, а поверхность гладкая, что делает его чрезвычайно чувствительным к колебаниям натяжения. Чем выше скорость, тем сильнее колебания натяжения. Без точного контроля неизбежны такие проблемы, как обрыв ленты, образование складок и неравномерная намотка, что, в свою очередь, снижает эффективную производительность.

2. Гарантия точности: «Стабильность» и «Точность» на высоких скоростях.
Высокая скорость и высокая точность не являются противоречащими друг другу противоположностями. Современные станки для продольной резки обеспечивают как повышение скорости, так и гарантию качества благодаря трем ключевым технологиям.
Управление натяжением с обратной связью является краеугольным камнем аккуратной намотки. Традиционное управление с разомкнутой обратной связью работает только с заданным начальным значением, что затрудняет адаптацию к динамическим возмущениям, вызванным изменением скорости и увеличением диаметра катушки. Система с обратной связью использует высокоточные датчики для мониторинга натяжения фольги в реальном времени, а корректировка на уровне миллисекунд осуществляется сервосистемой. Что еще более важно, технология регулировки натяжения с точностью до миллисекунды — двигатель с прямым приводом — обеспечивает задержку отклика в пределах 5 мс. В сочетании с алгоритмом прогнозирующей обратной связи при резком изменении скорости 500 м/мин перерегулирование натяжения составляет всего 0,8 Н, а время восстановления — около 80 мс, в то время как традиционные решения на основе ПИД-регуляторов перерегулирование составляет 3,5 Н, а время восстановления — 400 мс.
Высокоточные системы коррекции решают проблему отклонения материала. Ультразвуковые или ПЗС-датчики непрерывно отслеживают края фольги с точностью коррекции до ±0,1 мм, обеспечивая абсолютно прямые линии разреза. Высококачественные модели обеспечивают точность разреза ±0,05 мм, а специальные конструкции могут достигать даже ±0,01 мм, при этом потери материала снижаются с более чем 5% до менее 1%.
Контроль качества резки сосредоточен на чистоте кромок. Если на краях фольги для горячей штамповки образуются мелкие заусенцы, то при высокоскоростной намотке между соседними слоями будет возникать трение, что приведет к накоплению волокон на кромке и их постепенному отклонению от исходной плоскости. Высокоточная система резки с помощью круглого лезвия в сочетании с вакуумным устройством, работающим в режиме реального времени, позволяет поддерживать высоту заусенцев в пределах 5 мкм, обеспечивая равномерную намотку от источника.

3. Изменение заказов и повышение эффективности: переход от «почасового» уровня к «минутному».
В условиях тенденции к выполнению заказов на множество видов продукции небольшими партиями, частая смена заказов стала еще одним ключевым узким местом для разделения производственных мощностей. Традиционное оборудование часто тратит 30-45 минут на замену лезвий, прокладку пленки и регулировку натяжения. Для компаний, обрабатывающих 15-20 различных спецификаций заказов ежедневно, только подготовка к смене заказа требует нескольких часов эффективного производственного времени каждый день.
Интеллектуальный станок для продольной резки значительно сокращает время смены заказа благодаря продуманной конструкции системы:
• Предварительно заданные параметры и вызовы в один клик:P Интеллектуальная система управления LC имеет сотни встроенных технологических схем, позволяющих операторам переключать параметры одним щелчком мыши, что сокращает время отладки более чем на 70%.
• Модульная система быстрой смены инструмента: использует предварительно установленные группы инструментов и гидравлические блокировочные устройства, сокращая время смены инструмента до менее чем 3 минут.
• Двухпозиционная намотка и автоматическая сваркаОбеспечивает непрерывное производство без остановки оборудования, полностью исключая пассивную ситуацию «ожидания материала» и «ожидания людей» во время резки.
Реальные примеры показывают, что после изменения заказа время выполнения заказа сократилось с 15 минут до 3 минут, эффективное время работы оборудования значительно увеличилось, а общая производственная мощность выросла на 30%.

4. Интеллектуальное расширение прав и возможностей: от «принятия решений на основе опыта» к «принятию решений на основе данных»
Наиболее эффективным способом повышения скорости является эволюция устройств от пассивных инструментов выполнения к активным узлам принятия решений. Новое поколение машин для горячей штамповки и резки фольги преобразует свое преимущество в скорости в систематические дивиденды в виде повышения эффективности благодаря трем основным интеллектуальным усовершенствованиям.
Система визуального контроля на основе искусственного интеллекта способна с точностью более 99,5% выявлять микроскопические дефекты, такие как царапины, пузырьки и неравномерное покрытие на поверхности фольги, предотвращая попадание бракованной продукции в последующие производственные процессы.
Система прогнозирующего технического обслуживания устанавливает датчики вибрации, температуры и тока, что позволяет ей заранее прогнозировать затупление инструмента или износ подшипников, исключая неожиданные простои и сокращая незапланированные простои более чем на 30%.
Интеграция данных обеспечивает бесперебойное соединение с системами MES/ERP посредством стандартизированных протоколов, таких как OPC UA, что позволяет осуществлять загрузку производственных данных в режиме реального времени и обеспечивает замкнутый цикл управления планированием, подачей материалов, резкой и упаковкой, полностью преобразуя традиционную модель, основанную на опыте, в современную производственную модель, основанную на данных и интеллектуальном принятии решений.
Заключение
Увеличение скорости работы машин для горячей штамповки и резки фольги по сути представляет собой перестройку производственной цепочки, ориентированную на точность, эффективность и интеллектуальность. Когда скорость резки достигает 500 метров в минуту, а время смены заказов исчисляется минутами, и оборудование превращается из «инструмента» в «терминал принятия решений», это определяет не только технический стандарт для «высокоскоростной прецизионной резки», но и ключевые возможности предприятий упаковочной и полиграфической промышленности по снижению затрат, повышению эффективности, быстрой реакции и обеспечению контроля качества на рынке товаров премиум-класса. Трансформация от производства к интеллектуальному производству, это важнейшее звено, вносит беспрецедентную уверенность в процесс горячей штамповки и всю индустрию декорирования поверхностей.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano



 Машина для холодной резки фольги
 Перемотчик печатной ленты для карточек
 Машина для резки лент для печати на карточках
 Резак для голографической фольги
 Цифровая обработка фольги, резка фольги
 Машина для резки фольги с горячим тиснением RSDS7H 1350 PLUS
 Машина для резки фольги для горячего тиснения (RSDS7H) 1350






