В сфере высококачественной упаковки, этикеток для сигарет, винных коробок и полиграфической продукции горячее тиснение является ключевым звеном, повышающим добавленную стоимость продукции. Однако наиболее серьезной проблемой в производстве фольгированного тиснения является «некачественное тиснение»: сломанные ручки и отсутствующие рисунки, плохая адгезия, заусенцы или складки по краям.
Согласно статистике, основная причина более чем 60% проблем с качеством при горячей штамповке кроется не в самом штамповочном станке, а в предшествующем ему звене — нарезке фольги для горячей штамповки. Как оборудование предварительной обработки для нарезки широкой электролитически осажденной алюминиевой фольги на узкие рулоны, точность контроля натяжения напрямую определяет плоскостность, плотность и целостность покрытия фольги для горячей штамповки.
В этой статье будет подробно рассмотрено, как повысить выход годной продукции при тиснении фольгой на начальном этапе за счет научного контроля натяжения в процессе продольной резки фольги.
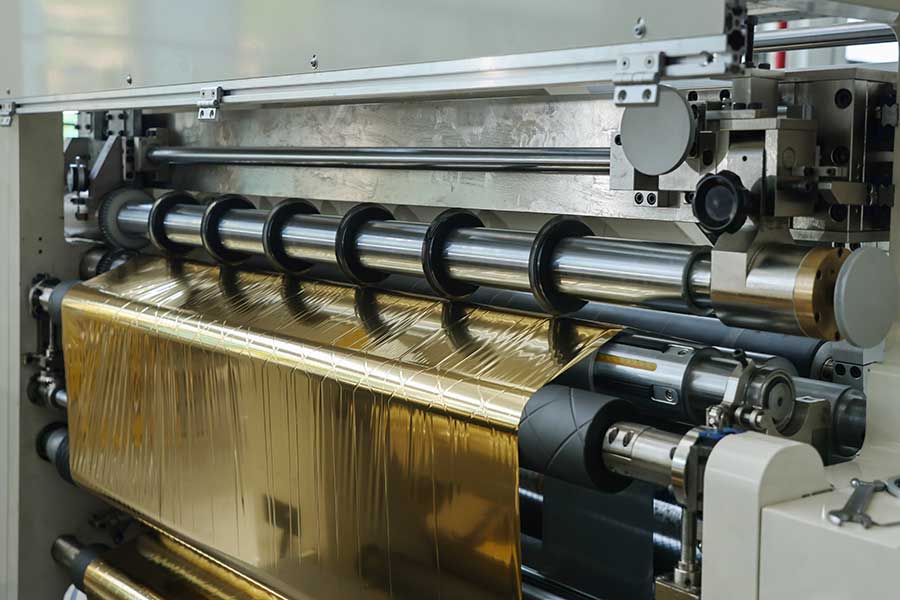
1. Характеристики фольги для горячей штамповки: почему контроль натяжения так важен?
Фольга для горячей штамповки (электрохимический алюминий) представляет собой многослойную композитную пленку с многослойной структурой, обычно состоящую из базового слоя ПЭТ, разделительного слоя, защитного слоя, алюминиевого слоя и клеевого слоя. Эта структура определяет ее следующие свойства:
1. Легко растягивается: Базовая ПЭТ-пленка будет подвергаться упругой или даже пластической деформации при слишком высоком натяжении, что приведет к деформации рисунка во время горячей штамповки.
2. Хрупкое покрытие:Покрытие очень тонкое и хрупкое, а чрезмерное натяжение или колебания натяжения могут вызвать микроскопические трещины в покрытии, что повлияет на эффект переноса.
3. Чувствительность к краямЕсли край рулона фольги после разрезания подвергается неравномерному натяжению, очень легко образуются завитки или складки, что приведет к неплотному прилеганию при золочении.
Таким образом, контроль натяжения в продольно-резательных станках заключается не просто в «натяжении» материала, а в создании динамически сбалансированной системы микронапряжений.
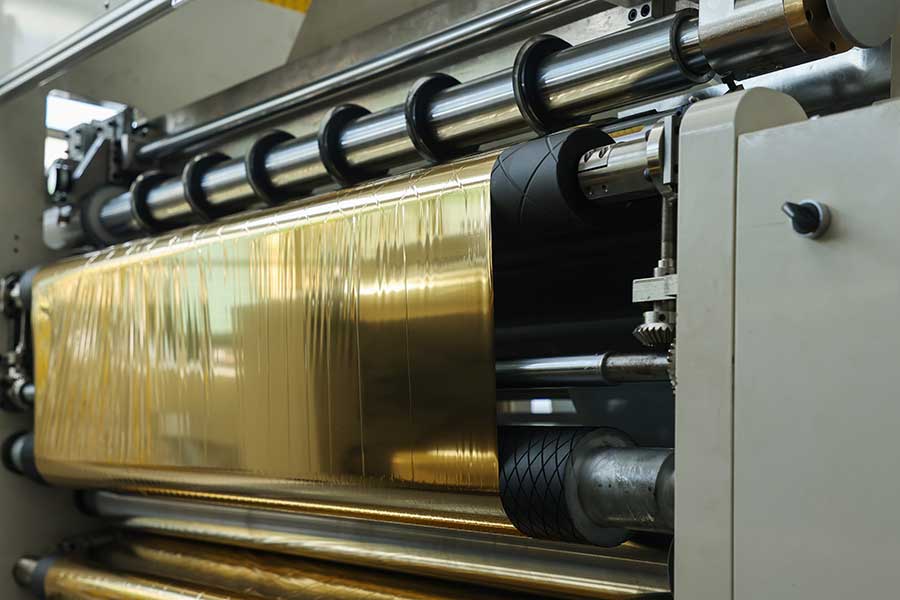
2. Четыре основные точки контроля натяжения для повышения выхода годной продукции.
1. Регулировка натяжения с помощью конусного механизма при намотке и размотке.
В процессе продольной резки диаметр рулона постоянно меняется, и если используется постоянный контроль натяжения, это приведет к внутренней натяжке и внешнему ослаблению или к внутренней натяжке и внешнему ослаблению.
• Конусность размотки:По мере уменьшения диаметра рулона уменьшается и вес материала, поэтому требуемое тормозное усилие следует соответственно снизить. Если натяжение при размотке не уменьшается по мере сужения рулона, это приведет к чрезмерному растяжению фольги в нижней части большого рулона.
• Конусность намотки:По мере увеличения диаметра рулона натяжение при перемотке должно постепенно уменьшаться (контроль конусности). Это позволяет избежать давления и деформации внутреннего материала из-за натяжения внешнего слоя, обеспечить равномерную твердость всего материала рулона от сердцевины до наружной поверхности и предотвратить «рыхлую намотку» или «отклонение» при размотке на станке горячей штамповки.
2. Динамический отклик при ускорении и замедлении
Момент, когда режущий станок запускается, поднимается, опускается и останавливается, — это момент, когда натяжение колеблется наиболее сильно.
• Ключевые моментыВысокоэффективная система управления натяжением должна иметь функции предварительной компенсации ускорения и компенсации инерции. То есть, перед изменением скорости контроллер предварительно корректирует выходной крутящий момент для компенсации инерционного воздействия, вызванного ускорением и замедлением, обеспечивая прямолинейность кривой натяжения фольги в месте соединения или во время работы и предотвращая повреждение покрытия из-за мгновенной перегрузки.
3. Регулировка контактного давления намоточного ролика.
При намотке тонкой фольги для горячего тиснения легко возникает проблема с попаданием воздуха, что приводит к неравномерной намотке или «скручиванию нити».
• Ключевые моментыДавление ролика необходимо регулировать в соответствии с натяжением намотки. На начальном этапе намотки диаметр катушки мал, и для удаления воздуха требуется большое контактное давление; по мере увеличения диаметра катушки контактное давление должно постепенно уменьшаться, чтобы предотвратить деформацию и сжатие поверхности. Идеальная торцевая поверхность намотки должна быть идеально плоской, как зеркало, что является необходимым условием для плавной подачи фольги на высокой скорости в машине горячей штамповки.
4. Изоляция с помощью натяжных перегородок
Современные высокопроизводительные станки для продольной резки часто проектируются с несколькими зонами контроля натяжения:
• Зона размотки:контролирует стабильность разматывания основного рулона.
• Зона сцепленияНеобходимо установить стабильную «нейтральную точку» до и после режущего ножа, чтобы обеспечить резку без дрожания материала и избежать микроскопических искажений на краю фольги из-за ударов лезвия (которые являются причиной образования заусенцев при горячей штамповке).
• Зона перемотки: Независимая регулировка натяжения каждой катушки.
Ключевой принцип:Крайне важно обеспечить, чтобы материал у режущего ножа находился в состоянии «нулевых колебаний натяжения», то есть, чтобы колебания натяжения не затрагивали зону резки, благодаря обратной связи в реальном времени от плавающих роликов или датчиков натяжения.
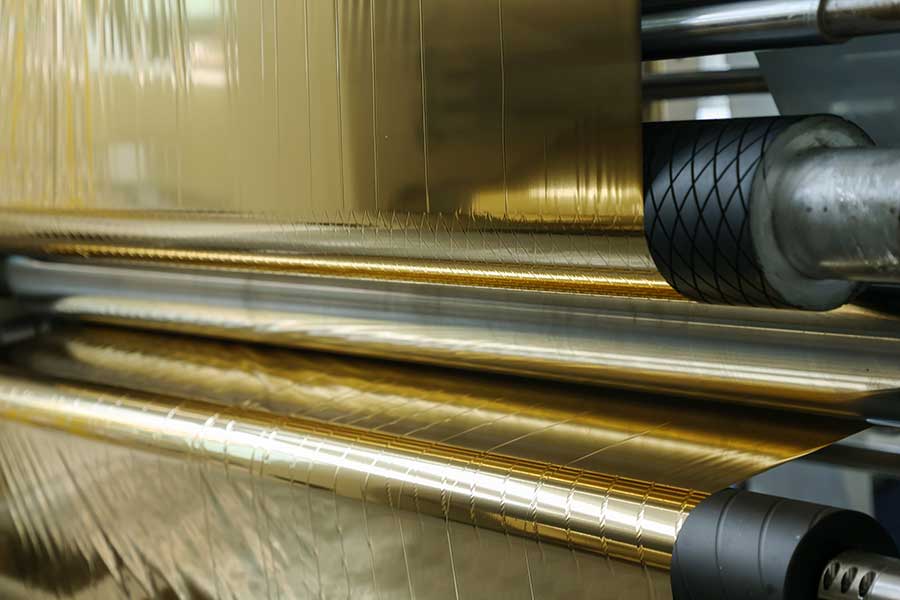
3. Анализ типичных дефектов горячей штамповки, вызванных недостаточным натяжением.
Понимание взаимосвязи между проблемами натяжения и дефектами окончательной горячей штамповки может помочь быстро выявить проблемы в процессе продольной резки:
1. Узор тиснения фольгой: «вздутие» или «летящее золото»
◦ Анализ первопричин: Плотная намотка во время резки приводит к чрезмерному давлению между покрытиями и адгезии (антислипанию). Разделительный слой растрескивается заранее во время горячей штамповки.
2. «Заусенцы» или «зазубренные» края горячей штамповки
◦ Анализ первопричин: Во время резки фольгированная лента трясется у лезвия, или неравномерное натяжение при намотке приводит к растяжению и деформации края фольгированной ленты, что ухудшает аккуратность режущей кромки.
3. Положение при горячей штамповке "неточное".
◦ Анализ первопричины: Слишком высокое натяжение при размотке во время резки приводит к необратимому растяжению базового слоя ПЭТ. При нагревании во время горячей штамповки материал сжимается или удлиняется в два раза, что приводит к смещению рисунка.
4. «Разрыв» фольги во время высокоскоростной горячей штамповки.
◦ Анализ первопричин: При перемотке рулона фольги внутренняя часть оказывается плотной, а внешняя — рыхлой, что приводит к проскальзыванию фольги между слоями при остановке и повторном запуске высокоскоростного штамповочного станка, а также к обрыву внезапно ослабевшей фольговой ленты.
4. Заключение
Повышение выхода бронзового покрытия достигается за счет усовершенствованного управления на начальном этапе. Система контроля натяжения в машине для горячей штамповки фольги, являющаяся основным оборудованием предварительной обработки, – это уже не просто электрическая схема, а ядро процесса, определяющее конкурентоспособность продукции.
Благодаря применению технологий контроля натяжения конуса, динамической компенсации инерции и изоляции перегородок, каждый рулон фольги для горячего тиснения должен обладать следующими характеристиками:
• Плоская торцевая поверхность (легко устанавливается);
• Постоянная твердость (легкое отделение от основы);
• Неразрушающие кромки (для облегчения переноса).
Когда эти показатели резки гарантированы, эффективность производства и выход годной продукции цеха горячей штамповки естественным образом улучшатся. В полиграфической и упаковочной промышленности в эпоху низкой рентабельности тот, кто контролирует натяжение при резке, сможет обеспечить первоначальный срок службы изделий, изготовленных методом горячей штамповки.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano



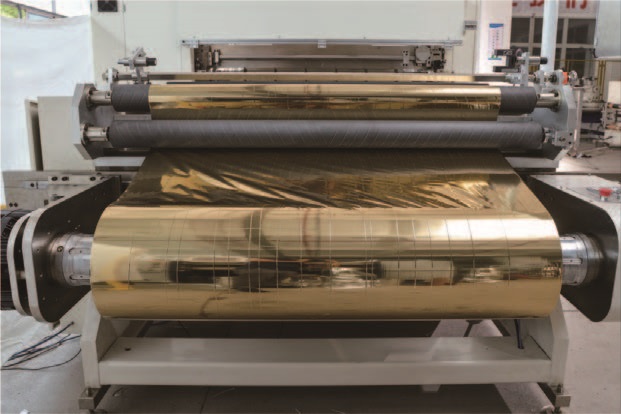
 Машина для холодной резки фольги
 Перемотчик печатной ленты для карточек
 Машина для резки лент для печати на карточках
 Станок для горячей штамповки и продольной резки фольги
 Резак для голографической фольги
 Цифровая обработка фольги, резка фольги
 Машина для резки фольги с горячим тиснением RSDS7H 1350 PLUS
 Машина для резки фольги для горячего тиснения (RSDS7H) 1350






