Спрос на мелкосерийную упаковку, защитные этикетки и премиальную отделку подтолкнул производителей к использованию многокомпонентной резки. Одна машина, способная обрабатывать голографическую защитную фольгу утром и холодную фольгу для упаковки вечером, перестала быть роскошью — она стала конкурентной необходимостью. Однако обработка этих трех типов фольги как «просто тонкой пленки» — это самый быстрый путь к образованию заусенцев по краям, складок от натяжения и бракованных рулонов.
В этом руководстве подробно описаны параметры резки голографической, холодно- и горячештампованной фольги на общей режущей платформе, специфичные для каждого материала.
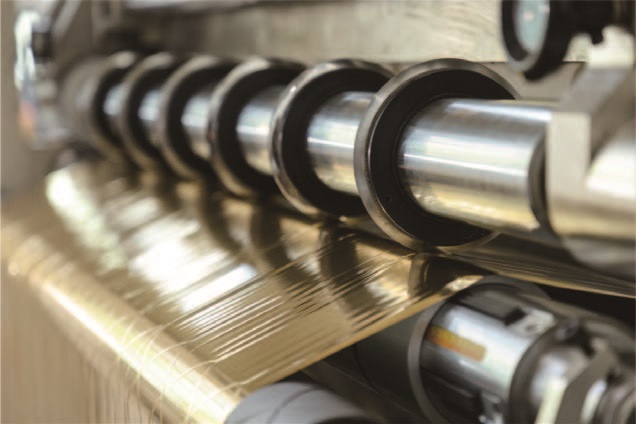
Понимание материального неравенства
Прежде чем регулировать какой-либо параметр, оператор должен понимать, что эти пленки различаются не только по толщине, но и по структуре слоев и механическим свойствам.
Фольга для горячего тисненияЭто многослойная трансферная пленка. ПЭТ-носитель обеспечивает стабильность размеров, за ним следует разделительный слой, цветной или металлизированный слой и клейкий слой. Функциональные слои хрупкие; разделительный слой разработан таким образом, чтобы разрушаться точно под воздействием тепла и давления, а это значит, что любое механическое трение во время разрезания может предварительно вызвать расслоение.
Холодная фольгаЭта фольга предназначена для переноса клея непосредственно в печатных машинах. Она, как правило, тоньше и более чувствительна к натяжению, чем фольга для горячего тиснения, поскольку не имеет такой же жесткой несущей структуры и использует чувствительную к давлению клеевую систему, которая может быть повреждена чрезмерным давлением в зазоре или перегревом во время резки.
Голографическая пленка—независимо от температуры — создает микрорельефную поверхность. Голографическое изображение представляет собой физическую микроструктуру, а не просто напечатанный рисунок. Любой контакт с загрязненным направляющим роликом, заусенцем на режущем лезвии или вибрирующим движением полотна может размазать или поцарапать дифракционную решетку, что приведет к заметному ухудшению защитных свойств.
Геометрия и зазор лопастей: первая переменная
Наиболее существенная корректировка при переходе между этими материалами касается зазора при сдвиге и перекрытия.
Дляфольга для горячего тисненияБоковой зазор между круглыми ножами следует устанавливать немного больше толщины фольги — обычно в диапазоне от...от 0,02 до 0,05 ммДля тонких марок стали. Перекрытие должно быть минимальным, операторы описывают его как «касающееся, но не прижимающееся». Если зазор слишком велик, металлизированный слой не разрезается, а рвется, образуя заусенец, который будет препятствовать переносу во время штамповки. Если же зазор слишком мал, хрупкий алюминиевый слой разрушается под действием бокового сжатия.
Холодная фольгаПреимуществами являются те же общие принципы обеспечения зазора, но поскольку материал часто мягче и более чувствителен к клею, кромка лезвия должна оставаться острой дольше. Тупое лезвие на холодной фольге будет генерировать тепло от трения, которое размягчает клей, в результате чего кромка разреза блокируется или «приваривается» к соседнему слою во время перемотки. Для длительных циклов производства рекомендуется использовать лезвия из карбида вольфрама или с керамическим покрытием, чтобы сохранить остроту кромки.
Голографическая пленкаИз трех вариантов требуется наиболее консервативный зазор. Рельефный слой не терпит никаких сжимающих напряжений. Зазор следует устанавливать в нижней части допустимого диапазона для толщины базовой пленки. Не менее важно следующее:Осевое биение лопастиЕсли биение вала ножа превышает0,003 ммДаже при правильной ширине реза голографическая поверхность будет иметь периодические волнообразные следы или потерю блеска. Проверка индикатора на стержне ножа перед каждым запуском голографической печати является обязательной; это базовый уровень.

Натяжение: где фольга выходит из строя по-разному
Натяжение — это неявная переменная. Все три фольги тонкие и растяжимые, но их упругие характеристики достаточно сильно различаются, поэтому профиль натяжения по принципу «установил и забыл» даст приемлемые результаты для одного материала и катастрофические — для другого.
Фольга для горячего тисненияМожет выдерживать умеренное натяжение, поскольку ПЭТ-носитель относительно прочный. В качестве отправной точки для электроалюминиевой фольги толщиной 12 мкм часто указывают 5–8 Н при размотке и 8–12 Н при намотке, при этом критически важным требованием является колебание в пределах ±0,5 Н. Натяжение при намотке должно уменьшаться по мере увеличения диаметра рулона; обычно уменьшение на 15–25% предотвращает образование складок от сжатия внутреннего слоя.
Холодная фольгаТребуется меньшее натяжение, чем при горячей штамповке фольги аналогичной толщины. Клеевой слой чувствителен к давлению, и чрезмерное натяжение при намотке может привести к деформации слоев и их засорению. Начните с натяжения при размотке на нижнем пределе диапазона регулировки машины и увеличивайте его только до достижения плоскостности полотна. Если готовый рулон имеет «консервную» форму или загибается по краям, уменьшите конусность, а не увеличивайте базовое натяжение.
Голографическая пленкаПо показателю устойчивости к натяжению он находится между двумя другими, но наименее устойчив к колебаниям натяжения. Рельефный слой жесткий по отношению к несущей поверхности, и резкие колебания натяжения могут вызвать микротрещины вдоль края прорези, которые невидимы на перемоточном устройстве, но проявляются в виде выпадения блесток после штамповки. Для этого материала предпочтительнее использовать замкнутую систему управления натяжением с помощью тензодатчика, а не разомкнутую систему управления крутящим моментом.
Выбор вала перемотки и компенсация проскальзывания
При нарезке узких полос — что характерно для голографических полос, используемых в защитных нитях, — выбор намоточного вала напрямую влияет на качество рулона. Для многополосной намотки всех трех типов фольги рекомендуется использовать пневматический вал с фрикционным скольжением (дифференциальный вал). Скользящие кольца компенсируют незначительные колебания толщины по всей длине полотна, позволяя каждой узкой полосе наматываться с постоянным натяжением независимо от соседних. Без дифференциального скольжения толстое место в одной полосе приведет к более плотной намотке рулона, что уменьшит натяжение соседних полос и приведет к неровным торцам.
Особенно для голографической защитной пленки выгодно использовать отдельные прижимные ролики на каждой полосе. Рельефная поверхность чувствительна как к давлению, так и к вибрации; прижимной ролик во всю ширину, соединяющий несколько полос, будет передавать колебания натяжения с одной полосы на другую. Отдельные ролики изолируют каждую полосу с прорезью, поддерживая плоскость без разрушения голографической микроструктуры.

Статический контроль и загрязнение
Пленки на основе ПЭТ интенсивно генерируют статическое электричество, особенно в точке разреза, где происходит отделение полотна. Заряженная пленка притягивает пыль и частицы пыли, находящиеся в воздухе, которые затем въедаются в перемоточный вал и вызывают образование микропор или дефектов переноса в процессе окончательной штамповки. Минимальной мерой противодействия является установка ионизирующей планки непосредственно перед зоной зазора перемоточного вала. Для голографической пленки планку следует располагать таким образом, чтобы она нейтрализовала статическое электричество на полотне после разреза, но до того, как полосы сойдутся на перемоточном валу.
Чистота роликов имеет не меньшее значение. Любые засохшие остатки клея, пыль или металлические частицы на направляющем ролике перенесутся на поверхность фольги. Для голографической фольги это загрязнение не просто косметический дефект — оно может локально разрушить оптический эффект. Необходимо ввести процедуру проверки и очистки роликов между сменами материала, а не только в начале смены.
Практический контрольный список для переналадки
При переходе от горячего тиснения фольгой к холодному тиснению и, наконец, к голографической фольге на одном станке следующая последовательность действий сводит к минимуму метод проб и ошибок:
1. Проверьте биение вала ножа.с помощью индикатора часового типа. Не продолжайте, если радиальное отклонение превышает 0,003 мм для голографической пленки или 0,005 мм для других пленок.
2. Установите зазор для срезаСоответствует требуемому материалу: 0,02–0,05 мм для горячего тиснения и холодной фольги; узкая часть этого диапазона для голографического нанесения изображений.
3. Замена или осмотр лезвийХолодную фольгу и голографическую фольгу следует начинать с чистого или свежезаточенного края.
4. Выберите вал перемоткив зависимости от ширины щели. Для узких многополосных участков используйте дифференциальные валы скольжения.
5. Запрограммируйте конусообразный профиль натяжения.Подбирается в соответствии с материалом. Начинайте с умеренных доз и увеличивайте дозу только в том случае, если этого требует плоскостность полотна.
6. Включение статического устраненияи подтвердить работоспособность ионного стержня.
7. Проведите короткую пробную версиюи осмотрите край щели под увеличением. Заусенцы на фольге для горячего тиснения указывают на слишком большой зазор; потеря блеска на голографической фольге указывает на биение лезвия или чрезмерные колебания натяжения.
Заключение
Один станок для продольной резки может успешно обрабатывать голографическую, холодную и горячую фольгу, но только если оператор рассматривает смену типа фольги как настройку, специфичную для конкретного материала, а не просто как изменение ширины. Важные различия измеряются в микронах и ньютонах: зазор среза, биение лезвия, конусность натяжения и компенсация проскальзывания. Правильно настроив эти параметры, станок превратится в гибкий центр прибыли. Игнорируя их, каждый тип фольги найдет свой собственный путь к неудаче.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano

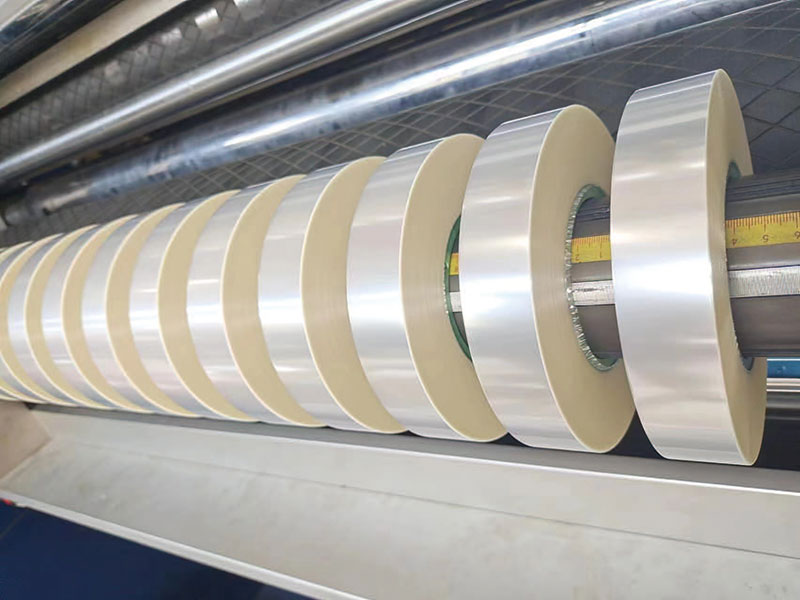
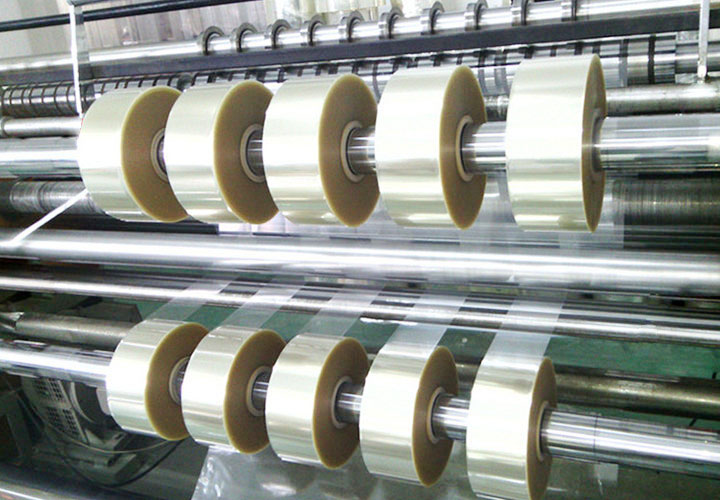

 Машина для холодной резки фольги
 Цифровая обработка фольги, резка фольги
 Станок для нарезки фольги при шелкотрафаретной печати






