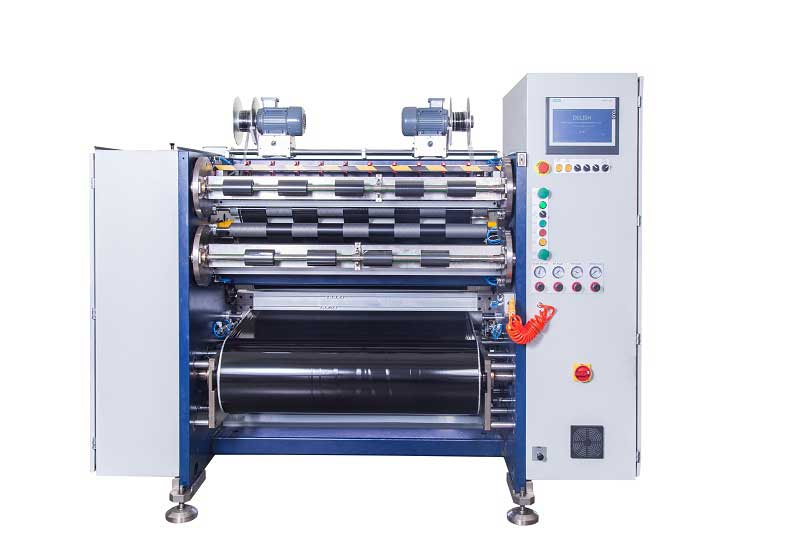
В производственной цепочке термотрансферной печати машины для нарезки ленты играют роль «заключительного этапа». Они точно разрезают широкий рулон ленты на небольшие рулоны, подходящие для различных принтеров штрихкодов. Качество нарезки напрямую определяет, будет ли лента легко рваться в принтере, появятся ли белые полосы или вмятины на отпечатке, и даже влияет на срок службы печатающей головки.
При выборе модели со сложными техническими характеристиками, представленной на рынке, ключевым моментом является не стремление к «максимальной конфигурации», а поиск баланса, соответствующего вашему бизнесу. Следующий анализ проводится с двух точек зрения: основные функции и ключевые моменты выбора.
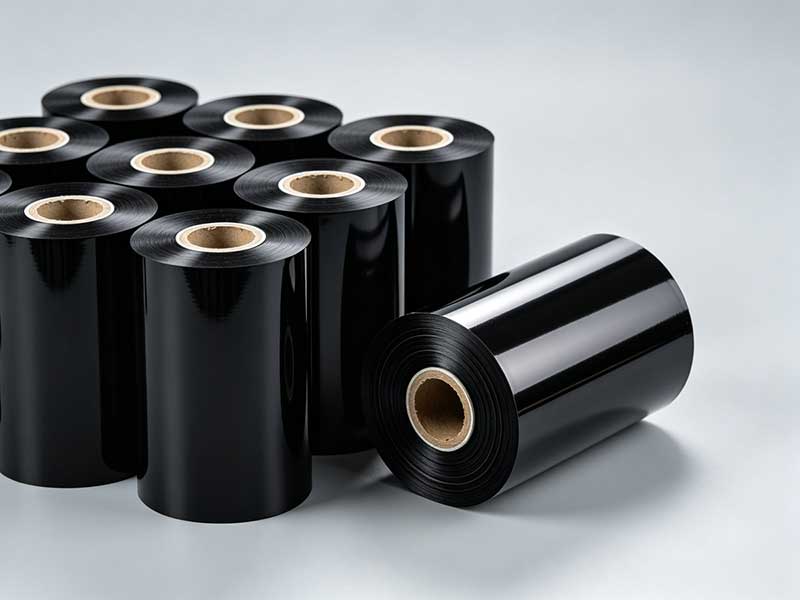
1. Основная функция: Что именно контролирует машина для продольной резки?
Технологический процесс работы ленточнорезки можно разделить на четыре этапа: размотка → контроль натяжения → резка → намотка. При этом контроль натяжения и аккуратность намотки являются «жизненно важными» факторами, определяющими качество готовой продукции; в отрасли контроль натяжения даже называют «душой» ленточнорезки.
Контроль натяжения имеет решающее значение, поскольку подложка ленты представляет собой ПЭТ-пленку толщиной всего 4,5–10 мкм, которая чрезвычайно чувствительна к натяжению. Чрезмерное натяжение вызывает повреждение базовой пленки, что делает слой чернил склонным к отслаиванию порошка; если натяжение слишком низкое, лента будет разматываться и морщиться при намотке, что легко приведет к появлению белых линий и складок во время печати. Высококачественные модели обычно оснащены полностью автоматической системой управления натяжением с обратной связью, которая может контролировать и регулировать натяжение в режиме реального времени на этапах размотки, натяжения и намотки. Некоторые также имеют функцию управления натяжением с конусным сужением, автоматически уменьшая натяжение по мере увеличения диаметра, предотвращая прилипание внутренней части ленты под давлением.
Система коррекции — ещё одна незаменимая функция. Ленты неизбежно испытывают небольшие отклонения во время высокоскоростной работы; без коррекции прямолинейность разреза не может быть гарантирована. Наиболее распространённая фотоэлектрическая коррекция на основе ПЗС-матриц подходит для прозрачных или полупрозрачных материалов, а ультразвуковая коррекция — для непрозрачных. Скорость отклика и точность управления являются ключевыми показателями для оценки качества системы коррекции.
Кроме того, способ намотки также влияет на качество готового изделия. Поверхностная намотка осуществляется с помощью фрикционных роликов, что эффективно устраняет колебания натяжения и делает торцевую поверхность более аккуратной; скользящий вал позволяет каждому намоточному узлу независимо контролировать крутящий момент, решая проблему «внутренней ненадежности и внешней натяженности» при одновременной намотке нескольких катушек, что делает его важным вариантом для производства изделий различной спецификации.

2. Ключевые моменты для выбора: Три основных параметра определяют направление.
1. Точность резки: залог качества.
Точность нарезки напрямую определяет равномерность ширины и качество кромки готовой ленты. Отраслевые стандарты подразделяются на несколько уровней: стандартный класс ±0,3–0,5 мм, подходящий для обычных сценариев, таких как логистические этикетки; промышленный класс ±0,1 мм, отвечающий большинству коммерческих потребностей, таких как электронные этикетки для продукции и коды отслеживания фармацевтической продукции; прецизионный класс ±0,05 мм или выше, подходящий для сложных сценариев, таких как штрихкоды высокого разрешения и сверхтонкие ленты.
Недостаточная точность имеет свои негативные последствия: края ленты шероховатые, лента смещается во время печати, что в лучшем случае может привести к пропуску содержимого, а в худшем — к износу печатающей головки. При выборе моделей обязательно попросите производителя протестировать ваш ленточный ролик на месте и измерить отклонение ширины штангенциркулем, вместо того чтобы слепо доверять теоретическим значениям в таблице параметров.
2. Скорость продольной резки: показатель эффективности, но более высокая скорость не всегда означает лучшее качество.
Обычно используются три диапазона скоростей: экономичные низкоскоростные модели 50–100 м/мин, подходящие для небольших партий различных видов продукции; модели общего назначения средней скорости от 150 до 250 м/мин, удовлетворяющие большинству коммерческих заказов; модели высокой скорости от 300 до 500 м/мин, подходящие для крупномасштабного непрерывного производства.
Следует отметить, что номинальная максимальная скорость часто является лишь «лабораторными данными». Ленты на основе смолы имеют более твердое покрытие и меньшую прочность, поэтому их фактическая скорость резки обычно на 20–30% ниже, чем у лент на основе воска. Среднескоростной станок, работающий плавно на обычных скоростях, может фактически превосходить высокоскоростные станки, которые часто замедляются из-за колебаний натяжения.
3. Равномерность намотки: часто упускаемые из виду «скрытые издержки».
Аккуратность намотки напрямую влияет на плавность упаковки и подачу ленты в принтер. Отклонение торцевой поверхности обычно должно контролироваться в пределах ±1 мм, а на высокопроизводительном оборудовании оно может достигать ±0,5 мм. Если торцевая поверхность имеет форму «колоколообразного горла», края «зубчатые» или загнуты внутрь, это указывает на проблемы с контролем намотки, и последующая печать при размотке может легко привести к обрыву ленты или замятию в принтере.
Для достижения хорошей равномерности намотки необходима конфигурация с замкнутым контуром управления натяжением и активной коррекцией, а также проверка равномерности намоточного рычага и достаточного биения оправки.

3. Индивидуальный отбор: стратегии отбора для различных бизнес-сценариев
Исходя из особенностей вашего бизнеса, вы можете быстро определить направление настройки:
Небольшие партии, различные спецификации (прототипирование, короткие заказы)Приоритет отдается удобству смены заказа; программируемые положения инструмента и функции запоминания параметров важнее, чем сверхвысокая скорость. Эталонная скорость 100–150 м/мин, точность в пределах 0,3 мм ± соответствует большинству требований.
Высокопроизводительная стандартная широкая лентаСтремясь к высокоскоростной непрерывной работе и автоматизации, функции автоматической резки и автоматической перемотки значительно сокращают ручное вмешательство. Стандартная скорость более 250 м/мин, точность в пределах ±0,2 мм.
Высококачественные ленты на основе смолы/специальные лентыДля этого требуется низкий контроль натяжения и более сильное усилие резки, а также использование соответствующих материалов инструмента (например, вольфрамовой стали или вставок с керамическим покрытием). Рекомендуемая скорость 150–200 м/мин, точность прицеливания ± 0,1 мм.
В заключение совет: обрезка важнее параметров.
Какими бы привлекательными ни были технические характеристики, наиболее эффективный способ избежать ошибок — использовать собственный рулон ленты для пробной нарезки на месте перед покупкой. Во время пробной нарезки обратите внимание на качество кромки при различной ширине (самая узкая и самая широкая из указанных характеристик), равномерность намотки при высокоскоростном запуске и аварийных остановках, а также на стабильность и контролируемость отклонений торцевой поверхности.
Не существует «лучшего» станка для продольной резки лент, есть только «наиболее подходящий». Компромисс между точностью, скоростью и аккуратностью в конечном итоге должен зависеть от позиционирования вашего продукта и структуры заказов. Только устройство, соответствующее темпам бизнеса, может обеспечить истинный баланс между качеством и стоимостью.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano




 Машина для резки штрих-кодовой ленты
 Полуавтоматическая машина для резки термотрансферной ленты RSDS5 PLUS
 Автоматическая машина для резки термотрансферной ленты RSDS8 H PLUS
 Автоматическая машина для резки термотрансферной ленты RSDS6 PLUS
 Полуавтоматический резак для термотрансферной ленты RSDS1 PLUS
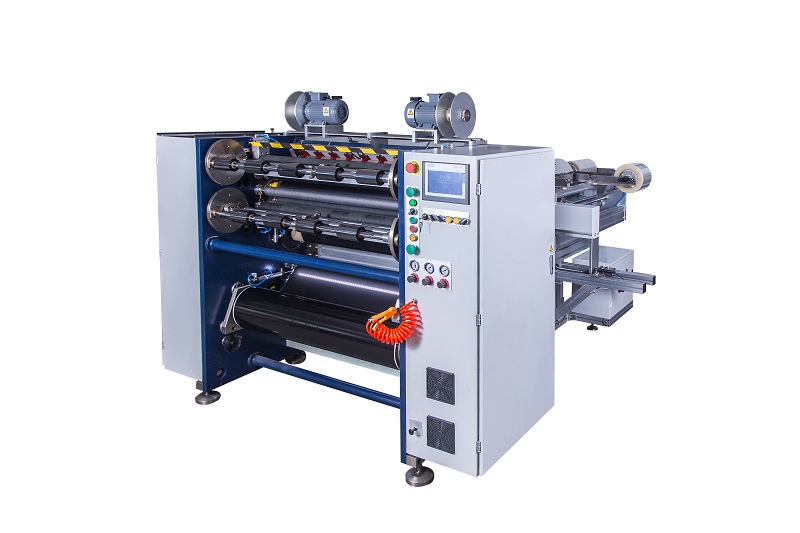 Полуавтоматический резак для термотрансферной ленты RSDS2 PLUS
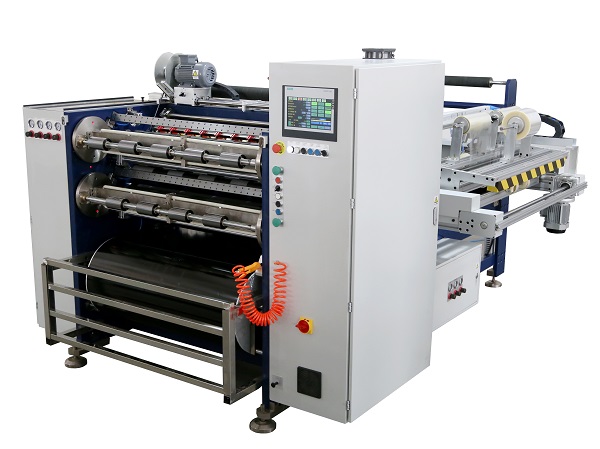 Автоматическая машина для резки термотрансферной ленты RSDS8 PLUS
 Ручной резак для термотрансферной ленты RSDS4






