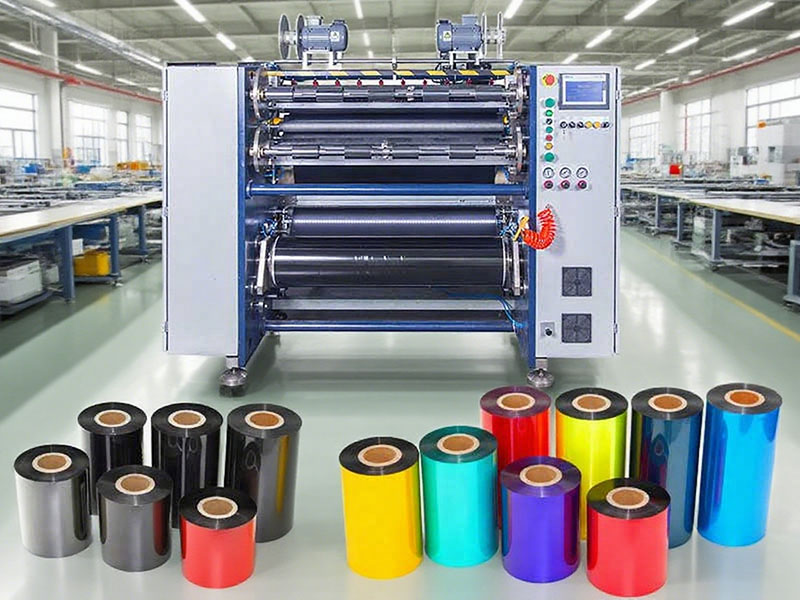
Станок для нарезки ленты является ключевым элементом производственной цепочки термотрансферных расходных материалов. Его задача — точно разрезать широкий рулон ленты на небольшие рулоны, соответствующие различным спецификациям принтера. Качество нарезки напрямую влияет на конечный результат печати — от точности контроля процесса нарезки часто зависит, насколько легко лента рвется и появляются ли на отпечатке белые линии или вмятины.
1. Определение и позиционирование
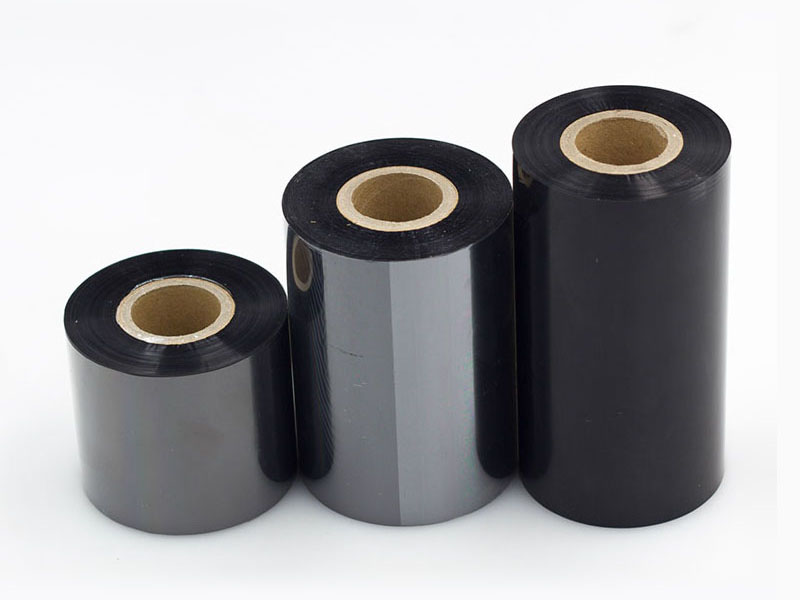
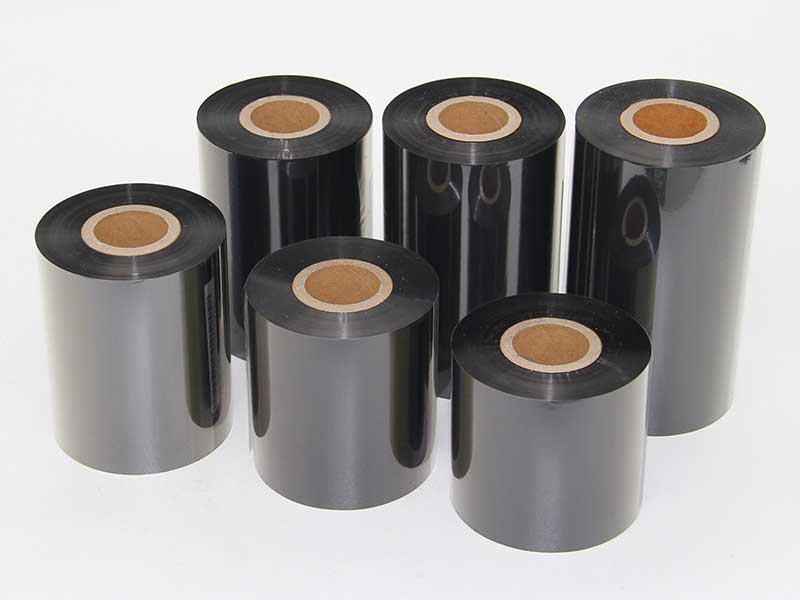
Станок для продольной резки лент — это специализированное устройство для нарезки и перемотки цветных лент (особенно термотрансферных лент). На входе находится покрытый широкий рулон ленты, а на выходе — готовые рулоны ленты, совместимые с принтерами штрихкодов, принтерами для печати карт, TTO-кодировщиками и другим терминальным оборудованием различных марок.
В зависимости от сценариев применения, машины для продольной резки лент можно разделить на машины для продольной резки лент TTR (подходящие для обычных лент со штрихкодами) и машины для продольной резки лент TTO (для термотрансферных кодировочных лент), а также на другие типы. Степень автоматизации варьируется от ручной и полуавтоматической до полностью автоматической. Полностью автоматические модели уже могут выполнять полный цикл операций, таких как автоматическая подача, автоматическое переворачивание и намотка, а также автоматическое нанесение пленки.
2. Принципы работы и основные технологии
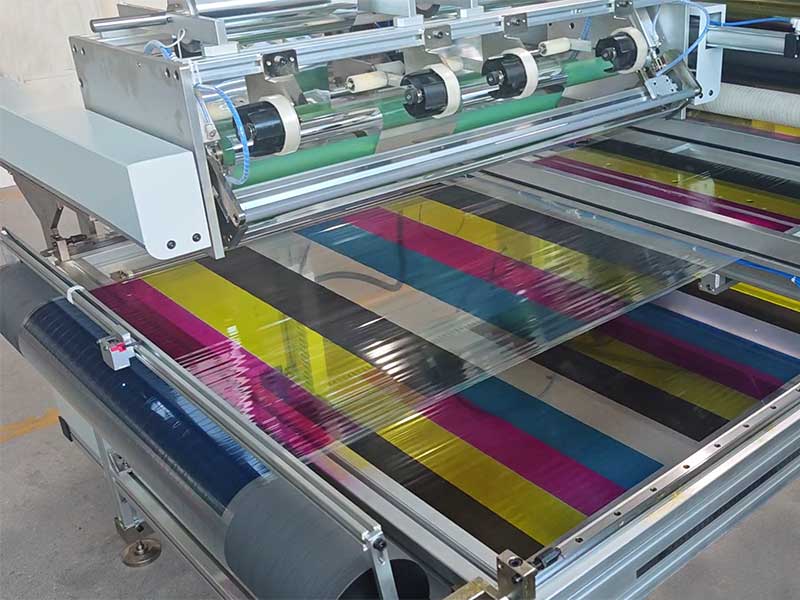
Основная логика работы машины для продольной резки лент несложна: размотка, резка и намотка. Однако обеспечение качества тонкопленочных материалов микронного масштаба при высокоскоростной работе требует применения трех ключевых технологий.
1. Контроль натяжения — важнейший фактор обеспечения качества.
Контроль натяжения является первостепенной задачей при нарезке лент. В качестве основного материала для ленты используется ПЭТ-пленка (обычно толщиной всего 4,5–10 мкм), которая чрезвычайно чувствительна к натяжению.
• Чрезмерное напряжение:P Базовая пленка ET растягивается и повреждается, вызывая физические изменения в слое чернил, прилипшем к ней, что легко приводит к отслаиванию порошка от ленты и загрязнению печатающей головки во время печати.
• Слишком низкое натяжениеЛента наматывается неплотно, склонна к образованию складок и может привести к появлению белых линий или вмятин во время печати.
• Неравномерное натяжениеНеравномерная перемотка, неравномерное усилие на края ленты, из-за чего она легко рвется во время печати.
Современное оборудование обычно использует серводвигатели в сочетании с технологией управления натяжением конуса, что означает, что во время намотки натяжение динамически уменьшается по мере увеличения диаметра, обеспечивая постоянную плотность и необходимую твердость внутри и снаружи готового рулона. Традиционное оборудование в основном использует магнитопорошковые муфты для управления натяжением.
2. Методы разрезания — подвесной нож и квадратный нож.
Способ резки ленты напрямую влияет на качество резки и срок службы инструмента. К основным методам относятся:
• Подвеска ножа: лезвие не соприкасается с нижним роликом и разрезает ленту, находясь в подвешенном состоянии. Подходит для пленочных материалов и является стандартной функцией большинства моделей.
• Прорезка квадратным лезвием: лезвие поворачивается вверх и вниз для резки, что снижает пылеобразование и повышает эффективность использования материала.
3. Вытяжение и коррекция
В процессе резки лента должна двигаться плавно. Оборудование использует автоматическую систему коррекции для обеспечения выравнивания кромок во время размотки основного рулона; серводвигатели приводят в движение прижимные ролики, обеспечивая точную и стабильную линейную скорость. Запатентованная технология использует два комплекта прижимных роликов для предотвращения прямого контакта между поверхностью покрытия ленты и барабаном ролика, что может привести к повреждению.
3. Интерпретация основных технических параметров
При выборе или оценке станков для продольной резки лент основные параметры являются следующими:
Применимые технические характеристики основного валка
• Максимальная ширина исходного сырьяВ массовых моделях диапазон фокусных расстояний составляет от 500 до 1050 мм, а в некоторых моделях — до 1100 мм.
• Максимальный диаметр исходного сырьяОбычно в диапазоне от φ500 мм до φ650 мм.
• Внутренний диаметр сердечникаОбычно используются размеры 3 дюйма (φ76,2 мм) и 6 дюймов (φ152,4 мм).
Технические характеристики готовой продукции
• Минимальная ширина готового изделия:обычно до 20 мм.
• Максимальный диаметр готовых изделийКак правило, диаметр составляет от 100 до 135 мм.
• Технические характеристики катушки: Должен вмещать два распространенных типа бумажных трубок/пластиковых сердечников: 1 дюйм и 1/2 дюйма.
Параметры производительности
• Скорость резкиНачальная скорость работы моделей достигает 80–100 м/мин, моделей средней и высокой скорости — 200–300 м/мин, а высококлассных полностью автоматических моделей — более 400–500 м/мин.
• Точность резки:Высококачественные модели могут обеспечивать точность до ±0,1 мм.
• Допустимая толщина пленки:обычно 4–20 мкм.
Автоматическая конфигурация
• Количество перемоток спиновОбычно используются 2 или 4 оси; 4 шпинделя обеспечивают попеременное переворачивание и намотку, сокращая время простоя.
• Обработка направляющей лентыВысококлассные модели оснащены полностью автоматическими держателями ленточных головок, которые могут автоматически наносить направляющие пленки, что значительно экономит материалы и трудозатраты.
Заключение
Хотя кажется, что машина для продольной резки ленты разрезает широкие рулоны на узкие, на самом деле она обеспечивает комплексный и точный контроль натяжения, скорости, коррекции и резки. Высококачественная машина для продольной резки требует не только усовершенствованной системы сервоуправления и точной механической конструкции, но и подбора наиболее подходящего диапазона натяжения для конкретной формулы ленты на этапе установки и ввода в эксплуатацию — эти данные часто являются ключевыми знаниями, накопленными техниками за многие годы. Для конечных пользователей качество печати лентой уже на этапе продольной резки оценивается.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano




 Машина для резки ленты
 Машина для резки штрих-кодовой ленты
 Полуавтоматическая машина для резки термотрансферной ленты RSDS5 PLUS
 Автоматическая машина для резки термотрансферной ленты RSDS8 H PLUS
 Автоматическая машина для резки термотрансферной ленты RSDS6 PLUS
 Полуавтоматический резак для термотрансферной ленты RSDS1 PLUS
 Перемотчик печатной ленты для карточек
 Машина для резки лент для печати на карточках






