1. Зачем обновлять оборудование: практическая дилемма традиционных станков для продольной резки
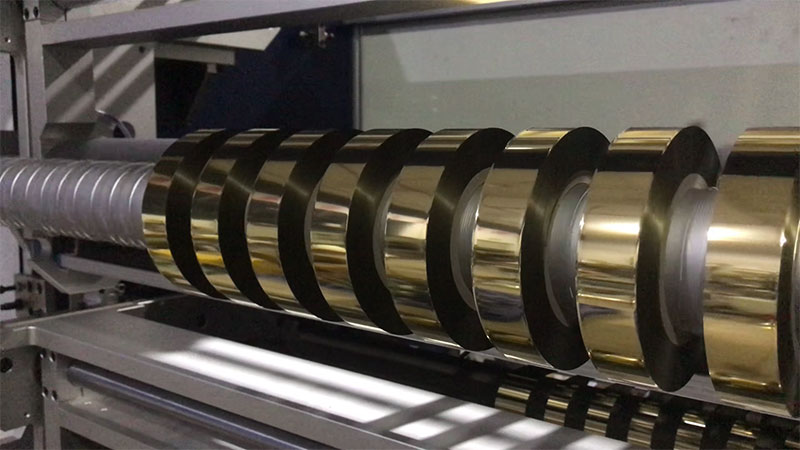
В упаковочной и полиграфической промышленности горячее тиснение является ключевым средством повышения добавленной стоимости продукции, а резка фольги служит «форпостом» производства горячего тиснения, эффективность и качество которого напрямую влияют на успех последующих процессов. Однако традиционные машины для горячей резки фольги долгое время полагались на механическую передачу и ручной труд, сталкиваясь с четырьмя основными проблемами:
Узкие места в эффективности являются существенными.Традиционное оборудование часто имеет скорость резки 50-100 метров в минуту, что приводит к длительному времени подготовки для смены материала и регулировки инструмента, затрудняя согласование с производственным ритмом высокоскоростных станков горячей штамповки и часто вызывая остановку работы из-за необходимости "ожидания материалов".
Отходы материалов имеют очень серьёзные масштабы.: основано на ручной центровке пластин и контроле натяжения, при этом потери при резке обычно составляют от 5% до 8%. Для дорогостоящей лазерной и голографической фольги потери стоимости особенно значительны.
Отсутствие гибкости:В настоящее время на рынке резко возросло количество заказов на "небольшие партии, разнообразные виды". Традиционное оборудование требует ручной регулировки держателей инструмента и параметров натяжения для изменения технических характеристик, а отладка занимает от 15 до 30 минут, что серьезно ограничивает выпуск продукции.
Низкое качество и нестабильностьРучное управление затрудняет предотвращение колебаний натяжения и отклонений при резке, особенно после ночных смен или длительных периодов работы, что делает колебания качества особенно заметными. Процент годной продукции обычно составляет всего около 93%.
2. Как модернизировать систему: три основных технологических направления
Суть модернизации систем автоматизации заключается в преобразовании «человеческого опыта» в «машинные алгоритмы» с помощью технологических средств. Из существующих зрелых решений путь модернизации может быть сосредоточен на следующих трех основных системах:
2.1 Интеллектуальная система управления: Эволюция «мозга» устройства.
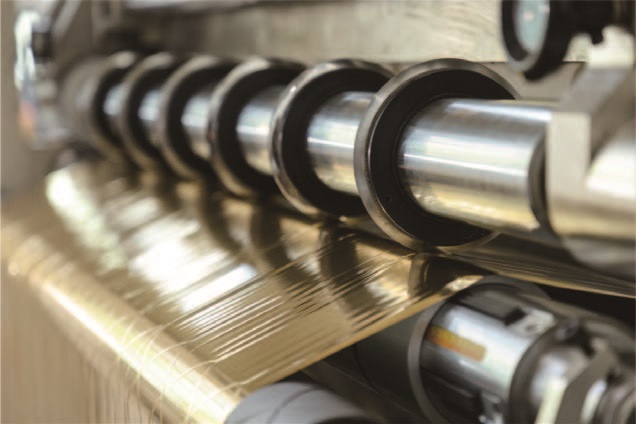
Замена традиционной механической трансмиссии на сервопривод с обратной связью является основополагающим шагом для модернизации автоматизации. Сервосистема позволяет увеличить скорость резки с 50-100 метров в минуту на традиционном оборудовании до 200-300 метров в минуту, сужая точность резки с ± 0,5 мм до ± 0,1 мм. Что еще важнее, в сочетании с двойной системой управления ПЛК и промышленным оборудованием можно создать библиотеку управления формулами — различные материалы и характеристики фольги для горячего тиснения соответствуют набору оптимальных параметров. Операторам достаточно выбрать модель продукта на сенсорном экране, чтобы «изменить заказ одним щелчком», сократив время смены с 15-30 минут до менее чем 3 минут.
Ключевым компонентом также являются адаптивные алгоритмы управления натяжением. Горячее тиснение золотой фольгой (особенно на подложке из ПЭТ) подвержено деформации или разрушению из-за колебаний натяжения во время высокоскоростной резки. Использование датчиков натяжения с обратной связью для мониторинга в реальном времени и динамической компенсации позволяет контролировать точность натяжения с точностью до ±0,1 Н, что принципиально исключает проблемы образования складок и растяжения.
2.2 Контроль с помощью машинного зрения: оснащение оборудования «глазами»
Внедрение систем машинного зрения знаменует собой ключевой скачок для станков для продольной резки от «автоматизации» к «интеллекту». В частности, их ценность проявляется в двух аспектах:
Высокоточная коррекцияТрадиционная резка предполагает визуальную оценку операторами краев фольги, что может привести к усталостным отклонениям при длительной эксплуатации. Промышленные ПЗС-камеры в сочетании с алгоритмами искусственного интеллекта позволяют в режиме реального времени фиксировать положение края рулона, управляя сервомотором для выполнения коррекции на микронном уровне и обеспечивая абсолютно прямые линии резки.
Онлайн-обнаружение дефектов:Система обнаружения дефектов поверхности на основе глубокого обучения (например, алгоритм YOLO) может выявлять царапины, пузырьки и неравномерность покрытия на поверхности фольги для горячей штамповки с точностью более 99,5%. Система может автоматически отмечать места дефектов и координированно оптимизировать траектории резки, предотвращая попадание дефектных материалов в последующие процессы и снижая процент брака на этапе производства.
2.3 Интернет вещей и платформы данных: «Сетевое взаимодействие» устройств создает устойчивую ценность
Автоматизация отдельных машин решает проблему эффективности на «точке», а сетевое оборудование решает проблему управления «территорией». Установка датчиков в критически важных местах (вибрация, температура, ток и т. д.) позволяет в режиме реального времени загружать данные о работе устройств в облако или MES-систему, обеспечивая тройную выгоду:
Прогнозируемое техническое обслуживание:Анализируя исторические тенденции изменения тока шпиндельного двигателя и частоты вибрации, система может заблаговременно предупреждать о пассивации инструмента или износе подшипников, превращая плановое техническое обслуживание в профилактическое и сокращая незапланированные простои более чем на 30%.
Оптимизация параметров процесса: Обширные производственные данные системы могут быть использованы для рекомендации оптимальных моделей натяжения/скорости для горячей штамповки фольги из различных материалов и ширины с помощью алгоритмов машинного обучения, что позволяет сократить потери от проб и ошибок на этапе запуска.
Дистанционное управление и техническое обслуживаниеПроизводители оборудования могут отслеживать состояние оборудования по всему миру через облачную платформу, заблаговременно рассылать напоминания о наличии запасных частей и обновлениях программного обеспечения, а также предоставлять инженерам возможность удаленно оказывать помощь в ремонте оборудования.
3. Ценность обновления: видимые преимущества и отдача.
Взяв за образец реальный случай технической модернизации ведущей отечественной компании по производству упаковки, мы получили следующие результаты после внедрения полностью автоматизированной машины для горячей штамповки и нарезки фольги:
| Показатели | Перед обновлением | После обновления | Показатель улучшения |
| Скорость резки | 150 метров в минуту | Более 200 метров в минуту | Увеличение более чем на 30%. |
| время обмена заказами | 15-25 минут | В течение 3 минут | Сокращено более чем на 80%. |
| коэффициент потерь материала | 5%-8% | 0.5%-1.2% | Снижение примерно на 80%. |
| процент брака продукции | 3.2% | 0.8% | Снижение на 75% |
| Распределение персонала | На дежурстве находится много людей. | Один человек управляет несколькими машинами. | Сокращение численности персонала превысило 60%. |
Если говорить только об экономии материалов, компания окупила значительную часть своих инвестиций в оборудование в течение полугода, освободив квалифицированных рабочих от монотонной работы и переведя их на высокооплачиваемые должности, такие как контроль качества.
4. Рекомендации по внедрению: Внедрять поэтапно, чтобы избежать ловушки «одноэтапного внедрения».
Компаниям, планирующим модернизацию, рекомендуется следовать следующим принципам:
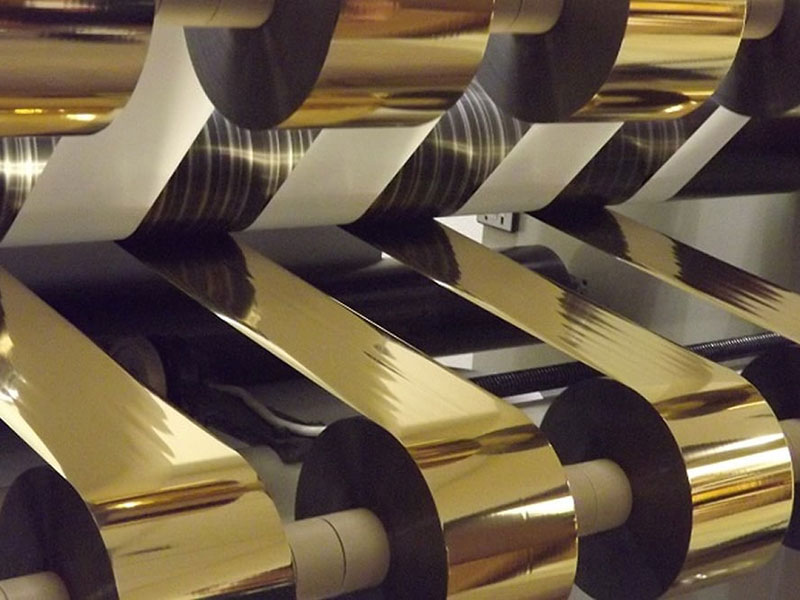
1. Сначала пилотный проект, затем продвижение:Для пилотных проектов следует отдать приоритет высокотехнологичным линиям производства фольги (например, лазерной фольги), проверить осуществимость плана, а затем постепенно охватить им весь цех.
2. Обратите внимание на совместимость устройства:Выбирайте модульные устройства, поддерживающие расширение функциональных модулей по мере необходимости (например, обнаружение УФ-излучения, автоматическая упаковка и т. д.), чтобы снизить затраты на итерации.
3. Синхронизация обновлений навыков сотрудников.С ростом уровня автоматизации роль операторов смещается от «операторов» к «персоналу по эксплуатации и техническому обслуживанию», что требует предварительной подготовки в области мехатроники и анализа данных.
4. Оценка квалификации поставщика.Отдавайте приоритет поставщикам, имеющим сертификат безопасности CE, соответствующим производственным стандартам ISO 9001, и обладающим солидной историей сотрудничества.
Заключение
Модернизация автоматизированных машин для горячей штамповки и нарезки фольги по сути преобразует традиционную «ориентированную на опыт» производственную модель в современную производственную модель, основанную на данных и интеллектуальном принятии решений. Это не просто технологическая трансформация отдельного оборудования, но и стратегический ключ к созданию компанией тройного конкурентного преимущества в эффективности, стоимости и качестве. По мере того, как процессы горячей штамповки все больше развиваются в направлении высокой точности, гибкости и экологичности, уровень интеллектуальности процесса нарезки будет напрямую определять конкурентные преимущества предприятий на рынке высококачественной упаковки.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano



 Машина для холодной резки фольги
 Перемотчик печатной ленты для карточек
 Машина для резки лент для печати на карточках
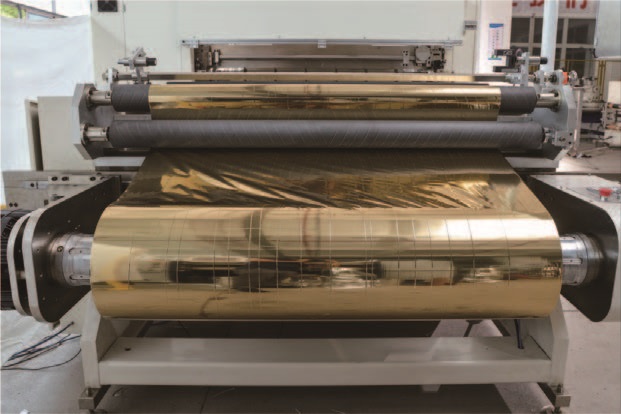
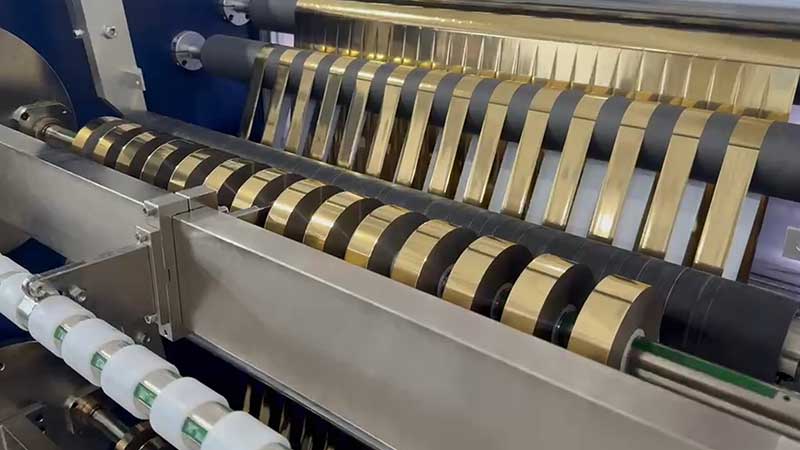
 Станок для горячей штамповки и продольной резки фольги
 Резак для голографической фольги
 Цифровая обработка фольги, резка фольги
 Машина для резки фольги с горячим тиснением RSDS7H 1350 PLUS
 Машина для резки фольги для горячего тиснения (RSDS7H) 1350






