В отрасли производства клеевых изделий односторонняя машина для продольной резки клея является ключевым производственным оборудованием, и состояние её работы напрямую определяет качество продукции и эффективность производства. Однако многие заводы ждут, пока оборудование не начнет издавать ненормальные шумы, не появятся сильные заусенцы или неравномерная прокатка. Такое «тушение пожара» не только дорогостоящее, но и приводит к большому количеству брака. Научно обоснованное профилактическое обслуживание является фундаментальной гарантией продления срока службы оборудования и стабилизации показателей годности продукции.
Приведенный ниже график технического обслуживания односторонних машин для продольной резки клея представляет собой четырехступенчатую систему, включающую ежедневный, еженедельный, ежемесячный и ежеквартальный этапы. Рекомендуется, чтобы руководители оборудования хранили его для справки и следовали ему.
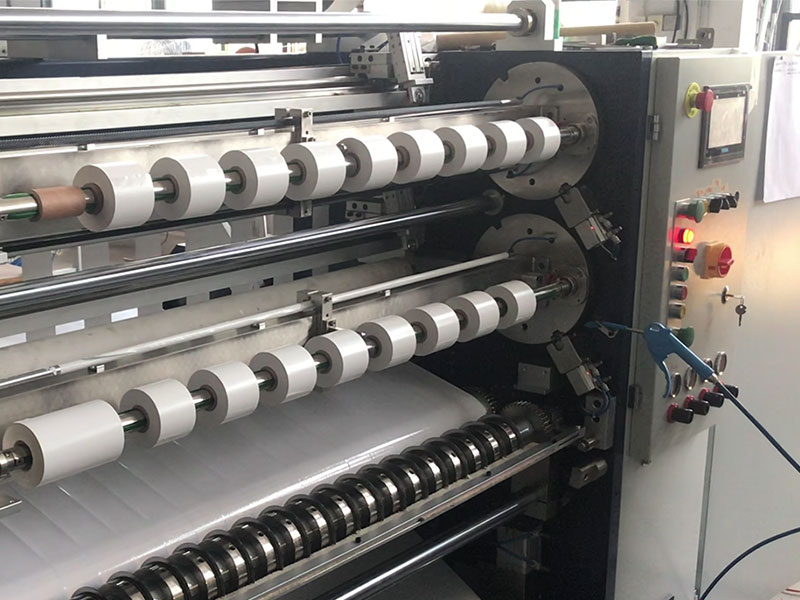
I. Ежедневный список работ по техническому обслуживанию (выполняется оператором)
Ежедневное техническое обслуживание занимает около 15-20 минут, включая чистку и осмотр.
| Пункты технического обслуживания | Ключевые моменты операции | Критерии приемлемости |
| Очистите рабочую поверхность. | Очистите остатки клея и пыль с держателя ножа, направляющего ролика и прижимного ролика. | Отсутствие скопления клея на поверхностях валиков и держателях инструментов. |
| осмотр кромки лезвия | Визуальный осмотр; незначительные повреждения следует незамедлительно устранять. | На лезвии не должно быть видимых белых линий или зарубок. |
| Очистка остатков клея с поверхности лезвия. | Протрите поверхность лезвия нетканым материалом, смоченным в промышленном спирте. | На поверхности лезвия не должно быть липких отложений. |
| осмотр дыхательных путей | Проверьте, нет ли утечек воздуха в воздушном контуре и соответствуют ли показания манометра нормальным значениям. | Стабильное давление воздуха и отсутствие утечек в трубопроводах. |
| Мониторинг операций | После включения прислушайтесь к звукам или вибрациям, чтобы исключить их появление. | Плавная работа без периодических посторонних шумов. |
| Выборочный контроль качества обмотки | Проверьте, аккуратна ли поверхность намотки и соответствует ли ширина прорези стандартам. | Торцевая поверхность плоская, а ширина находится в пределах допустимых отклонений. |
2. Еженедельный список работ по техническому обслуживанию (сотрудничество с работниками по техническому обслуживанию)
Еженедельное техническое обслуживание занимает около 1-2 часов и включает в себя смазку и затяжку.
| Пункты технического обслуживания | Ключевые моменты операции | Критерии приемлемости |
| Смажьте и добавьте еще жидкости. | Нанесите смазку указанного класса на каждый подшипник и направляющую. | Новое масло вытекает из всех точек смазки. |
| Проверка приводного ремня | Проверьте натяжение ремня ГРМ/клинового ремня и наличие трещин. | Натяжение умеренное, на поверхности ремня отсутствуют явные следы износа в виде трещин. |
| Болты затянуты | Проверьте крепежные болты в ключевых элементах, таких как держатель инструмента и основание двигателя. | Все болты не ослаблены. |
| Электротехническая инспекция | Проверьте, не ослаблены ли клеммы проводки, и очистите шкаф управления от пыли. | Клеммы надежно закреплены, и внутри шкафа не скапливается пыль. |
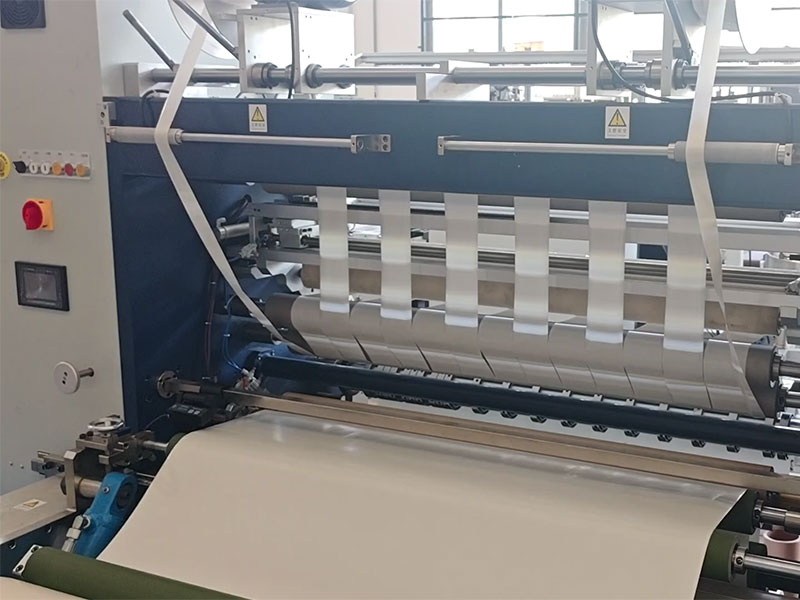
3. Контрольный список ежемесячного технического обслуживания
Ежемесячное техническое обслуживание требует полудневного простоя, посвященного осмотру и калибровке.
| Пункты технического обслуживания | Ключевые моменты операции | Критерии приемлемости |
| мониторинг состояния подшипников | Измерьте и запишите значения температуры и вибрации каждого подшипника. | Определите профили тенденций без аномального повышения температуры. |
| Проверьте состояние резиновых роликов. | Осмотрите все поверхности резиновых роликов и при необходимости повторно нанесите защитное покрытие. | Поверхность валика должна быть гладкой, без вмятин и затвердевания. |
| Калибровка датчика натяжения | Проверьте нулевую точку и линейность. | Показания датчика точны, колебания находятся в пределах ±0,5 Н. |
| Зазор между лезвием и нижним роликом. | Используйте щупы для проверки зазора между лезвием и нижним роликом. | Стандартный диапазон зазора составляет 0,05-0,10 мм. |
| Проверка корректирующего устройства | Проверьте скорость и ход корректирующего ответа. | Диапазон хода в зависимости от реакции и нормальный диапазон хода |
4. Контрольный список для ежеквартального/ежегодного технического обслуживания
Рекомендуется проводить ежеквартальное/ежегодное техническое обслуживание силами производителя или квалифицированного ремонтного персонала, уделяя особое внимание капитальному ремонту и восстановлению точности хода.
| Пункты технического обслуживания | Ключевые моменты операции | Цикл |
| Замените изнашиваемые детали. | Замените изнашиваемые детали, такие как подшипники, сальники и приводные ремни. | Год |
| Калибровка точности направляющей рейки | Тщательно проверьте точность линейных направляющих держателя инструмента и выполните их повторную калибровку. | Год |
| Полное горизонтальное повторное тестирование всей машины | Используйте уровень или лазерный центрирующий инструмент для повторного измерения общего уровня станка. | Ежегодно или после переезда |
| Замена ножевой наковальни/нижнего ролика | После 500 часов работы следует осмотреть или заменить режущий нож и наковальню. | 500 часов |
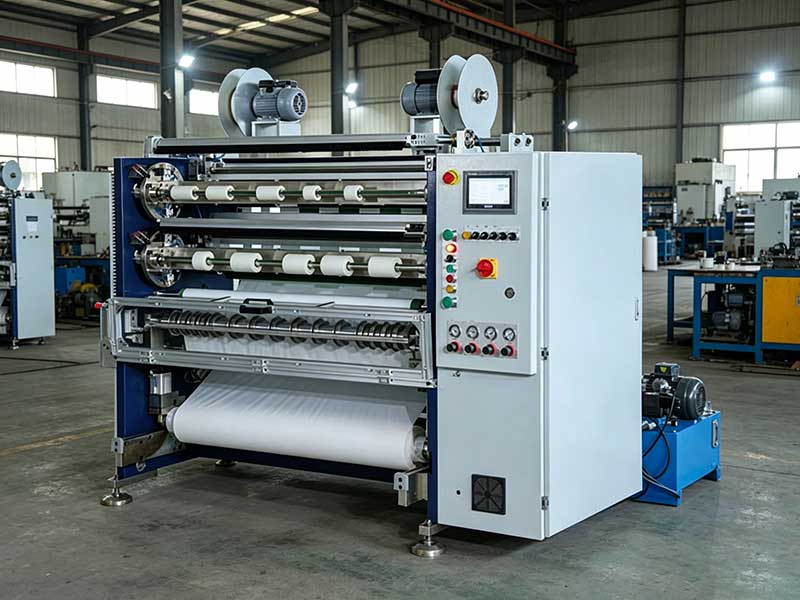
5. Техническое обслуживание и управление запасными частями при прекращении производства.
Помимо планового технического обслуживания, следует обратить внимание еще на две ситуации:
Техническое обслуживание после прекращения использования:Если станок для продольной резки не используется длительное время (более 2 недель), все светлые поверхности следует протереть, покрыть антикоррозийным маслом и накрыть полиэтиленовой пленкой. Если устройство не используется более 3 месяцев, антикоррозийное масло следует накрыть влагостойкой бумагой.
Рекомендации по учету запасных частейРекомендуется составить список часто используемых запасных частей для обеспечения быстрой замены в случае поломки.
| Категория | Список запасных частей |
| Машины и оборудование | Круглое/плоское лезвие, подшипники, синхронный ремень, прижимной ролик, сальник. |
| Электрооборудование | Энкодеры, датчики натяжения, бесконтактные выключатели, реле |
| Ци движется | Электромагнитные клапаны, фитинги для газопроводов, клапаны регулирования давления, уплотнения для баллонов. |
Краткое содержание
В односторонних машинах для продольной резки резины чаще всего возникают неисправности в трех областях: системе лезвий, системе контроля натяжения и компонентах трансмиссии. Разработана трехступенчатая система технического обслуживания: «плановый осмотр — периодическое техническое обслуживание — быстрое выявление неисправностей», что значительно сокращает время незапланированных простоев. Практика показывает, что научно обоснованные планы технического обслуживания позволяют увеличить среднее время безотказной работы (MTBF) более чем на 30% и поддерживать процент успешной резки выше 99,5%.
Рекомендуется распечатать и разместить вышеуказанный график технического обслуживания рядом с оборудованием, при этом специально назначенный персонал должен будет фиксировать каждый пункт и статус выполнения по каждому пункту.Качественное оборудование создается путем культивации.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano

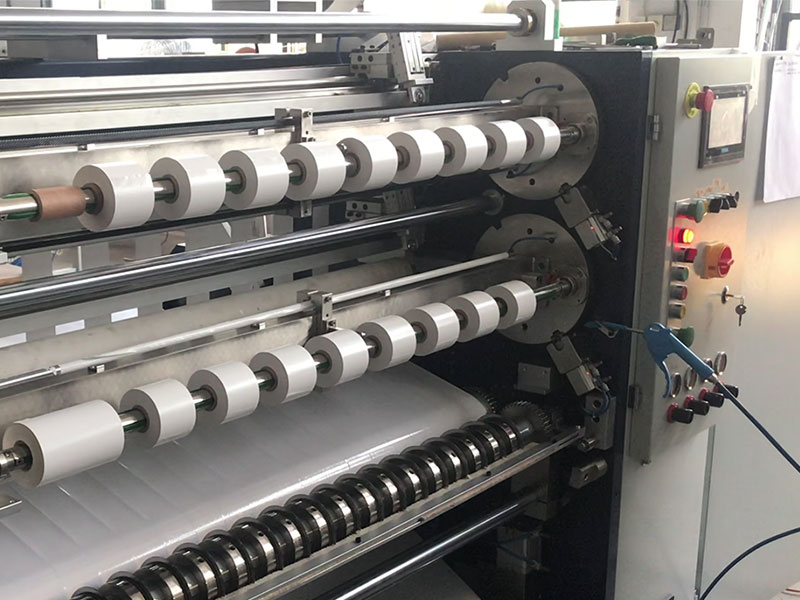
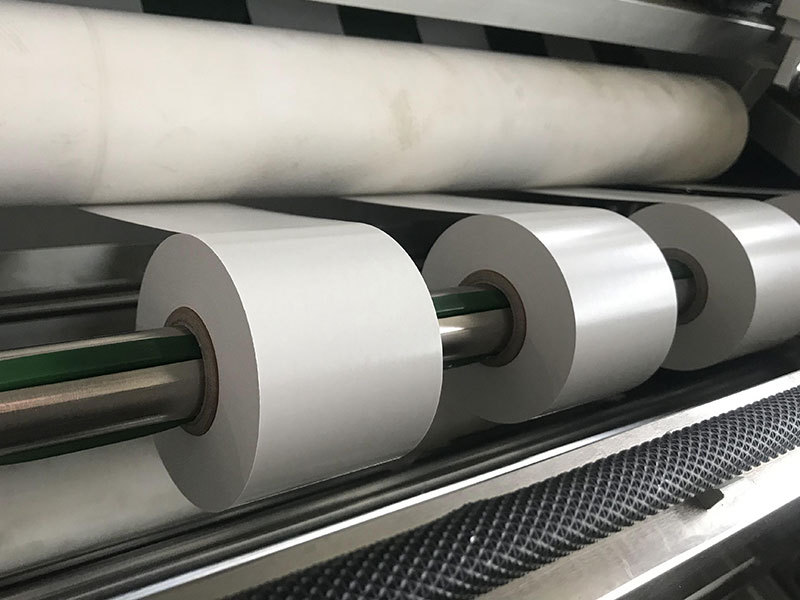 Односторонняя резка клея






