При покупке односторонней машины для продольной резки ленты многие новички часто попадают в две крайности: либо они смотрят только на цену, думая: «Главное, чтобы она могла вращаться, и всё будет хорошо»; либо слепо гонятся за высокими техническими характеристиками, только чтобы обнаружить, что оборудование «не подходит» после покупки. На самом деле, основная логика выбора машины для продольной резки несложна — дело не в том, что чем дороже, тем лучше, а в том, что чем лучше «соответствует», тем лучше.
Итак, какие параметры действительно определяют, сможет ли станок для продольной резки удовлетворить ваши производственные потребности — это «жесткие индикаторы»? Ниже представлен систематический обзор по четырем параметрам.
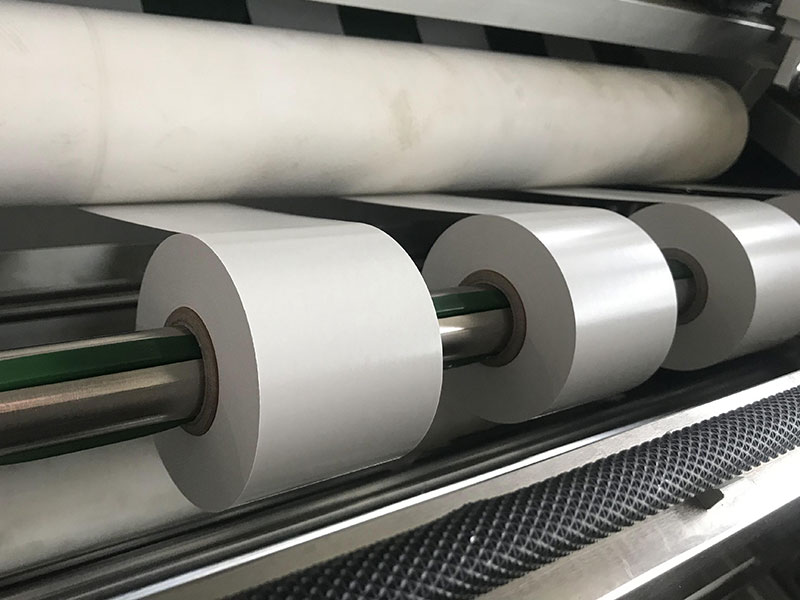
1. Точность и качество резки: «жизненно важный фактор» для готового продукта.
Точность резки является основным показателем для оценки производительности станка для резки и напрямую определяет, соответствует ли готовая лента требованиям заказчика. Точность обычно включает два параметра: допуск по ширине и плоскостность торцевой поверхности.
Допуск по ширине относится к отклонению между фактической шириной готовой ленты и заданной шириной. Стандартная лента для запечатывания картонных коробок из БОПП-пленки может соответствовать требованиям с точностью от ± 0,1 мм до ± 0,2 мм; однако ленты, используемые в электронной изоляции, медицине и других областях, часто требуют точности ± 0,05 мм или даже больше. Плоскостность торцевой поверхности проверяется для того, чтобы убедиться, что края нарезанного рулона ленты гладкие, без заусенцев и без проблем, связанных с «наматыванием нитей».
Ключевым фактором, влияющим на точность, является инструментальная система. Круглые резцы (верхнего и нижнего типа) обеспечивают высокую точность, аккуратные разрезы и длительный срок службы лезвий, что делает их сегодня основным выбором для высокоточных решений; плоские лезвия недороги, подходят для более толстых лент или лент с меньшими требованиями к торцевой поверхности, но точность быстро снижается после длительного использования; пневматические ножи подходят для сверхтонких материалов, но имеют более высокие инвестиционные и эксплуатационные затраты.
Совет по покупке: не доверяйте «теоретической точности», указанной в брошюрах. Самый надежный метод — принести самый «твердый» материал — самый тонкий, мягкий и липкий — к производителю для пробной распиловки, измерить отклонение ширины готового изделия штангенциркулем и лично оценить эффект на торцевой поверхности.
2. Согласование скорости и производительности: не переплачивайте за производительность, которая вам не нужна.
Скорость продольной резки напрямую влияет на суточную производительность, но существует распространенное заблуждение: «максимальная скорость», указываемая производителями, часто является крайним значением в идеальных условиях; на самом деле важна фактическая стабильная рабочая скорость.
На рынке представлены экономичные продольно-резательные станки, работающие со скоростью около 100–150 м/мин, средне-высокоскоростные модели — 200–300 м/мин, а высококлассные модели могут превышать 400 м/мин. Чем выше скорость, тем выше требования к контролю натяжения, равномерности намотки и системам коррекции. Слепое стремление к высоким скоростям может привести к частым остановкам для отладки и большому количеству брака.
Для начинающих или для мелкосерийного производства более практичным выбором являются модели с регулируемой скоростью от 0 до 120 м/мин — они просты в освоении и обеспечивают контроль качества. Опытные производители средних партий могут рассмотреть модели со скоростью 150–200 м/мин, в то время как для крупномасштабного профессионального производства необходимы высокоскоростные машины со скоростью выше 300 м/мин. Рекомендуется рассчитывать необходимую скорость, исходя из суточной производительности, оставляя запас в 20–30%, и сосредоточиться на точности работы оборудования на «экономичной скорости».
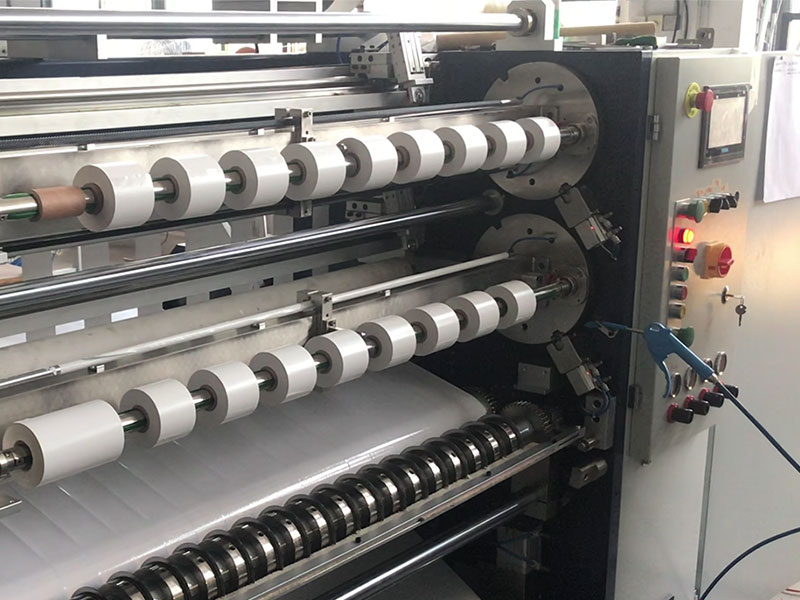
3. Совместимость материалов и контроль натяжения: легко упускаемый из виду «скрытый порог».
Существует множество типов односторонних клеевых материалов, и разные материалы предъявляют совершенно разные требования к оборудованию. Для запечатывания картонных коробок с помощью БОПП-пленки требуется высокая скорость, но умеренная точность; основной материал малярной бумаги/ваши-ленты легко рвется и требует чрезвычайно стабильного контроля натяжения; защитные пленочные материалы очень тонкие и склонны к образованию статического электричества и пузырьков, поэтому требуют антистатических устройств и намотки с низкой вязкостью; специальные промышленные ленты (например, полиимидные) имеют высокую стоимость и малую ширину, что требует чрезвычайно высокой плоскостности торцевой поверхности.
За этими различиями стоят системы контроля натяжения, являющиеся ключевым техническим звеном, определяющим успех или неудачу резки. Односторонняя лента — это эластичный материал; нестабильное натяжение может привести к растяжению и деформации ленты, неравномерной плотности (например, «рулоны из цветной капусты»), смещению или даже разрыву материала. В настоящее время существуют два основных решения для контроля натяжения: магнитопорошковые муфты (управление с разомкнутым контуром), которые экономичны, но склонны к перегреву и подходят для обычной БОПП-ленты; серводвигатели в сочетании с управлением с замкнутым контуром обеспечивают более высокую точность (колебания натяжения можно контролировать в пределах ±1%, а для чувствительных к растяжению материалов, таких как тонкая ПЭТ-пленка и маскировочная бумага, управление серводвигателями с замкнутым контуром практически необходимо).
Совет по покупке: Сначала составьте список всех типов ленты, которые вам нужно разрезать, и используйте самый тонкий, самый узкий, самый липкий или самый деформируемый тип в качестве эталона производительности оборудования.
4. Возможности намотки и совместимость сердечников: «скрытые параметры», влияющие на последующие процессы.
Этот параметр часто упускается из виду, но он напрямую определяет, можно ли адаптировать готовый вал к оборудованию заказчика. Чем больше максимальный диаметр намотки (например, φ300 мм, φ400 мм), тем больше длина одного валка и тем меньше требуется доработок; однако увеличение диаметра повышает градиент внутреннего натяжения, что может легко привести к деформации ленты или неровным торцам, поэтому следует проводить комплексную оценку с учетом материала.
Совместимость внутреннего диаметра сердечника также имеет решающее значение. Обычно используются пластиковые сердечники диаметром 3, 6 или 1 дюйм. В высококлассных станках для продольной резки используются бесвальные зажимные устройства или воздухорасширительные валы, что позволяет заменять сердечник всего за несколько минут; в станках низкого класса может потребоваться ручная замена переключателя, что занимает много времени и снижает точность. Если вашим клиентам требуются сердечники разных размеров, отдавайте предпочтение моделям с устройствами быстрой замены сердечников.
Более того, уровень автоматизации становится важным фактором, определяющим класс оборудования. Ручная смена оснастки требует 10–30 минут простоя станка, в то время как автоматические системы смены оснастки вводят технические характеристики через сенсорный экран, и держатель инструмента автоматически перемещается в нужное положение, сокращая время смены характеристик до менее чем 1 минуты. В сценариях с большим количеством партий заказов и частыми изменениями характеристик эта разница в эффективности быстро приводит к значительным затратам на рабочую силу.
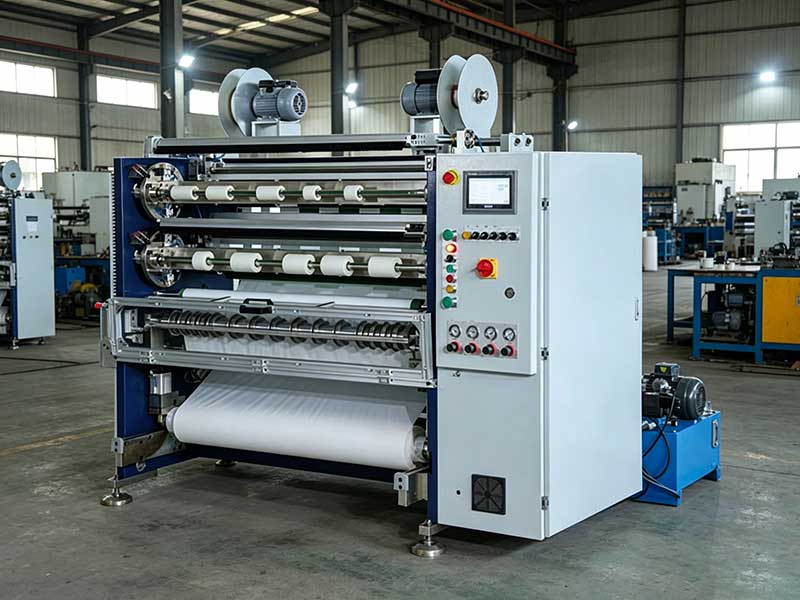
Практический выбор: три шага для выбора подходящего оборудования.
Исходя из вышеуказанных параметров, процесс отбора можно свести к трем этапам:
Шаг первый: определите свои собственные потребности.Укажите максимальную ширину используемого вами ежедневно основного рулона, минимальную ширину нарезки, типичный материал ленты, среднюю суточную производительность и характеристики партии. Эти данные послужат основой для всех последующих решений.
Шаг второй: Испытания оборудования на месте эксплуатации с использованием «наиболее сложных» материалов.Это золотой стандарт для проверки истинных характеристик оборудования, гораздо более надежный, чем просто чтение таблицы параметров. Сосредоточьтесь на проверке аккуратности торцевой поверхности, допусков на измеренную ширину и попросите производителя продемонстрировать весь процесс замены и регулировки инструмента.
Шаг третий: рассчитайте общую стоимость, а не только цену самого телефона.Станок для продольной резки с низкой точностью может привести к потере ленточного материала на сумму, значительно превышающую разницу в цене самого станка за год. Необходимо провести всестороннее сравнение цен на оборудование, годовых затрат на расходные материалы, такие как лезвия и резиновые ролики, энергопотребления и затрат на техническое обслуживание.
В конечном итоге, выбор одностороннего станка для продольной резки резины сводится к поиску наиболее подходящего баланса между точностью, эффективностью и стабильностью. Не стоит слепо верить в самую высокую скорость или самые известные бренды; «оптимальное» устройство — это то, которое действительно сможет приносить вам постоянную прибыль.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano

 Машина для резки пленки
 Машина для резки ленты
 Бобинорезальная машина
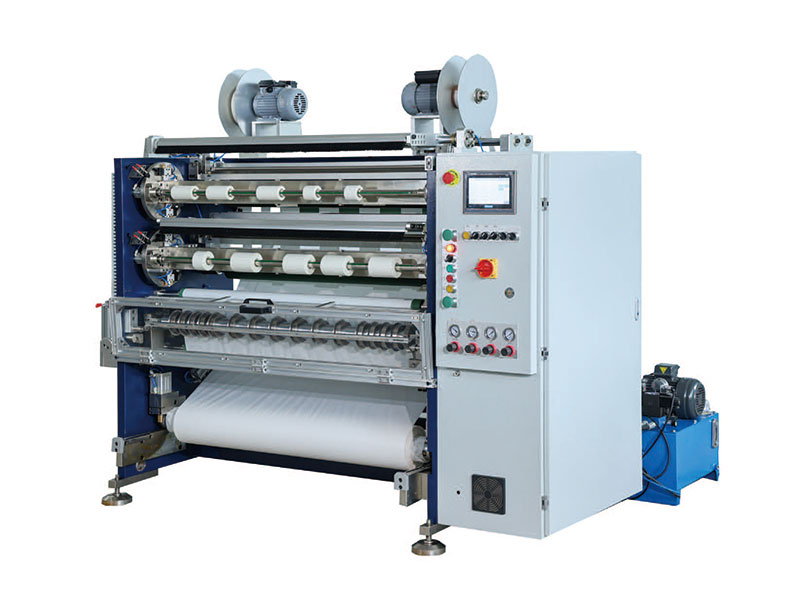 Машина для резки ленты
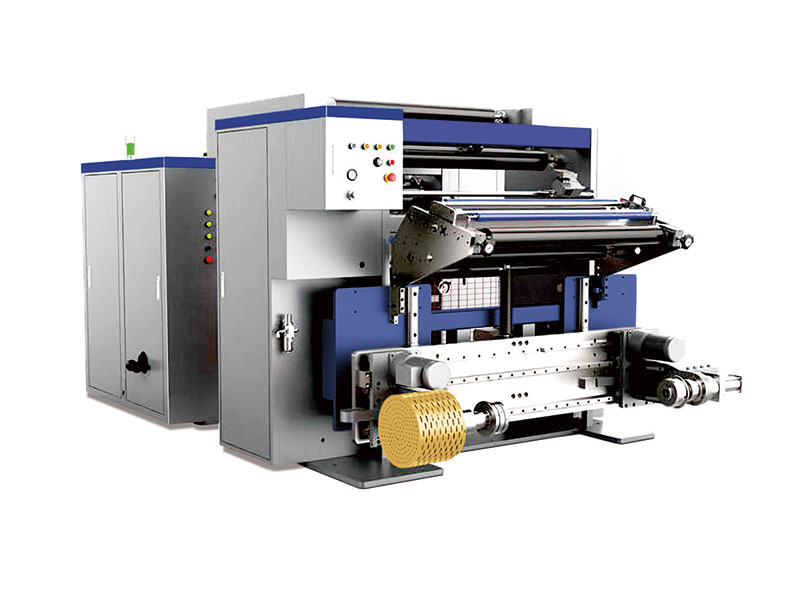 Высокоскоростная машина для продольной резки
 Машина для резки штрих-кодовой ленты
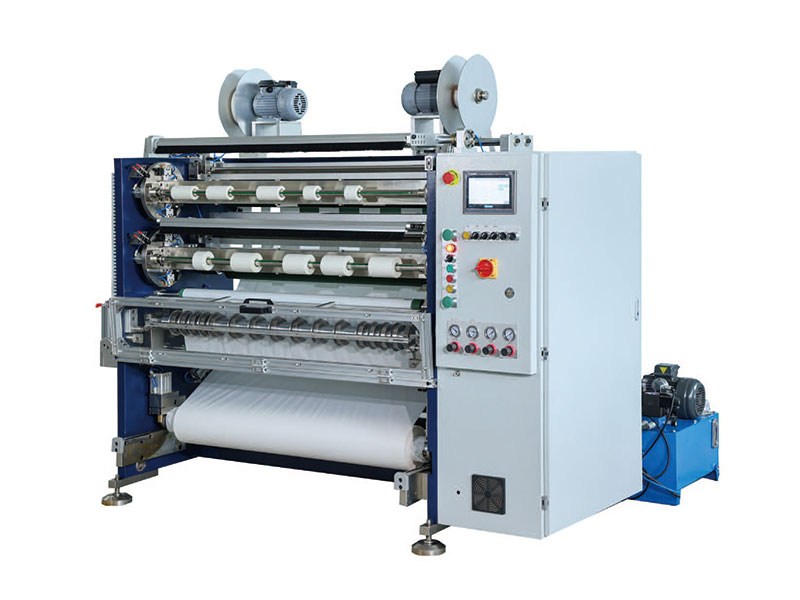 Односторонняя резка клея
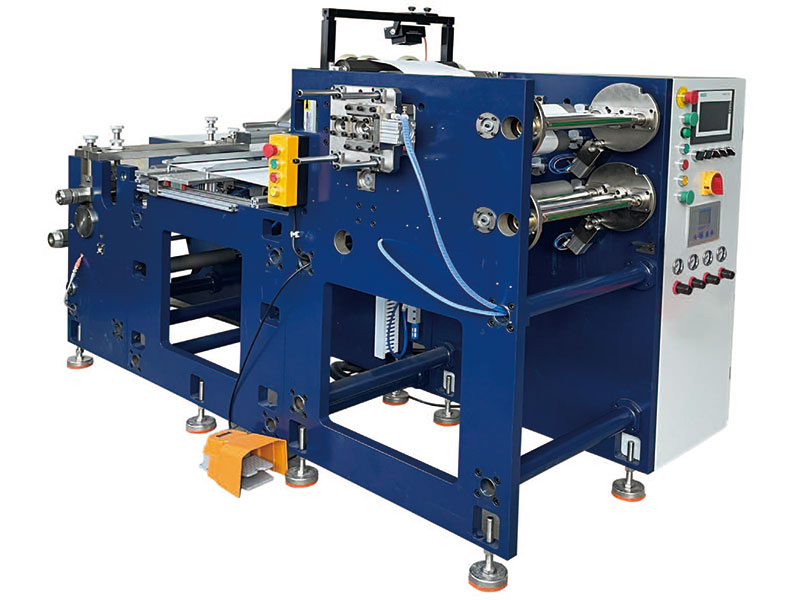 Машина для резки этикеток






