1. Обзор проблемы
Неровные торцы ленты при намотке на ленточно-резьбовые машины являются одним из наиболее распространенных дефектов качества в процессе резки. Типичные проявления включают зазубренные торцы, колоколообразные края, завитки в виде башен или выступающие отдельные слои. Такие проблемы не только влияют на внешний вид продукции, но и могут вызывать смещение ленты, образование складок или даже обрыв во время последующей печати, что напрямую влияет на процент годной продукции и удовлетворенность клиентов.
Плоскость торцевой поверхности намотки является результатом синергетического действия множества факторов, таких как контроль натяжения, точность коррекции, механическая параллельность и состояние инструмента. Более 80% проблем с намоткой сосредоточены на трех этапах: натяжение, коррекция и регулировка роликов. Ниже мы систематически описываем практические решения, начиная с диагностики и коррекции и заканчивая внедрением.

2. Диагностика проблемы: сначала рассмотрим симптомы, затем найдем причину.
Перед внесением корректировок следует сначала оценить направление проблемы, изучив структуру торцов и поверхностей, чтобы избежать операций вслепую.
| феномен торцевой поверхности | Возможные причины |
| Выступает только одна сторона, в целом сужающаяся (расширяющаяся). | Натяжение намотки слишком высокое, или давление на обоих концах прижимного ролика неравномерное. |
| Концы аккуратные, середина свободная или приподнятая. | Намоточный вал изогнут или деформирован, или зазор между внутренним диаметром бумажной трубки и валом слишком велик. |
| Торцевая поверхность демонстрирует периодические волновые колебания. | Износ или неравномерный зазор между режущими лезвиями и режущими кромками создают периодические напряжения. |
| Сдвиньте всё это в одну сторону. | Направляющие ролики расположены не параллельно друг другу, иначе система коррекции может выйти из строя. |
| Торцевая поверхность мягкая, что позволяет пальцам вдавливать её более чем на 2 мм. | Недостаточное натяжение намотки или недостаточное давление в роликовом прессе, что приводит к недостаточной вентиляции между слоями. |
Только выявив симптомы, можно «назначить правильное лекарство». Ниже представлены методы коррекции в порядке от простых к сложным.
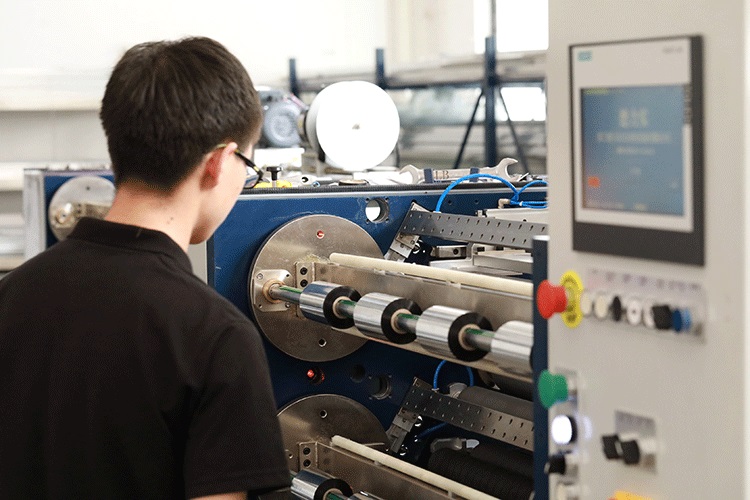
3. Метод проверки: от простых к сложным, проверяя пункт за пунктом.
1. Регулировка натяжения: наиболее приоритетный и быстрый метод.
Натяжение является основным фактором, влияющим на плоскость торцевой поверхности обмотки. Чрезмерное натяжение приводит к перерастяжению ленты, увеличению межслойного давления, вызывая боковое проскальзывание, и торцевая поверхность выглядит «выступающей»; если натяжение слишком низкое, сердечник ослабевает, обмотка становится неплотной, и торцевая поверхность разрушается.
Быстрая настройка:
Каждый раз уменьшайте значение регулятора натяжения намотки на 5-10%, затем проведите пробный запуск на 2-3 метрах, чтобы понаблюдать за эффектом. Для большинства лент натяжение намотки регулируется на уровне 3-5 Н (на основе тестовой полоски шириной 10 мм) в качестве эмпирического эталонного значения.
Расширенные рекомендации:
Используется режим регулирования натяжения с конусным изменением: по мере увеличения диаметра намотки натяжение постепенно уменьшается, чтобы предотвратить смятие внутреннего слоя внешним. Натяжение при размотке и натяжение при намотке должны совпадать; если демпфирование при размотке неравномерно, колебания натяжения, возникающие на входе, будут передаваться на конец намотки.
Лента-подложка относительно тонкая (обычно ПЭТ толщиной 4-6 мкм), и колебания натяжения накапливаются в сердцевине рулона, проявляясь в виде «ромашкообразных сердечников» или локальных выступов, которые часто становятся видны невооруженным глазом только после завершения намотки. Поэтому регулировка натяжения является первым этапом исследования.
2. Контроль системы коррекции отклонений: основная линия защиты обеспечивает аккуратность торцевой поверхности.
Система автоматической коррекции использует датчики для определения положения края материала и управляет приводом для корректировки траектории движения в режиме реального времени. Если коррекция не удается, сбор материала неизбежно будет неравномерным.
Быстрая проверка:
Аккуратно надавите рукой на край рабочей ленты, чтобы проверить, реагирует ли корректирующий датчик. Если реакции нет:
• Очищайте линзы фотоэлектрических датчиков — пыль является наиболее распространенным источником помех.
• Проверьте, не заклинил ли привод выпрямления (ходовой винт, направляющая или цилиндр), а также не соскочил ли или не перегнулся ли воздушный шланг.
• Убедитесь, что положение датчика совпадает с краем материала и что опорная точка обнаружения смещена.
Расширенные рекомендации:
Скорость реакции на коррекцию должна соответствовать скорости намоточной линии — слишком низкая скорость вызовет колебания кромки, слишком высокая — осцилляции. Некоторые высококлассные продольно-резательные станки оснащены механизмами электрической точной регулировки, позволяющими операторам точно настраивать положение фотоэлектрической головки на стороне намотки с помощью кнопок управления двигателем, что сокращает время простоя.
3. Параллельность роликов и регулировка давления: точная коррекция локальных неровностей.
Если ось ролика и ось перемоточного вала не параллельны в трехмерном пространстве, каждое вращение создает осевую нагрузку, смещая ленту в одну сторону и вызывая неровности торцевых поверхностей. Это наиболее распространенная причина одностороннего выступания торцевой поверхности.
Метод статического исследования:
После выключения оборудования с помощью щупов или штангенциркуля измерьте зазор между концами прижимного ролика и валом обмотки; погрешность должна быть ≤ 0,05 мм/м. Если ощущение сопротивления различается на обоих концах, для временной калибровки под посадочное место подшипника на одном из концов прижимного ролика можно подложить прокладку толщиной 0,1-0,2 мм.
Метод динамической проверки:
Запустите продольно-резательный станок на низкой скорости и приклейте 3-5 листов тонкой бумаги на равном расстоянии вдоль осевого направления к поверхности прижимного ролика, наблюдая за тем, равномерна ли глубина оттисков на бумаге. Если она неравномерна, выполните точную регулировку резьбы верхней части корпуса подшипника.
Настройка зоны давления:
Традиционные методы регулируют только общее давление воздуха, но для лент разной ширины одному и тому же прижимному ролику требуется разное давление. Давление на узкой ленте (ширина <20 мм) должно быть на 20–30% ниже, чем на широкой ленте, чтобы избежать образования складок по краям. Рекомендуется начинать пробную регулировку давления ролика с 0,3–0,5 кгс/см² (для лент из ПЭТ-подложки).
4. Проверка состояния инструмента: устранение первопричин периодических колебаний.
Износ лезвия может привести к образованию заусенцев или микротрещин, которые постепенно накапливаются в процессе намотки, в результате чего торцы становятся неровными. «Периодические колебания» обычно возникают из-за неравномерности инструментов для продольной резки.
Этапы проверки:
• Обратите внимание, есть ли заусенцы или волнистые края на каждой ленте после разрезания.
• Откалибруйте зазор между верхним и нижним разрезами с помощью щупа толщиной 0,02 мм — рекомендуемый зазор для ленты составляет 0,01–0,03 мм (примерно вдвое меньше, чем у обычной бумаги).
• Рекомендуемый перекрытие между верхним и нижним лезвиями составляет 0,5-1,0 мм.
• При сильном износе лезвия следует заменять напрямую — замена лезвия предпочтительнее заточки, что позволяет сэкономить время и силы.
5. Скручивание рулонов и использование бумажных трубок в паре: легко упускаемый из виду «невидимый убийца».
Чрезмерный зазор между внутренним диаметром бумажной трубки и внешним диаметром намоточного вала может вызвать биение сердечника, что напрямую отражается на неровных торцах.
• Стандартный размер: зазор ≤ 0,3 мм
• Если зазор > 0,5 мм: в качестве временного решения можно обернуть катушку слоем малярной бумаги.
• Требуется долгосрочная закупка бумажных трубок с надлежащими допусками.
Если катушка для намотки погнута, проверьте это с помощью индикатора часового типа и убедитесь, что радиальное биение не превышает 0,05 мм.
6. Устранение статического шума: необходимые меры в особых ситуациях.
Трение между пленочным покрытием из углеродной ленты (ПЭТ) и металлическими валиками легко генерирует статическое электричество, что приводит к отталкиванию между слоями и отслоению торцов. При нанесении покрытия валиками следует использовать проводящие материалы с сопротивлением поверхности, контролируемым в пределах 10⁶-10⁸ Ом, и надежно заземленные. При необходимости установите на оборудование устройства для нейтрализации статического электричества.
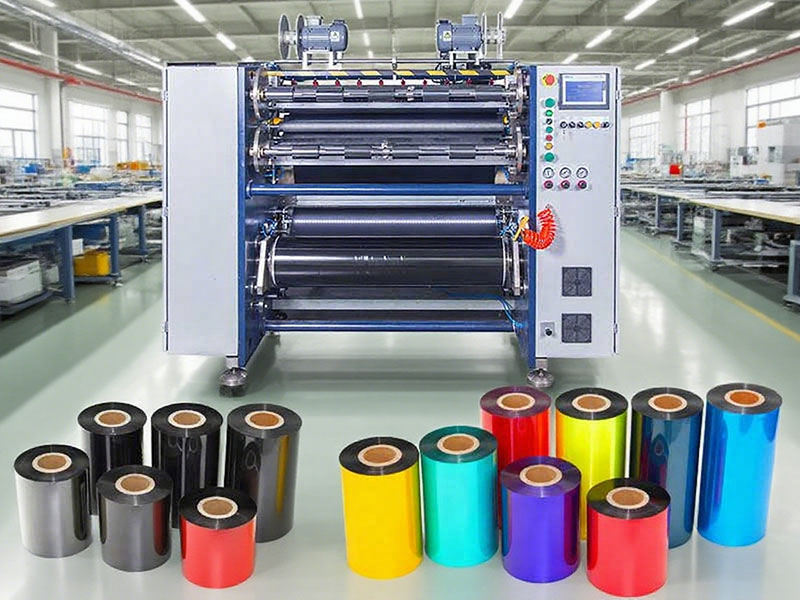
4. Процесс быстрой диагностики и устранения неисправностей за 30 минут.
Для предотвращения неэффективной коммуникации рекомендуется следовать этим шагам:
1. Шаг 1 (2 минуты): Очистите линзу корректирующего датчика и понаблюдайте за эффектом.
2. Шаг 2 (5 минут): Уменьшите натяжение при перемотке на 10% и протяните 3 метра.
3. Шаг 3 (10 минут): Проверьте параллельность прижимных роликов и при необходимости отрегулируйте прокладку.
4. Шаг 4 (10 минут): Повторно проверьте зазор между ножом для разрезания.
5. Шаг 5 (3 минуты): Установите на место перемоточную бумажную трубку, чтобы обеспечить плотное прилегание к валу.
Принцип: Изменяйте только одну переменную за раз, наблюдайте за эффектом, прежде чем переходить к следующему шагу, и избегайте межфакторного взаимодействия.
5. Ежедневные рекомендации по профилактике
1. Создать базу данных технологических процессов: зафиксировать значения натяжения, давления роликов и кривые конусности, соответствующие различным моделям лент (ширина, толщина подложки, тип покрытия), сформировав внутренние стандарты.
2. Периодическая проверка: Используйте линейку для проверки параллельности направляющих роликов каждую смену; отклонения, превышающие 0,1 мм/м, требуют калибровки; Проверяйте параллельность роликов каждые 200 часов работы.
3. Контроль срока службы лезвия: заменяйте лезвие каждые 100 000 метров резки или при появлении заусенцев.
4. Регулярно очищайте катушку: предотвращайте скопление тонера, которое может привести к неправильной установке трубки.
Заключение
Неровная торцевая поверхность ленточнорезильных машин по сути является внешним проявлением незначительного дисбаланса между «натяжением, параллельностью и коррекцией». Освоив описанные выше систематические методы диагностики и коррекции, большинство проблем можно выявить и устранить в течение 30 минут. Перед регулировкой рекомендуется сделать фотографии, чтобы зафиксировать исходное состояние и восстановить работоспособность после неудачных операций — это то, что многие опытные пользователи упускают из виду. Когда базовая точность оборудования серьезно ухудшилась (например, катушка перемотки деформировалась более чем на 0,3 мм), все равно необходим механический ремонт — но это уже другая тема.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano



 Машина для резки ленты
 Машина для резки штрих-кодовой ленты
 Полуавтоматическая машина для резки термотрансферной ленты RSDS5 PLUS
 Автоматическая машина для резки термотрансферной ленты RSDS8 H PLUS
 Автоматическая машина для резки термотрансферной ленты RSDS6 PLUS
 Перемотчик печатной ленты для карточек
 Полуавтоматический резак для термотрансферной ленты RSDS1 PLUS
 Машина для резки лент для печати на карточках






