В области прецизионной резки таких материалов, как термотрансферные ленты, упаковочные пленки и электронные пленки, проблема вибрации пленочного материала на этапе запуска на низкой скорости давно беспокоит специалистов отрасли. Эта проблема не только влияет на точность резки и приводит к потерям материала, но и напрямую ограничивает эффективность обработки оборудования и выход годной продукции. В последние годы, благодаря инновациям в технологии управления машинами для резки лент и оптимизации механической конструкции, эта проблема наконец получила систематическое решение.
1. Встряхивание при запуске на низкой скорости: почему это остается давней проблемой.
Работа с пленочным материалом на продольно-резательном станке по сути представляет собой точную координацию управления натяжением и синхронизированную скорость. Во время запуска оборудования на низких скоростях (обычно 5-30 м/мин) могут возникать следующие проблемы:
• Инерционный удар:При переходе двигателя из состояния покоя в режим низкой скорости крутящий момент становится нестабильным, что приводит к мгновенному растяжению или ослаблению пленочного материала.
• Нелинейность демпфированияМеханические компоненты, такие как направляющие ролики и валы скольжения, при низких скоростях испытывают колебания коэффициентов трения, которые накапливаются, вызывая вибрацию.
• Помехи от воздушного потока:Тонкие пленки (толщиной менее 4,5 мкм) легко подвержены влиянию окружающего воздушного потока на низких скоростях, что приводит к дрейфу.
• Задержка обратной связи по натяжениюТрадиционные ПИД-регуляторы имеют недостаточную реакцию на низких частотах и не могут оперативно корректировать незначительные колебания натяжения.
Эти факторы в совокупности приводят к образованию периодических волнистых складок и змеевидных краев на этапе запуска, а в тяжелых случаях — к разрыву мембраны или эксцентриситету ядра.
2. Технологические прорывы: три ключевых решения
В настоящее время ведущие производители станков для продольной резки лент систематически решают проблему вибрации на низких скоростях с трех точек зрения: привод, управление и конструкция.
1. Высокоточная технология векторного частотного преобразования + сервопривод прямого действия
Традиционные асинхронные двигатели в паре с обычными частотными преобразователями демонстрируют заметные пульсации крутящего момента на низких скоростях. В оборудовании нового поколения используются частотные преобразователи с замкнутым контуром управления в сочетании с синхронными серводвигателями с постоянными магнитами для достижения полного крутящего момента на нулевой скорости. Привод оснащен встроенным алгоритмом подавления низкочастотных вибраций, который активно компенсирует колебания крутящего момента, вызывающие пульсации. В некоторых моделях высокого класса дополнительно используются моментные двигатели с прямым приводом, что исключает промежуточные звенья передачи, такие как редукторы и ремни, полностью устраняя влияние люфта и упругой деформации на плавность работы на низких скоростях.
2. Двойная замкнутая система адаптивного управления натяжением
На основе традиционной двухконтурной системы управления скоростью и током добавлены датчики натяжения плавающего ролика или высокоточные весовые датчики, образующие трехкольцевую систему управления, состоящую из контура положения, контура скорости и контура тока. Контроллер использует алгоритм нечеткого ПИД-регулирования с компенсацией с опережением:
• Перед запуском система автоматически предварительно нагружается до 80% от целевого натяжения.
• Во время запуска в режиме реального времени определяется фактическое натяжение пленочного материала и отклонение от заданного значения, а момент намотки/размотки динамически регулируется.
• Сохраняет несколько параметров кривой зависимости натяжения от скорости для различных материалов (ПЭТ, на основе воска, на основе смолы и т. д.) и толщины (4,5–12 мкм).
Фактические испытания показывают, что эта схема позволяет контролировать колебания натяжения в зонах с низкой скоростью вращения с точностью до ±3%, что значительно превосходит традиционное решение с точностью до ±15%.
3. Конструкция с направляющим роликом с низкой инерцией и снижением трения за счет плавучести воздуха.
Инновации в механической конструкции имеют не меньшее значение:
• Для уменьшения инерции вращения используются направляющие ролики из углеродного волокна или алюминиево-магниевого сплава, что делает корпус ролика более чувствительным к изменениям натяжения.
• Сверхтонкая полировка и керамическое покрытие поверхности направляющего ролика в сочетании с подшипниками с низким коэффициентом трения снижают коэффициент статического трения до уровня ниже 0,05.
• В некоторых моделях используются направляющие ролики с воздушными подшипниками, которые, благодаря сжатому воздуху, образуют тонкую воздушную пленку толщиной в несколько микрон между поверхностью ролика и мембраной, обеспечивая бесконтактное направление и принципиально исключая вибрацию, вызванную трением.
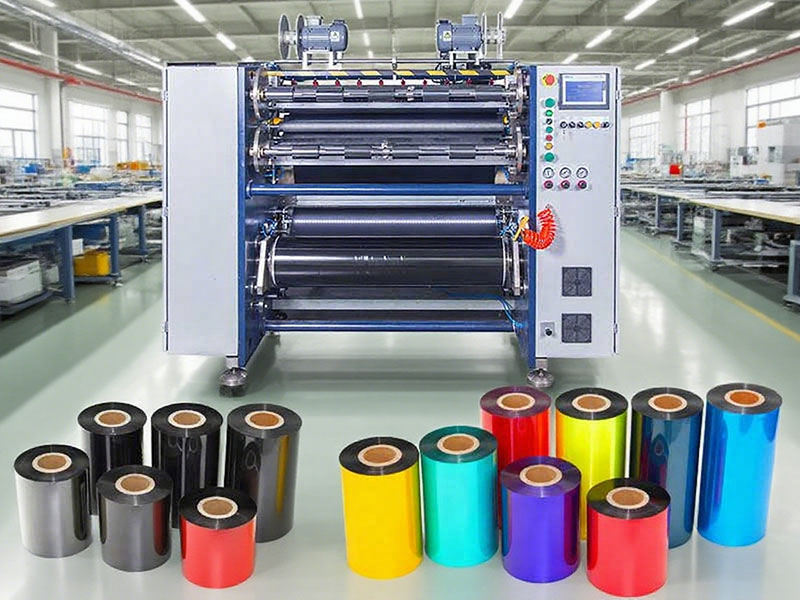
3. Результаты практического применения
Рассмотрим в качестве примера станок для продольной резки лент нового поколения от одной марки, предназначенный для резки лент на основе смолы толщиной 6 мкм и шириной 500 мм:
| Показатели | Традиционные модели | Новые технологические модели |
| Минимальная стабильная рабочая скорость | 12 м/мин | 3 м/мин |
| Амплитуда колебаний мембранного материала в пусковом участке | ±4 мм | ±0,5 мм |
| Начальный уровень брака | 8-12% | <1.5% |
| Прямолинейность кромки | 0,8 мм/м | 0,15 мм/м |
При нарезке сверхтонких полиимидных пленок толщиной 4,5 мкм новые технологические модели обеспечивают стабильный запуск, в то время как традиционное оборудование практически не позволяет производить продукцию в обычном режиме.
4. Перспективы на будущее
Благодаря внедрению технологий промышленного интернета вещей (IIoT) и граничных вычислений, ожидается, что станок для продольной резки лент следующего поколения сможет обеспечить самообучающееся подавление низкоскоростных колебаний: устройство собирает фактические данные о реакции пленочного материала при каждом запуске и использует модели искусственного интеллекта для оптимизации параметров управления в режиме реального времени, постоянно улучшая характеристики запуска на низких скоростях. В то же время, система обнаружения краев в реальном времени на основе машинного зрения может заблаговременно прогнозировать тенденции колебаний и вмешиваться заранее, превращая пассивную компенсацию в активное подавление.
Полное устранение низкоскоростных вибраций при запуске в машинах для продольной резки лент не только значительно повышает возможности оборудования по обработке сверхтонких, широких и дорогостоящих пленочных материалов, но и обеспечивает эталонную парадигму управления для всей отрасли прецизионной обработки рулонных материалов. Эта проблема, когда-то считавшаяся «непреодолимой физическими законами», наконец-то осталась в прошлом благодаря сочетанию современного сервоуправления и прецизионной механики.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano




 Машина для резки ленты
 Машина для резки штрих-кодовой ленты
 Полуавтоматическая машина для резки термотрансферной ленты RSDS5 PLUS
 Автоматическая машина для резки термотрансферной ленты RSDS8 H PLUS
 Автоматическая машина для резки термотрансферной ленты RSDS6 PLUS
 Полуавтоматический резак для термотрансферной ленты RSDS1 PLUS
 Перемотчик печатной ленты для карточек
 Машина для резки лент для печати на карточках






