Лента, эта тонкая ПЭТ-пленка с покрытием, часто имеет толщину всего 10-30 микрон, тоньше волоса. Она должна выдерживать растяжение и термический удар во время высокоскоростной печати, а качество нарезки напрямую определяет, будет ли штрихкод четким и можно ли будет точно прочитать этикетку. Нарезка широких мастер-рулонов на готовые изделия толщиной всего в несколько миллиметров или даже меньше — точность является определяющим фактором. За этой точностью стоит результат работы сложной системы.
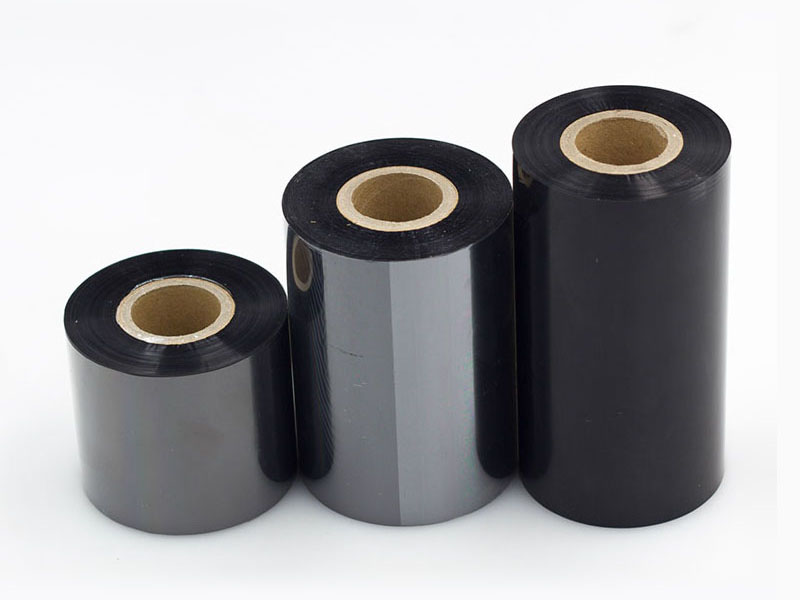
Откуда берется такая точность? Три опоры обеспечивают разрезание на микронном уровне.
Для достижения точности резки ±0,05 мм или даже ±0,02 мм требуется не один компонент, а точная координация трех основных систем.
Первый столп: контроль натяжения — стабильность превыше всего.
Чего больше всего боится лента? Она опасается деформации, ослабления натяжения и смещения. Ключ к решению этой проблемы — контроль натяжения.
В старых машинах для продольной резки для контроля натяжения используются магнитные порошковые тормоза, которые медленно реагируют и могут колебаться до ±10%. Современное высокоточное оборудование использует полностью замкнутую систему управления натяжением: датчики натяжения отслеживают усилие на ленте в реальном времени, передают данные обратно в ПЛК, который динамически регулирует момент намотки и размотки с помощью ПИД-регуляторов для уменьшения колебаний натяжения до ±1%. Что еще важнее, требования к натяжению различаются в зависимости от участка: в зоне размотки необходимо уменьшать натяжение, чтобы предотвратить растяжение материала; в зоне продольной резки необходимо поддерживать постоянное натяжение для обеспечения аккуратного среза; в зоне намотки следует увеличивать натяжение, чтобы сердечник не был слишком свободным или слишком тугим. Благодаря такому сочетанию пуансонов лента не будет «искажена» в процессе продольной резки.
Второй столп: система исправления ошибок — точность почерка имеет первостепенное значение.
Независимо от того, насколько стабильно натяжение, если лента сойдёт с направляющих в машине, полоски будут неравномерно скручиваться, как змеи. Система коррекции предназначена для устранения «отклонений».
Принцип его прост.Датчики используются для контроля края ленты, и при малейшем отклонении катушка немедленно оттягивается назад. В моделях высокого класса используются линейные ПЗС-камеры или высокоточные фотоэлектрические датчики, обеспечивающие точность обнаружения до 1 мкм, а в сочетании с механизмами коррекции, приводимыми в действие сервомотором, время отклика составляет менее 5 мс. Таким образом, даже если края основного рулона не очень ровные, траектория резки всегда остается прямой.
Третий столп: система инструментов — прибыль превыше всего.
Если нож не работает, все усилия напрасны. Круглые лезвия, используемые для нарезки лент, обычно изготавливаются из твердого сплава или алмазного покрытия, с углом режущей кромки, точным до 30°±1°, и шероховатостью поверхности Ra≤0,2 мкм для получения гладких срезов без заусенцев.
Но ножи изнашиваются. Для решения этой проблемы некоторые устройства оснащены технологией динамической настройки инструмента: лазерные датчики перемещения отслеживают зазор между лезвием и ножом в режиме реального времени и автоматически корректируют его на 0,005 мм каждые 10 километров для компенсации износа. Также существует система онлайн-заточки, которая затачивает лезвие во время резки, поддерживая его остроту всегда.
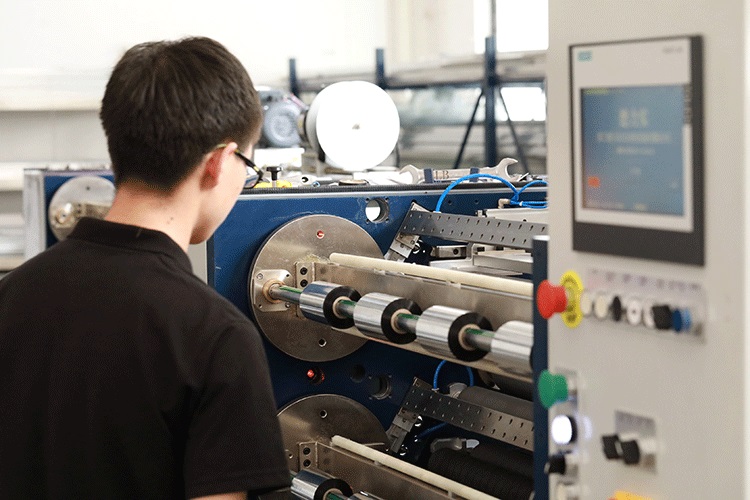
Цифры говорят сами за себя: в чем преимущества повышения точности?
Повышение точности — это не просто соответствие цифрам в технической документации; оно приносит существенные практические преимущества. Примером тому служит набор сравнительных данных:
| Показатели | Традиционные станки для продольной резки | Высокоточный продольно-резательный станок | Уровень улучшения |
| Точность резки | ±0,1 мм | ±0,05 мм | Вдвое большая точность |
| Напряжение колеблется | ±10% | ±1% | Волатильность снизилась на 90%. |
| Максимальная скорость продольной резки | 100 м/мин | 300 м/мин | Скорость удвоилась |
| процент брака | 3%-5% | <0.5% | Количество отходов сократилось более чем на 80%. |
При каждом повышении точности на один уровень снижается процент брака. Для высококачественных углеродных полос, таких как полосы на основе смол и гибридных материалов, это означает реальную экономию средств.
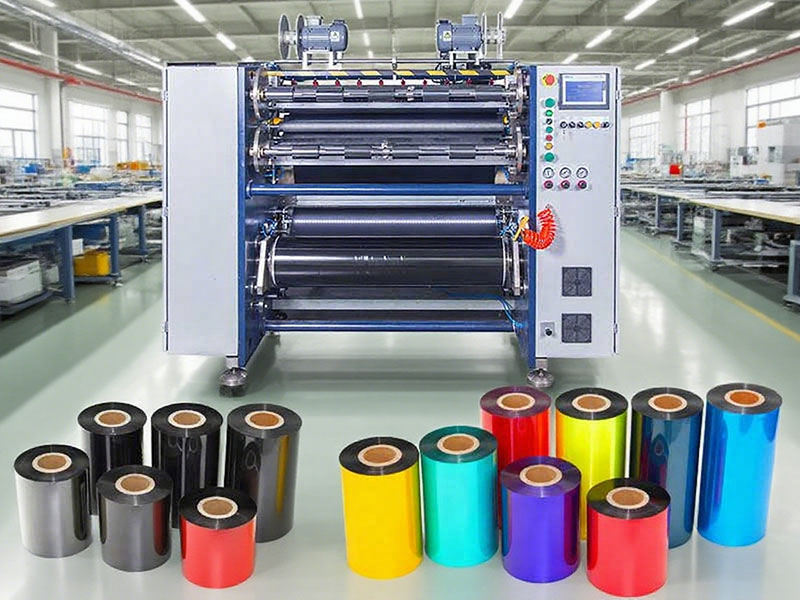
Невидимое мастерство: точность аппаратного обеспечения, душа программного обеспечения.
Одного оборудования недостаточно; «мозг» современных станков для продольной резки — система управления — является ключом к полному раскрытию потенциала точности.
• Многоосевой синхронный приводОси размотки, натяжения и намотки обеспечивают точное согласование скоростей с помощью сервомоторов и электронных редукторов, предотвращая натяжение или укладку, вызванные асинхронизацией. Во время намотки также следует использовать алгоритм конусного натяжения: по мере увеличения диаметра натяжение автоматически уменьшается, чтобы предотвратить сжатие и деформацию внутреннего слоя.
• Калибровка одним нажатием и интеллектуальная памятьПри замене лент, изготовленных из различных материалов (на восковой основе, смешанных, на основе смолы), традиционный метод требует от техников настройки оборудования на основе опыта в течение 10-15 минут; теперь же, благодаря функции калибровки в один клик, натяжение, давление и другие параметры могут быть автоматически подобраны всего за 1-2 минуты, что значительно сокращает время отладки и количество человеческих ошибок.
Выбор и обслуживание: точность — это не только вопрос покупки.
Для обеспечения точности одинаково важны как правильный выбор материалов, так и ежедневное техническое обслуживание.
• Выбирайте исходя из требованийЕсли вы в основном производите стандартные ленты для штрихкодов (с большей шириной нарезки), сосредоточьтесь на контроле натяжения и точности коррекции ± 0,05 мм; если используются RFID-метки или сверхтонкие ленты (например, шириной ≤3 мм), следует выбирать высококачественные модели с точностью коррекции ±0,05 мм и биением инструмента ≤ 0,005 мм.
• Внимание к деталям при техническом обслуживанииРегулярно проверяйте износ лезвий и своевременно заменяйте их; очищайте направляющий ролик от мусора и клея, чтобы поверхность оставалась гладкой; калибруйте опорные положения датчиков натяжения и корректирующих датчиков — эти, казалось бы, тривиальные задачи по техническому обслуживанию являются долгосрочной гарантией точности.
В конечном счете, точное управление машиной для продольной резки ленты — это систематический инженерный процесс: натяжение должно быть стабильным, коррекция — точной, режущие инструменты — острыми, а интеллектуальные функции — гибкими. Если какое-либо звено выйдет из строя, нарезанная лента «выдаст правду» во время печати. Как только вы поймете эту логику и изучите технические характеристики устройства и рекламные материалы производителя, у вас появится четкое представление.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano




 Машина для резки ленты
 Машина для резки штрих-кодовой ленты
 Полуавтоматическая машина для резки термотрансферной ленты RSDS5 PLUS
 Автоматическая машина для резки термотрансферной ленты RSDS8 H PLUS
 Автоматическая машина для резки термотрансферной ленты RSDS6 PLUS
 Полуавтоматический резак для термотрансферной ленты RSDS1 PLUS
 Перемотчик печатной ленты для карточек
 Машина для резки лент для печати на карточках






