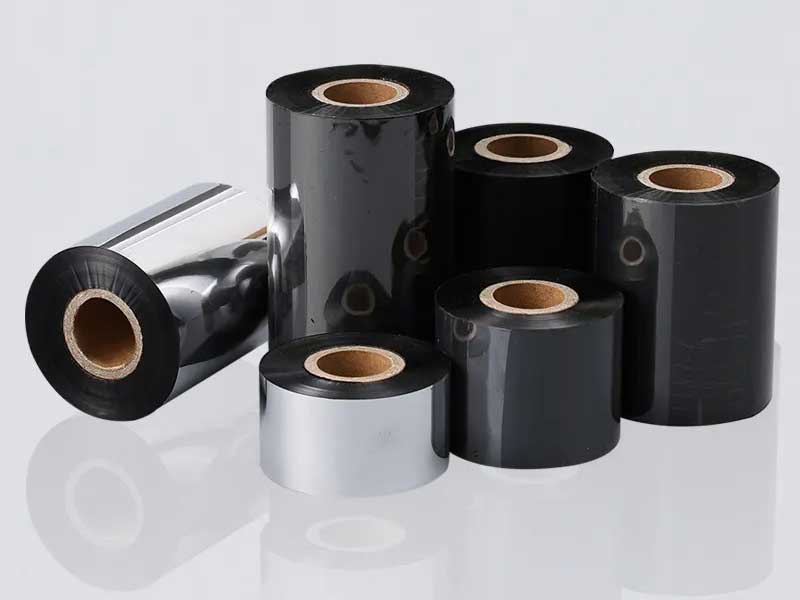
Нарезка ленты — ключевой процесс в производстве термотрансферных лент, и его эффективность напрямую определяет производительность и конкурентоспособность по стоимости. Однако в качестве подложки для ленты используется ПЭТ-пленка размером 4,5–10 мкм, которая легко растягивается и мнется, а процесс нарезки чрезвычайно чувствителен к натяжению и точности. Многие компании сталкиваются с дилеммой «высокая номинальная скорость оборудования, но низкая фактическая скорость работы», что в основном обусловлено взаимосвязанными последствиями частых обрывов ленты и простоев, длительных изменений технических характеристик и нестабильного контроля натяжения. В данной статье предлагается практический план повышения эффективности, охватывающий три направления: управление простоями, оптимизация переключения и повышение натяжения.
1. Диагностика первопричин снижения эффективности.
Перед составлением плана необходимо уточнить истинную природу потерь эффективности. Согласно данным отраслевых исследований, среди незапланированных остановок ленточнорезных станков на обрыв ленты приходится до 60% случаев, на некачественную намотку/размотку — 25%, а на ложные срабатывания электрических и сенсорных систем — 15%. Среднее время обработки одного обрыва ленты составляет 15–30 минут. Если это происходит 4–5 раз в день, только время простоя отнимет 1,5–2,5 часа эффективного рабочего времени.
Ещё один скрытый фактор потерь связан с изменением технических характеристик. В условиях тенденции к выполнению заказов с несколькими спецификациями и мелкосерийным производством, на традиционных станках для продольной резки одна смена инструмента и настройка параметров занимает 25–45 минут и включает пять этапов: разборку и сборку комплекта лезвий, сброс параметров натяжения, замену сердечника вала, выравнивание ленты и проверку пробной резки. Изменение технических характеристик 5–8 раз в день эквивалентно потере 2–3 часов эффективной производственной мощности на одном устройстве.
Более серьезная проблема заключается в том, что многие станки для продольной резки по-прежнему используют систему управления торможением магнитным порошком с разомкнутым контуром, при этом колебания натяжения достигают ±10%. Операторы вынуждены снижать скорость, чтобы поддерживать базовую массу — производительность оборудования составляет 300 м/мин, но в реальности оно может работать только со скоростью 100–150 м/мин.Основная логика повышения эффективности заключается не в том, чтобы заставить оборудование работать быстрее, а в том, чтобы гарантировать, что оборудование больше не будет вынуждено останавливаться на высоких скоростях.

2. Управление простоями: минимизация частоты обрывов ремней.
Поврежденные полоски — главная причина снижения эффективности, и для их устранения необходимо одновременно использовать три метода: режущие инструменты, коррекция и статическое электричество.
Модернизация и стандартизация инструментов.Обычные лезвия из нержавеющей стали очень быстро изнашиваются при резке тонких подложек толщиной 4,5 мкм; затупленные лезвия превращают «резку» в «сжатие», а заусенцы и слипания в месте разреза напрямую приводят к разрыву. План предусматривает переход на твердосплавные вставки из карбида вольфрама высокой твердости, что позволяет увеличить срок службы в три раза. Одновременно устанавливается стандартная спецификация зазора между инструментом и режущей кромкой: перекрытие контролируется на уровне 0,01–0,03 мм, боковой зазор составляет 0,02–0,05 мм, а калибровка производится щупом перед каждой сменой. Там, где позволяют условия, на производственных линиях можно внедрить автоматические устройства для заточки инструмента, позволяющие шлифовать кромку лезвия в режиме реального времени, избегая периодических обрывов полос, вызванных колебаниями состояния инструмента.
Система исправления ошибок реагирует быстрее.При нарезке узких лент боковая жесткость ленты очень низкая; даже незначительные возмущения могут вызвать отклонение, приводящее к отрыву краев и срабатыванию защитных кожухов, вызывающих остановку производства. Замена традиционных ультразвуковых датчиков коррекции отклонения на высокоточные инфракрасные цифровые датчики увеличивает скорость отклика на 50%. В сочетании с активными резиновыми роликами, натягивающими ленту до и после нарезки, это значительно снижает отклонение, вызванное биением. Для узких полос шириной менее 10 мм натяжение при размотке следует уменьшить до 60–70% от натяжения обычных широких лент, чтобы избежать чрезмерного натяжения, которое может «истончить» ленту и привести к ее отрыву от паза.
Устранение статического электричества и подавление помех сигнала.Электростатическая адсорбция пыли, возникающая при высокоскоростной резке, не только загрязняет кромку и ухудшает качество резки, но и создает помехи для датчика обнаружения обрыва полосы, вызывая ложные срабатывания. Для обеспечения сопротивления заземления оборудования менее 4 Ом на роликовом проходе установлены стержни для подавления статического электричества переменного тока. Одновременно с этим, сигнальная линия датчика заменена экранированным проводом витой пары с отдельным заземлением. В программу ПЛК добавлена логика подтверждения с задержкой 50 мс для фильтрации ложных аварийных остановок, вызванных мгновенными помехами.
3. Оптимизация переключения: сокращение времени на изменение спецификации вдвое.
Остановки производства из-за изменения технических характеристик напрямую не приводят к браку, но представляют собой наиболее эффективный механизм в сценариях с заказами на несколько видов продукции. Основная идея заключается в переходе от «корпусной корректировки» к «предварительной корректировке в автономном режиме».
Модульные наборы инструментов и станции предварительной настройки в автономном режиме.Круглое режущее лезвие, прокладка-разделитель и нижний опорный ролик интегрированы в быстросъемный «блок режущего инструмента», причем каждый блок соответствует фиксированной комбинации ширины резки. Во время работы оборудования операторы предварительно собирают и фиксируют специальные приспособления, предварительно выбирая комбинацию ширины следующего заказа. При изменении спецификаций достаточно извлечь старый картридж и вставить его в новый, а затем закрепить его пневматическим способом одной кнопкой. Время смены инструмента может быть сокращено в среднем с 20 минут до менее чем 3 минут, при этом исключаются ошибки позиционирования, вызванные человеческим фактором.
Доступ к библиотеке технологических рецептов одним щелчком мыши.Для лент различной ширины, толщины и типа подложки существует более 20 параметров, таких как конусность натяжения при размотке, давление намотки роликов, скорость резки и время ускорения/замедления. После создания электронной базы данных рецептов операторы сканируют коды для доступа к рабочим заданиям, и ПЛК автоматически загружает все параметры в частотный преобразователь и контроллер натяжения, сокращая время настройки с 8–12 минут до 10 секунд и исключая брак пробной резки, вызванный ошибками ввода. На стороне намотки вал расширения воздуха синхронизирован с самоцентрирующимся патроном. Один и тот же вал может быть адаптирован к различным внутренним диаметрам труб путем изменения эффективного диаметра подушки безопасности, что сокращает время центрирования вала с 5–8 минут до 1 минуты.
Комплексные расчеты показывают, что после внедрения этих трех мер время простоя на одно изменение спецификации может быть сокращено с 25–45 минут до менее чем 10 минут. Для цехов, где ежедневно вносятся более пяти изменений, это означает дополнительно 1,5–2 часа эффективной производственной мощности в день.

4. Замкнутый контур управления натяжением: снижает расчетную скорость оборудования.
Первые две меры решают проблему «остановки», а повышение натяжения устраняет проблему «медленной работы». Максимальная скорость резки ленты в основном определяется точностью, контролируемой натяжением.
Традиционные двигатели с разомкнутым контуром управления моментом или магнитопорошковые тормоза реагируют медленно и сильно колеблются; на высоких скоростях скачки натяжения напрямую приводят к обрыву подложки. Предлагаемое решение предусматривает модернизацию стороны размотки с использованием векторного частотного преобразователя с замкнутым контуром управления в сочетании с обратной связью по натяжению на плавающем ролике, что позволит осуществлять ПИД-регулирование в реальном времени и сжимать колебания натяжения от ±10% до ±0,5 Н. На стороне перемотки используется алгоритм конусного натяжения — автоматическое снижение натяжения по мере увеличения диаметра, предотвращающее деформацию сжатия внутреннего слоя и образование складок типа «хризантемовая сердцевина». В фазах запуска и остановки используется S-образное управление ускорением и замедлением для предотвращения обрыва полосы, вызванного резкими изменениями натяжения.
Для многокомпонентного смешанного производства предварительно сохраняется более 20 наборов параметров процесса натяжения (классифицированных по типу подложки, ширине, толщине), которые можно вызвать одним щелчком мыши при переключении заказов, что позволяет избежать повторных пробных настроек операторами на основе опыта. После модернизации системы натяжения с замкнутым контуром стабильная рабочая скорость обычно увеличивается на 30–50%. Ожидается, что линии, которые ранее могли работать только со скоростью 120 м/мин, достигнут скорости 180–200 м/мин при обеспечении высокой производительности.
5. Гарантии и ожидаемые результаты
Эффективность этих трех решений зависит от двух основных факторов. Во-первых, внедрение профилактического обслуживания. Разработан ежедневный контрольный список осмотра, охватывающий состояние лезвий, очистку натяжного ролика, работу электростатического стержня и давление источника воздуха; замена полиуретанового резинового кольца натяжного ролика каждые 200 часов работы для предотвращения проскальзывания. Во-вторых, контроль окружающей среды. В цехе продольной резки лент необходимо обеспечить беспыльное напольное покрытие, а также поддерживать температуру и влажность в пределах 20–25 °C и относительную влажность 40–60% для уменьшения адсорбции пыли и накопления статического электричества.
На основе данных, полученных в ходе комплексных отраслевых проектов по повышению эффективности, после внедрения полного плана повышения эффективности ожидаемые результаты следующие: сокращение незапланированных простоев более чем на 90%, увеличение доли готовой продукции с примерно 93% до более чем 98%, и увеличение производительности в одну смену примерно на 50%. Важно подчеркнуть, что повышение эффективности в нарезке лент не предполагает «единичного прорыва» — четыре линии: режущий инструмент, натяжение, коррекция и смена заказа — взаимозависимы, и любые недостатки в любом звене приведут к снижению общей эффективности до узкого места. Ценность решения заключается не в развитии какой-либо отдельной технологии, а в управлении четырьмя этапами как системой, позволяющей оборудованию непрерывно и стабильно работать на высокой скорости на каждом из этих этапов.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano




 Машина для резки ленты
 Машина для резки штрих-кодовой ленты
 Полуавтоматическая машина для резки термотрансферной ленты RSDS5 PLUS
 Автоматическая машина для резки термотрансферной ленты RSDS8 H PLUS
 Автоматическая машина для резки термотрансферной ленты RSDS6 PLUS
 Полуавтоматический резак для термотрансферной ленты RSDS1 PLUS
 Перемотчик печатной ленты для карточек
 Машина для резки лент для печати на карточках






