В производственной цепочке термотрансферных лент резка является «заключительным этапом», определяющим качество готового продукта. Лента состоит из ПЭТ-пленки и чернильного покрытия толщиной всего от 4,5 до 20 микрон. Каждое колебание натяжения и каждое отклонение точности во время резки могут превратить дорогостоящие материалы покрытия в отходы. Статистика показывает, что при традиционных режимах работы процент отходов материала на этапе резки ленты может достигать 8–15%. Выбор правильного станка для резки — это не просто покупка оборудования, а создание производственной системы, которая контролирует потери с самого начала.
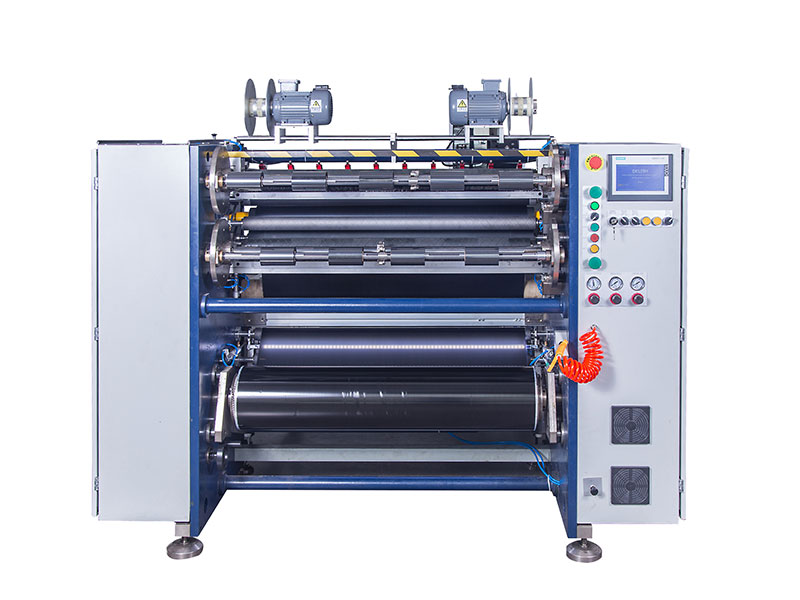
1. Недооцененные потери: «черная дыра» затрат на этапе продольной резки.
Прежде чем обсуждать выбор, важно сначала определить, откуда берутся потери. Материальные отходы при нарезке ленты распределяются неравномерно, а концентрируются в нескольких ключевых местах.
Потери при переналадке при смене заказов — это наиболее легко упускаемые из виду постоянные расходы. Каждый раз при замене основного рулона, от остановки производства и прокладки пленки до повторной нарезки для стабилизации, переходная секция обычно требует 5–15 метров углеродной ленты в качестве расходного материала. Если компании по умолчанию используют более длинные переходные настройки, каждый заказ будет потреблять несколько или даже более десяти метров материала. Более экономичный подход заключается в использовании оставшегося дефектного материала от предыдущего заказа или бракованной углеродной ленты в качестве материала для прокладки при новых заказах, избегая использования оригинальных материалов для первоначальной прокладки пленки при каждом заказе.
Разрыв и растяжение ленты, вызванные неконтролируемым натяжением, являются скрытыми, но фатальными проблемами. Лента очень чувствительна к натяжению: чрезмерное натяжение приводит к растяжению ПЭТ-пленки, что вызывает уменьшение ширины после разрезания и приводит к неточным размерам; если натяжение слишком низкое, материал становится рыхлым, образует складки и становится неравномерным при прокатке. Данные показывают, что колебания натяжения являются основной причиной разрыва ленты, составляя до 60% незапланированных остановок. Оборудование, управляемое традиционными магнитными порошковыми муфтами, может достигать колебаний натяжения до ±10%, в то время как полностью автоматизированные системы с замкнутым контуром могут поддерживать колебания в пределах ±1,5%.
Отходы производства долгое время считались «неизбежными потерями». Когда рулон для резки приближается к полой бумажной трубке, диаметр уменьшается, что приводит к нестабильности натяжения. В последних десяти или даже десятках метров углеродной ленты качество не может быть гарантировано, поэтому ее приходится выбрасывать. Благодаря контролю натяжения в конусообразном режиме и режиму малого диаметра рулона эти отходы можно значительно сжать.

2. Выбор основных активов: Три основных параметра определяют базовый уровень убытков.
Выбор станка для продольной резки не должен быть сложен из-за сложных конфигурационных таблиц. Сосредоточившись на следующих трех основных параметрах, вы сможете быстро определить, способно ли устройство контролировать потери в источнике.
Точность резки: залог качества.
Точность нарезки напрямую определяет равномерность ширины и качество краев готовой ленты. Недостаточная точность может привести к шероховатости краев ленты, ее соскальзыванию во время печати и даже повреждению печатающей головки.
Четкие отраслевые стандарты: В обычных коммерческих этикетках допуски ± 0,3–0,5 мм достаточны для соответствия требованиям; для прецизионных электронных меток или общего промышленного применения требуется допуск ± 0,1 мм; для медицинских этикеток и сверхтонких лент (ширина менее 10 мм) требуется сверхвысокая точность в пределах ±0,05 мм.
Главное: не доверяйте теоретическим значениям в таблице параметров. Обязательно потребуйте от производителя провести пробную резку на месте с использованием вашего собственного ленточного резака, измерив отклонение между шириной прореза и заданным значением штангенциркулем, и используя фактические данные образца в качестве стандарта.
Скорость продольной резки: баланс между эффективностью и качеством.
Скорость резки определяет производительность за единицу времени, но подход, основанный исключительно на использовании высоких скоростей, — это ловушка убытков. Зависимость между скоростью и выходом продукции не является просто линейной; существует «оптимальный экономический интервал».
В качестве ориентира можно использовать показатели скорости: экономичная низкоскоростная модель 50–100 м/мин подходит для небольших партий и различных видов продукции; среднескоростные модели общего назначения 150–250 м/мин удовлетворяют большинству коммерческих заказов; высокоскоростные производственные модели 300–500 м/мин подходят для крупномасштабного непрерывного производства. Однако номинальная максимальная скорость обычно является лишь «лабораторными данными», а фактическая рабочая скорость существенно зависит от материала ленты: ленты на восковой основе мягкие и могут стабильно разрезаться на более высоких скоростях; для лент на смешанной основе обычно требуется снижение скорости на 10–20%; покрытия лент на основе смолы твердые и обладают низкой прочностью, что требует работы на скоростях на 20–30% ниже, чем у лент на восковой основе.
Результаты исследований также выявили количественную зависимость между скоростью и выходом годной продукции: в диапазоне средних скоростей 250 м/мин выход годной продукции может достигать пика в 98,5%; при скорости свыше 500 м/мин процент готовой продукции падает ниже 90%, а такие проблемы, как заусенцы, обрывы полос и отслоение покрытия, возникают группами. Стабильность важнее максимальной скорости. При выборе моделей следует обращать внимание на состояние намотки при высокоскоростном запуске и аварийной остановке на обычных скоростях.
Однородность объёма: упускаемые из виду «скрытые издержки»
Аккуратность торцевой поверхности обмотки — наиболее часто упускаемый из виду показатель при выборе продукции, однако он напрямую влияет на гладкость поверхности после печати. Отклонение торцевой поверхности должно контролироваться в пределах ±1 мм, а на высококачественном оборудовании оно может достигать ±0,5 мм.
Основная причина образования на торце ленты — это «расширение», «зубцы» или внутренние складки, возникающие из-за неадекватного контроля натяжения и корректирующих устройств. Эти проблемы могут быть незаметны во время резки, но последующие этапы производства могут привести к нестабильному перемещению ленты, ошибкам печати или даже обрыву ленты. При выборе моделей следует отдавать приоритет моделям, оснащенным замкнутой системой контроля натяжения и активной коррекцией отклонений, а также проводить осмотр на месте, чтобы убедиться в равномерности намоточного рычага и достаточном биении оправки.

3. Обзор конфигурации: Регулировка натяжения — это «душа» оборудования.
Помимо параметров, конфигурация основных компонентов определяет фактический уровень износа при длительной эксплуатации. Среди них качество системы контроля натяжения составляет более 50% влияния на плоскостность обмотки.
Ленточная подложка чрезвычайно тонкая и обладает выраженной вязкоупругостью. На низких скоростях управление натяжением относительно простое, но на высоких скоростях разница инерции между намоткой и размоткой резко возрастает. Как только датчик натяжения начинает запаздывать, мгновенный скачок натяжения растягивает подложку, вызывая «сужение» или даже разрыв ленты.
Приоритет следует отдавать полностью автоматической системе управления натяжением с обратной связью, которая может контролировать и регулировать натяжение в режиме реального времени на этапах размотки, натяжения и намотки. Во время ускорения и замедления колебания должны контролироваться в пределах ±1,5%. Контроль конусности также имеет решающее значение — готовый рулон должен постепенно размягчаться от оси к внешнему кругу, чтобы предотвратить внутренние сужения или деформацию внешнего кольца. Для сверхтонких лент также необходимо обратить внимание на то, соответствует ли минимальное стабильное значение натяжения оборудования требованиям.
С точки зрения конфигурации намотки, контактные валы играют важную роль в производстве высококачественных лент и продукции различных спецификаций. Каждый намоточный узел оснащен независимым контактным кольцом, которое может регулировать крутящий момент в реальном времени в зависимости от изменения диаметра рулона, эффективно решая проблемы «свободная внутренняя часть, натянутая внешняя часть» или «сердечник». Пневматические контактные валы обеспечивают более высокую точность управления, чем механические, что делает их подходящими для сценариев, где спецификации часто меняются.
Система инструментов также напрямую влияет на качество кромки. Радиальное биение вала инструмента должно контролироваться в пределах 0,01 мм; чем меньше биение, тем аккуратнее кромки. Квадратные лезвия (бритвенного типа) подходят для тонких лент толщиной менее 70 мкм, а круглые лезвия (ножничного типа) лучше подходят для толстых материалов и лент с бумажной подложкой. Зазор между лезвием и пазом должен контролироваться в пределах 0,02–0,05 мм, а изношенное лезвие следует регулярно заменять, чтобы предотвратить образование заусенцев.
4. Гибкая адаптация производства: ключ к снижению потерь при переналадке.
В условиях тенденции к выполнению заказов "небольшими партиями, с различными спецификациями" все более актуальной становится проблема длительной переналадки традиционных станков для продольной резки. Каждое изменение спецификации требует остановки для сброса параметров, время настройки составляет около 20 минут и в значительной степени зависит от опыта оператора.
При выборе моделей следует отдавать приоритет возможности быстрой переналадки. Оснащенные независимой инструментальной револьверной головкой и системой управления формулами, приводимой в движение сервомоторами, операторы должны лишь вводить новые спецификации заказа на сенсорном экране, а система автоматически позиционирует лезвия и подбирает параметры натяжения, сокращая время переналадки с десятков минут до нескольких минут или даже десятков секунд. Оборудование должно уметь сохранять параметры процесса для сотен или тысяч изделий, что позволяет напрямую вызывать их при повторном производстве того же заказа, исключая потери при пробной резке, вызванные многократными регулировками станка.
Кроме того, алгоритм автоматического позиционирования инструмента помогает максимально эффективно использовать ширину основного валка. После ввода комбинации ширины готового изделия система автоматически рассчитывает оптимальный план размещения инструмента, избегая отходов, возникающих в результате повторных ручных проверок расположения инструмента.
Вывод: пробная нарезка важнее параметров.
Выбор станков для продольной резки лент, по сути, сводится к поиску баланса между точностью, скоростью, стабильностью и гибкостью, соответствующего потребностям бизнеса заказчика. Не существует «лучшего» оборудования, есть только «наиболее подходящее».
Какими бы привлекательными ни были технические характеристики, наиболее эффективный способ избежать ошибок — это использовать собственный станок для нарезки ленты на месте перед покупкой. Сосредоточьтесь на трех параметрах: качество кромки при различной ширине (самая узкая и самая широкая спецификации), аккуратная намотка при высокоскоростном запуске и аварийных остановках, а также простота смены заказа. По-настоящему адаптированный под реальное производство станок для продольной резки ценится не только за счет эффективности, но и за счет бережного использования каждого метра углеродной ленты благодаря контролю потерь.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano



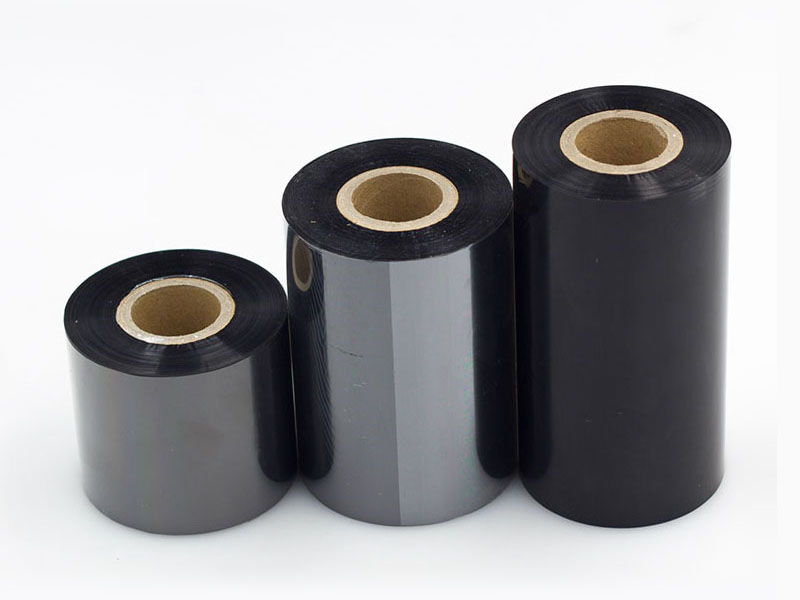

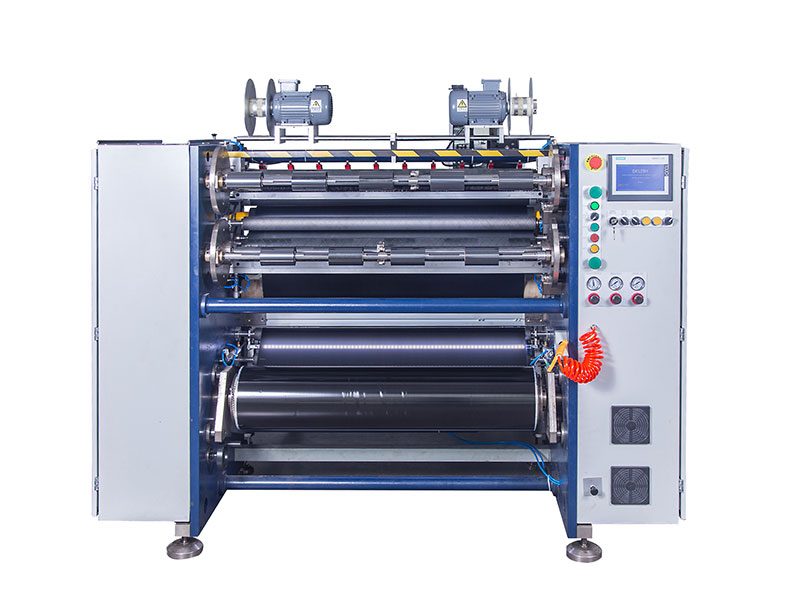 Машина для резки ленты
 Машина для резки штрих-кодовой ленты
 Полуавтоматическая машина для резки термотрансферной ленты RSDS5 PLUS
 Автоматическая машина для резки термотрансферной ленты RSDS8 H PLUS
 Автоматическая машина для резки термотрансферной ленты RSDS6 PLUS
 Полуавтоматический резак для термотрансферной ленты RSDS1 PLUS
 Перемотчик печатной ленты для карточек
 Машина для резки лент для печати на карточках






