Горячее тиснение фольгой придает упаковке и печатной продукции премиальный, привлекательный металлический блеск. Но за каждым безупречным оттиском стоит важный первый шаг: точная резка и перемотка.
Выбор подходящего станка для нарезки и перемотки фольги для горячего тиснения — это не только вопрос скорости, но и защита чувствительного, ценного материала. Если машина не соответствует вашим производственным потребностям, вы можете столкнуться с заломами, выдвижными валами, неровными краями или избыточными отходами. Вот на что следует обратить внимание.
Разберитесь, чем отличается фольга для горячего тиснения.
Фольга для горячего тиснения обычно представляет собой многослойный композит: ПЭТ-основа, разделительный слой, слой алюминиевого покрытия и клей. Толщина часто колеблется от 12 до 25 микрон — это чрезвычайно тонкая и чувствительная к изменениям натяжения пленка.
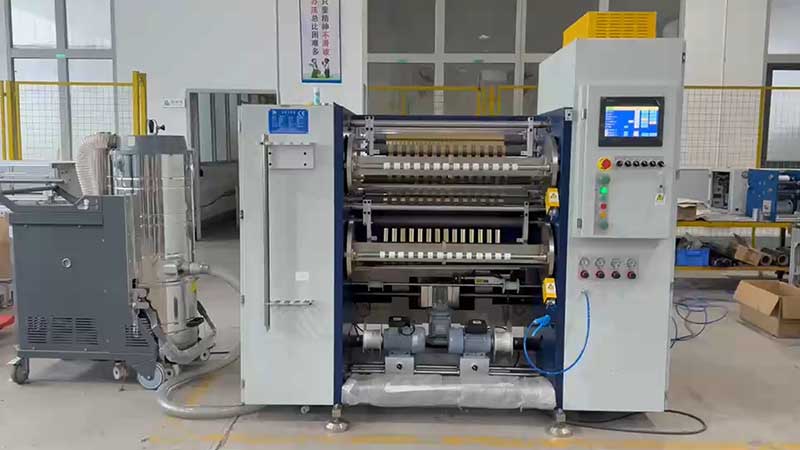
Поскольку состояние готовой поверхности и рулона напрямую влияет на производительность последующей штамповки, профессиональный станок для горячей штамповки и перемотки фольги следует рассматривать как комплексную систему обработки полотна, а не просто как режущий блок.
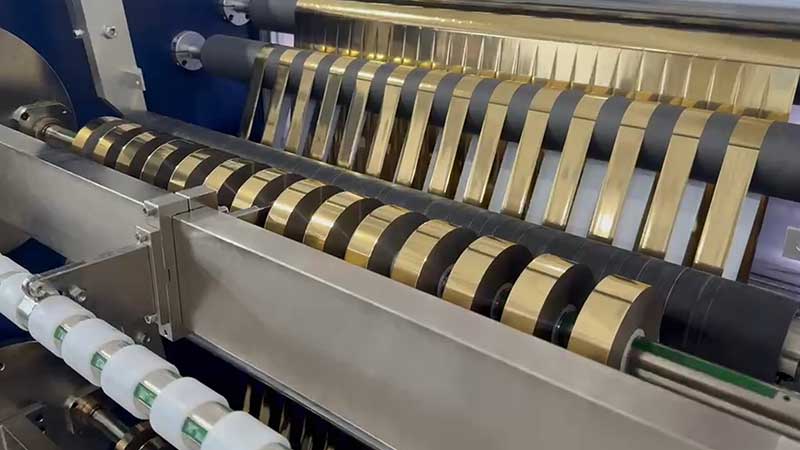
Три важнейших критерия отбора
1. Контроль натяжения: залог точности.
Более 90% проблем, возникающих при резке — неточные размеры, неровные торцы и телескопическое выдвижение — связаны с неправильным управлением натяжением.
На что обратить внимание:
• Управление натяжением с помощью сервопривода с обратной связьюИспользует высокоточные датчики для обеспечения обратной связи в реальном времени и динамической регулировки натяжения от разматывания до намотки. Это обеспечивает постоянное натяжение даже при ускорении и замедлении.
• Технология конусного натяженияПо мере увеличения диаметра валка натяжение при намотке должно постепенно уменьшаться. Это предотвращает смятие внутренних слоев внешними и обеспечивает умеренную плотность намотки готового валка для плавной размотки на штамповочном прессе.
• Регулировка натяжения при разматыванииСистемы, использующие тензодатчики с магнитными тормозами или серводвигателями, обеспечивают стабильное высвобождение полотна и плавное ускорение/замедление.
2. Направляющие для полотна и качество краев
При работе на высоких скоростях рулоны фольги склонны к раскачиванию. Если края неровные, последующий процесс горячей штамповки будет сопровождаться частыми отклонениями и несовпадением.
На что обратить внимание:
• Ультразвуковые краевые датчикиЭти датчики предпочтительнее фотоэлектрических, поскольку на обнаружение ультразвука не влияют цвет фольги, металлическое отражение или прозрачность.
• Визуальное распознавание с помощью ПЗС-матрицы(для высокотехнологичных применений): Автоматически распознает напечатанные краевые метки, обеспечивая идеальное выравнивание между положением прорези и рисунком.
• Системы направляющих с сервоприводом: Обеспечивает более быстрое реагирование и корректное позиционирование полотна в режиме реального времени во время высокоскоростной резки.
3. Качество резки: чистые разрезы, без заусенцев.
Заусенцы и пыль от фольги — враги качества горячей штамповки. Они приводят к неровным краям, загрязнению штамповочных форм и потерям материала. Часто первопричина кроется в разнице между «резкой» и «разрывом».
На что обратить внимание:
• Материал инструмента:Круглые лезвия с алмазным покрытием или из сверхтвердого сплава, с зеркально отполированными режущими кромками. Угол должен быть подобран в соответствии с типом фольги (обычно 20°–60°).
• Жесткость телаЦельнолитые корпуса обеспечивают превосходную жесткость и виброустойчивость по сравнению со сварными стальными рамами. Это обеспечивает стабильность вала инструмента на высоких скоростях и поддерживает постоянное давление резания.
• Метод продольной резки:Для горячего тиснения фольги обычно рекомендуется использовать прорезку лезвием бритвы (подходит для очень узкой ширины) или резку круговым ножом (лучше для получения результата без заусенцев).
• Точная регулировка лезвияУбедитесь, что зазор и перекрытие между верхним и нижним лезвиями регулируются с высокой точностью — слишком большой зазор приводит к ошибкам резки, слишком маленький ускоряет износ.
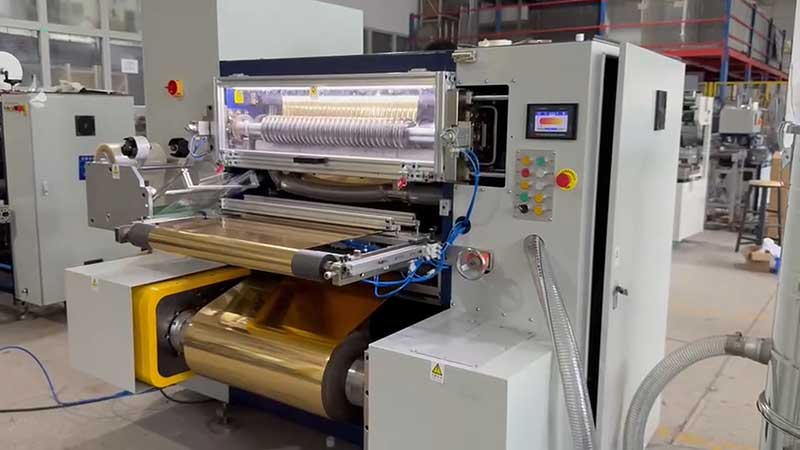
Помимо основных моментов: практические соображения
Разделы машины для оценки
| Машинный отдел | Что проверить | Почему это важно |
| Разматывание | Стабильное высвобождение полотна, регулируемое натяжение, плавное ускорение/замедление. | Уменьшает морщины, колебания натяжения и нестабильность межбровных промежутков. |
| Веб-гид | Надежная центровка, быстрая реакция | Обеспечивает стабильное положение щели и более чистые края. |
| Секция продольной резки | Конфигурация инструментов, расположение ножей, эффективность настройки. | Влияет на качество кромки, точность разреза и состояние материала. |
| Перемотка назад | Правильное расположение вала и сердечника, контролируемое натяжение, стабильная сборка валков. | Производит гладкие, плотные и однородные готовые валки. |
| Управление и эксплуатация | Удобные элементы управления, повторяемые настройки | Снижает вариативность в работе операторов и повышает стабильность результатов. |
| Статический контроль и пылеудаление | Антистатические планки, пылеотводящие ролики | Предотвращает притягивание пыли, которое может вызывать дефекты штамповки. |
Подготовьте техническое задание.
Прежде чем обращаться к поставщикам, четко сформулируйте свои требования:
• Тип и структура материала: Выявите любые факторы, влияющие на чувствительность поверхности, которые могут сказаться на обработке полотна.
• Размеры рулона большого диаметра: Ширина, диаметр, размер сердечника и состояние основного рулона.
• Технические характеристики готового рулонаТребуемая ширина щели, диаметр готового валка, размер сердечника и количество полос.
• Целевые показатели производстваОжидаемый объем производства, частота переналадок и типичная продолжительность работы.
• Существующие проблемы:Опишите любые существующие проблемы, такие как складки, телескопическое выдвижение, неплотная или жесткая намотка, а также неровности поверхности валов.
• Потребности в автоматизацииРассмотрите возможность внедрения автоматической разгрузки, гидравлической загрузки, автоматического позиционирования ножа и цифрового вызова настроек для снижения рабочей нагрузки оператора и повышения стабильности работы.
Решающее испытание: пробная резка на месте.
Ни одна спецификация не даст полной картины. Принесите свой часто используемый рулон фольги для горячего тиснения для пробной нарезки на месте. Это самый важный шаг.
В ходе судебного разбирательства:
• Осмотрите поверхность после разреза: гладкая ли она, как зеркало, без следов тиснения или заусенцев?
• По возможности используйте микроскоп с большим увеличением для осмотра срезов на наличие микротрещин, невидимых невооруженным глазом.
• Проверьте функцию сохранения параметров машины — для разных ширин и материалов требуются разные параметры натяжения и скорости. Быстрый вызов этих настроек значительно экономит время на настройку.
Заключительные мысли
Выбор машины для горячей штамповки, резки и перемотки фольги — это решение, которое влияет на качество продукции, эффективность использования материала и прибыльность. Максимальная скорость должна рассматриваться как один из факторов выбора, а не как единственный. Правильная машина — это та, которая обеспечивает стабильное натяжение, чистые разрезы и неизменно высокое качество рулонов — адаптированная к вашему конкретному материалу и производственному процессу.
Уделите время оценке каждой секции станка, проведите надлежащие испытания и сотрудничайте с поставщиком, который понимает нюансы переработки фольги. Ваш последующий процесс штамповки — и ваша прибыль — будут вам благодарны.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano





 Машина для холодной резки фольги
 Перемотчик печатной ленты для карточек
 Машина для резки лент для печати на карточках
 Станок для горячей штамповки и продольной резки фольги
 Резак для голографической фольги
 Цифровая обработка фольги, резка фольги
 Машина для резки фольги с горячим тиснением RSDS7H 1350 PLUS
 Машина для резки фольги для горячего тиснения (RSDS7H) 1350






