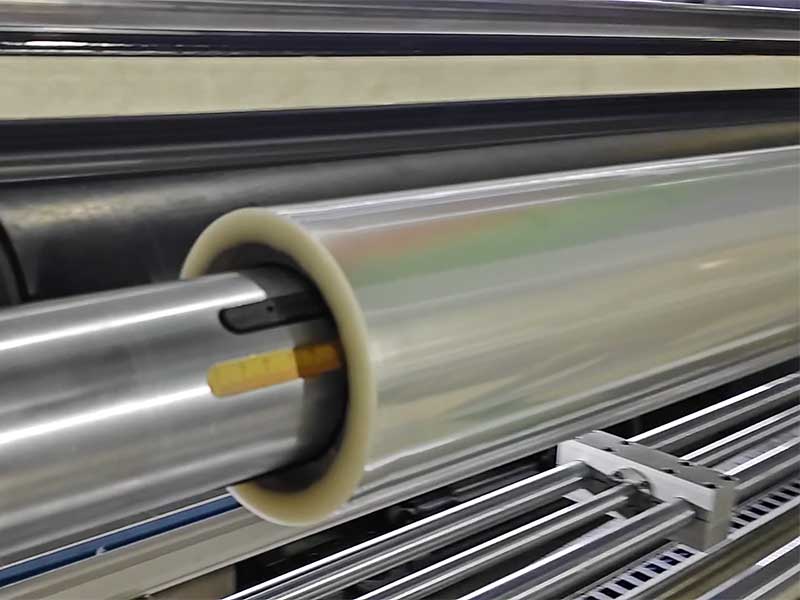
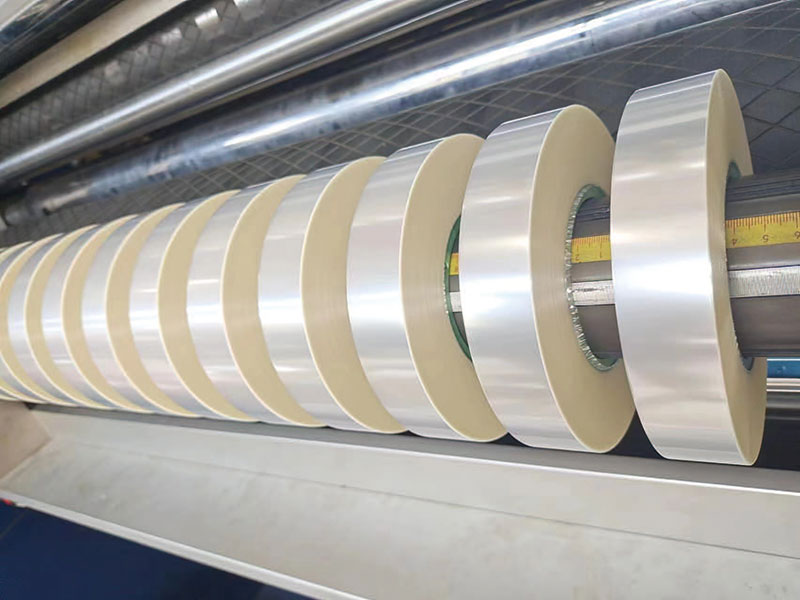
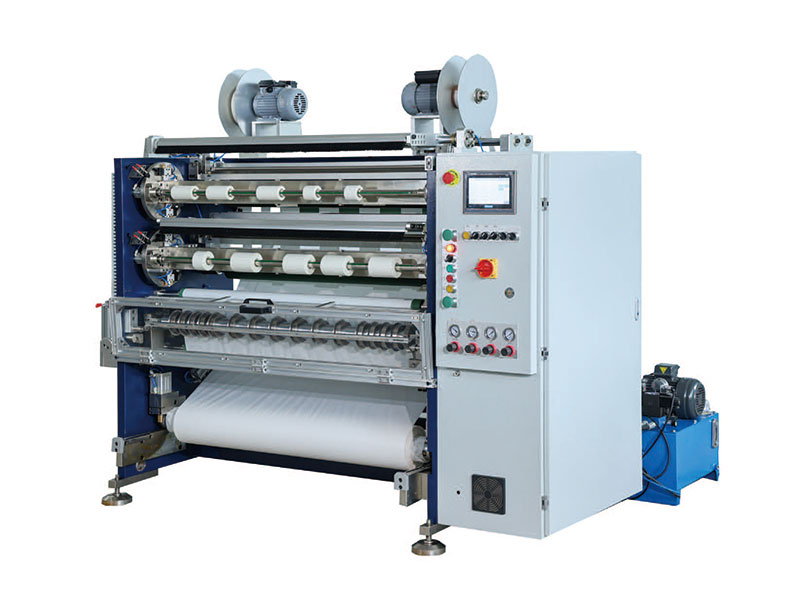
В пленочной промышленности резка является ключевым этапом, соединяющим предыдущие и последующие стадии. Однако многие компании сталкиваются с дилеммой: закупка высококачественной пленки больших размеров приводит к появлению таких проблем, как заусенцы, складки и неровные торцы, что влечет за собой снижение качества или даже брак готовой продукции. Выход годной продукции при резке по сути является точным балансом четырех ключевых элементов: натяжения, инструмента, коррекции и данных. Высокоточные машины для резки пленки переводят процесс резки из «грубой обработки» в «тонкую обработку» за счет систематического контроля этих четырех параметров.
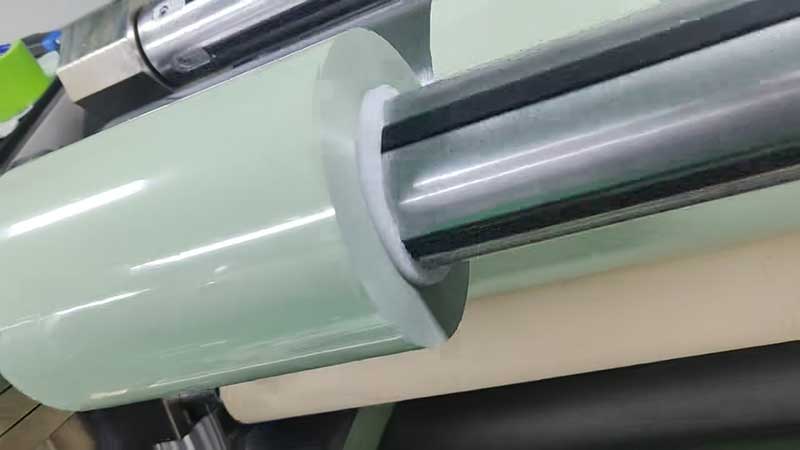
1. Регулировка натяжения: от "однократного натяжения" до "зонального точного контроля"
Натяжение является наиболее важным и часто упускаемым из виду фактором в процессе продольной резки. Традиционные машины для продольной резки используют одну и ту же нагрузку по всей длине среза, и при высоких скоростях колебания натяжения передаются вдоль пленки, легко вызывая боковую усадку, деформацию растяжения или образование складок.
Прорыв в высокоточных машинах для продольной резки заключается в замкнутом контуре управления распределением натяжения. Он разделяет всю машину на зоны размотки, продольной резки и перемотки, при этом натяжение устанавливается независимо в каждой зоне. В качестве примера рассмотрим линию по производству пленки CPP толщиной 45 мкм со скоростью 280 м/мин. До модификации натяжение на всем участке составляло 85 Н, а выравнивание намоточного конца — всего ±0,31 мм; после сегментного управления (размотка 90 Н, зона продольной резки 75 Н, зона перемотки 65 Н) выравнивание улучшилось до ±0,14 мм, а коэффициент деформации поверхности пленки при растяжении снизился с 2,1% до 0,8%.
Кроме того, на этапе намотки применяется стратегия постепенного уменьшения натяжения — чем больше диаметр, тем меньше натяжение, что позволяет избежать образования складок, напоминающих лепестки хризантемы, из-за плотной внутренней части и рыхлой внешней. Для сверхтонких материалов, таких как оптические пленки и сепараторы батарей толщиной 5-12 мкм, замкнутая система управления натяжением позволяет стабилизировать колебания в пределах ±0,1 Н, что является основной гарантией достижения выхода годной продукции выше 92,5%.
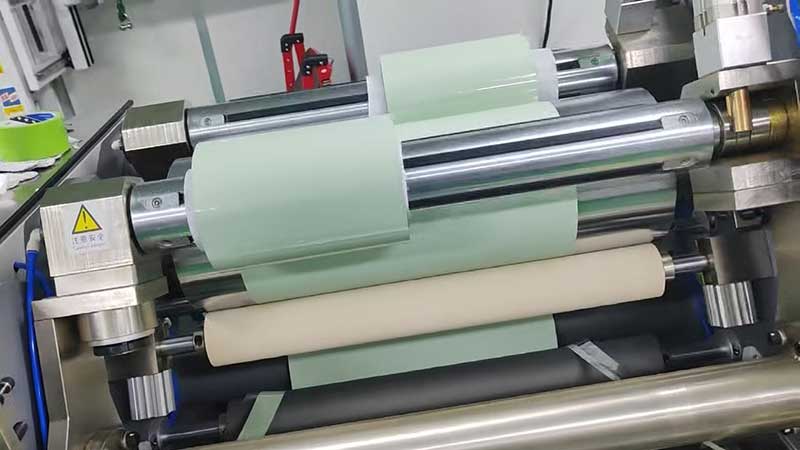
2. Зазор между инструментом и лезвием: точность на микронном уровне определяет качество кромки.
Заусенцы, пыль и нагар на торцевой поверхности инструмента часто образуются из-за самого инструмента. Традиционная ручная настройка инструмента зависит от опыта, а отклонение зазора напрямую приводит к разрыву края пленки, а не к аккуратной резке.
Высокоточный станок для продольной резки использует автоматическую систему установки инструмента, приводимую в действие сервомотором, с разрешением регулировки зазора между лезвиями до 0,005 мм, и в сочетании с лазерным измерением расстояния для обратной связи обеспечивает постоянное оптимальное перекрытие между верхним и нижним резцами. Что касается материалов инструмента, то постепенно получили широкое распространение круглые резцы с алмазным или нанокристаллическим композитным покрытием, обеспечивающие точность заточки ±1 мкм и срок службы более чем в четыре раза превышающий срок службы традиционных твердосплавных резцов.
Фактические данные испытаний показывают, что после модернизации инструмента шероховатость поверхности расщепления может быть уменьшена на 62%. Для чувствительных материалов, таких как алюминиево-пластиковая пленка, высота заусенцев при обрезке может быть уменьшена с 35 мкм до менее 12 мкм, что снижает количество пылевых частиц на 82% и напрямую исключает жалобы от последующих клиентов, вызванные заусенцами.
3. Интеллектуальная коррекция: система «предотвращения съезда» работает в условиях высокой скорости.
При высокоскоростной резке основной причиной чрезмерного отклонения ширины пленки является ее боковое смещение. Скорость увеличивается со 100 м/мин до более чем 300 м/мин, при этом боковое смещение может уменьшиться с ±0,10 мм до ±0,35 мм.
Высокоточный станок для продольной резки контролирует положение кромок в реальном времени с помощью фотоэлектрических или ПЗС-датчиков, а в сочетании с сервомоторами, приводящими в движение правильные ролики, время отклика может быть сокращено до 10 мс. Более совершенные адаптивные системы управления с опережением не только обнаруживают смещение тока, но и могут прогнозировать и корректировать углы коррекции за 0,2 секунды на основе тенденций изменения положения кромок. Практические данные показывают, что при скорости 300-320 м/мин это решение стабильно контролирует допуск по ширине в пределах ±0,12 мм (требования заказчика ±0,15 мм), а индекс технологической эффективности обработки ширины (CPK) увеличивается с 1,08 при обычной ПИД-коррекции до 1,21.
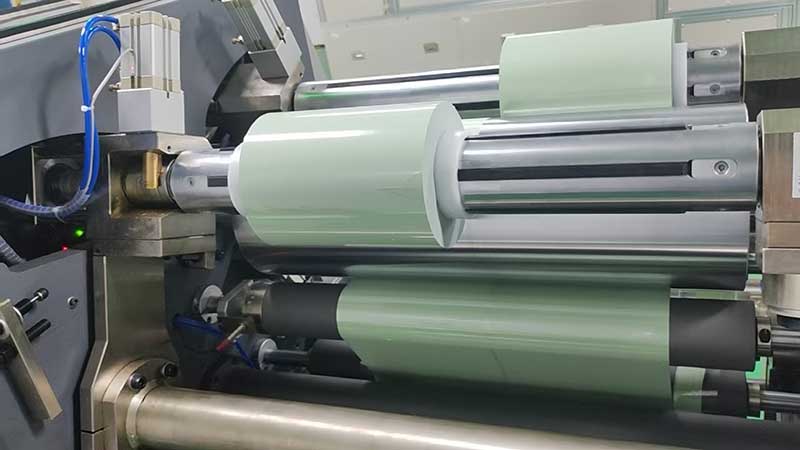
4. Оптимизация процессов на основе данных: от «настройки пользовательского опыта» до «интеллектуального принятия решений»
Это самое принципиальное отличие высокоточных станков для продольной резки от традиционного оборудования. Это уже не просто машина, а платформа для сбора данных и принятия интеллектуальных решений.
1. Библиотека процессов классификации материаловНа основе обширных производственных данных компания классифицирует пленки по материалу и толщине, обеспечивая оптимальное сочетание параметров отверждения для каждой категории продукции. Например, обычные полиэтиленовые/полипропиленовые пленки можно разрезать на высоких скоростях 350-400 м/мин с выходом годной продукции 97,3%; для оптических ПЭТ-пленок используются низкоскоростные, высокоточные стратегии 80-120 м/мин для обеспечения высокого выхода годной продукции.
2. Цифровой двойник и прогнозирование вмешательствК 2026 году технологический прорыв будет заключаться в создании встроенных цифровых двойников моделей для перемотки в машинах для продольной резки, расчете распределения внутренних напряжений в пленке в реальном времени, прогнозировании рисков образования заусенцев и короблений за 15-30 секунд и автоматическом выполнении «самовосстанавливающего вмешательства» посредством дифференциальной намотки.
3. Онлайн-визуальный контроль качества и компенсация с обратной связью.Высокоскоростная камера в режиме реального времени сканирует качество обрезки кромок с точностью до 0,1 мм. После обнаружения заусенцев система в течение 0,5 секунды корректирует положение держателя инструмента или параметры очистки, устраняя дефекты в источнике.
Заключение
Повышение выхода годной продукции при резке достигается не с помощью одной единственной «черной технологии», а в результате синергии четырех основных систем: натяжения, инструментов, коррекции и данных. Данные отрасли показывают, что после комплексного применения этих технологий выход готовой продукции при резке таких материалов, как алюминиевая фольга, может увеличиться с 90,6% до 94,88%, а выход годной пленки для конденсаторов может даже приблизиться к 99,5%.
По мере развития технологий производства пленок, направленных на уменьшение толщины и ширины, а также повышение добавленной стоимости, роль продольно-резательных машин сместилась от «разрезания» к «качественному разрезанию» — именно в этом и заключается незаменимая ценность высокоточных продольно-резательных машин.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano

 Машина для резки пленки
 Машина для резки ленты
 Машина для резки ленты
 Машина для резки штрих-кодовой ленты
 Односторонняя резка клея
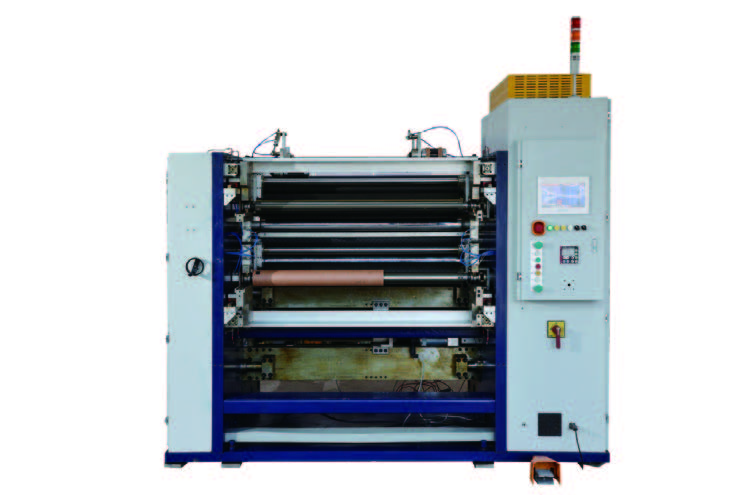 Емкость для резки пленки
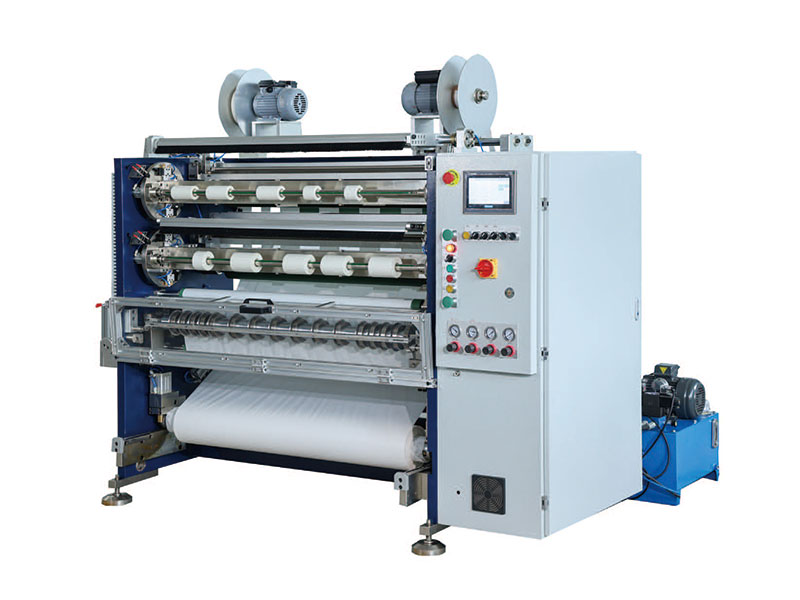 Машина для резки двухстороннего клея
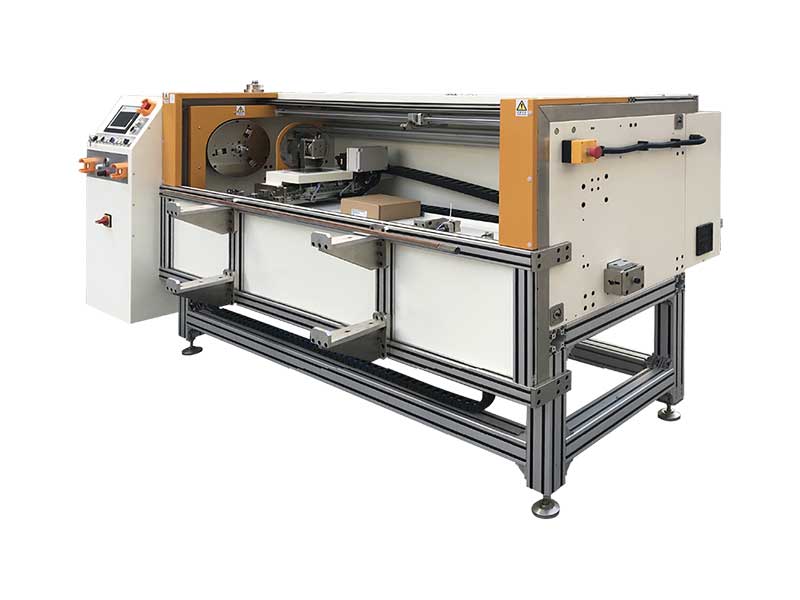 Автоматический резак для рулонов фольги






