В цехе печати и упаковки две машины для продольной резки могут выполнять схожие задачи — нарезать широкие рулоны на узкие полоски, — но они сталкиваются с совершенно разными проблемами. Одна машина обрабатывает обычную полиэтиленовую пленку, стоимость которой составляет несколько юаней за килограмм, а другая с высокой точностью наносит покрытие на золотую фольгу, цена которой зависит от квадратного метра. Один неверный шаг — и теряется не только рулон материала, но и качество всей партии продукции с высокой добавленной стоимостью.
Итак, в чем же именно разница между машинами для нарезки фольги методом горячего тиснения и обычными машинами для нарезки пленки?
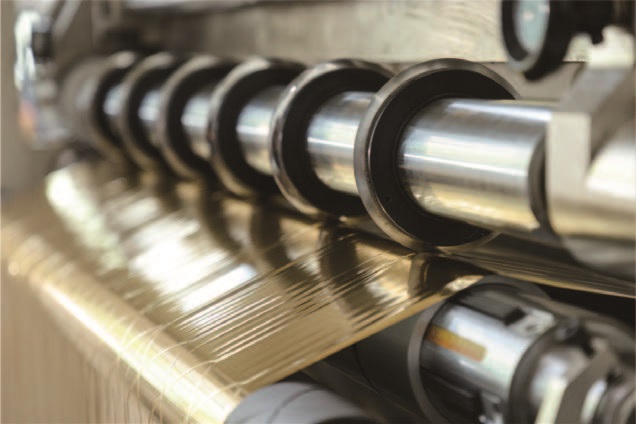
Свойства материалов определяют "ДНК" оборудования.
Конкурентами обычных машин для продольной резки пленки являются пластиковые пленки, такие как БОПП, ПЭТ и ПЭ. Эти материалы обладают хорошей прочностью и устойчивостью к разрыву. Главная задача при продольной резке — обеспечить равномерную ширину и аккуратную намотку.
Золотая фольга гораздо более хрупкая. Обычно она состоит из ПЭТ-пленки (около 12 мкм), разделительного слоя, тонирующего слоя, алюминиевого покрытия и клеевого слоя. Эти микроскопические покрытия чрезвычайно чувствительны к натяжению, трению и статическому электричеству. Если колебания натяжения во время резки незначительны, поверхность фольги может сморщиться или даже потрескаться; если лезвие недостаточно острое, на краях образуются «заусенцы» и происходит осыпание порошка, что напрямую приводит к размытым краям или загрязнению золотой пылью последующих оттисков.
Более сложной задачей является внедрение биоразлагаемых пленок (таких как PLA) в область горячей штамповки. Эти материалы более хрупкие, мягкие и менее термостойкие, чем PET, а процент брака на традиционных машинах для резки пленки может достигать 2–14%. Обычные машины для резки пленки никогда не оптимизировали решения по контролю натяжения для этих «хрупких материалов».

Регулировка натяжения: «душа» машины для резки фольги горячим способом.
Это ключевое техническое различие между ними.
Обычные машины для продольной резки пленки имеют относительно грубую регулировку натяжения, часто используя магнитопороховые тормоза и магнитопороховые муфты для регулировки натяжения при размотке и намотке, при этом точность регулировки достаточна для соответствия общепринятым стандартам пластиковой пленки.
Станок для горячей штамповки и продольной резки фольги должен быть оснащен точной системой сервоуправления натяжением с обратной связью. В нем используются малоинерционные направляющие ролики и датчики натяжения для обратной связи в реальном времени, что позволяет устанавливать независимое натяжение в сегментах — контролируя натяжение на каждом этапе размотки, натяжения и намотки.
Почему это так специфично? Потому что относительное удлинение при разрыве фольги для горячего тиснения намного меньше, чем у обычной пленки. Для ПЭТ-подложек обычные ПЭТ-пленки могут достигать 50-150% удлинения при разрыве, в то время как фольга для горячего тиснения гораздо более хрупкая из-за своего поверхностного покрытия. При резке биоразлагаемой фольги натяжение может снижаться со 150 Н/м для ПЭТ до 50-80 Н/м. Даже малейшая ошибка может испортить весь объем.

Лезвия и обломки: Невидимое поле боя
Обычные машины для продольной резки пленки требуют прочных лезвий; даже если края слегка зазубрены, это не оказывает существенного влияния на последующие процессы изготовления пакетов и нанесения покрытия на пленку. Требования к точности продольной резки для обычных машин для продольной резки пленки обычно составляют около ±1 мм.
Станок для горячей штамповки фольги и продольной резки фольги требует «нулевого количества дефектов» в режущих инструментах. Если во время обрезки образуются заусенцы или порошок фольги, они напрямую загрязняют пластину для горячей штамповки и забивают тонкий рисунок, что приводит к образованию большого количества дефектов.
Таким образом, станки для горячей штамповки и нарезки фольги обладают уникальными техническими характеристиками:
• Чрезвычайно частая замена лезвийМногие проблемы с заусенцами можно решить на 90% заменой лезвия. Опыт показывает, что необходимо вести учет использования лезвий и регулярно их заменять; нельзя ждать, пока лезвие перестанет резать, прежде чем его заменить.
• Более точная регулировка зазора между лезвиямиЗазоры между верхним и нижним лезвиями должны контролироваться в пределах 0,02-0,07 мм, в состоянии "почти касание, но не удар", что значительно превосходит требования обычных станков для продольной резки.
• Антистатические свойства крайне важныСтатическое электричество, возникающее в результате трения при резке фольги для горячего тиснения, приводит к прилипанию порошка фольги к краям среза, поэтому оборудование обычно оснащается устройствами двойного действия для устранения статического электричества, такими как ионообменные стержни и контактные статические щетки. Хотя обычные машины для резки пленки также имеют устройства для устранения статического электричества, их конфигурация и направленность значительно различаются.

Автоматизация и специальные функции: кто же «умнее»?
Обычные машины для продольной резки пленки также переходят на автоматизацию, но машины для горячей штамповки фольги сталкиваются с рынком мелкосерийной, многопрофильной, высокоточной цифровой горячей штамповки, что делает потребность в интеллектуальных решениях еще более актуальной.
Современные машины для горячей штамповки фольги оснащены системой визуальной коррекции CCD (точность до ±0,05 мм), самообучающимися библиотеками рецептов на основе искусственного интеллекта (сканирование QR-кодов материала для автоматического получения оптимальных параметров) и двухпозиционной системой автоматической смены рулонов с нулевой остановкой. Некоторые модели высокого класса даже интегрируют функцию онлайн-обнаружения дефектов, сканируя слой горячей штамповки на наличие царапин и пузырьков во время резки.
Обычные машины для продольной резки пленки ориентированы в основном на высокоскоростное массовое производство, с максимальной скоростью, превышающей 800 м/мин, в то время как машины для горячей штамповки фольги уже обладают высокой эффективностью, достигая скорости 250-350 м/мин.
Краткое содержание
Основное различие между двумя типами машин для продольной резки заключается в том, что обычные машины для продольной резки пленки стремятся к «скорости и эффективности», в то время как машины для горячей штамповки фольги нацелены на «точность и стабильность».
Первый процесс связан с промышленными расходными материалами, что предполагает высокую вероятность ошибок; второй же рассматривается как незавершенное произведение искусства, и любые дефекты усугубляются на последующих этапах. Это означает, что машины для горячей штамповки и резки фольги должны использовать более точные системы натяжения, более острые лезвия, более совершенные антистатические решения и более интеллектуальные возможности управления — в этих областях обычным машинам для резки пленки не нужно «конкурировать», поскольку их направляющие никогда не находятся в одной плоскости.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano





 Машина для холодной резки фольги
 Перемотчик печатной ленты для карточек
 Машина для резки лент для печати на карточках
 Станок для горячей штамповки и продольной резки фольги
 Цифровая обработка фольги, резка фольги
 Машина для резки фольги с горячим тиснением RSDS7H 1350 PLUS
 Машина для резки фольги для горячего тиснения (RSDS7H) 1350






