Резка бумаги для горячего тиснения — это «последний этап» процесса горячего тиснения. Если качество резки низкое, даже самый лучший станок для горячего тиснения не сможет эффективно работать. Заусенцы, смещение, неравномерная прокатка и смещение при резке… Эти распространенные проблемы в лучшем случае могут увеличить процент брака, а в худшем — привести к полной утилизации всего материала. Неправильный выбор станка для резки экономит небольшие деньги, но приводит к значительным убыткам. В этой статье рассматриваются основные моменты выбора и потенциальные проблемы с практической точки зрения.

1. Почему именно продольная резка является ключевым узким местом?
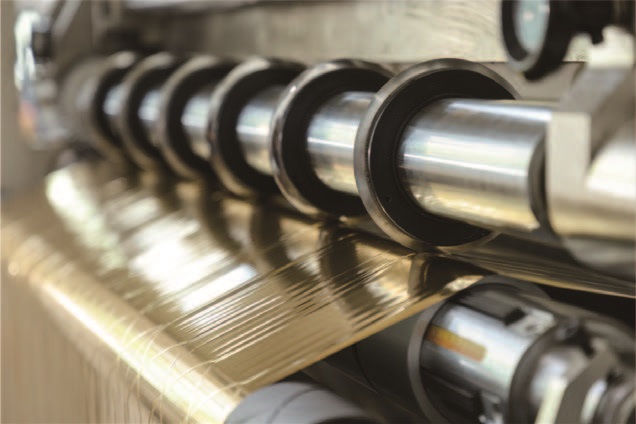
Бумага для горячего тиснения (электрохимическое тиснение алюминием) — это материал, который переносит фольгированную пленку на поверхность подложки путем нагрева и сжатия. В качестве подложки обычно используется ПЭТ-пленка толщиной всего 4-30 мкм, представляющая собой тонкое и хрупкое покрытие на поверхности, чрезвычайно чувствительное к растяжению — таковы ее отличительные особенности.
Наиболее распространенные проблемы традиционных станков для продольной резки связаны с пятью областями: низкая точность, приводящая к волнистым краям и заусенцам; низкая эффективность из-за длительного времени смены инструмента и регулировки станка; значительные потери из-за брака материала, вызванного недостаточной точностью; низкая гибкость, затрудняющая обработку широкого спектра материалов; низкий уровень безопасности и потенциальные риски механической защиты.
2. Пять основных элементов отбора
1. Точность резки — жесткое требование, не допускающее компромиссов.
Точность резки напрямую определяет эффект горячей штамповки. Обычные изделия для горячей штамповки допускают погрешность ± 0,3 мм, но в секторах высококачественной упаковки, табачной продукции и товаров класса люкс требуется погрешность ± 0,1 мм или даже больше. Если точность не соответствует стандартам, во время горячей штамповки может произойти смещение и обнажение белой ткани.
Основные критерии выбора: Приоритет отдается системам сервопривода (более высокая точность и более быстрая реакция по сравнению с традиционными частотно-регулируемыми системами); держатель инструмента должен иметь возможность регулировки с точностью до микрона. Корпуса из высокопрочного чугуна или легированной стали эффективно поглощают вибрации, обеспечивая стабильность на высоких скоростях.
2. Контроль натяжения — важнейший аспект работы с тонкими материалами.
Основной материал бумаги для горячего тиснения тонкий и хрупкий; он рвется даже при небольшом натяжении и мнется при ослаблении. В моделях высокого класса должна быть система управления натяжением с обратной связью, позволяющая независимо регулировать секции размотки, нарезки и намотки, поддерживая колебания натяжения в пределах ±3% от заданного значения.
Ключевое значение имеет технология конусного натяжения: по мере увеличения диаметра намотки натяжение постепенно уменьшается, чтобы предотвратить смятие внутренней фольги внешним слоем. Если оборудование ориентировано только на «максимальную скорость» и игнорирует «точность контроля натяжения», то с большой вероятностью возникнут проблемы.
3. Система инструментов — определяет качество обрезки.
Поверхность бумаги для горячего штампования покрыта клеевым слоем; обычные лезвия со временем прилипают и затупляются, что приводит к появлению шероховатостей и нитей.
Типы инструментов:
• Роторная резка лезвиями:Подходит для высокоскоростной продольной резки (≥300 м/мин), имеет гладкие кромки и не образует заусенцев.
• Пневматический нож:Используется для низкоскоростной прецизионной резки, регулируемое давление предотвращает повреждение материала.
Требования к материаламИнструменты с твердосплавным или алмазным покрытием, длительный срок службы и устойчивость к прилипанию клея. Пневматический плавающий держатель инструмента — это стандартная функция высокого класса, автоматически регулирующая давление в зависимости от толщины материала для обеспечения чистого резания и защиты кромки лезвия.
4. Качество намотки — влияет на последующее использование станка.
Толщина защитного слоя на торце намотки должна составлять ≤0,1 мм; в противном случае последующие процессы на станке не смогут быть выполнены без проблем.
Сосредоточьтесь на конфигурации:
• Автоматическая коррекция EPC: предотвращает отклонение рулона; ультразвуковые датчики превосходят фотоэлектрические датчики (на них не влияют цвет фольги или отражение металла).
• Регулировка натяжения конуса:Предотвращает деформацию, вызванную плотной внутренней и рыхлой внешней структурой при прокатке больших рулонов.
• Расширительный вал для воздуха или скользящий вал: обеспечивает независимое скольжение каждого сердечника и регулировку для решения проблемы непостоянной плотности прилегания между внутренней и внешней сторонами.
5. Автоматизация и общая стоимость владения
Функции автоматизации напрямую влияют на эффективность труда: системы ЧПУ позволяют сократить время смены и настройки станка с 30 минут до 1-2 минут; функция сохранения предустановленных заказов обеспечивает переключение одним щелчком мыши.
Рассчитайте общую стоимость, а не только цену покупки: дешевое, но часто выходящее из строя устройство, в сочетании с потерями от простоев, повреждениями от брака и затратами на ремонт, может за полгода превысить дополнительные затраты на дорогостоящее оборудование. Обратите внимание на уровень энергопотребления, цены на запасные части, а также марку и срок службы основных компонентов (ПЛК, серводвигатели).

3. Три совета, как избежать ошибок при выборе модели.
Совет 1: Сосредоточьтесь на "точности + натяжении" — не обманывайтесь таблицей технических характеристик.
Многие покупатели сразу же начинают конкурировать, ориентируясь на «максимальную скорость» и «максимальную ширину», что является первой ошибкой. Правильный подход таков: возьмите образец бумаги для горячего тиснения, который сложнее всего разрезать, чтобы протестировать машину, сосредоточившись на стабильности точности после непрерывной работы в течение часа, а не просто на впечатляющих данных при запуске.
Совет 2: Внимательно разглядите «нож + перемотка» — детали определяют успех или неудачу.
Во время тестового запуска сосредоточьтесь на проверке аккуратности торцевой поверхности намотки и отсутствия заусенцев на режущих кромках. Уточните у производителя интервалы замены лезвий и время, необходимое для каждой смены инструмента — это напрямую влияет на долгосрочные эксплуатационные расходы.
Совет 3: Рассчитывайте «общую сумму счета», а не «цену покупки»; послепродажное обслуживание ценнее, чем коммерческое предложение.
В условиях контракта четко указаны показатели гарантии качества (точность, скорость, стандарты приемки), а остаток средств удерживается до момента оплаты после приемки. Не стоит доверять «устным обещаниям», прописанным в контрактах. Поставщики должны обеспечивать изготовление прототипов на месте, техническое обучение и своевременную поставку запасных частей — простои являются самой большой статьей расходов.
4. Процесс принятия решения о выборе
1. Внутренняя оценкаУточните типы материалов (толщина и ширина бумаги для горячего тиснения), суточную производительность и бюджет.
2. Исследование рынкаСоберите информацию о марках и моделях, соответствующих вашему бюджету, и разберитесь в различиях между международными и отечественными брендами.
3. Отбор проб на местеПринесите свои образцы деталей, изготовленных методом горячей штамповки (особенно самые сложные и трудноизготавливаемые детали), на завод поставщика для фактического тестирования; это самый важный шаг.
4. Комплексное сравнениеМногомерная оценка точности, скорости, эффективности, качества обслуживания и общей стоимости владения (TCO).
5. Блокировка контрактаВключите в договор показатели эффективности и стандарты приемки, а окончательный платеж оставьте себе.
Краткое содержание
При выборе станка для горячей штамповки и продольной резки бумаги основные моменты сводятся к трем ключевым моментам: точность и натяжение – это точные показатели, результаты которых станут очевидны после тестирования; режущие инструменты и намотка – это детали, а типичные неисправности часто возникают именно из-за этих деталей; общая стоимость и послепродажное обслуживание – это важные факторы; покупка дешевого телефона может обойтись дороже.
Лучшее оборудование — не самое дорогое, а то, которое стабильно обеспечивает желаемое качество и может быть быстро отремонтировано в случае возникновения проблем.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano



 Машина для холодной резки фольги
 Перемотчик печатной ленты для карточек
 Машина для резки лент для печати на карточках
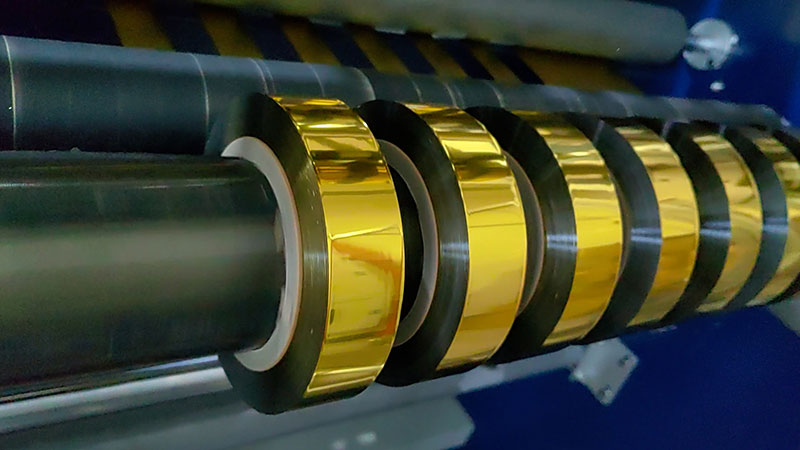
 Станок для горячей штамповки и продольной резки фольги
 Цифровая обработка фольги, резка фольги
 Машина для резки фольги с горячим тиснением RSDS7H 1350 PLUS
 Машина для резки фольги для горячего тиснения (RSDS7H) 1350






