Станки для продольной резки лент играют ключевую роль в производстве термотрансферных материалов, а контроль натяжения является основным фактором, определяющим качество резки. Нестабильное натяжение может привести к образованию складок, смещению, неравномерной намотке или даже обрыву лент, что напрямую влияет на выход годной продукции и эффективность производства. В данной статье будет проведен систематический обзор распространенных причин нестабильности натяжения и соответствующих методов его регулирования на основе реального производственного опыта.
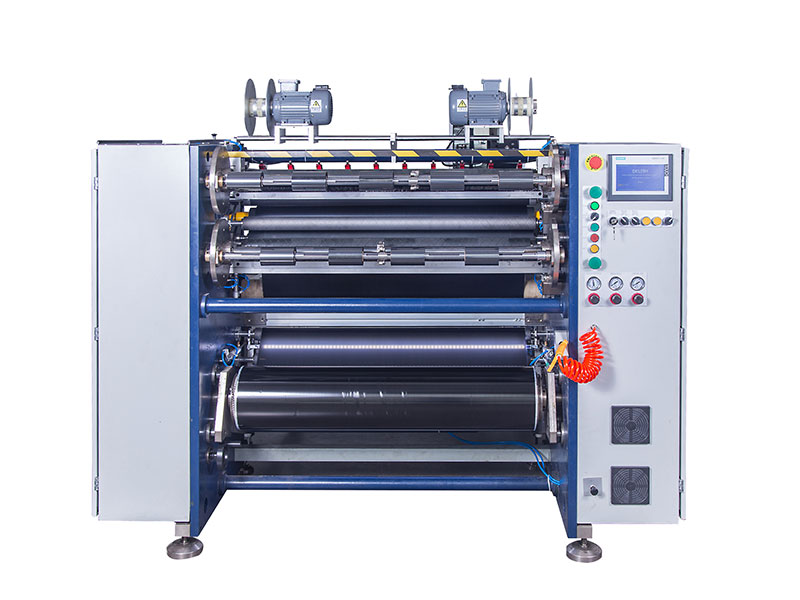
1. Сначала оцените симптомы, затем определите причину.
Различные проявления соответствуют различным точкам разлома. Прежде чем предпринимать какие-либо действия, проведите наблюдение, чтобы избежать отклонений от курса:
| Симптомы | Возможные причины |
| Неравномерная натяжка и неровные края при прокатке. | Колебания натяжения намотки и неравномерное давление на ролики. |
| Периодические колебания во время работы | Эксцентриситет механических компонентов, износ подшипников. |
| Значительные колебания происходят в момент начала или окончания работы. | Неправильные настройки ускорения/замедления, задержка реакции тормозов. |
| Натяжение с одной стороны заметно выше или слишком низкое | Направляющий ролик расположен неровно, и давление на расширительный вал неравномерное. |
| Полноширинные случайные флуктуации | Снижение производительности систем магнитопорошковой муфты/тормоза и несоответствие параметров контроллера. |
2. Механическая регулировка (самый часто упускаемый из виду этап)
1. Проверьте параллельность и гибкость направляющих роликов.
Если направляющие ролики не параллельны, лента будет создавать боковое усилие на поверхности ролика, вызывая неравномерное натяжение с обеих сторон. Используйте строительный уровень или щуп для проверки параллельности направляющих роликов, при этом погрешность должна быть в пределах 0,05 мм/м. Одновременно вручную вращайте каждый направляющий ролик, чтобы убедиться в плавном вращении подшипников без посторонних шумов.
2. Регулировка равномерности давления прижимного ролика.
В машинах для продольной резки обычно используется несколько прижимных роликов (например, прижимные ролики для ламинирования и прижимные ролики для перемотки). Если давление цилиндра или пружины с обеих сторон неравномерно, это напрямую приведет к неравномерному натяжению. Используйте манометр для измерения давления с каждой стороны по отдельности и отрегулируйте клапан регулятора давления, чтобы обеспечить стабильные показания с обеих сторон. Для старых пружинных конструкций проверьте, не изношены ли пружины или не деформированы ли они.
3. Стабильность давления в расширительном валу газорасширительного устройства.
Если в намоточных и размоточных катушках используется расширительный вал для газа, колебания давления могут привести к проскальзыванию или заклиниванию сердечника. Рекомендуется установить в газовом контуре стабилизирующий клапан и установить давление в резервуаре для хранения воздуха на уровне 0,1-0,2 МПа выше рабочего давления для обеспечения стабильной подачи газа.
4. Соосность и крепление компонентов трансмиссии.
Проверьте, является ли соединение между магнитопорошковой муфтой/тормозом и валом концентричным; эксцентриситет может вызывать периодические колебания крутящего момента. Одновременно убедитесь, что крепежные винты на муфте, синхронном шкиве и других компонентах не ослаблены.
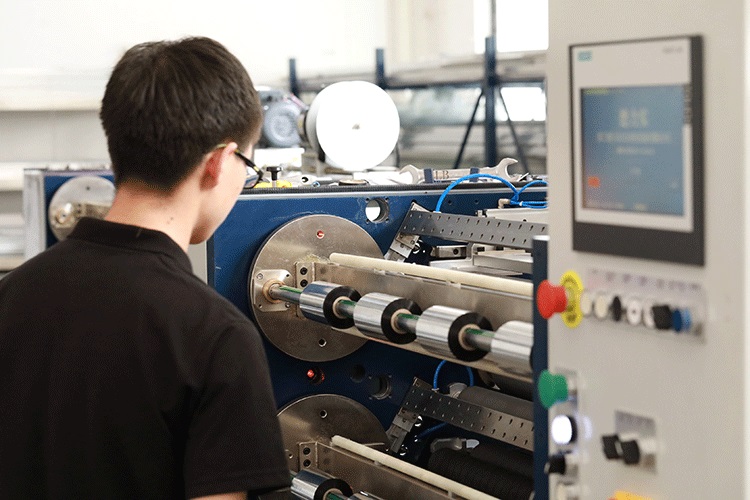
3. Оптимизация электрических и управляющих параметров
1. Компенсация износа для магнитопорошковых муфт/тормозов
Магнитная порошковая муфта является основным приводом для регулирования натяжения. После более чем года эксплуатации магнитный порошок оседает или слипается, что приводит к ухудшению линейности. Рекомендации:
• Выполните стандартную «активацию магнитными частицами»: не проникая в мембрану, дайте оборудованию поработать на низких оборотах холостого хода, подавая на муфту магнитного порошка ток, составляющий примерно 50% от номинального, в течение 10-15 минут.
• Если активация не эффективна, используйте измеритель сопротивления постоянного тока для измерения сопротивления катушки и проверьте наличие утечки магнитного порошка.
• При сильном износе следует заменять магнитный порошок или весь комплект сцепления.
2. Настройка параметров ПИД-регулятора (для систем управления натяжением с обратной связью)
Многие станки для продольной резки среднего и высокого класса оснащены датчиками натяжения и ПИД-регуляторами. Если колебания натяжения носят периодический характер, а амплитуда постепенно уменьшается, это обычно происходит из-за чрезмерного усиления; если же отклик медленный, а колебания медленные, то время интегрирования относительно велико.
Рекомендуемые шаги отладки:
• Сначала установите меньшую долю (P=10-20%) и обнулите интегралы и дифференциалы.
• Постепенно увеличивайте P до тех пор, пока не появится небольшая амплитуда колебаний, затем уменьшите его до критического значения, при котором колебания исчезнут.
• Добавьте время интегрирования I, начиная с 5 секунд и постепенно уменьшая его до тех пор, пока не будут устранены статические ошибки, но без перерегулирования.
• Дифференциал D обычно используется для подавления быстрых возмущений и может быть установлен на уровне 1/8–1/4 от значения I.
3. Сопоставление времени наклона кривой ускорения и замедления.
Внезапное увеличение натяжения при запуске или внезапное ослабление при остановке часто происходит из-за несоответствия времени ускорения и замедления скорости реакции регулятора натяжения. Рекомендуется устанавливать время ускорения на уровне 3-5 секунд и время замедления на уровне 4-6 секунд, с последующей точной настройкой в зависимости от инерции устройства.
4. Проверьте, находится ли настройка натяжения в пределах разумного диапазона.
Проверьте, не превышают ли текущие требования к натяжению в процессе эффективный диапазон регулировки оборудования. Например, если выходная мощность магнитопорошковой муфты ниже 10% или выше 90%, линейность плохая; попробуйте установить рабочую точку в диапазоне от 20% до 80%. Если требования к натяжению в процессе слишком низкие, можно соответствующим образом увеличить механическое демпфирование (например, незначительно увеличить давление фрикционной пластины) для повышения стабильности управления.
4. Эксплуатационные и технологические аспекты
1. Соответствует ли путь проникновения мембраны проектным требованиям?
В режиме ожидания повторно проверьте траекторию прохождения пленки через ленту, чтобы убедиться, что угол обхвата каждого контактного ролика соответствует проектным требованиям. Неправильный метод прохождения пленки может привести к увеличению или уменьшению фактического натяжения, и операторы чаще всего допускают такие ошибки после изменения технических характеристик.
2. Округлость и размеры намотки
Использование деформированных бумажных трубок или пластиковых сердечников может вызывать периодическое биение во время намотки, что, в свою очередь, нарушает натяжение рулона. Перед установкой на транспортное средство проверьте штангенциркулем, одинаковы ли внутренний и внешний диаметры сердечника рулона; любые сильно деформированные части необходимо выбросить.
3. Различные настройки натяжения для разных субстратов.
Модуль упругости при растяжении лент из ПЭТ, воска, смешанных материалов и смол различается; рекомендуемые начальные эталонные значения следующие:
• Основа из ПЭТ-пленки: 8-12 Н/м
• Лента на восковой основе: 5-8 Н/м
• Смешанный/смоляной состав: 10-15 Н/м
Указанные выше значения могут варьироваться в зависимости от марки и ширины оборудования и приведены для ознакомления при резке на месте.
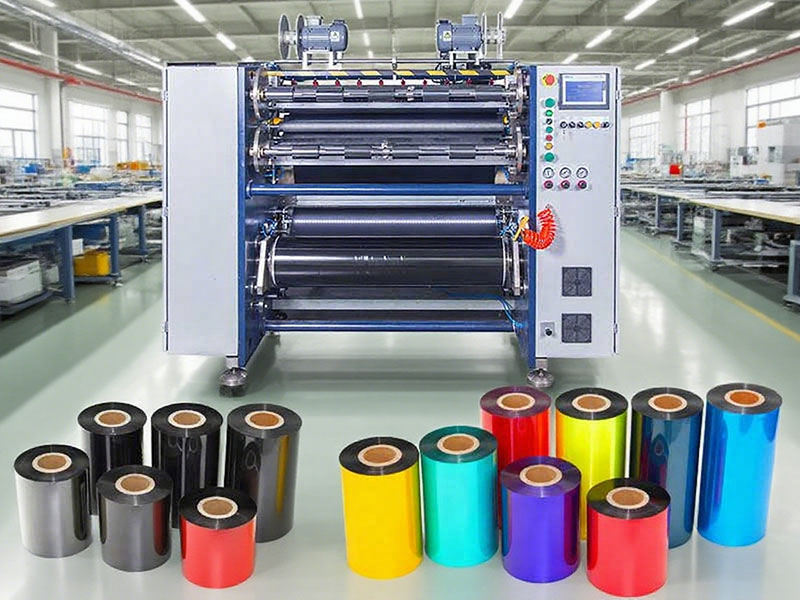
5. Процесс экспресс-инспекции (практический вариант на месте)
При возникновении нестабильности натяжения рекомендуется проводить проверки в следующей последовательности и избегать немедленной корректировки параметров:
1. Тест на холостом ходуНе пропускайте пленку через катушку, дайте ей поработать в режиме холостого хода и понаблюдайте, стабильна ли обратная связь по натяжению. Если колебания сохраняются, сосредоточьтесь на проверке сенсора и компонентов магнитопорошкового датчика.
2. Тест на проникновение пленки на низкой скоростиОбрабатывайте со скоростью 5-10 м/мин, наблюдайте за кривой натяжения и устраняйте динамические проблемы на высоких скоростях.
3. Односторонняя диагностика неисправностейПоследовательно изолируйте управление размоткой или намоткой, чтобы определить, откуда исходит источник колебаний — со стороны размотки или намотки.
4. Тестирование на замену:Для быстрого выявления неисправностей оборудования замените подозрительные магнитопоршневые муфты обычными запасными частями.
5. Запись данныхПосле каждой регулировки записывайте значения натяжения, параметры и результаты, создавая записи о техническом обслуживании станка.
6. Рекомендации по профилактическому техническому обслуживанию
Вместо того чтобы ждать, пока проблемы будут устранены, лучше внедрить механизм регулярного технического обслуживания:
• ЕжемесячноОчистите поверхность направляющего ролика, проверьте зазор подшипника и измерьте сопротивление катушки магнитной муфты.
• ЕжеквартальноВыполните повторную калибровку нулевой точки датчика натяжения и проверьте уплотнительное кольцо вала, работающее на газе.
• Каждые шесть месяцев: заменить магнитный порошок в муфте (в зависимости от времени использования) и откалибровать параллельность всех направляющих роликов.
• Перед началом каждой партииБыстро потяните и проверьте наличие аномального демпфирования в канале, по которому проходит лента.
Нестабильное натяжение редко бывает вызвано одной причиной; чаще всего это результат механического износа, электрического старения и сочетания настроек процесса. Терпеливо следуя описанным выше шагам по устранению неполадок, большинство проблем можно обнаружить и решить в течение 2 часов. Если все традиционные методы не помогают, последним шагом является обращение к производителю — но прежде чем это сделать, я надеюсь, что эта статья помогла вам сэкономить на послепродажном обслуживании.
Приведенные в этой статье рекомендации относятся к распространенным средне- и низкоскоростным ленточным резакам (50-300 м/мин). Для высокоскоростных линий резки (>400 м/мин) требуется дополнительное рассмотрение возмущений воздушного потока и алгоритмов динамической компенсации. Рекомендуется обратиться к оригинальному руководству по эксплуатации оборудования.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano




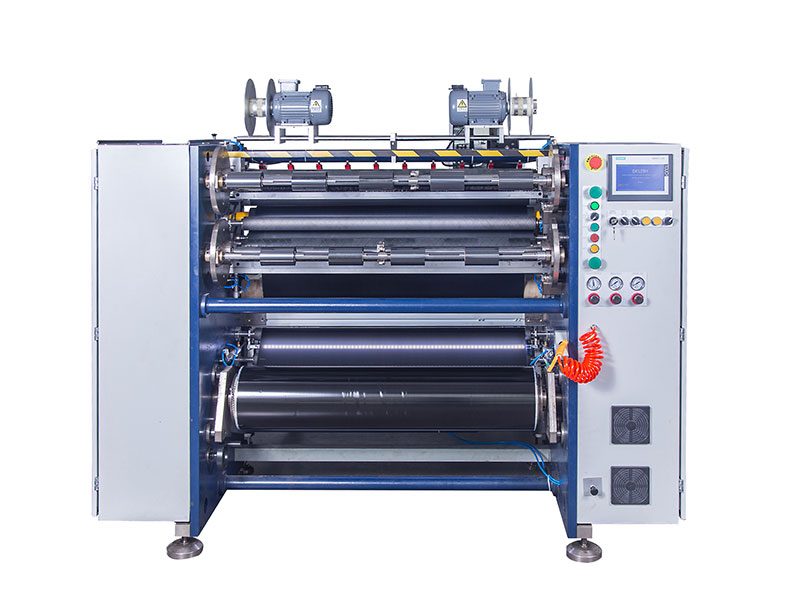 Машина для резки ленты
 Машина для резки штрих-кодовой ленты
 Полуавтоматическая машина для резки термотрансферной ленты RSDS5 PLUS
 Автоматическая машина для резки термотрансферной ленты RSDS8 H PLUS
 Автоматическая машина для резки термотрансферной ленты RSDS6 PLUS
 Полуавтоматический резак для термотрансферной ленты RSDS1 PLUS
 Перемотчик печатной ленты для карточек
 Машина для резки лент для печати на карточках






